Calculez le taux de production de la machine de moulage par soufflage en divisant 3 600 par l'intervalle entre les événements de sortie en secondes, puis en multipliant par les pièces produites à chaque événement. Pour estimer les bonnes pièces par équipe, appliquez le rendement de qualité mesuré et les heures de fonctionnement réelles, et vérifiez que l'extrusion et les équipements en aval peuvent prendre en charge le résultat. Une spécification de cycle sec ne permet pas à elle seule d’établir le rendement d’une bouteille finie.
Basez une décision de capacité sur les pièces acceptées tout au long de la période de production planifiée, et non sur le cycle le plus rapide d'une fiche technique. Pour l’extrusion-soufflage, le calcul du rendement doit tenir compte de la demande en bouteilles, en outillage et en matériaux. Les évaluations PET-étirement-soufflage ne remplacent pas ces contrôles.
Comment calculez-vous la production horaire de moulage par soufflage ?
Commencez par un événement de comptage qu’un observateur peut identifier. Pour ce guide, un événement de sortie est une libération de pièces moulées à partir d'un moule en fonctionnement. Enregistrez l'intervalle moyen entre ces événements sur l'ensemble de la machine, ainsi que le nombre de pièces libérées à chaque fois.
Si deux pièces quittent la machine toutes les 16 secondes, le calcul est de 3 600 ÷ 16 × 2 = 450 pièces par heure de fonctionnement. Il s'agit d'un calcul illustratif et non d'une évaluation de la machine Kinggle. Il compte les pièces moulées avant de soustraire les rebuts et suppose que l'intervalle indiqué peut être maintenu.
Utilisez la bonne formule de temps de cycle
Le temps de cycle de fabrication d'une station ne correspond pas toujours à l'intervalle entre les sorties de la machine complète. De même, les secondes par pièce ne sont pas la même quantité que les secondes par événement de moulage en deux parties. Écrivez l'unité à côté de chaque entrée avant de la saisir dans une feuille de calcul.
Pour une période mesurée, l'équation du temps de cycle équivalent est le nombre de secondes de fonctionnement écoulées divisé par le nombre d'événements de sortie. Si les événements produisent des quantités différentes, utilisez plutôt la méthode de comptage direct : nombre total de pièces moulées divisé par les heures de fonctionnement.Glossaire OEE de Vornedéfinit également le taux d'exécution réel en utilisant le nombre total et la durée d'exécution.
Pour calculer le temps de cycle à partir d’un enregistrement, mesurez entre les points correspondants. Dix horodatages consécutifs contiennent neuf intervalles et non dix. Pour les cycles inégaux, divisez le temps total écoulé par le nombre réel d'intervalles plutôt que de faire la moyenne d'une sélection de cycles rapides.
Une entrée Excel de base est=3600/A2*B2, où A2 contient des secondes par événement et B2 contient des parties par événement. Si votre formule de calcul du temps de cycle renvoie déjà des secondes par pièce individuelle, utilisez=3600/A2. Multiplier ce résultat par le nombre de cavités compterait ces cavités deux fois.
Nommez le résultat en fonction de ses entrées. Un intervalle idéal donne un taux idéal. Un intervalle mesuré représentatif donne une vitesse de course observée. Ni l'un ni l'autre n'inclut automatiquement les changements de poste ou les arrêts d'un quart de travail complet. Gardez la distinction visible lors du transfert du résultat dans un devis ou un planning de production.
Comptage des stations, têtes et cavités sans double comptage
Une station, une sortie de filière et une cavité de moule décrivent différentes parties de l'agencement de production. Kinggle'sguide multi-têtes versus multi-empreintesles sépare : les sorties forment des paraisons, les cavités forment des pièces et les stations sont les positions de moule et de serrage. Leurs nombres ne sont pas des multiplicateurs interchangeables.
Imaginez deux stations, chacune produisant deux parties par version. La station A déclenche à 0 et 32 secondes ; la station B libère à 16 et 48 secondes. Chaque station se répète toutes les 32 secondes, mais la machine complète en libère une paire toutes les 16 secondes. Le timing suivant est inventé uniquement pour expliquer le calcul.
| Base de comptage | Calcul | Production brute |
|---|---|---|
| Machine complète | 3 600 ÷ 16 secondes × 2 parties | 450 pièces/h |
| Totaux de stations séparés | 3 600 ÷ 32 secondes × 2 parties × 2 stations | 450 pièces/h |
| Double comptage incorrect | 3 600 ÷ 16 secondes × 2 parties × 2 stations | 900 parties/h, incorrectement |
Le dernier calcul compte la deuxième station deux fois. Sa contribution est déjà incluse dans l'intervalle de 16 secondes sur toute la machine. Dans un véritable enregistrement de chronométrage, étiquetez chaque événement avec sa station afin qu'une autre personne puisse reconstruire le calcul.
Ne présumez pas que l’ajout d’une deuxième station préserve le même timing sous charge. L’arrangement proposé nécessite encore une capacité suffisante de livraison, de refroidissement et de manutention des matériaux. Comparez le calendrier d’exploitation réel, et pas seulement le nombre de stations. Kinggle'scomparaison à une et deux stationsfournit un contexte de configuration associé.
Comptez également les positions actives. Si une cavité est intentionnellement hors service, sa présence nominale dans le moule ne crée pas de sortie. Si elle produit une bouteille défectueuse, cette bouteille appartient au décompte brut et au décompte des rejets. Réduire l’entrée de la cavité et soustraire à nouveau la même bouteille rejetée sous-estimerait la production.
Pour un arrangement mixte, calculez chaque flux séparément et additionnez les résultats. Une moyenne partagée n'est utile que lorsque son nombre d'événements et son nombre de pièces représentent la même période d'observation. Cela est important lorsqu'une station s'arrête tandis que l'autre continue, ou lorsque les deux moules produisent des pièces différentes.
Transformez la production d'heures de fonctionnement en bonnes pièces par équipe
Un acheteur planifiant des livraisons a besoin d’un numéro différent de celui d’un opérateur vérifiant la vitesse de la machine. Commencez par l'ensemble du quart de travail, identifiez les moments où la production n'est pas planifiée, puis enregistrez les arrêts pendant la période de production planifiée restante. Indiquez cette limite de temps avant de citer le total d’un quart de travail.
La portée publique deISO 22400-2:2014décrit les KPI de fabrication à travers leurs formules, leurs éléments constitutifs, leur comportement temporel et leurs unités. C’est une référence utile pour une mesure disciplinée. Cet article utilise les définitions pratiques ci-dessous ; il ne prétend pas qu'une machine ou un essai soit certifié selon cette norme.
Sous leCadre Vorne OEE, les changements de production à l'intérieur d'une production programmée sont des pertes de disponibilité. Ils ne disparaissent pas simplement parce qu’ils étaient planifiés. Le temps sans intention de produire, comme une pause repas exclue, joue un rôle différent. Définir le traitement avant l'essai plutôt que de le modifier pour améliorer le pourcentage final.
Le rendement de qualité signifie ici les pièces acceptées divisées par le nombre total de pièces moulées, les deux comptages étant effectués sur la même période et dans les mêmes limites de processus. Si l'acceptation a lieu après le test d'étanchéité, le travail inachevé en attente de ce test n'est pas encore confirmé comme un bon résultat. Documentez tout début ou fin de travail en cours.
Quand utiliser un calcul OEE
Lorsque vous partez d'un tarif idéal, tenez compte de la disponibilité, de la perte de vitesse et de la qualité.Guide de calcul de Vornedonne les relations suivantes. Le débit idéal doit décrire le même produit et la même configuration active que la sortie comptée.
| Facteur | Calcul |
|---|---|
| Disponibilité | Temps d'exécution ÷ temps de production prévu |
| Performance | Taux de fonctionnement brut observé ÷ taux de fonctionnement brut idéal |
| Qualité | Nombre de bons premiers passages ÷ nombre total |
| OEE | Disponibilité × performances × qualité |
Un bon rendement peut donc être calculé comme suit : taux idéal × heures de production planifiées × OEE. Utilisez des fractions, et non des pourcentages entiers, dans cette multiplication. Un OEE de 78,4 % entre dans la formule sous la forme 0,784.
Choisissez soit l'itinéraire au tarif idéal, soit l'itinéraire au tarif observé. Une cadence de course observée reflète déjà la vitesse atteinte pendant cette période de course. Le multiplier par un autre facteur de performance pour la même perte de vitesse soustrait la perte deux fois. De même, un chiffre mesuré de bonnes pièces par équipe inclut déjà les arrêts et les rejets au sein de cette équipe ; n’appliquez pas une deuxième remise d’efficacité globale pour décrire le même changement.
Vérifiez si l'extrudeuse peut prendre en charge la sortie cible
Une estimation de la production crée également un besoin matériel. Utilisez la masse brute traitée pour chaque pièce moulée, et pas seulement le poids du conteneur fini. Pour ce calcul, la masse brute inclut le matériau qui devient le conteneur et ses garnitures associées, réparties de manière cohérente entre les pièces produites.
Supposons que l’arrangement hypothétique de 450 pièces/h traite 90 g par pièce moulée. Sa demande de fonctionnement est de 450 × 90 ÷ 1 000 = 40,5 kg/h. Si la bouteille finie pèse 70 g, utiliser uniquement son poids net produirait un chiffre inférieur de 31,5 kg/h. Les deux chiffres sont dérivés d’hypothèses illustratives et non d’un projet de bouteille mesuré.
La différence de 9 kg/h correspond au matériau supposé associé à la taille. Sa récupération éventuelle ne supprime pas l'exigence de traitement initiale. Conservez un calcul séparé pour la résine achetée, les matériaux récupérés et l'élimination ; le calcul de la charge de l'extrudeuse concerne le matériau passant par le processus.
Kinggle'sguide de disposition de la têteconnecte également la masse de l'événement à la capacité d'extrusion disponible. L'ajout de cavités peut augmenter le nombre de pièces par événement, mais cela augmente également la masse requise pour cet événement. Un nombre nominal de cavités plus élevé ne peut pas à lui seul résoudre une limite d'approvisionnement en matériau.
Comparez la demande courante avec une référence de débit applicable au matériau et à la configuration proposée. Ne diluez pas la demande en la calculant en moyenne sur une pause déjeuner ou un arrêt. La machine doit supporter le débit de matière pendant qu'elle produit, même si le débit moyen par équipe est inférieur.
Un plafond de matériau préliminaire est disponible en kg/h divisé par kg brut par pièce. Il ne s'agit que d'un calcul de dépistage. Il n'établit pas le temps de refroidissement, la répartition acceptable des parois, la stabilité dimensionnelle ou le rendement des équipements de découpe et d'inspection. Ceux-ci nécessitent leurs propres contrôles.
Pour l'examen initial, placez les capacités de moulage, d'extrusion et en aval dans des unités compatibles et comparez-les. Le plus petit taux pris en charge identifie une contrainte candidate et non une garantie de production automatique. Incluez des tampons intermédiaires et des interruptions lors de la planification d'une ligne complète, puis vérifiez la disposition proposée avec le produit prévu.
Exemple concret : du temps de cycle à un plan de production décalé
L’exemple concret suivant utilise des entrées hypothétiques pour un agencement de moulage par extrusion-soufflage. Il ne s’agit pas d’une évaluation des performances du KGB2L. Conservez les mêmes hypothèses de timing, de nombre de pièces et de qualité tout au long du calcul afin que la cadence de fonctionnement, le total de l'équipe et la demande de matériaux puissent être comparés les uns aux autres.
Supposons qu'un quart de travail de huit heures comporte une pause de 30 minutes lorsque la production n'est pas planifiée. 30 minutes supplémentaires d'arrêts se produisent pendant la production programmée. La durée restante est de sept heures. Pendant ce temps de fonctionnement, deux pièces quittent la machine toutes les 16 secondes en moyenne, et 96 % réussissent l'inspection sans retouche.
| Étape | Calcul | Résultat |
|---|---|---|
| Production prévue | 8 h moins 0,5 h pause exclue | 7,5 heures |
| Durée de fonctionnement | 7,5 h moins 0,5 h d'arrêts enregistrés | 7 heures |
| Tarif brut | 3 600 ÷ 16 × 2 | 450 pièces/h |
| Pièces moulées totales | 450 × 7 | 3 150 pièces |
| Bonnes pièces du premier passage | 3 150 × 0,96 | 3 024 pièces/équipe |
| Bon rendement par heure planifiée | 3 024 ÷ 7,5 | 403,2 parties/h |
| Bon rendement par heure d'horloge | 3 024 ÷ 8 | 378 pièces/h |
| Demande de matériaux en cours | 450 × 90 g ÷ 1 000 | 40,5kg/h |
Notez que 450, 403.2 et 378 peuvent tous décrire le même scénario. Ils répondent à différentes questions. Le premier concerne le rendement brut en marche. La seconde répartit la production acceptée sur la durée de production prévue. Le troisième le répartit sur tout le quart de travail. Un rapport qui omet le dénominateur laisse place à une comparaison trompeuse.
Recouper le résultat avec OEE
Pour cet exemple uniquement, supposons un intervalle d'événement idéal de 14 secondes avec deux parties par événement. Cela représente un débit idéal d’environ 514 286 parties/h. La disponibilité est de 7 ÷ 7,5 ; les performances sont de 450 ÷ 514,286 ; la qualité est de 0,96. Leur produit est de 0,784, soit 78,4 % OEE.
Appliquer leMéthode de calcul de l'OEE de Vorne, 514,286 × 7,5 × 0,784 renvoie environ 3 024 bonnes pièces. Le petit arrondi affiché ne modifie pas le résultat sous-jacent. L'intervalle idéal de 14 secondes est un exemple d'hypothèse et non une valeur catalogue de cycle de séchage.
Pour une commande illustrative de 12 000 pièces acceptées, 12 000 ÷ 3 024 donne environ 3,97 de ces changements. Quatre équipes fournissent un montant calculé de 12 096 pièces selon ces hypothèses, avant pertes supplémentaires spécifiques à la commande. Il s'agit d'un scénario de planification, et non d'un engagement de livraison ou d'une raison pour omettre la validation du démarrage.
Si les arrêts enregistrés passent de 30 à 60 minutes, la durée de course tombe à 6,5 heures. Avec les autres hypothèses inchangées, la production devient 450 × 6,5 × 0,96 = 2 808 bonnes pièces. La commande dépasse alors quatre équipes. Cette comparaison montre pourquoi un petit changement dans le temps de fonctionnement disponible peut affecter la planification sans aucune modification du cycle de moulage.
Essayez votre propre calcul de taux de production
Les valeurs par défaut reproduisent l’exemple hypothétique. Entrez un intervalle moyen observé pendant la durée de fonctionnement, et non une évaluation du cycle de séchage. Ne multipliez pas à nouveau par stations si l'intervalle couvre déjà la machine complète. Les données restent dans cette page.
- Pièces brutes par heure de fonctionnement
- 450
- Pièces en bon état estimées par quart de travail
- 3 024
- Bonnes pièces par heure prévue
- 403.2
- Demande matérielle pendant la course
- 40,5kg/h
Les résultats sont des estimations et non un résultat garanti. Les décomptes décimaux expriment une moyenne attendue. Ce calculateur ne modélise pas le stockage tampon, le démarrage des commandes, le nombre de cavités variable ou un mode OEE à taux idéal distinct. Si les scripts sont désactivés, les résultats affichés restent l'exemple par défaut.
Ce que les spécifications KGB2L de Kinggle vous disent sur la capacité
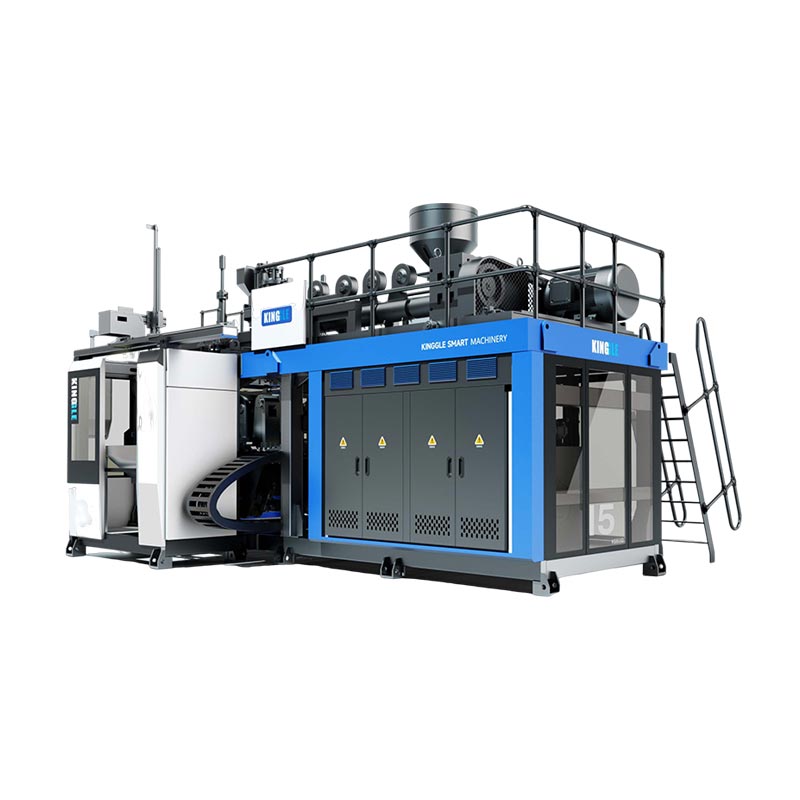
LeMachine de soufflage monoposte KGB2L 2Lfournit un exemple concret de la façon de lire une fiche technique. Ses valeurs publiées décrivent plusieurs limites différentes. Le volume du conteneur, le rendement du cycle sec, le débit de matériaux et les dimensions du moule répondent chacun à une question de sélection différente.

| Paramètre publié | Valeur | Question à laquelle il aide à répondre |
|---|---|---|
| Capacité maximale du conteneur | 2L | Le produit proposé fait-il partie de la catégorie de volume indiquée ? |
| Sortie (cycle sec) | 600 PC/H | Quelle référence de cycle à sec le catalogue indique-t-il ? |
| Capacité de fusion du PEHD | 30 kg/h | Quelle référence de tarif matière est disponible pour la sélection préliminaire ? |
| Diamètre de vis | 50 millimètres | De quelle plateforme d’extrusion est-il question ? |
| Taille maximale du moule, L × H | 360 × 380 mm | Quelle enveloppe de moule publiée l’examen de l’outillage doit-il prendre en compte ? |
| Entraxe double tête | 130 millimètres | Quelle référence d’espacement doit être comparée à la disposition proposée ? |
Le champ du cycle sec ne constitue pas un rapport d’essai pour une bouteille spécifique de 2 L. Ne réétiquetez pas 600 PC/HR comme 600 conteneurs acceptés par heure. La résine du produit, son poids, la disposition des cavités, les exigences de refroidissement et les critères d'acceptation doivent encore être établis.
Utiliser la référence HDPE 30 kg/h pour un contrôle de masse séparé. Pour une masse brute supposée de 90 g par pièce dans l'exemple concret, la division de 30 par 0,09 donne environ 333,3 pièces moulées/h en tant que plafond de protection constitué uniquement de matériau. Les 450 parties/h de l'exemple nécessiteraient 40,5 kg/h, au-dessus de la référence publiée.
Ce calcul ne promet pas 333,3 parties/h du KGB2L. Il indique que la masse et le débit cible de l'exemple ne peuvent pas être justifiés à l'aide de la référence indiquée de 30 kg/h. Une revue de projet nécessiterait une configuration prise en charge différente, des hypothèses de produit révisées ou un objectif de résultat différent.
L’espacement des doubles têtes ne prouve pas non plus que deux bouteilles quelconques conviendront. Vérifiez le dessin du moule réel par rapport à l'enveloppe publiée et à l'agencement complet de l'outillage. Pour les produits plus grands ou plus larges, le nombre de cavités utilisables doit suivre le dessin plutôt qu'un multiplicateur de sortie préféré.
Lorsque vous demandez une recommandation, envoyez ensemble le dessin, la qualité du matériau, les estimations de poids net et brut, le résultat accepté requis et le modèle d'équipe prévu. Cela permet au fournisseur de vérifier les hypothèses de capacité par rapport au matériel proposé au lieu de répondre à une question isolée sur les bouteilles par heure.
Vérifiez la sortie avant de vous engager sur une machine
Faire de la production acceptée la base de l’accord de capacité. Les bouteilles sortant du moule et les bouteilles dédouanées pour l'emballage sont des comptes différents. Avant le test, précisez le point d’inspection et les exigences auxquelles une bouteille doit répondre pour entrer dans le total accepté. Dans le cas contraire, l'essai peut atteindre son objectif de moulage tout en laissant les exigences de livraison non résolues.
Pour le KGB2L, séparez le chiffre publié de 600 PC/HR de cycle de séchage de l'engagement de production de bouteilles. Confirmez le matériau, le poids de la bouteille, les cavités actives et les exigences d'acceptation avant de convenir de la capacité de production. Un chiffre de cycle de séchage à lui seul ne suffit pas pour un calendrier de livraison de bouteilles.
Lorsqu’un essai manque son objectif, diagnostiquez le manque à gagner avant d’augmenter la vitesse. Enregistrez séparément les intervalles de sortie, les arrêts et les pièces rejetées. Vérifiez le temps d'attente à la livraison de la paraison, le temps de refroidissement à l'intérieur du moule et les files d'attente avant le découpage ou les tests d'étanchéité. Ces observations distinguent une contrainte de moulage d'une contrainte aval.
Évaluez un ajustement à la fois et conservez les enregistrements avant et après. Jugez le changement par la production acceptée sur des périodes d'observation comparables, et non par un seul cycle affiché plus court. Enregistrez les conditions des matériaux et de l’outillage à côté du résultat. Si le nombre augmente mais qu'un plus grand nombre de bouteilles échouent à l'inspection, l'ajustement n'a pas nécessairement amélioré la capacité utilisable.
Tenir un registre qu'une autre personne peut vérifier
- Identifiez la révision du dessin, la qualité de la résine, le mélange de matériaux, le poids cible et la disposition des cavités.
- Convenez des contrôles d'acceptation et de l'endroit où les pièces bonnes seront comptées.
- Enregistrez les heures de début et de fin, les exclusions programmées, les arrêts de production et leurs raisons.
- Enregistrez le total des pièces moulées, les pièces acceptées au premier passage et les rejets sans compter deux fois les pièces retravaillées.
- Comparez le taux observé, la demande de masse brute et la production en aval sur des périodes correspondantes.
- Conservez les paramètres convenus, les observations et les limitations non résolues avec le rapport d’essai.
Définissez ce qui se passe au début et à la fin de la fenêtre de mesure. Une brève observation prise après l'échauffement répond à une question différente de celle d'une commande complète qui comprend le démarrage et un changement de moule. Les deux peuvent être utiles, mais seulement lorsque le rapport identifie ce qui a été exclu.
Utilisez leGuide de test d'acceptation en usine de la machine de moulage par soufflagedévelopper un dossier d’inspection plus large. Un calcul de sortie prend en charge l'acceptation ; il ne remplace pas l’inspection des produits, les contrôles des équipements ou le contrat d’achat.
| Champ d'enregistrement | Que saisir |
|---|---|
| Produit et configuration | Révision des dessins, matériau, poids, cavités actives et stations |
| Limite de mesure | Début/fin de l'horloge, heure planifiée, durée de fonctionnement et lieu de comptage |
| Comptes | Pièces moulées totales, bonnes au premier passage, pièces rejetées et inachevées |
| Conditions | Paramètres enregistrés, conditions de refroidissement et d'air, personnel et auxiliaires |
| Résultat | Bonnes pièces par heure ou quart de travail indiqué, limites et suivi convenu |
Discutez d'une estimation de capacité spécifique au produit avec Kinggle
Exiger une estimation de rendement liée au dessin du produit et à la configuration de la machine proposée. La proposition écrite doit indiquer où les pièces acceptées sont comptées, combien de temps les mesures sont effectuées et quelles conditions de production s'appliquent. Sans ces précisions, un chiffre de bouteilles par heure ne constitue pas une base solide pour comparer les offres d’équipement.
Envoyez le dessin de votre bouteille ou les détails de l'échantillon, la qualité du matériau, le bon rendement requis et le calendrier des équipes.Page de contact officielle de Kinggle. Lorsqu'une valeur est encore une estimation, étiquetez-la afin que le prochain examen puisse la résoudre.
Ningbo Kinggle Machinery Co., Ltd.
E-mail:ventes@kinggle.com
Téléphone:+86-574-87103665
Ville de Yuyao, Ningbo, Zhejiang, Chine. Coordonnées vérifiées par rapport à la page de contact officielle.
Questions fréquemment posées
Combien de bouteilles une machine de soufflage peut-elle produire par heure ?
Il n’existe pas de chiffre de production unique pour chaque machine et chaque bouteille. Divisez 3 600 par l'intervalle de production de l'ensemble de la machine en secondes, puis multipliez par le nombre de pièces moulées par événement. Appliquez le rendement de qualité du premier passage pour un bon résultat pendant le temps d’exécution. Pour la planification des équipes, incluez également les arrêts enregistrés et confirmez le matériel et la capacité en aval.
Une machine à double station double-t-elle toujours la production ?
Non. Deux stations n’établissent pas le taux de production sans leur timing et leur configuration réels. Si l'intervalle mesuré pour l'ensemble de la machine comprend déjà des rejets alternés des deux stations, ne multipliez pas à nouveau par deux. Comparez le timing de chaque station, les cavités actives et la demande de matériaux avant d'estimer la production combinée.
Le rendement du cycle sec est-il le même que celui du produit fini ?
Non. Un champ de catalogue intitulé Sortie de cycle sec n’établit pas la sortie acceptée d’un conteneur spécifié. La page KGB2L de Kinggle répertorie 600 PC/HR sous cette étiquette. Une déclaration de rendement spécifique à une bouteille nécessite le matériau, l'outillage, le poids, les conditions de fonctionnement et les critères d'inspection, ainsi qu'une période de mesure définie.
Comment le poids du conteneur affecte-t-il la capacité de production ?
Le poids affecte le matériau nécessaire à un taux de production donné. Pour le criblage par extrusion, utilisez la masse brute traitée par pièce moulée, y compris les garnitures qui lui sont attribuées, plutôt que uniquement le poids de la bouteille finie. Divisez le débit de matériaux disponible par cette masse brute pour un plafond préliminaire. Ce calcul à lui seul n’établit pas un cycle de moulage réalisable ni un rendement accepté.
Quelles informations sont nécessaires pour une estimation précise de la production ?
Fournir le dessin du produit, la qualité du matériau, les poids nets et bruts, la disposition des cavités et des stations, la production cible acceptée et le calendrier des équipes. Incluez les contrôles d’acceptation et les équipements en aval. S'il existe des dossiers d'essai, fournissez les décomptes totaux, les bons décomptes, le moment choisi et les raisons de l'arrêt. Séparez les valeurs supposées des résultats mesurés afin que le fournisseur puisse identifier les lacunes restantes dans les preuves.
Avant de passer une commande, convenez par écrit du rendement accepté, des conditions d'essai et de la méthode de comptage. Utilisez l'enregistrement de production obtenu comme base pour le calendrier de livraison.