Le PEHD recyclé peut être utilisé en extrusion-soufflage lorsque la qualité et la recette choisies conviennent au récipient. Les contrôles des matériaux entrants, un essai contrôlé de la machine et des tests sur l'emballage fini dans les conditions d'utilisation prévues établissent cette approbation. Un objectif de contenu recyclé à lui seul ne suffit pas.
Choisir des résines de soufflage HDPE recyclées pour le conteneur
Commencez par le travail du package. Une bouteille de détergent avec une poignée, une bouteille souple et un récipient rigide pour produits chimiques peuvent nécessiter un comportement de matériau différent, même lorsque les trois utilisent du polyéthylène. Répertoriez le contenu, les conditions de remplissage, la fermeture, les exigences d'apparence et les charges de transport avant de comparer les offres de résine.
Pour les résines de moulage par soufflage HDPE recyclées, demandez quelle matière première et quelle qualité le fournisseur propose, comment le matériau est contrôlé et quelle application les données prennent en charge. Une étiquette telle que « qualité bouteille » nécessite une fiche technique à jour et une identité de lot traçable.
Gardez les PCR, PIR et le rebroyage interne séparés
La PCR décrit le matériel récupéré après utilisation par le consommateur. Le PIR est couramment utilisé pour les sources industrielles ou pré-consommation. Le rebroyage interne désigne les déchets de traitement broyés d'une usine. Ces étiquettes répondent à différentes questions sur l'origine ; aucun n'établit qu'un matériau satisfera aux exigences du conteneur proposé.
Enregistrez les retours de flash interne et de pièces rejetées séparément des granulés recyclés achetés. Demandez au fournisseur d'indiquer ses définitions et sa base de comptabilisation du contenu recyclé. Ne présumez pas que chaque retour dans la trémie compte comme du PCR ou du contenu recyclé pré-consommation admissible.
Écrivez les exigences avant de sélectionner le mélange
Le dossier doit identifier le dessin et la fermeture du produit, la masse cible, les emplacements de l'épaisseur des parois, la référence de couleur et les tests fonctionnels pertinents. Incluez la température de stockage, les conditions de remplissage et la substance emballée. Pour les utilisations sensibles au contact, ajoutez le matériel requis et la documentation réglementaire avant d’autoriser un essai.
Une décision techniquement utile a une portée étroite : tel matériau, dans telle recette, sur telle machine et moule, pour tel récipient. Cette portée rend les modifications ultérieures révisables.
Quelles propriétés de la résine sont importantes dans le moulage par soufflage du PEHD ?
Comparez la note du candidat avec la référence approuvée en utilisant les mêmes conditions de test. Décidez ensuite quels contrôles doivent être effectués sur chaque lot entrant et lesquels sont nécessaires uniquement lors de la qualification ou d'une enquête. Commander tous les tests de laboratoire possibles peut augmenter les coûts sans répondre à la question de la production.
Lire MFR ou MFI avec les conditions jointes
Le débit massique de fusion, souvent appelé MFR ou MFI, est utile pour vérifier la cohérence de l'écoulement. Conservez la température, la charge, les unités et la méthode de test avec le numéro. Les valeurs mesurées dans différentes conditions ne sont pas directement interchangeables.
ASTM D1238-26explique que les résultats d'écoulement à l'état fondu n'établissent pas l'uniformité des autres propriétés sans une corrélation valide. Il prévient également que le test risque de ne pas reproduire le comportement de traitement à grande échelle. Une IMF similaire prend donc en charge le criblage, mais ne prouve pas une stabilité de paraison ou une durabilité de bouteille finie équivalente.
| Vérifier | Dossier utile | Décision qu’il soutient |
|---|---|---|
| Identité et origine du grade | Fournisseur, qualité, lot, description de la matière première et contenu recyclé déclaré | Confirmez que le matériel livré correspond à la source et à la recette qualifiées. |
| MFR/IMF et densité | Résultats, méthodes, conditions et limites convenues | Rechercher les modifications qui nécessitent un examen ; ne déduisez pas toutes les autres propriétés de ces valeurs. |
| Particules et composition des matériaux | Méthode d'inspection convenue, exemples de défauts et échantillon représentatif retenu | Décidez si une inspection de routine est suffisante ou si une analyse de la composition est nécessaire. |
| Couleur et odeur | Échantillon de référence, conditions de contrôle et limites d'application | Vérifiez l'apparence et les exigences sensorielles de l'emballage prévu. |
| Eaux de surface et manipulation | Historique de stockage, état des matériaux et instructions de conditionnement du fournisseur | Déterminez si la préparation du matériel doit être corrigée avant l’essai. |
| Données mécaniques et de stress-cracking | Échantillon, méthode, température, conditions d'exposition et de chargement | Planifiez les évaluations pertinentes des conteneurs finis plutôt que de remplacer une valeur de fiche technique. |
Séparer les valeurs typiques des limites de libération des lots
Une fiche technique décrit une nuance. Un certificat d'analyse rapporte les caractéristiques couvertes pour un lot particulier. Les spécifications d'achat indiquent ce que l'acheteur acceptera. Gardez ces documents distincts ; une valeur typique ne constitue pas automatiquement une limite garantie.
Convenez de la manière dont les échantillons représentent le lot et conservez suffisamment de matériel identifié pour une comparaison ultérieure. Si un changement reste inexpliqué, discutez de la composition ciblée, de l'analyse thermique ou rhéologique avec le fournisseur de matériau ou le laboratoire. Choisissez l'analyse de la défaillance suspectée, non pas parce que l'instrument est disponible.
Comment réaliser un essai d'extrusion-soufflage de PEHD recyclé
Un essai contrôlé relie la résine entrante au processus de moulage par extrusion-soufflage et à l’emballage final. Définir les contrôles de réception avant de réaliser des échantillons. Sinon, l'équipe peut passer l'essai à ajuster l'apparence et découvrir trop tard que le test d'utilisation requis n'a jamais été prévu.
- Exécutez le matériau de référence ou la formulation approuvés jusqu’à ce que le processus soit reproductible. Enregistrez la machine, la tête de filière, la révision du moule, les utilitaires et la configuration en aval.
- Identifiez le lot candidat et la recette complète, y compris le colorant, les additifs et tout retour interne. Suivez la procédure de changement de matériau convenue afin que le report ne perturbe pas la comparaison.
- Enregistrez la réponse initiale dans les paramètres documentés. Observez la consistance des aliments, le comportement à la pression, la formation des paraisons, le poids et les défauts visibles.
- Effectuer les ajustements justifiés dans les limites des équipements et du matériel. Gardez chaque changement lié à sa raison et aux échantillons qui en résultent.
- Recueillir des spécimens identifiés pour la cartographie murale et les tests fonctionnels convenus. Comparez les résultats de l’essai plutôt que de sélectionner la bouteille la plus belle.
Gardez deux comparaisons séparées.Une première comparaison montre comment le candidat réagit à une configuration documentée. Une exécution optimisée ultérieure montre ce qui se passe une fois que le processus a été ajusté pour ce candidat. Enregistrez les deux ; présenter uniquement les paramètres optimisés masque le travail nécessaire pour les obtenir.
Séparer les variations de matériaux des variations de machines
Nous recommandons de vérifier si la référence approuvée fonctionne toujours de manière cohérente avant d'attribuer un nouveau défaut à la résine recyclée. Si ce n’est pas le cas, étudiez d’abord l’équipement, la moisissure et les conditions d’utilisation. Une comparaison matérielle est faible lorsque le processus de référence est déjà instable.
Pour les épaulements fins ou les poids de bouteilles instables, comparez les conditions réelles du processus et le comportement de la paraison avant de modifier plusieurs paramètres. Si une paraison plus lourde supprime le symptôme visible, vérifiez où est passée cette matière supplémentaire. La bouteille peut encore présenter une répartition des parois défavorable.
Conservez les rejets ainsi que les échantillons acceptés. Leurs horodatages et emplacements peuvent indiquer si un problème résulte d'une transition matérielle, d'une cavité, d'une station ou d'un changement progressif d'exploitation. Enregistrez les rebuts de démarrage et de transition séparément de l’exécution stable.
La répétabilité compte plus qu’une bouteille acceptable. Le dossier de qualification doit permettre à une autre équipe de reproduire la condition approuvée et de reconnaître quand elle a changé. Utilisez lecadre de test d'acceptation des machinesrelier chaque conclusion à une méthode, une limite et un résultat identifiés.
Un essai publié sur 4 L : faisabilité avec une fenêtre de processus différente
Une étude Chalmers de 2024 a préparé six variantes de matériaux en polyéthylène rigide recyclé en utilisant différentes conditions de lavage et de composition. Les chercheurs ont moulé par soufflage des récipients de 4 L et ajusté la vitesse de la vis pour chaque matériau afin de cibler une masse de bouteille de 145 ± 5 g.
L’étude a rapporté une production avec une matière première PE rigide 100 % recyclée au même temps de cycle que la référence HDPE vierge. Cependant, les matériaux recyclés présentaient une réponse différente à la pression lors de la formation de la paraison. Une préparation a également produit des défauts fisheye. Ces résultats appartiennent à la matière première, à l'équipement et au conteneur testés, et non à toutes les qualités PCR commerciales. Voir leétude originale de moulage par soufflage.
Notre recommandation est d'utiliser ces preuves pour justifier un essai spécifique à un matériau, et non une promesse universelle de contenu recyclé. Un formage réussi laisse encore à vérifier les exigences d'acceptation du package proposé.
Dépannage des problèmes de paraison et d'épaisseur de paroi avec le PEHD recyclé
Contenir la sortie affectée et identifier les premiers échantillons défaillants. Avant de modifier la recette, demandez si le symptôme suit un lot, une station, une cavité ou toute la ligne. Cette distinction permet de choisir une comparaison permettant de séparer les causes possibles.
| Symptôme observé | Questions matérielles | Comparaison côté processus |
|---|---|---|
| Affaissement de la paraison ou épaules fines | Le comportement du lot, du mélange ou de la fusion a-t-il changé ? | Comparez les conditions thermiques réelles, le timing de paraison et le profil approuvé à l'aide d'échantillons identifiés. |
| Variation de poids ou de mur | L’alimentation ou la préparation du mélange sont-elles cohérentes ? | Vérifier si la variation suit une prise, une station ou un intervalle de fonctionnement ; comparer le parcours de référence. |
| Points noirs, gels ou trous d'épingle | Des défauts similaires sont-ils présents dans le matériel conservé ou dans les échantillons préparés par le fournisseur ? | Vérifiez quand les défauts commencent et s’ils persistent avec le matériau de référence. Enquêter sur les résidus d’équipement ainsi que sur la contamination entrante. |
| Dérive d’odeur ou de couleur | Le candidat répond-il à la référence convenue avant et après traitement ? | Comparez l’historique du processus, les conditions de transfert et de manipulation avant d’attribuer une cause. |
Il s’agit de pistes d’investigation et non de diagnostics fondés sur l’apparence. Une filtration supplémentaire ne constitue pas une preuve que tous les problèmes d’incompatibilité des matériaux ou d’odeurs ont été résolus. De même, un changement de température qui améliore un symptôme nécessite encore une nouvelle vérification du récipient fini.
Le contrôle de l’épaisseur des parois doit répondre aux parois locales mesurées, et pas seulement au poids moyen des bouteilles. Leguide de programmation des paraisonsexplique comment le profil est lié au placement du matériau. Pour les défauts qui ne suivent pas le changement de résine, utiliser le plus largeGuide de dépannage pour l'extrusion-soufflage.
Suivez les procédures de la machine pour l'échantillonnage, le nettoyage et l'inspection. N'ouvrez pas un système de fusion chaud ou sous pression pour enquêter sur un défaut ; les interventions nécessitent l'isolement spécifié de l'équipement et la procédure de travail en toute sécurité.
Contrôles qualité des bouteilles et récipients en polyéthylène moulé par soufflage
Définir la limite de test et d'acceptation pour chaque mode de défaillance pertinent. Les bouteilles moulées par soufflage nécessitent des contrôles qui reflètent leur géométrie, leur fermeture et leur contenu. Un coupon de matériau et une bouteille en polyéthylène finie fournissent des preuves différentes.
Cartographier les murs locaux et inspecter le système de fermeture
Utilisez des emplacements de mesure reproductibles au niveau de l'épaule, du corps, des coins et d'autres zones exigeantes. Gardez la carte liée à l’identité de l’échantillon. Une bouteille peut atteindre son objectif de masse tout en laissant trop peu de matière à un endroit critique.
Pour les récipients moulés par soufflage avec poignée, examinez la région de la poignée et le pincement ainsi que le corps principal. Vérifiez que le col coupé et la fermeture s'adaptent aux composants prévus. Un contrôle de bouteille non bouchée ne peut pas établir les performances de l'emballage rempli et fermé.
Adapter les tests fonctionnels à l’usage prévu
Choisissez les tests de fuite, de chute dans un conteneur rempli, de compression ou d'empilement, de poignée et autres en fonction du dossier de service du colis. Enregistrer le conditionnement, le contenu ou le remplissage d'essai, l'état de fermeture, l'orientation et les critères d'acceptation là où ils affectent le résultat. Un résultat sans ses conditions est difficile à comparer.
Pour l'inspection des fuites en ligne, qualifiez ensemble le récipient et la recette de test et vérifiez que les pièces rejetées sont effectivement retirées. Le résultat de réussite concerne le contrôle de fuite défini ; elle n'établit pas la durabilité au transport, la compatibilité chimique ou la durée de stockage.
Séparer la fissuration sous contrainte environnementale de la résistance à court terme
La résistance à la fissuration sous contrainte environnementale, ou ESCR, concerne la fissuration sous contrainte combinée et exposition environnementale. Lorsque le contenu et les conditions d'utilisation le rendent pertinent, incluez une évaluation appropriée plutôt que de déduire les performances à partir de la résistance à la traction ou d'un contrôle immédiat des fuites.
Freudenthaler et ses collègues ont constaté que les résultats mécaniques à court terme ne révélaient pas de manière adéquate les différences de comportement à la fissuration sous contrainte de leurs produits recyclés de polyéthylène testés. Leurs recherches soutiennent l’évaluation de ces modes de défaillance séparément ; il n’établit pas que tous les PEHD recyclés fonctionnent mal. Voir leétude des recyclats de polyéthylène et des ESCR.
Lorsque vous comparez les données de fissuration sous contrainte, conservez l'éprouvette, la charge, le milieu et la température. Un classement obtenu avec une méthode accélérée ne correspond pas automatiquement à la durée de vie d'un conteneur rempli différent.
Quelle quantité de PCR peut-on utiliser et quand faut-il envisager le moulage multicouche ?
Fixez l’objectif de contenu recyclé en validant le matériau et l’emballage proposés. Ni la capacité nominale de la machine ni l'expression « compatible HDPE » n'établissent un pourcentage PCR universel. Conservez la composition des matériaux et la base utilisée pour calculer le contenu recyclé dans le dossier de recette.
Distinguer une recette mélangée de couches séparées
Un mélange monocouche combine les flux de matériaux avant de former le mur. Une configuration multicouche attribue les flux à des couches distinctes. Il s’agit d’arrangements de production différents, et chacun nécessite un objectif défini et un essai spécifique au matériau.
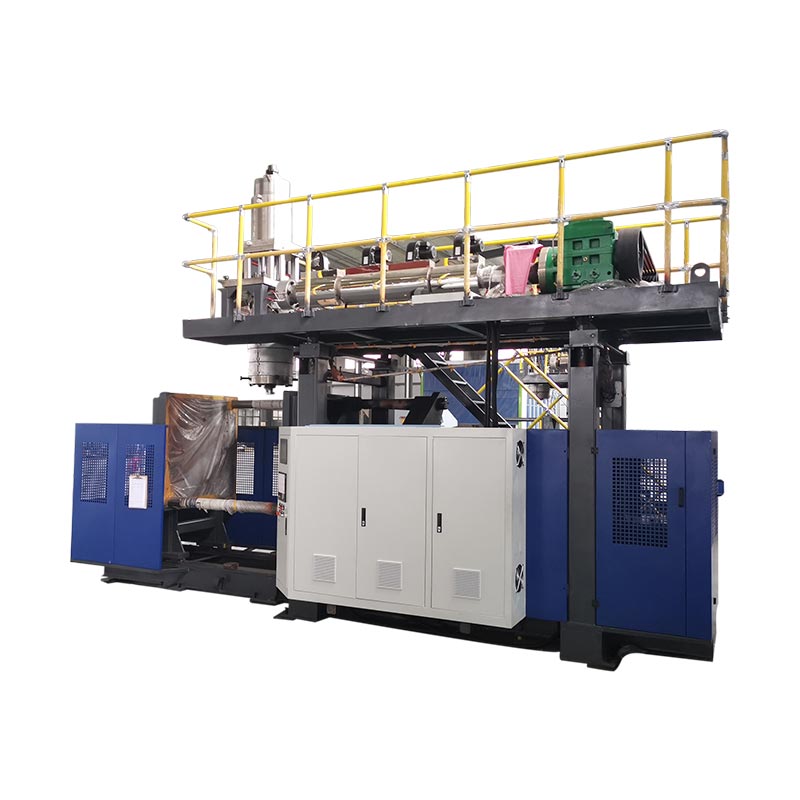
Pour les travaux multicouches, vérifiez la répartition prévue des matériaux et la répartition des couches qui en résulte dans le conteneur. Un affichage de recette approuvé à lui seul ne suffit pas. Leguide de sélection de machine multicouchecouvre les décisions en matière d'équipement et de fonction de couche plus en détail.
N'utilisez pas de calque de surface comme raccourci pour contacter l'approbation.
L’aptitude au contact alimentaire est une question distincte du succès du formage et des performances mécaniques. Pour les États-Unis, leDirectives chimiques de la FDA sur les plastiques recyclésaborde les éventuels contaminants résiduels et la migration. Il s'agit d'un guide pour évaluer les processus de recyclage, et non d'un certificat universel pour toute bouteille recyclée.
Une surface en résine vierge ne garantit pas en soi que l’ensemble de la structure répond aux conditions de contact prévues. Passez en revue les matériaux réels, le processus de recyclage, la structure et les exigences de destination. La même discipline s'applique lorsqu'un autre marché ou une autre application sensible au contact a des exigences différentes.
Que faut-il approuver avant d’augmenter la production de PEHD recyclé ?
Libérez une combinaison définie de matériau, de recette, d’outillage et de processus. Évitez une approbation générale telle que « PEHD recyclé accepté », qui donne peu d'indications en matière d'achat et de production lorsqu'un lot ou une formulation ultérieure change.
| Article d'approbation | Ce dont le dossier a besoin | Modifier pour réviser |
|---|---|---|
| Matériau et formulation | Fournisseur, grade, description de la source, recette et traitement des retours internes | Nouvelle source, grade, mélange, additif ou pratique de retour |
| Machines et outillages | Identité de la machine, configuration de l'extrusion/tête, révisions du moule et de la fermeture | Modifications d’équipement, d’outillage ou de composant pouvant affecter le package |
| État du processus | Paramètres approuvés, plage de fonctionnement observée et résultats liés aux échantillons | Un changement soutenu ou des ajustements répétés en dehors des conditions approuvées |
| Acceptation des conteneurs | Méthodes, conditions, limites et résultats réels des échantillons | Nouveau contenu, manipulation, apparence ou exigences du client |
| Contrôle courant | Chèques entrants, identité des échantillons, matériel conservé et responsabilités | Tendances ou défaillances des lots nécessitant un confinement et une requalification |
Convenez des modifications qui déclenchent une révision du document, des tests supplémentaires ou un nouvel essai machine. Gardez la traçabilité des matériaux et des produits suspects pendant que la décision est ouverte. La qualification initiale n'est utile que si la production ultérieure peut détecter des écarts.
Comparez les données économiques en utilisant les conteneurs acceptés, et non le seul prix de la résine. Suivez le matériel consommé par les rebuts de transition, les rejets et tout contrôle supplémentaire au cours de la même période comptable. Lemodèle de coût d'un bon conteneurfournit un moyen cohérent de faire cette comparaison sans supposer que la résine recyclée est toujours moins chère.

Apportez la synthèse matérielle à la discussion sur la machine
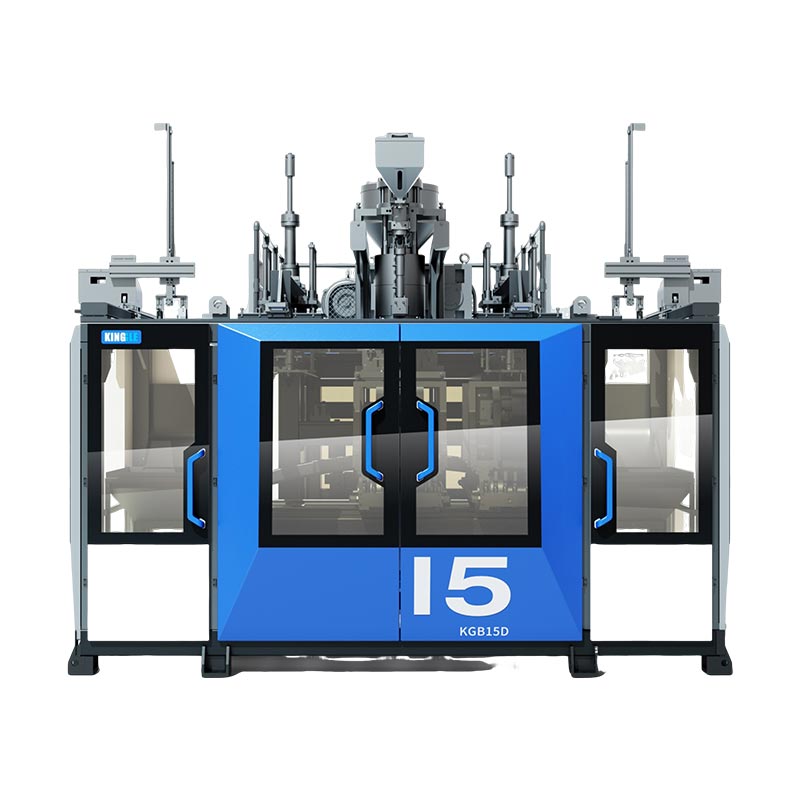
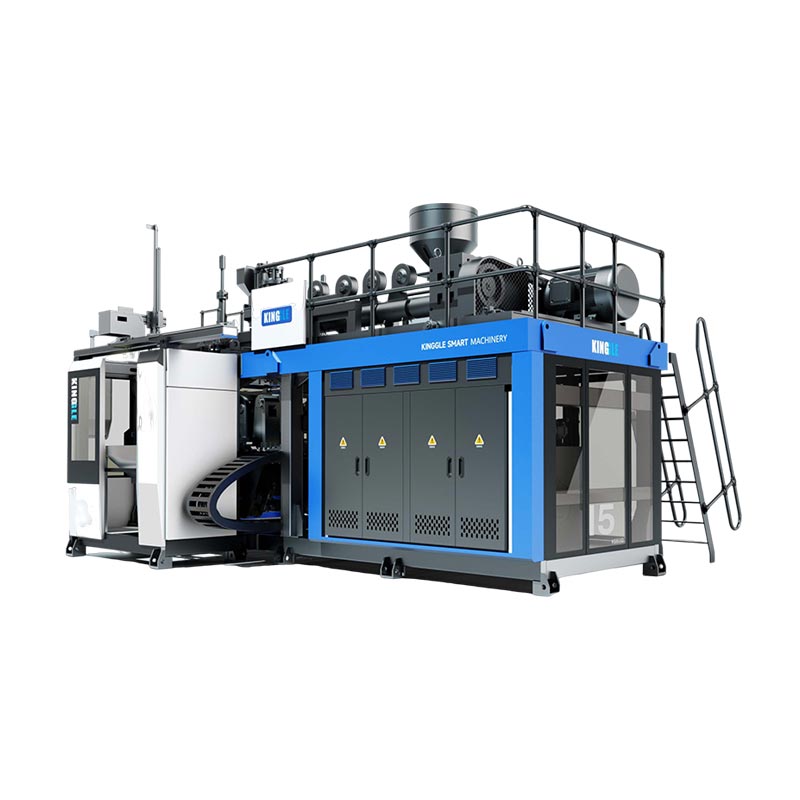
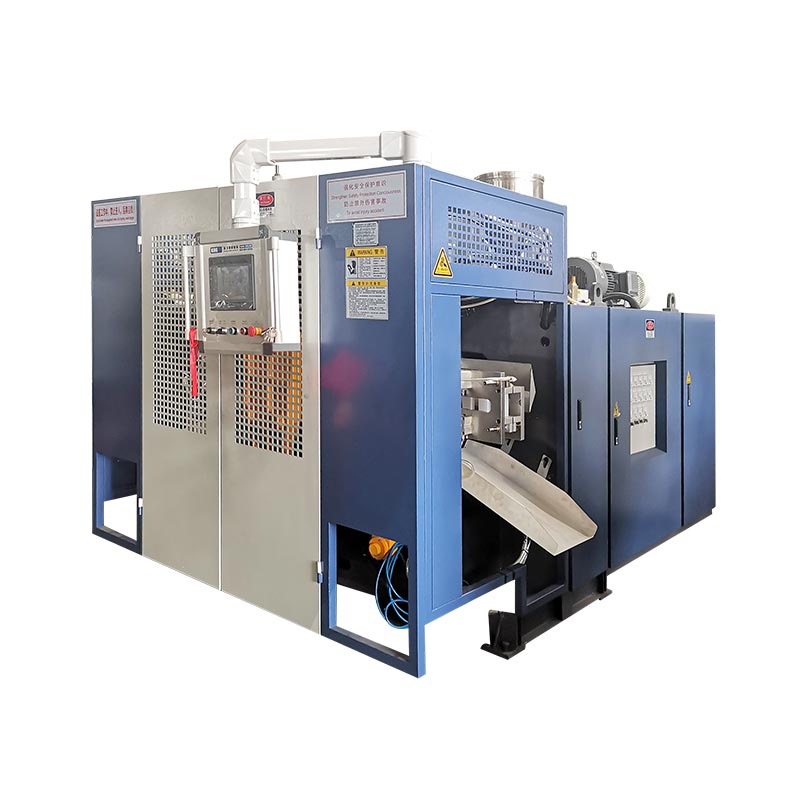
LeMachine de moulage par soufflage à double station KGB5Dest répertorié pour les conteneurs jusqu'à 5 L et inclut le PE dans son champ d'application matériel publié. C’est un point de départ pertinent pour un projet de petit conteneur.
Confirmez la qualité recyclée, la formulation, le moule, la sortie et les tests prévus avant d'accepter la configuration. La capacité PE publiée ne constitue pas une garantie pour chaque matière première ou pourcentage PCR.
Envoyez la fiche technique de la résine et les données de lot disponibles, les échantillons de matériaux, les dessins du produit et des fermetures, le contenu et les conditions d'utilisation, les cibles de masse et de paroi, les résultats acceptés requis et les exigences de test. Incluez le mélange proposé, le plan de retour interne et la portée en aval.
FAQ sur le moulage par soufflage de PEHD recyclé
Le PEHD recyclé peut-il être moulé par soufflage sans résine vierge ?
Certaines matières premières le peuvent, comme le démontre l’essai publié sur 4 L. Ce résultat n’approuve pas une qualité ou un contenant différent. Vérifiez la répétabilité du processus et les performances de l'emballage prévu avant de sélectionner une recette sans résine vierge ajoutée.
Quel IMF convient au moulage par soufflage de PEHD recyclé ?
Utilisez l'application recommandée par le candidat, les conditions de test complètes et la comparaison avec une référence qualifiée. Il n’existe pas d’IMF unique qui approuve chaque conteneur. MFI est une valeur de sélection ; le matériau doit également démontrer un comportement de paraison et des performances de conteneur fini appropriés.
Le PEHD recyclé doit-il être séché avant le moulage par soufflage ?
Vérifiez l'état du matériel, l'historique de stockage et les instructions du fournisseur. L’eau libre ou l’humidité liée au lavage nécessite une étape de préparation appropriée. N'appliquez pas de programme de séchage PET au PEHD recyclé par défaut ; convenir des exigences de conditionnement pour le système de nivellement et de manutention réel.
Une machine de moulage par soufflage HDPE standard peut-elle traiter la résine PCR ?
Peut-être, mais la compatibilité dépend de la résine particulière, de la formulation, de la disposition d'alimentation et d'extrusion, du moule et du rendement requis. Confirmez la portée du fournisseur d’équipement et effectuez un essai sur les matériaux identifiés. Une étiquette HDPE à elle seule n’établit pas les performances de la PCR.
Le PEHD recyclé peut-il être utilisé pour les bouteilles entrant en contact avec les aliments ?
Uniquement lorsque le matériel et l'emballage réels répondent aux exigences applicables pour l'utilisation et le marché prévus. Un essai de moulage réussi, un test mécanique ou une couche extérieure vierge ne suffisent pas à établir cette aptitude.
Une approbation de matériau utile nomme la résine et le récipient, préserve les conditions de test et définit ce qui doit se passer en cas de changement.