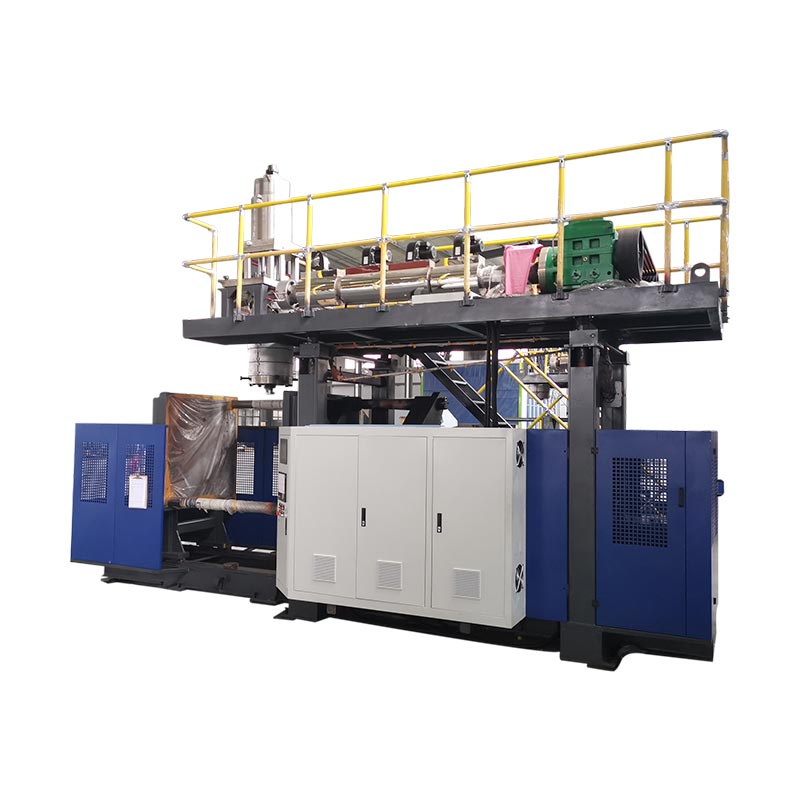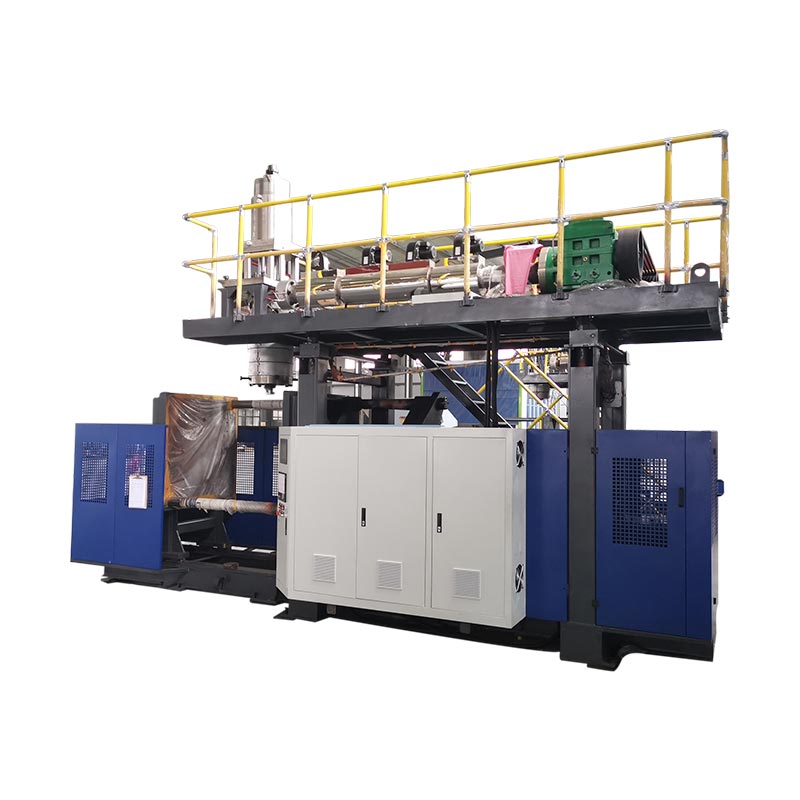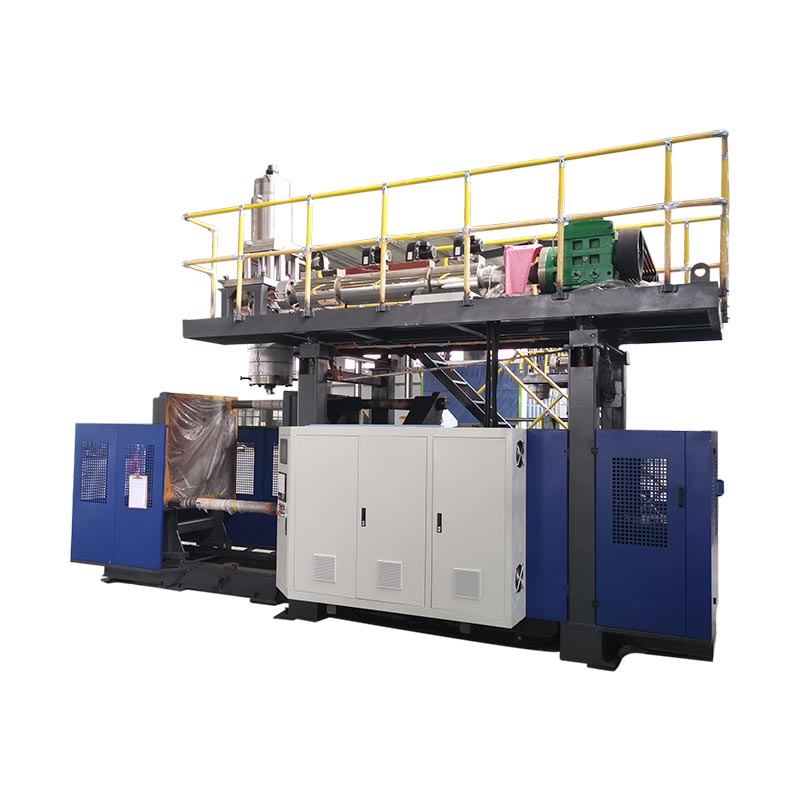
Une goupille de soufflage délivre de l'air dans la paraison et, dans certaines conceptions de moulage par extrusion-soufflage, aide à calibrer ou à finir le col du récipient. Diagnostiquer les défauts du col en localisant la défaillance, en vérifiant l'ensemble de l'outillage et du système de fermeture, puis en vérifiant la correction par rapport aux exigences du produit.
Avant de changer la goupille de soufflage
- Identifiez où le cou est endommagé pour la première fois ou hors spécifications.
- Gardez les échantillons traçables jusqu'à la station, la cavité et la révision de l'outillage.
- Séparez l’alignement et l’usure des questions de distribution d’air, de synchronisation et de refroidissement.
- Confirmez le résultat avec le flacon, le bouchon et les conditions de test spécifiés.
À quoi sert une goupille de soufflage dans le moulage par extrusion-soufflage ?
La goupille de soufflage fait partie du dispositif de soufflage. Il fournit l'air qui dilate la paraison capturée contre la moisissure. Sur les systèmes conçus pour une finition calibrée, l'ensemble soufflage fonctionne également avec l'outillage du col. Une bague coupante, un passage de refroidissement ou tout autre élément de finition dépend de la conception réelle ; le nom seul n'identifie pas les fonctions fournies.
Eastman décrit les méthodes de soufflage pour l'étalonnage et la coupe de la finition du filetage dans songuide d'extrusion-soufflage pour copolyesters. C’est un exemple utile de la relation entre outils. Ses valeurs de configuration spécifiques à la résine doivent rester conformes aux dispositions des matériaux et des équipements décrites dans ce guide.
Identifiez la fonctionnalité avant d'attribuer la cause
Une finition de bouteille comprend des fonctionnalités avec différentes tâches. L'alésage du col, le filetage extérieur et la zone de contact d'étanchéité nécessitent leurs propres références de dessin. La fermeture peut se sceller contre un revêtement ou une autre surface de contact conçue. Enregistrez le dispositif d'étanchéité réel avant de décrire une marque comme étant la cause d'une fuite.
La finition extérieure provient de la séquence complète d’outillage et de formage. L'attribution de tout cela à la goupille de soufflage ignore les outils d'accouplement. Une réclamation dimensionnelle doit donc identifier la caractéristique, la méthode de mesure et les outils qui l'influencent.
Un die pin et une core rod IBM sont des références différentes
La tige de filière ou le mandrin appartient à l'outillage de formage par fusion au niveau de la tête de filière. Confondre ce composant avec la goupille de soufflage peut conduire à une demande de maintenance vers le mauvais assemblage. Utilisez le dessin de la pièce et l'identification de l'assemblage plutôt qu'un surnom d'atelier.
Le moulage par injection-soufflage utilise un agencement différent de préforme et de noyau. Ce guide traite des contrôles du col par extrusion-soufflage. Pour les moisissures situées au-delà du col, leguide de conception de moules d'extrusion-soufflageexplique la relation plus large entre le formage, le refroidissement et la ventilation.
Localisez le défaut du col avant de changer la goupille de soufflage
Conservez une bouteille ratée avant d’ajuster la recette. Marquez le défaut et son orientation. Identifiez la station et la cavité, puis conservez un échantillon comparable et acceptable. Un rapport qui ne parle que de « problème de cou » laisse ouvertes plusieurs enquêtes très différentes.
Séparez une fuite à travers la paroi du col d’une fuite à l’interface bouteille-bouchon. Vérifiez également si le dispositif de test d'étanchéité entre en contact ou scelle contre la même caractéristique que la fermeture finale. Un problème de luminaire et une fuite d’emballage peuvent nécessiter différents travaux correctifs.
Comparer la pièce par étapes successives
Lorsque la procédure qualité permet un échantillonnage en toute sécurité, comparer le col après moulage, après détourage et après manipulation en aval. Ajoutez le package fermé lorsque l'échec apparaît après le plafonnement. Recueillir via des points d'échantillonnage agréés ; l’accès aux outils mobiles n’est pas une méthode d’échantillonnage.
Si une marque de contact apparaît pour la première fois après la coupe, vérifiez la disposition de coupe et de support avant de modifier l'alignement de la goupille de soufflage. Si un cou change de forme pendant la période de conditionnement spécifiée, incluez l'historique thermique dans l'examen. Ces observations guident le prochain contrôle ; ils n'établissent pas de cause par eux-mêmes.
Utiliser le modèle sans en faire un diagnostic
Une station concernée mérite un examen attentif de son outillage et de son parcours de manutention. Un problème affectant plusieurs cavités justifie également un examen des conditions communes. Aucun des deux modèles n'exclut une cause liée à l'outil : plusieurs assemblages peuvent partager la même conception, les mêmes instructions de configuration ou un remplacement récent.
Enregistrez ce qui a changé avant le premier échantillon rejeté. Les entrées utiles incluent l'installation du moule, le lot de matériaux ou de fermeture, les travaux de maintenance et la révision des recettes. Gardez la condition d'origine visible dans le dossier afin qu'un changement ultérieur puisse distinguer une observation d'une explication suspectée.
Lorsque la défaillance concerne réellement la carrosserie ou la soudure inférieure, utilisez leguide de dépannage plus large en matière d'extrusion-soufflage. L'inspection du col ne doit pas absorber tous les défauts du récipient dans une réparation par soufflage.
Quatre modèles de défauts du cou et les preuves à collecter
Un tableau de dépannage utile indique au technicien ce qu'il doit examiner avant de choisir un réglage. Des défauts d’apparence similaire peuvent impliquer différentes étapes. Gardez le composant suspecté séparé de la caractéristique observée jusqu'à ce que des mesures ou une comparaison contrôlée confirment la connexion.
celui de FormoseGuide de moulage par soufflage de polyéthylène et de polypropylène, révisé en avril 2025, identifie plusieurs causes possibles de fuite de fermeture. Il traite également la séparation du flash supérieur et l'ovalité du cou comme des sujets de dépannage distincts. Cette distinction est plus utile qu’une instruction générale pour remplacer la goupille de soufflage.
| Défaut constaté | Preuves à recueillir en premier | Questions à séparer | Vérifier après correction |
|---|---|---|---|
| Col ovale ou déformé | Dimensions du dessin, orientation de la mesure et état de l'échantillon à chaque étape | Géométrie de formage, changement thermique, démoulage et manipulation | Les mêmes dimensions au temps de conditionnement convenu |
| Zone de scellement rayée ou endommagée | Marquer la position, le motif de contact et le premier étage montrant les dommages | Contact outil, coupe, supports et contact aval | État de surface et fonction de l'emballage concernée |
| Le flash supérieur reste attaché ou se déchire | Arête de coupe, identité de l'outil et état de la paire de coupe réelle | Usure, géométrie de contact et séquence de coupe approuvée | Séparation nette et finition intacte |
| Le paquet fuit après le bouchage | Localisation de la fuite, identité de la bouteille et du bouchon, conditions d'assemblage et de test | Géométrie du col, contact d'étanchéité, compatibilité des fermetures et configuration de test | Le colis fermé spécifié sous le test convenu |
L'ovalité a besoin d'une condition de mesure
Mesurez l'élément défini dans les orientations requises par son dessin ou son plan d'inspection. Conservez le temps de mesure et l’état de l’échantillon. Comparer une bouteille chaude directement sortie de la machine avec une référence conditionnée peut masquer si la différence est survenue lors du formage ou lors d'un refroidissement ultérieur.
Un cou qui semble ovale est une raison pour enquêter. Les preuves sont insuffisantes pour prescrire une nouvelle position de soufflage. Vérifiez les conditions thermiques et de manipulation pertinentes ainsi que les références d'outillage avant de sélectionner l'action corrective.
Les marques de surface et le flash attaché nécessitent des enregistrements différents
Photographiez une partition avec sa direction et son emplacement visibles. Pour une zone de scellage endommagée, identifiez la surface de contact prévue à l'aide des dessins du flacon et du bouchon. Pour le flash attaché, préservez le bord coupé et enregistrez les composants qui forment la paire de coupe. Ce sont des questions différentes même lorsque les deux défauts apparaissent près de la bouche.
Avant d'affûter ou de remplacer un élément coupant, vérifiez que l'assemblage permet ce travail et que l'outil couplé est adapté. Réparer un bord sans examiner son composant d'accouplement peut laisser l'enquête incomplète.
Une fuite de bouchon fait partie du package complet
Confirmez quelle fermeture a été installée et comment elle a été appliquée. Un col peut passer un contrôle unidimensionnel alors que l'ensemble complet ne parvient toujours pas à remplir sa fonction spécifiée. À l’inverse, un résultat de test inacceptable peut provenir du dispositif de test lui-même. Répétez le contrôle avec la configuration approuvée avant de traiter le résultat comme la preuve d'un défaut d'outillage.
Pour les fermetures à fil continu,ASTM D2063/D2063M-24aborde la rétention de couple à l’aide d’un équipement de test manuel. Son champ d'application publié concerne le couple de démontage dans des conditions définies. Un résultat de couple doit être enregistré comme résultat ; il ne remplace pas le test d'étanchéité spécifié sur l'emballage.
Vérifiez séparément l'alignement, l'usure, le débit d'air et le timing.
L'expression « vérifier la goupille de soufflage » nécessite un plan d'inspection derrière elle. Une erreur de position, une surface de contact endommagée et un débit d'air restreint sont des constatations différentes. En les combinant en une seule instruction de maintenance, il est difficile d'expliquer pourquoi une réparation ou un changement de réglage particulier a été sélectionné.
L'alignement commence par des références approuvées
Confirmez l'ensemble de la goupille de soufflage, l'outillage du col et les références de montage par rapport à leurs dessins. Identifiez quelle caractéristique fournit la donnée et quelle position est mesurée. Une ligne tracée sur une photographie ne peut établir la relation entre des surfaces cachées.
Utilisez la méthode d'inspection et la procédure d'accès sécurisée du fabricant de la machine. Comparez les mesures pertinentes avec les limites approuvées pour cet assemblage. Lorsque l'outil de montage ou d'adaptation a changé, examinez l'ensemble de la pile de composants avant de supposer que la position précédente reste applicable.
Séparer les marques visibles de l'usure mesurée
Une marque visible doit être enregistrée, mais sa signification dépend de l'endroit où le composant entre en contact avec le produit ou l'outil d'accouplement. Comparez la marque avec l'emplacement du défaut et les exigences de dessin applicables. L’apparence de la surface à elle seule ne constitue pas un seuil de remplacement universel.
Vérifiez l'identité des inserts, des anneaux et des autres composants appariés lorsqu'ils font partie de la conception. Deux pièces qui s'emboîtent physiquement peuvent toujours appartenir à des révisions différentes. Une demande de remplacement doit inclure la relation d'assemblage, et pas seulement une photographie de la goupille retirée.
Revoir le parcours aérien complet
Utilisez les diagnostics approuvés pour distinguer les conditions d'alimentation, les restrictions, le fonctionnement des vannes et les fuites à proximité de l'outil. Un affichage de pression en amont en est un élément de preuve. L'enquête doit encore déterminer si l'air requis atteint le processus par le chemin et la séquence prévus.
Les lectures doivent identifier l'emplacement de la mesure et l'état du cycle. Ne débranchez pas une ligne sous pression et n’improvisez pas l’accès pour obtenir une lecture. Les questions plus larges concernant l’approvisionnement en plantes relèvent duexigences de l'utilitaire de la machine; le contrôle local de l'outil doit rester traçable jusqu'à la machine réelle.
La synchronisation et le refroidissement nécessitent leur propre comparaison
Passez en revue les événements applicables d’insertion, de soufflage, de coupe, d’échappement et de retrait. Certaines de ces fonctions peuvent utiliser un mécanisme différent ou peuvent ne pas appartenir du tout à la goupille de soufflage. Faites correspondre les noms d'événements sur l'IHM avec les documents réels de l'équipement avant de proposer un ajustement.
Conservez la recette et distinguez une commande de la confirmation qu'une action s'est produite. LeParamètres IHM et guide des alarmesexplique l'intérêt d'enregistrer les conditions réelles avec la séquence d'événements. Incluez le refroidissement du col et l’état de l’échantillon lorsque la déformation observée les rend pertinents.
Utilisez les limites approuvées pour la machine et l'outillage. Un article général ne peut pas établir une course, un jeu, une pression, une force de coupe ou un incrément de synchronisation sûrs pour un assemblage non identifié.
Un workflow de dépannage et de vérification contrôlé
Notez séparément l’observation et le test proposé. "Bavure visible après détourage" est une observation. "La bague coupante doit être remplacée" est une hypothèse jusqu'à ce que l'inspection la confirme. Garder cette distinction dans le dossier rend le transfert plus utile et empêche qu’une hypothèse précoce ne devienne une explication acceptée.
- Définissez l’exigence ayant échoué.Marquez l'emplacement, conservez l'échantillon et confirmez la méthode d'inspection ou de test. Identifiez si la réclamation concerne les dimensions, l'état de surface, le détourage ou l'emballage fermé.
- Verrouillez l’identité de l’échantillon sur la configuration.Enregistrez la machine, la station, la cavité, la révision de l'outillage et le lot de matériaux. Conserver la recette et l'identité du bouchage lorsque la panne implique le bouchage.
- Inspecter dans les conditions de sécurité spécifiées.Utilisez les procédures d'accès et d'isolement approuvées avant l'entretien ou tout contact avec l'outillage. L'opération de diagnostic contrôlée nécessite sa propre procédure autorisée.
- Testez l’hypothèse la plus solide.Sélectionnez une modification autorisée dans les limites approuvées. Gardez les autres conditions contrôlables suffisamment stables pour interpréter la comparaison et documentez toute condition qui ne peut pas être maintenue.
- Répétez les vérifications pertinentes.Inspectez la même fonctionnalité et répétez le test fonctionnel spécifié. Appliquez les mêmes conditions de mesure pour que la comparaison reste significative.
- Enregistrez la décision de libération.Conservez les résultats avec la configuration révisée. Suivez le plan qualité pour une vérification continue et identifiez qui a approuvé la sortie de production.
L'entretien introduit des dangers au-delà du problème de qualité.Directives de l'OSHA sur les énergies dangereusesidentifie les démarrages inattendus et la libération de l'énergie stockée comme des risques sérieux de maintenance. L'isolation spécifique à la machine doit tenir compte des sources d'énergie concernées. Une commande d’arrêt IHM seule ne doit pas être considérée comme un substitut à la procédure d’isolement requise.
Tenir un bref dossier qui appuie la conclusion
Une comparaison nécessite une fenêtre d’inspection définie. Enregistrez le nombre examiné et le nombre qui a échoué au même critère énoncé. Étiquetez séparément les contrôles répétés sur le même échantillon, afin que le dossier ne les compte pas comme des bouteilles supplémentaires.
| Enregistrer | Ce qui y appartient |
|---|---|
| Identité | Machine, station/empreinte, moule, assemblage de goupilles et révisions de dessins |
| Référence | Emplacement du défaut, premier stade affecté, recette et état de l'échantillon |
| Preuve d'inspection | Photos, caractéristiques mesurées, méthode et limites d'acceptation applicables |
| Changement contrôlé | Action approuvée, personne responsable et conditions maintenues ou modifiées |
| Vérification | Quantité inspectée, défaillances, conditions de test, contrôles continus et approbation de la libération |
Si un taux est signalé, définissez-le comme étant le nombre de bouteilles inspectées ayant échoué divisé par toutes les bouteilles inspectées dans cette fenêtre. Gardez le critère et la base d’échantillonnage cohérents entre les comparaisons. Un petit échantillon sans défaillance observée constitue un résultat d’échantillon et non une promesse que la production future sera exempte de fuites.
Faites remonter un résultat non résolu avec les preuves originales intactes. Il est plus utile d'envoyer les échantillons défectueux et acceptables avec l'identité de l'outillage que de transmettre uniquement la recette finale. Le fournisseur ou l’équipe qualité peut alors examiner ce qui a été réellement observé et ce que chaque tentative de correction a modifié.
Entretenir et remplacer le bon ensemble de goupille de soufflage
Identifiez l’ensemble avant de commander un remplacement. Conservez ensemble le numéro de série de la machine, l’identification du moule et la révision du dessin de la goupille. Incluez l’insert de col et les composants de coupe correspondants, le cas échéant. Un nom de composant partagé ou un diamètre extérieur similaire n’établit pas l’interchangeabilité.
Le nettoyage, la retouche et le remplacement nécessitent des décisions différentes. Utilisez les instructions de maintenance et les limites d'acceptation approuvées. Les travaux de restauration de surface, d'affûtage ou de revêtement peuvent modifier une interface fonctionnelle. Obtenez donc l'approbation du fabricant approprié plutôt que de traiter chaque marque visible comme une instruction de réparation.
Après l'installation, répétez les vérifications requises par le travail réel. Confirmez les dimensions du col et la zone d'étanchéité pertinentes, puis vérifiez la fermeture spécifiée et le test fonctionnel. Conservez la révision de configuration résultante avec l’enregistrement d’inspection. Leliste de contrôle de maintenance préventiveplace ces enregistrements dans un plan plus large, spécifique à la machine.
Deux références de machines à bouteilles Kinggle
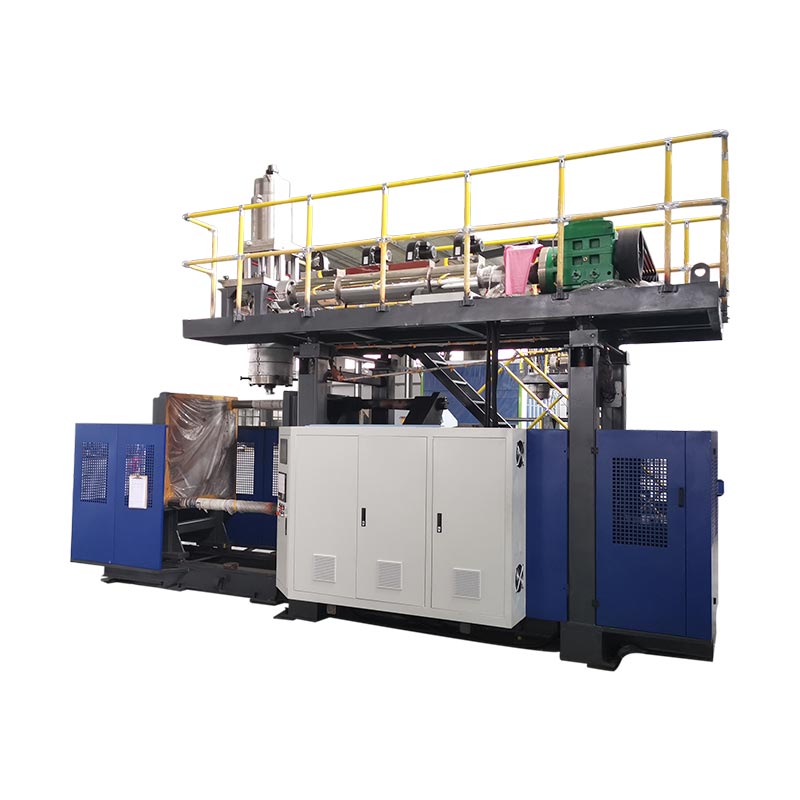
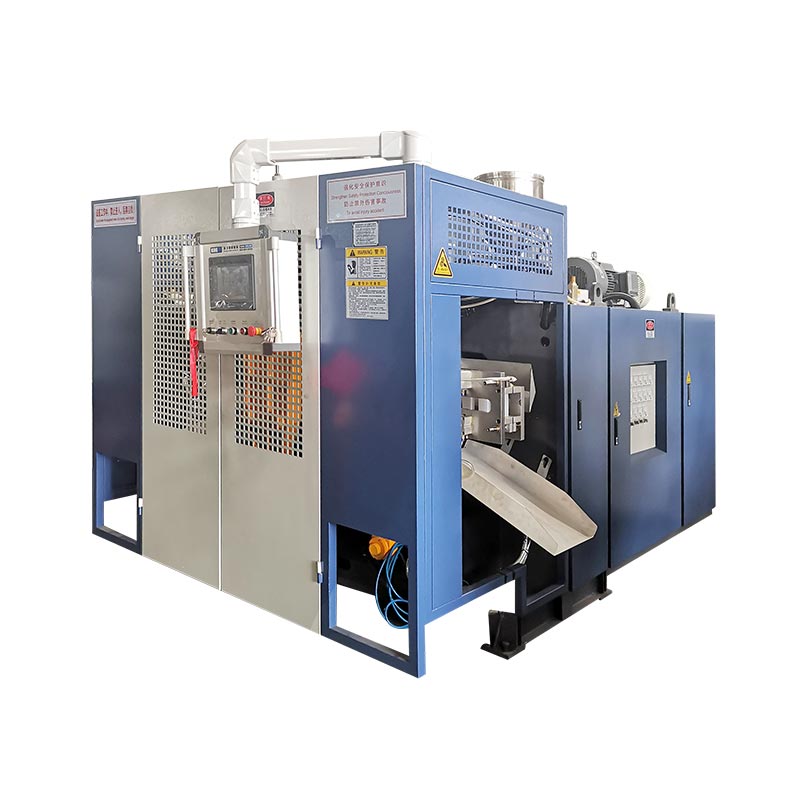
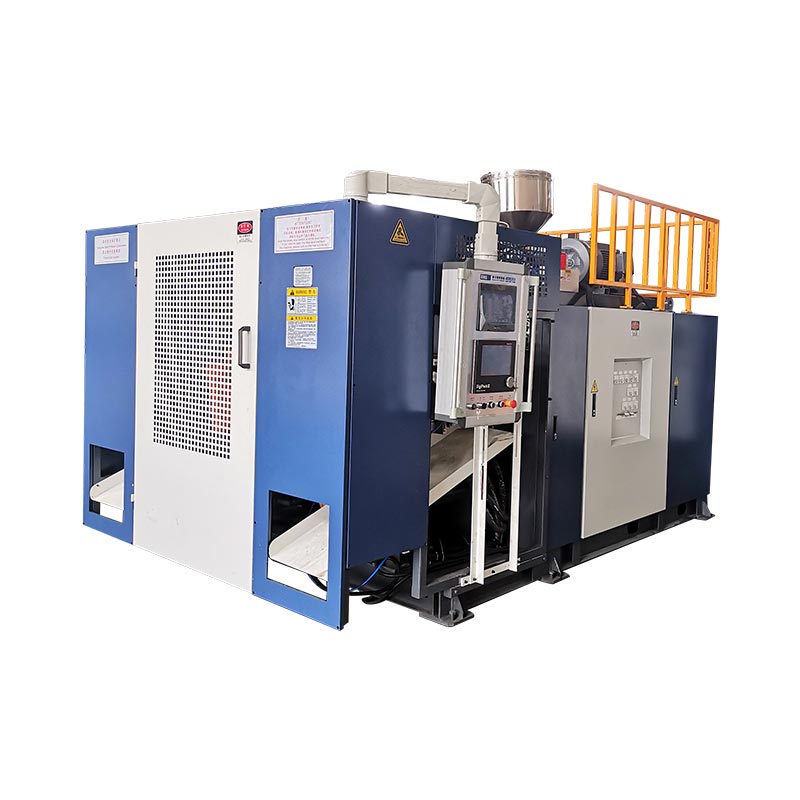
Les KGB5L et KGB5D fournissent des exemples pertinents de machines à bouteilles à extrusion continue. Les plans de station publiés aident à organiser les enregistrements d'inspection : préserver l'identité de la station et, le cas échéant, l'identité de la tête et de la cavité. Le catalogue n'identifie pas de goupille de soufflage universelle pour chaque bouteille produite sur l'une ou l'autre des plateformes.


| Champ publié | KGB5L | KGB5D |
|---|---|---|
| Disposition des gares | Célibataire | Double |
| Capacité maximale du conteneur | 5L | 5L |
| Diamètre de vis | 60 millimètres | 70 millimètres |
| Capacité de fusion du PEHD | 55kg/h | 80kg/h |
Sources : les pages produits liées KGB5L et KGB5D. La capacité de fusion est un champ de débit de matériaux publié, et non un débit de bouteille accepté ou un résultat de qualité du col.
Utilisez ces chiffres pour identifier la plate-forme et encadrer une discussion sur la production. Le choix des goupilles de soufflage dépend toujours de la finition de la bouteille, du moule, du montage et de la disposition de soufflage réelle. Le diamètre de la goupille de filière indiqué dans les spécifications de la tête de filière ne remplace pas un dessin de goupille de soufflage.
Pour un nouveau projet de machine, fournissez les dessins de la bouteille et du bouchon avant d'approuver la portée de l'outillage. Pour une installation existante, ajoutez l’identification de l’assemblage actuel et la preuve d’inspection. LeGuide de sélection des machines à bouteilles en PEHDcouvre les spécifications de production plus larges.
Questions fréquemment posées sur les goupilles et les défauts du col
Une goupille de soufflage est-elle la même chose qu'une goupille de matrice ?
Non. Une tige de matrice ou un mandrin fait partie de l'outillage de formage par fusion. Une goupille de soufflage fournit de l'air soufflé et peut avoir des fonctions liées au cou dans la conception particulière. Identifiez l'un ou l'autre composant à partir de son dessin d'assemblage. Le mot partagé « pin » ne rend pas leurs interfaces ou dimensions interchangeables.
Est-ce que chaque machine d'extrusion-soufflage utilise la même conception de goupille de soufflage ?
Non. Les modalités de soufflage et de finition dépendent du produit et de l’outillage. Les fonctionnalités d’étalonnage, de refroidissement et de découpe sont spécifiques à la configuration. Confirmez l'assemblage et le mouvement réels avant de sélectionner un remplacement ou d'appliquer une instruction de configuration provenant d'une autre machine. Le volume du conteneur à lui seul ne peut pas identifier le bon composant.
Une bouteille peut-elle fuir lorsque la goupille de soufflage est en bon état ?
Oui. Examinez l’interface complète du flacon et du bouchon, y compris le bouchon spécifié, le contact d’étanchéité et l’agencement de test. Déterminez si des dommages apparaissent pendant le moulage ou une manipulation ultérieure. Un résultat de fuite identifie un contrôle échoué ; il n'identifie pas en soi quel outil, composant ou condition de processus a causé la panne.
Quelles informations sont nécessaires pour examiner une goupille de remplacement ?
Fournir le modèle et le numéro de série de la machine, l'identité du moule, le dessin et la révision de l'assemblage des goupilles. Ajoutez l'outillage du col correspondant et les dessins de bouteille et de fermeture pertinents. Pour une enquête sur un défaut, incluez l’identité de l’échantillon, des photographies, des mesures et l’ordre dans lequel le problème apparaît pour la première fois. Utilisez le canal de contact agréé pour les documents techniques.
Que faut-il vérifier après la réparation ou le remplacement d'une goupille de soufflage ?
Confirmez l'identité et la configuration de l'assemblage par rapport aux documents approuvés, puis inspectez les caractéristiques du cou concernées dans les conditions de mesure convenues. Répétez le test de l'emballage correspondant avec la fermeture spécifiée. Enregistrez les quantités et les échecs, conservez la configuration révisée et suivez le plan qualité pour les contrôles continus et la mise en production.
Envoyer les détails de la machine, de l'outillage et des défauts du col
Commencez par le modèle et le numéro de série, l’identification de l’outillage et une photographie du défaut marqué. Incluez les exigences en matière de bouteille et de fermeture, la première étape de production concernée et tous les résultats mesurés. Ces détails donnent à la discussion technique un point de départ défini.
Discutez de l’outillage et des exigences de productionNingbo Kinggle Machinery Co., Ltd. ·Informations sur l'entreprise