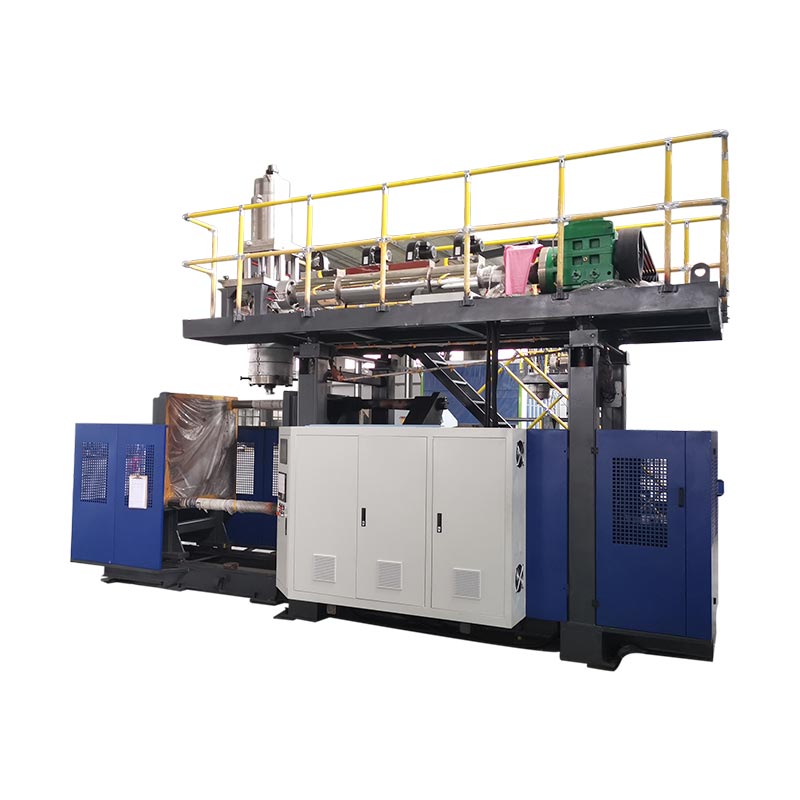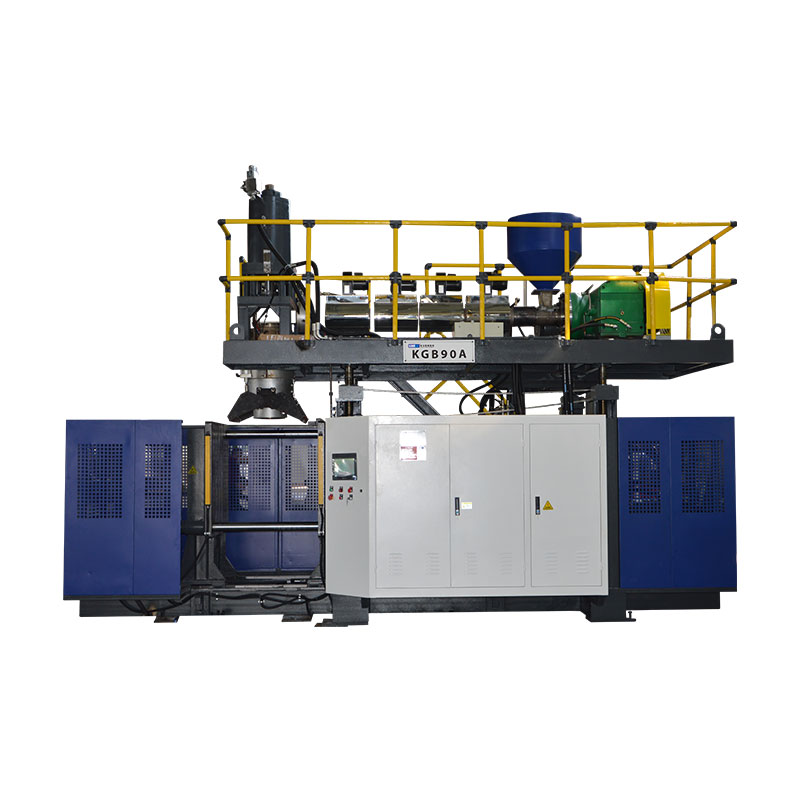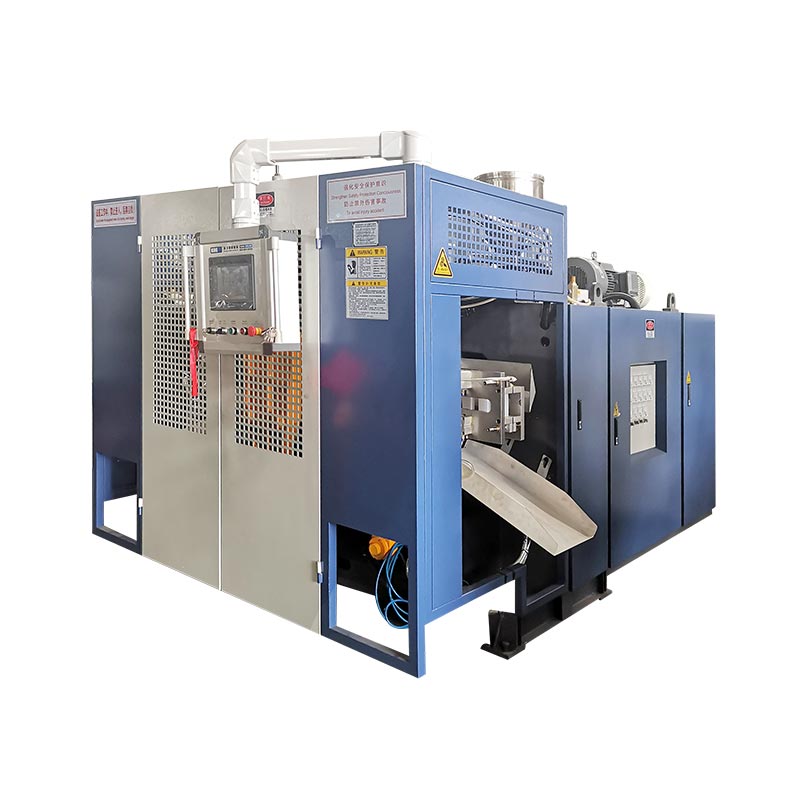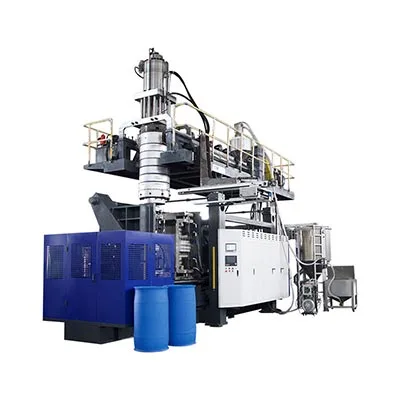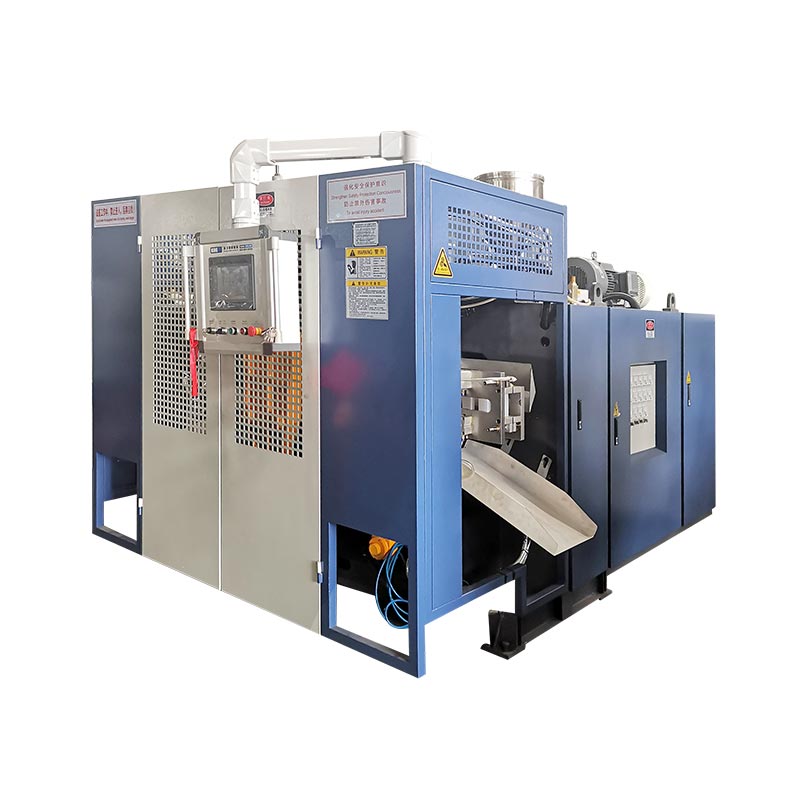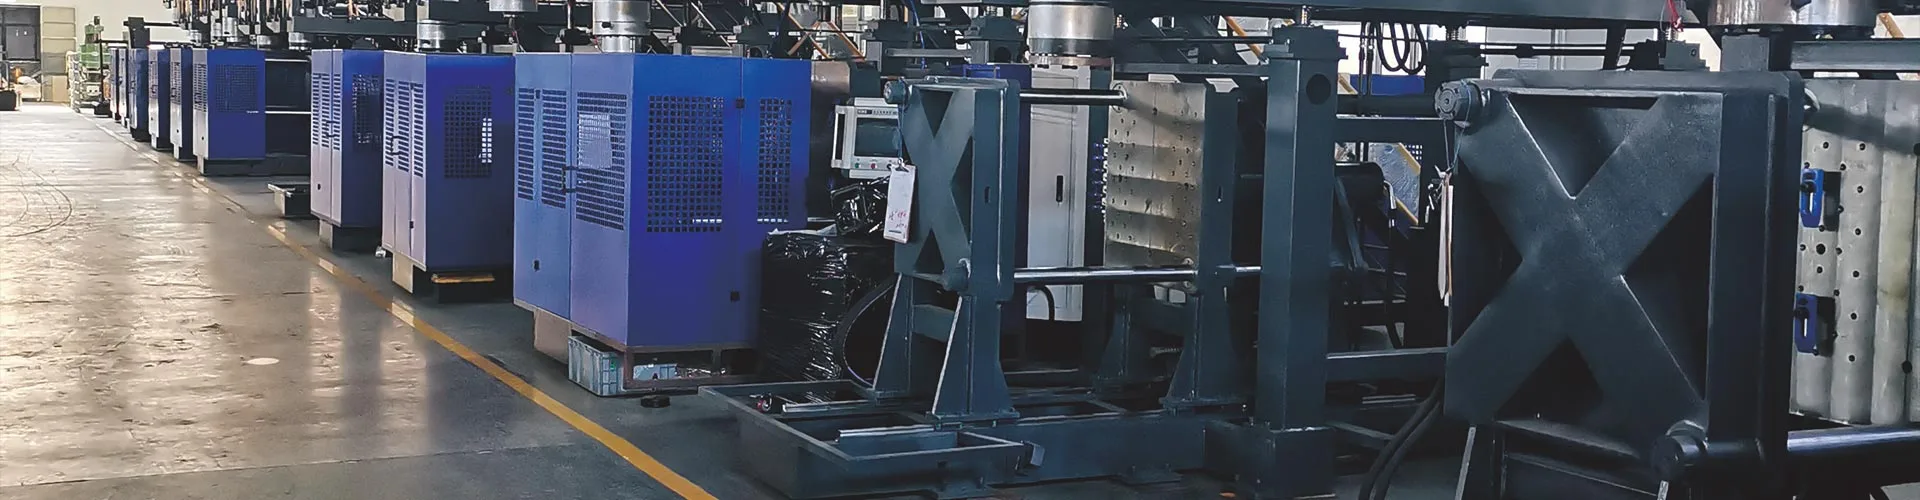
Un changement de machine de moulage par soufflage n'est terminé que lorsque le nouveau moule, le chemin de matériau, l'outillage, la recette et la configuration en aval sont correctement identifiés et que la nouvelle pièce passe ses contrôles définis.Le démarrage des cycles automatiques est une étape intermédiaire et non une preuve d’achèvement. La méthode pratique la plus sûre et la plus rapide consiste à préparer tout ce qui est possible avant l'arrêt, à isoler les énergies dangereuses pour les travaux exposés, à restaurer les fonctions dans un ordre contrôlé et à mesurer le temps jusqu'à la première fenêtre de production acceptée, avec la définition d'acceptation, la perte de transition, l'approbateur responsable et les preuves requises enregistrées avant que l'équipe ne commence la prochaine campagne de production à partir d'une base de production contrôlée et traçable.

Remarque terminologique :Les équipes de production peuvent décrire ce travail comme un changement de machine d'extrusion-soufflage, un changement de moule de soufflage, un échange de moule, un changement d'outil, un changement de ligne de bouteilles, un changement de couleur de moulage par soufflage, un changement de résine de moulage par soufflage ou un changement de recette de moulage par soufflage. Ces étiquettes se chevauchent, mais elles ne décrivent pas toujours la même portée. Le dossier de travail doit indiquer exactement quels éléments physiques, matériels, numériques et en aval seront modifiés.
Cinq décisions qui contrôlent le basculement
- Définissez le point de finition comme une pièce acceptée et une fenêtre de production stable.
- Identifiez chaque élément modifié : moule, outillage de matrice, goupille de soufflage, résine, couleur, recette et équipement en aval.
- Déplacez la vérification, le transfert et la documentation en dehors de la fenêtre de la machine arrêtée, là où cela est sûr.
- Utilisez la procédure relative aux énergies dangereuses autorisée du site avant que quiconque pénètre dans une zone dangereuse exposée.
- Enregistrez la configuration et les preuves approuvées afin que la prochaine exécution commence à partir d’une ligne de base contrôlée.
| Changer de domaine | À quoi doit correspondre le nouvel emploi | Redémarrer les preuves | Dépendance cachée typique |
|---|---|---|---|
| Moule et interfaces | Corriger les relations révision, montage, refroidissement, soufflage/noyau et retrait | Mouvement manuel contrôlé et connexions sans fuite | Acheminement des flexibles, position du capteur ou dégagement en aval |
| Outillage de matrice et de paraison | Identité de l'outillage, position mécanique et étalonnage approuvés | Paraison droite et stable positionnée pour le moule | Le fichier d'outillage ne correspond pas au matériel installé |
| Matière et couleur | Qualité de résine correcte, lot, mélange maître et règle de rebroyage approuvée | Fusion propre et homogène et transition de matériau traçable | De vieilles résines ou couleurs restent dans les chemins de manipulation et de fusion |
| Recette et contrôles | Révision de la recette publiée pour le package de produit installé | Le commandement et l'état réel s'accordent via un cycle contrôlé | Une ancienne valeur de produit survit en dehors de la recette enregistrée |
| Acceptation de pièces et de lignes | Dessin, limite visuelle, poids, paroi, dimensions et tests fonctionnels | Fenêtre d'acceptation consécutive ou temporelle définie | Le coupe-bordure, le testeur de fuites, le convoyeur ou l'emballage utilisent toujours l'ancien SKU. |
Un changement n'est terminé que lorsque la nouvelle bouteille est approuvée
Les plantes utilisent souvent le motpassagepour plusieurs événements différents. Un superviseur peut arrêter l'horloge lorsque le nouveau moule est serré. Un autre peut l'arrêter au début du premier cycle automatique. La qualité peut définir l'achèvement comme la première pièce qui passe l'inspection, tandis que la production peut nécessiter une série continue de pièces acceptées. Ces définitions produisent des nombres différents, de sorte qu'une comparaison des temps de changement n'a aucun sens tant que le point de départ et le point d'arrivée ne sont pas fixés.
Pour une ligne d’extrusion-soufflage, un point de départ utile est la dernière pièce acceptée du travail sortant. Un point d'arrivée utile est la première fenêtre de production acceptée pour le travail entrant. L'usine doit définir cette fenêtre. Il peut s'agir d'un nombre défini de pièces consécutives, d'un temps défini dans des conditions stables ou d'une règle d'échantillonnage entre les stations, les cavités ou les sorties de filière. L'exigence appartient à la spécification du produit ou du processus contrôlé, et non à la mémoire de l'opérateur.
Cette définition expose le travail qu'une métrique de moule uniquement cache. Le produit entrant peut nécessiter une autre matrice ou un autre mandrin, une goupille de soufflage, un outillage de col, un mouvement du noyau, un profil de paraison, une résine, une couleur, une règle de rebroyage, un programme de test d'étanchéité, un dispositif de coupe, une étiquette, un guide de convoyeur ou un modèle d'emballage. Même lorsque le moule physique reste installé, une transition de matériau et de recette peut toujours constituer un changement complet de production de bouteilles en plastique.
Séparez le résultat en quatre mesures : temps d'arrêt de la machine, temps jusqu'à la première pièce formée, temps jusqu'à la première pièce acceptée et temps jusqu'à la fenêtre de production acceptée. Enregistrez les rejets de configuration et purgez la quantité en dehors de ces heures. Cela ne garantit pas que tous les chiffres baisseront. Cela rend la perte visible et empêche qu'un redémarrage rapide soit signalé comme un changement réussi de machine d'extrusion-soufflage lorsque la ligne en aval ou le contrôle qualité rejette toujours des pièces.
Planifiez le nouveau package de produits avant que la machine ne s'arrête
Le changement doit commencer par une vérification des informations alors que le travail sortant est toujours en cours d'exécution. Créez un dossier de travail publié qui identifie le dessin et la révision de la pièce, la qualité de la résine, le mélange maître, le rebroyage autorisé, le poids cible de la pièce, les dimensions critiques, les emplacements de l'épaisseur de paroi, les critères visuels, les tests fonctionnels et l'emballage attendu. Ajoutez les identités du moule, de l'outillage de matrice, de la goupille de soufflage, de l'insert, du retrait et du montage en aval. Si deux éléments partagent un nom commun, utilisez des identifiants durables ou des photographies dont les révisions sont contrôlées afin que l'équipe de configuration ne choisisse pas par apparence.
Kinggle est publiéprocessus de ventedemande aux acheteurs de fournir des photographies ou des dessins du produit, le poids, la taille, le matériau, l'épaisseur, le rendement et les besoins en matière de résistance chimique avant de sélectionner une solution de machine. Les mêmes catégories d’entrées sont précieuses lors des changements ultérieurs car elles relient la configuration de la machine à la pièce qui doit être produite. Le dossier de production doit être plus spécifique que la demande initiale et ne doit contenir que les valeurs approuvées pour la combinaison réelle de machine, de moule et de matériau.
Placez le moule suivant et les éléments auxiliaires vérifiés dans la zone désignée sans obstruer les sorties, les protections ou le flux de matériaux. Vérifiez les points de levage et le plan de levage de l'usine, mais ne déduisez pas la capacité de levage de la taille nominale du moule. Confirmez que les connexions de refroidissement, les connexions d'air, les capteurs, les câbles et les fixations sont présents et correctement identifiés. Préparez un équipement de manutention propre et des conteneurs séparés pour la résine sortante, les matériaux de transition et les pièces rejetées. Si la ligne comprend un coupe-bordure, un testeur de fuites, une étiqueteuse ou un convoyeur, incluez sa recette et les pièces de rechange dans le même examen de préparation.
Prenez une courte décision de préparation avant la dernière partie ancienne. Le monteur de moules confirme l'outillage et l'état de préparation au levage, la manutention des matériaux confirme les lots corrects et l'itinéraire propre, l'opérateur confirme l'accès aux recettes, la maintenance confirme tout travail programmé et la qualité confirme le plan d'échantillonnage. Si un élément requis est manquant, laissez le travail sortant en cours d'exécution lorsque cela est possible. Découvrir le problème avant l'arrêt prévu convertit le temps d'arrêt en temps de préparation sans prendre de raccourci de sécurité.
Contrôler les énergies dangereuses avant les travaux de moulage ou d'outillage
Un changement de moule de moulage par soufflage peut exposer les personnes à des mouvements de serrage, à des plateaux mobiles, des goupilles de soufflage, des couteaux, des robots, à la pression hydraulique, à la pression pneumatique, à l'énergie électrique, au polymère chaud et à l'outillage chauffé. Appuyer sur un bouton d'arrêt normal n'établit pas de conditions sûres pour travailler à l'intérieur d'une zone dangereuse. L'employeur doit déterminer quelles tâches relèvent de l'entretien ou de la maintenance, identifier toutes les sources d'énergie et appliquer la procédure de contrôle énergétique spécifique à la machine du site par l'intermédiaire d'un personnel formé et autorisé.
Pour les lieux de travail aux États-Unis,OSHA 29 CFR 1910.147traite de l'entretien et de la maintenance où une mise sous tension, un démarrage ou une libération inattendue de l'énergie stockée pourrait blesser un employé. Cela nécessite un programme de contrôle énergétique, des procédures documentées le cas échéant, une formation et une inspection périodique.OSHA 29 CFR 1910.212fournit les exigences générales en matière de protection des machines. Les usines situées en dehors des États-Unis doivent respecter les lois, les normes et les procédures de l'employeur en vigueur sur leur site.
Le plan de changement doit également aborder les tâches qui nécessitent une énergie temporaire pour les tests ou le positionnement. Ce n’est pas une permission d’improviser. L'employeur responsable doit définir une séquence conforme pour nettoyer les outils et les personnes, restaurer uniquement l'énergie nécessaire, effectuer le test, mettre hors tension à nouveau lorsque nécessaire et réappliquer les contrôles avant la reprise des travaux exposés. Une barrière immatérielle, une porte verrouillée ou un arrêt d'urgence peuvent protéger le fonctionnement normal, mais ils ne doivent pas être traités à la légère comme un substitut à la procédure applicable relative aux énergies dangereuses.
Protégez l’équipement avec autant de soin que les personnes. Kinggle est hébergéManuel d'utilisation de la machine de moulage par soufflage automatiqueavertit que le mouvement de la goupille doit être coordonné avec la condition d'ouverture du moule et décrit les fonctions de positionnement de la plate-forme et de la tête de filière. L'interface exacte et la logique de mouvement sécurisée varient selon le modèle, les options et la version du logiciel. Par conséquent, l'équipe de configuration doit identifier les mouvements autorisés spécifiques à la machine avant l'arrêt au lieu de les découvrir lorsqu'un moule suspendu ou un outil exposé est présent.
Exécutez une séquence contrôlée sur le moule, le matériau et les contrôles
La séquence suivante en huit étapes est délibérément écrite comme un flux de contrôle et non comme une procédure mécanique universelle. Les étapes détaillées de retrait du moule, les valeurs des fixations, la méthode du flexible, les limites de température de l'outillage et les mouvements de test doivent provenir des instructions réelles de la machine, du moule et de l'usine. L’intérêt d’une séquence commune est qu’elle donne aux opérations, à l’outillage, à la maintenance, aux matériaux et à la qualité les mêmes points de transfert.
-
Libérez le travail sortant.Identifiez la dernière pièce ancienne acceptée, enregistrez l'enregistrement du processus requis et rapprochez la résine sortante, les étiquettes et les travaux en cours. Conservez un échantillon approuvé si le plan de contrôle de l’usine l’exige.
-
Arrêtez-vous dans l'état approuvé.Suivez les instructions d’arrêt de la machine et de la résine. Tenez compte de la chaleur résiduelle et du matériau laissé dans la trémie, l'extrudeuse, la tête ou l'accumulateur plutôt que de supposer qu'une pause normale convient pour un changement de résine.
-
Isoler pour les travaux exposés.Le personnel habilité applique les procédures énergies dangereuses et levage du site. Vérifiez l’isolement et traitez l’énergie hydraulique, pneumatique, gravitationnelle et thermique stockée avant que quiconque n’entre dans la zone de danger définie.
-
Retirez et protégez les composants sortants.Déconnectez, soulevez et stockez le moule et l'outillage associé selon leurs instructions contrôlées. Bouchez ou protégez les connexions propres et enregistrez les dommages, les fuites ou l'usure anormale au lieu de les transmettre à l'analyse suivante.
-
Inspectez les interfaces communes.Vérifiez les faces de montage, les caractéristiques d'alignement, les connexions de refroidissement et d'air, les capteurs, les câbles et la zone protégée accessible. Un problème d’interface caché peut suivre le nouveau moule et ressembler à un défaut de recette.
-
Installez le package entrant vérifié.Faites correspondre les ID physiques au paquet de tâches publié. Acheminez les connexions pour éviter les risques de pincement, de chaleur et de mouvement, puis effectuez les vérifications de montage et de connexion spécifiées.
-
Restaurer les fonctions par autorisation.Effacez le personnel et les outils, réinstallez les protections, suivez le processus de remise sous tension approuvé et prouvez les mouvements manuels autorisés dans des conditions contrôlées. Confirmez que la commande, le feedback et le mouvement physique concordent.
-
Introduire le matériel et qualifier le produit.Effectuez la transition de résine ou de couleur approuvée, chargez la recette validée, formez des pièces de diagnostic, corrigez une cause mise en évidence à la fois et ne lancez la production qu'une fois la fenêtre d'acceptation définie passée.
Un propriétaire de scène doit signer ou accuser réception numériquement de chaque transfert. Ce petit contrôle évite les déclarations ambiguës telles que « le moule est prêt » lorsque le refroidissement n'est pas connecté, ou « la recette est chargée » lorsqu'un dispositif auxiliaire contient toujours le SKU précédent. Il montre également où le temps a été réellement perdu : attendre une autorisation, localiser le matériel, corriger une interface, effacer une ancienne couleur, stabiliser la paraison ou répéter un test de qualité.
Pour plus de détails sur la relation entre les outils, utilisez KinggleGuide de conception de moules d'extrusion-soufflage. Pour le retour contrôlé d'une machine arrêtée vers la production, utilisez leListe de contrôle de démarrage de la machine de moulage par soufflage. Ces articles développent des étapes individuelles ; cette page de changement est responsable du transfert interfonctionnel d'une tâche approuvée à la suivante.
Considérez le changement de résine et de couleur comme une décision relative au chemin du matériau
Un changement de matériau de moulage par soufflage n’est pas terminé lorsque le sac suivant atteint la trémie. La résine ou la couleur sortante peut rester dans les lignes de transport, les chargeurs, les trémies, les mélangeurs, les gorges d'alimentation, la vis et le baril, les adaptateurs, la tête d'extrusion, les chemins d'écoulement de l'accumulateur et l'outillage de filière. Le plan de transition doit identifier lesquels de ces volumes sont concernés et où les matériaux mélangés ou de mauvaise couleur seront collectés. Il doit également indiquer si le matériel de transition peut être récupéré, doit être mis en quarantaine ou doit être éliminé conformément aux règles relatives aux matériaux de l'usine.
Suivez les instructions d'arrêt, de démarrage et de purge approuvées par le fournisseur de résine ainsi que les instructions de la machine. Ne présumez pas qu’un matériau, une température ou une quantité de purge universelle convient à chaque polymère, colorant et système d’extrusion. Un passage d'un matériau naturel à un matériau foncé présente un problème de visibilité différent du foncé au naturel. Un changement entre les qualités du même polymère peut toujours modifier la résistance à la fusion, le gonflement, le refroidissement et le comportement de la paraison. Un changement entre les familles de polymères peut nécessiter un examen plus spécifique de la compatibilité et de la dégradation. Kinggle'sGuide de moulage par soufflage HDPE versus PPexplique pourquoi le package pièce, processus et validation doit être reconsidéré plutôt que de traiter le nom du matériau comme une simple substitution.
LyondellBasell'sguide de dépannage du moulage par soufflageidentifie la contamination extérieure et la résine dégradée comme sources de lignes de filière, de stries, de particules décolorées et de trous. Il souligne spécifiquement la manipulation des matériaux, les rebroyés contaminés, une mauvaise purge entre les résines et de mauvaises pratiques d'arrêt ou de démarrage comme contributeurs possibles. Il s'agit de relations de diagnostic et non de points de consigne de fonctionnement Kinggle.
Intégrez une identification positive du matériel dans le transfert. Enregistrez le fournisseur de résine, la qualité, le lot, le mélange maître, le ratio, la source de rebroyage et l'heure à laquelle le nouveau mélange est entré dans le système d'alimentation. Conservez les étiquettes ou les enregistrements de codes-barres avec les échantillons conservés si nécessaire. Si les premières nouvelles pièces présentent des taches noires, des stries ou des traces de couleur, l'horodatage et l'enregistrement du cheminement du matériau permettent de distinguer une transition prévisible d'une contamination ou d'une dégradation. LeGuide des défauts d'extrusion-soufflagefournit une matrice plus large des symptômes aux preuves.
Restaurer la recette sans importer les hypothèses de l'ancien produit
Une recette enregistrée n'est utile que lorsque son identité et sa portée sont claires. Le dossier entrant doit indiquer la révision du produit, la combinaison de moules et d'outillages, la qualité de la résine, le fichier de contrôleur pertinent, le statut d'approbation et la date de la dernière vérification. Les droits d'accès doivent distinguer les recettes de production publiées des essais de développement. Avant de charger un fichier, l'opérateur doit confirmer que l'état physique de la machine correspond au fichier plutôt que d'utiliser le nom de la recette comme preuve que le matériel est correct.
La portée de la recette peut être répartie entre les systèmes. L'IHM principale peut contenir les positions d'ouverture et de fermeture du moule, les vitesses de mouvement, les retards, la synchronisation du soufflage, le temps de refroidissement, la logique de retrait et les sélections de fonctions. Un contrôleur d'épaisseur de paroi séparé peut contenir des informations de tir ou de cycle, des valeurs d'écart de matrice et le profil de paraison. L'équipement en aval peut conserver les paramètres de coupe, de test d'étanchéité ou de convoyeur. Kinggle est hébergéMoog DigiPack III mode d'emploiexplique que les fichiers de conteneurs stockés peuvent inclure le profil de paraison programmé et les informations d'étalonnage des outils. Il indique également qu'un calibrage précis des outils de matrice est important lors du passage d'un conteneur à un autre.
Ces preuves soutiennent une règle essentielle : ne pas détacher un fichier logiciel de l’outil pour lequel il a été calibré. Le même manuel du contrôleur indique qu'un changement de moule peut également nécessiter un changement d'outillage de l'espace de matrice. Un fichier qui a produit un conteneur accepté avec une matrice, un mandrin et un calibrage n'est pas automatiquement valide après la modification de ces éléments. Lorsque l'usine a approuvé les paramètres principaux, comparez la révision chargée avec l'enregistrement publié et documentez toute différence délibérée. N'écrasez pas le master lors du réglage des premières parties.
Utilisez le mode manuel ou de configuration pour prouver uniquement les mouvements autorisés par la procédure spécifique à la machine. Vérifiez le dégagement du moule, la relation entre les goupilles de soufflage ou le noyau, la position de la tête de filière et du plateau, le chemin de sortie, les protections et le retour avant le cycle automatique. Le manuel d'utilisation de Kinggle décrit les fonctions manuelles et prévient que le mouvement de la goupille doit être coordonné avec le moule ouvert. Étant donné que les interfaces et les fonctions optionnelles varient, leGuide des paramètres et alarmes de l'IHMdoit être lu avec le manuel exact de la machine plutôt que utilisé comme substitut.
Lorsque le réglage commence, modifiez une variable contrôlée pour une raison indiquée, enregistrez les anciennes et les nouvelles valeurs et attendez la réponse du processus avant de la juger. La distribution des paraisons, le poids des pièces, le comportement d'extrusion, le refroidissement et la position du moule interagissent. Leguide de programmation des paraisonsexplique comment relier le profil aux emplacements de murs mesurés au lieu de lisser les points uniquement par l'apparence.
Validez les premières parties avant de mesurer le succès du changement
La première partie fermée répond à une seule question : la ligne peut former quelque chose. Cela ne prouve pas que la pièce répond aux exigences du dessin, fonctionnelles ou du processus. Traitez les premières pièces comme des échantillons de diagnostic. Marquez-les par séquence, heure, station, cavité ou sortie de filière, selon le cas. Gardez-les en ordre suffisamment longtemps pour voir si le processus converge, dérive ou répète un défaut spécifique à un côté.
Commencez par l’identité et l’état brut. Confirmez la pièce et la révision correctes, la résine et la couleur, la géométrie du col ou de l'interface, la formation complète, l'itinéraire de coupe et les dommages évidents. Appliquez ensuite le plan contrôlé pour le poids des pièces, la répartition des murs, les dimensions critiques, l'apparence et les tests fonctionnels requis. Les tests de fuite, de chute, de pression, de charge, de résistance chimique ou d'ajustement sont spécifiques au produit ; inclure uniquement ceux requis par le dessin, la norme ou le plan de validation de l'acheteur. N’inventez pas une tolérance universelle ou un décompte d’échantillons.
L'échantillon d'acceptation doit représenter l'arrangement de production réel. Sur une machine à double station, échantillonnez les deux faces. Sur une configuration multi-têtes ou multi-empreintes, préservez l'identité de la tête ou de l'empreinte afin qu'une moyenne ne puisse pas masquer une sortie défaillante. Si un coupe-bordure ou un testeur de fuite en aval fait partie du processus de vente de pièces vendables, qualifiez également cet équipement. Une bouteille qui passe au moule mais échoue après le découpage n’est pas un résultat de production accepté. Leguide de test d'acceptation en usinemontre comment les preuves de produit, de processus et de test peuvent être reliées avant expédition ; le même principe de traçabilité s’applique lors des changements de production.
Les protections, les commentaires, les utilitaires, les mouvements manuels et le flux de matériaux sont conformes à la configuration approuvée.
Les échantillons identifiés satisfont aux exigences de dessin, visuelles, dimensionnelles, murales et fonctionnelles qui s’appliquent.
La fenêtre de production consécutive ou temporelle définie par l'usine s'étend à tous les résultats pertinents.
Libérez la ligne uniquement par l'intermédiaire de l'autorité désignée de l'usine. Enregistrez les échantillons acceptés et la révision de la recette qui les a produits. Si le processus ne peut pas atteindre la fenêtre approuvée sans quitter sa plage qualifiée, arrêtez de faire remonter les paramètres et étudiez l'outillage, les utilitaires, les matériaux, l'état de la machine ou la conception originale du processus. Kinggle'sguide des exigences en matière de services publicsaide à séparer un problème de réglage de la machine d’une alimentation instable en air, en eau ou en électricité.
Réduisez le temps de changement en déplaçant la préparation en dehors de l’arrêt
L’opportunité la plus sûre n’est généralement pas un travail plus rapide avec une clé. Cela élimine le travail qui n’aurait pas dû être effectué à l’intérieur de la fenêtre d’arrêt. Consultez un changement enregistré et classez chaque retard : attente du moule, confirmation d'une révision, recherche d'un tuyau, nettoyage d'un conteneur de matériau, téléchargement d'un fichier, localisation d'un montage de test, attente de qualité ou correction d'une connexion endommagée. Beaucoup de ces tâches peuvent être réalisées ou vérifiées avant la dernière pièce ancienne acceptée, à condition que la préparation n'interfère pas avec la production ou le gardiennage.
Créez un kit prêt à l'emploi pour chaque famille de produits répétée. Il peut inclure des plans de connexion vérifiés, des fixations protégées, des tuyaux étiquetés, des supports de capteur, des références de recettes approuvées, des plans d'échantillonnage et des pièces de modification en aval. Utilisez une identification visuelle qui survit à l’environnement du magasin. Stockez les moules et les outillages de manière à ce que les points de levage et les faces de connexion restent accessibles et protégés. Un kit devrait réduire la recherche et l'interprétation ; il ne devrait jamais encourager la substitution lorsqu'un article contrôlé manque.
Standardisez les interfaces uniquement après un examen technique. Des emplacements de flexibles, une identification des connecteurs, des références de montage et des noms de recettes cohérents peuvent réduire le temps de décision, mais ils doivent correspondre aux exigences de pression, de température, de débit, de mouvement et de sécurité. Si une fonctionnalité de changement rapide est envisagée, évaluez l'ensemble du système, y compris le verrouillage positif, la rétroaction, les fuites, la maintenance, la vérification des erreurs et l'évaluation des risques du site. Ne transformez pas un projet rapide en une modification matérielle non documentée.
Utilisez l'enregistrement de changement pour choisir une amélioration à la fois. Si la compensation des couleurs domine, étudiez l’acheminement des matériaux et la stratégie de purge approuvée. Si l'alignement domine, inspectez le stockage, les caractéristiques de localisation et l'état du moule. Si le réglage de première partie domine, auditez la gouvernance des recettes, l’étalonnage des outils et les preuves de processus. Si l'attente de qualité domine, pré-étalonnez les jauges et définissez qui peut libérer le travail. L’objectif est une première fenêtre de production acceptée et reproductible, et non un changement à sec record suivi de mise au rebut.
Les travaux d'entretien doivent également être planifiés explicitement. Un changement peut donner accès à des inspections, mais la combinaison des tâches modifie la portée, les besoins en matière de personnel et de contrôle de l'énergie. Utilisez leliste de contrôle de maintenance préventivedécider de ce qui doit faire partie d'une intervention planifiée. Séparez les résultats de maintenance des modifications de configuration du produit afin que les problèmes récurrents d’équipement restent visibles.
Créez un enregistrement de changement qui facilite la prochaine exécution
Un enregistrement utile est suffisamment court pour être complet et suffisamment spécifique pour reconstituer la course. Commencez par l'identité : date et heure, machine, révisions de produits sortantes et entrantes, identifiants de moules et d'outillage, qualités et lots de matériaux, révisions de recettes, membres de l'équipe et autorité de sortie. Ajoutez les quatre points de synchronisation définis précédemment, ainsi que la quantité ou le poids du matériau de purge, les rejets de configuration et le produit retenu. Si l'usine ne peut pas mesurer un champ de manière fiable, étiquetez-le comme indisponible plutôt que de l'estimer.
Enregistrez les exceptions dans un langage observable. « Le retour de refroidissement du circuit du moule B n'a montré aucun débit » est plus utile que « problème d'eau ». « Fichier de recette 14 chargé ; le testeur en aval est resté sur le SKU X » identifie un échec de transfert. Photographiez l'usure inattendue, les fuites, les connecteurs endommagés ou les défauts de pièces reproductibles avec le marqueur d'identification approprié. Reliez le travail correctif au système de maintenance ou de non-conformité au lieu de l’enfouir dans un commentaire de l’opérateur.
| Bloc d'enregistrement | Champs minimum utiles | Question à laquelle je répondrai la prochaine fois |
|---|---|---|
| Identité professionnelle | Révisions de machines, produits, moules, outillages, matériaux et recettes | Le package physique et numérique correspondait-il ? |
| Temps | Dernière ancienne pièce acceptée, première nouvelle pièce formée, première pièce acceptée, version stable | Où l’intervalle arrêté est-il devenu temps de qualification ? |
| Perte | Quantité de purge, rejets de configuration, produit retenu et main d'œuvre par rôle | Un stop plus court a-t-il simplement déplacé la perte ailleurs ? |
| Code de retard | Attente, recherche, réparation, nettoyage, réglage, test ou autorisation | Quel problème de préparation ou de système doit être amélioré ? |
| Acceptation | ID des échantillons, mesures, tests, approbation et révision finale de la recette | Quelles preuves prouvent que la ligne a été libérée ? |
| Exception | Problème observé, propriétaire, confinement et action associée | Que faut-il corriger avant le retour du même emploi ? |
Examinez les modifications répétées par famille de produits plutôt que de vous fier à une seule meilleure exécution. Recherchez la médiane et la répartition de chaque étape de timing, les exceptions récurrentes et les modes de rebut répétés. Un seul événement inhabituellement rapide peut avoir omis un contrôle, bénéficié de conditions idéales ou utilisé une définition d'acceptation différente. Le but de ces données est d’améliorer les normes et la préparation, et non de faire pression sur les opérateurs pour qu’ils contournent les mesures de protection.

Fermez l'enregistrement avec la référence actuellement approuvée et l'action suivante. Si la modification a produit une meilleure configuration, acheminez les valeurs révisées via le processus d'approbation de l'usine avant de mettre à jour le maître. S'il révèle un problème de conception, gardez le confinement temporaire visible jusqu'à ce que l'ingénierie le ferme. Cette discipline transforme chaque changement de machine de moulage par soufflage en une preuve utilisable plutôt qu'en un autre événement de changement isolé.
Questions fréquemment posées sur les changements de moulage par soufflage
Que comprend le changement de machine de soufflage ?
Un changement complet peut inclure le moule, la matrice et le mandrin, la goupille de soufflage, le noyau ou les inserts, la résine, le mélange maître, la règle de rebroyage, la recette HMI, le profil d'épaisseur de paroi, le retrait, le coupe-bordure, le testeur de fuite, les guides de convoyeur, les étiquettes et l'emballage. La portée exacte dépend des différences entre les packages de produits sortants et entrants. Définissez ces différences avant l’arrêt. Si seul le moule est répertorié, l'équipe peut redémarrer avec un ancien itinéraire de matériaux, un fichier de contrôleur ou un paramètre en aval.
Quand le temps de changement doit-il commencer et s’arrêter ?
Une définition pratique commence à la dernière pièce acceptée du travail sortant et se termine à la première fenêtre de production acceptée pour le travail entrant. Enregistrez également les temps intermédiaires pour la première pièce formée et la première pièce acceptée. L'usine doit définir la fenêtre de production, comme un nombre spécifié de pièces consécutives ou un échantillon temporel dans toutes les stations, cavités ou têtes pertinentes. L’utilisation de la même définition rend les comparaisons futures significatives.
Comment une usine peut-elle réduire le temps de changement de moule de soufflage en toute sécurité ?
Déplacez l'identification, la mise en scène, le nettoyage, la vérification des recettes, la préparation des jauges et la planification de la qualité en dehors de l'intervalle arrêté où ces activités peuvent être effectuées sans interférer avec la production. Étiquetez les interfaces, protégez le stockage, préparez des kits spécifiques à une tâche et attribuez des propriétaires à chaque transfert. Analysez le temps d’attente et de correction séparément du travail physique du moule. Ne réduisez pas le temps en contournant les gardes, en sautant les contrôles d'énergie dangereuse, en utilisant un équipement de levage non classé ou en acceptant des pièces avant que les contrôles requis ne soient réussis.
Le chargement d'une recette enregistrée termine-t-il la configuration ?
Non. Une recette enregistrée doit correspondre au moule installé, à l'outillage de matrice, à la goupille de soufflage, au matériau et à la révision du produit. Certains paramètres peuvent également résider dans un contrôleur de paraison distinct ou dans une machine en aval. Confirmez l'ensemble des fichiers complets, prouvez les mouvements manuels autorisés et comparez le comportement réel de la machine avec la référence publiée. Le manuel DigiPack III de Moog relie les fichiers de conteneurs stockés aux informations d'étalonnage des outils de profil de paraison et d'écart de matrice, c'est pourquoi l'identité du matériel et l'identité du fichier doivent rester connectées.
Pourquoi des points noirs ou des stries de couleur apparaissent-ils après un changement de matériau ?
Les causes possibles incluent un vieux matériau restant dans le chemin de manipulation ou de fusion, une résine ou un rebroyé contaminé, une résine dégradée libérée d'une zone stagnante, un mélange de couleurs irrégulier, des défauts de chauffage ou un arrêt et une purge inappropriés. Conservez la résine et l’enregistrement de transition avant de modifier les paramètres. Suivez la procédure approuvée de la machine et du fournisseur de résine, inspectez l'itinéraire du matériau et classifiez si le défaut est aléatoire ou réparé autour de la paraison. Ne présumez pas qu’une méthode de purge universelle est sûre pour chaque résine et chaque tête.
Quelles informations doivent être envoyées à Kinggle en cas de changement difficile ?
Envoyez l'identification de la machine et du contrôleur, les dessins des produits sortants et entrants, les identifiants des moules et des outils, les qualités et lots de résine, les détails du mélange maître et du rebroyé, les révisions des recettes, l'historique des alarmes, les lectures des services publics, le calendrier de changement, les photographies d'échantillons marquées et les données de défaillance mesurées. Incluez une vidéo uniquement lorsqu’elle peut être capturée sans entrer dans une zone dangereuse. Des preuves spécifiques permettent à la discussion de séparer plus efficacement un problème de cheminement des matériaux, d'outillage, de contrôle, d'utilité ou de conception de pièces.
Planifier la machine autour de l'emballage du produit
Pour un nouveau moule, un nouveau matériau ou un problème de changement répété, envoyez le dessin de la pièce, la résine, les tests cibles, les détails du moule et de l'outillage, les informations actuelles sur la machine et l'enregistrement du changement observé. Kinggle peut discuter des exigences relatives aux machines, aux outils, aux contrôles et à la production à partir du même ensemble de preuves.
Envoyez les informations de votre projetSources vérifiées et méthode de preuve
Des pages Kinggle propriétaires et des manuels hébergés par Kinggle ont été utilisés pour les déclarations d'interface machine, de saisie de projet et de portée de formation. Le manuel du fabricant du contrôleur a été utilisé pour les relations entre les fichiers stockés et l'étalonnage des outils. Un guide officiel du producteur de résine a été utilisé pour connaître les voies de contamination et de dégradation des matériaux. Les réglementations de l'OSHA n'ont été utilisées que pour décrire la limite de sécurité aux États-Unis. Aucune source ci-dessous n'est présentée comme une recette universelle.
- Manuel d'utilisation de la machine de moulage par soufflage automatique hébergée par Kinggle, consulté le 8 septembre 2026.
- Manuel du contrôleur d'épaisseur de paroi Moog DigiPack III Parison, MRJ06301, hébergé par Kinggle, consulté le 8 septembre 2026.
- Processus de vente KinggleetService après-vente, consulté le 8 septembre 2026.
- LyondellBasell, Comment résoudre les problèmes de moulage par soufflage, consulté le 8 septembre 2026.
- OSHA 29 CFR 1910.147, Contrôle des énergies dangereuses, consulté le 8 septembre 2026.
- OSHA 29 CFR 1910.212, Exigences générales pour toutes les machines, consulté le 8 septembre 2026.