PEHD ou PP ? Suivez la bouteille, pas l'étiquette en polymère
Deux fichiers de produits hypothétiques montrent comment le choix change lorsque le contenu, l'apparence, les tests et les preuves de production changent.
Le PEHD est souvent le point de départ pratique pour les bouteilles opaques à usage domestique et chimique. Une qualité de PP moulée par soufflage peut rester en service lorsque la clarté, la rigidité ou la température de service modifient la spécification. Aucune des deux réponses ne survit sans une note exacte et des tests sur les bouteilles finies.
La plupart des comparaisons entre le PEHD et le polypropylène commencent par un tableau des propriétés. Cela facilite le filtrage, mais encourage un mauvais raccourci : traiter deux familles de polymères comme si chacune avait une densité, un comportement d'écoulement, une valeur d'impact et une fenêtre de traitement fixes.
Les portefeuilles de fournisseurs disent le contraire. Braskem publie plusieurs qualités de moulage par soufflage de polyéthylène et de polypropylène pour différentes tailles d'emballage et utilisations. SABIC sépare les options d'homopolymère HDPE, de copolymère HDPE et de copolymère aléatoire PP sur sa page de matériaux de bouteille. Un nom de famille lance la comparaison ; il ne peut pas le terminer.
Les deux fichiers ci-dessous sont des cas pédagogiques. Ils ne décrivent pas les clients Kinggle nommés ni les essais en usine terminés.
La bouteille de détergent commence avec du PEHD, puis le gagne
- Fiche produit
- Un petit flacon à anse opaque pour un liquide ménager.
- Priorité de l'acheteur
- Compatibilité chimique, performances de fuite, intégrité de la poignée et du pincement, coupe reproductible et sortie acceptée.
- Encore inconnu
- Contenu exact, conditions de stockage, fermeture, poids, carte murale, limites de test et qualité de résine.
Le contenu décide si la liste restreinte est crédible
Le terme « produit chimique ménager » est trop large pour être approuvé. Le propriétaire du pack doit identifier le contenu, la concentration, la durée de stockage et la plage de température. SABIC cite la résistance aux chocs, la résistance chimique et la résistance aux fissures dues aux contraintes environnementales parmi les besoins de sélection des bouteilles non alimentaires. Ce sont des questions de notation et de test, et non des promesses générales pour chaque bouteille en PEHD.
La poignée et la ligne de pincement transforment les données en un problème de pièce
Une valeur de plaque moulée ne peut pas montrer comment le pont de la poignée s'est étiré ou si la soudure de la queue a fusionné. Le dessin du produit etconception de moules de soufflagedéterminer où la paraison se déplace, se pince et se refroidit. Les mesures des murs, les résultats de fuite et les tests fonctionnels figurent à côté de la fiche technique.
L'opacité supprime une raison de préférer le PP
Cette bouteille n’a pas besoin de ressembler à du PET transparent. La cohérence des couleurs, la finition de la surface et la forme du panneau d'étiquette sont toujours importantes, mais une transparence élevée n'est pas le moteur du dossier. Les qualités de moulage par soufflage par soufflage HDPE appropriées restent sur la liste restreinte pendant que l'équipe vérifie les exigences les plus strictes.
La bouteille a le vote final
La qualité indiquée doit former une paraison stable, passer à travers la matrice et le moule proposés, être découpée correctement et passer les inspections convenues. Une bonne apparence avec un faible pincement est une décision matérielle ratée. Leguide des défautsaide à séparer les preuves en matière de résine, de paraison, d'outillage et de refroidissement pendant le procès.
Conservez une qualité de moulage par soufflage HDPE appropriée comme principal candidat. Ne le divulguez pas tant que le contenu exact, les documents de qualité et les tests sur les bouteilles finies n'ont pas été convenus.
Pourquoi ce n’est pas une victoire universelle en PEHD
Le dossier A a supprimé une raison de préférer le PP, préservé les risques qui comptent encore et attaché le choix à un test en bouteille. C’est plus restreint qu’un tableau des avantages et bien plus utile.
Le fournisseur de résine possède les données de qualité
Les chiffres d'écoulement, de densité, de rigidité, d'impact, de chaleur et de fissures sous contrainte conservent les méthodes et conditions imprimées sur le document source.
Le propriétaire de la bouteille est propriétaire du brief de service
Les tests de contenu, de fermeture, de remplissage, de stockage, de transport et de réception définissent le métier de l'emballage.
Le moule crée des murs locaux
La ligne de séparation, la géométrie de pincement, les évents, le refroidissement et le chemin d'étirage affectent la façon dont le matériau se forme.
Le procès relie les preuves
Le résultat nécessite un enregistrement nommé de la machine, de la matrice, du moule, de la recette, du matériau et de l'échantillon.
La même fiche technique peut induire en erreur les deux équipes de projet
Un acheteur peut ouvrir deux documents sur la résine, encercler la valeur d'impact la plus élevée et qualifier la comparaison de terminée. Cela ne fonctionne que lorsque la méthode d'essai, l'éprouvette, le conditionnement et les unités sont comparables. Le guide ExxonMobil HDPE, par exemple, qualifie ses valeurs publiées de valeurs typiques plutôt que de limites de spécification. Le portefeuille de Braskem place les méthodes de test à côté des colonnes de propriétés. Ces détails font partie du numéro.
Le dossier A doit rechercher des preuves de qualité liées à l'exposition aux produits chimiques, à la fissuration sous contrainte environnementale, aux chocs et à la stabilité du processus, puis confirmer ces besoins sur la bouteille. Le fichier B peut consacrer plus de temps au voile, à la brillance, à la rigidité et aux conditions thermiques. Aucune des deux équipes ne devrait promouvoir une affirmation au niveau familial telle que « Le PP est toujours plus clair » ou « Le PEHD est toujours plus résistant » dans une exigence d'achat. Un grade de candidat peut progresser parce que son profil documenté correspond au dossier. Il ne réussit que lorsque l'emballage fini répond aux tests contrôlés.
Les données de flux nécessitent la même discipline. L'indice de fusion et l'indice de fluidité peuvent être rapportés sous différentes charges et températures pour différents polymères. Comparer les nombres imprimés sans leurs méthodes peut inverser le sens voulu. La question utile pour l'équipe machine est plus directe : cette nuance nommée peut-elle former et maintenir la paraison requise sur la tête d'extrusion proposée, avec un cycle répétable et une bouteille acceptable ?
La bouteille de soins personnels plus claire donne au PP une raison de rester
- Fiche produit
- Une bouteille de soins personnels plus petite où l'acheteur souhaite voir le produit et conserver une forme d'emballage rigide.
- Priorité de l'acheteur
- Aspect visuel, qualité de finition, ajustement de la fermeture, conditions de service et moulage par extrusion-soufflage stable.
- Encore inconnu
- Ciblez le voile ou la clarté, la paroi, le contact avec le produit, la température de remplissage, la décoration, les exigences de chute et la qualité.
"Clair" doit devenir un objectif d'acceptation
Transparent, translucide et simplement moins opaque sont des attentes différentes. Le portefeuille de Braskem comprend des qualités de copolymères aléatoires PP pour les emballages transparents moulés par soufflage. Cela rend le PP crédible, mais cela ne garantit pas l’apparence de ce mur, sa couleur, sa surface de moule et son processus.
Des conditions de service manquantes peuvent mettre fin à l'affaire
Le dossier ne précise pas encore les conditions de remplissage et de stockage. Une affirmation concernant la résistance à la chaleur serait prématurée. Le fournisseur doit confirmer les données exactes de la qualité et la déclaration actuelle pour le contact et la région prévus. L'équipe du projet teste ensuite la bouteille moulée dans le cadre de son plan de service.
Une densité plus faible ne garantit pas une bouteille approuvée plus légère
Les tableaux des fournisseurs présentent généralement des qualités PP à une densité inférieure à celle des qualités HDPE. Cela peut éclairer les premières estimations de masse, mais un volume de résine égal ne signifie pas des performances de bouteille égales. La rigidité, l'impact, la répartition des parois, les dimensions de finition et les tests déterminent le poids final.
L'ancienne recette PEHD ne peut pas approuver le PP
Un changement de famille de polymères peut modifier l'écoulement, la résistance à la fusion, le gonflement, l'abaissement, les réglages thermiques et le refroidissement. Les travaux évalués par des pairs sur la formation de paraisons utilisent des données de processus, notamment le gonflement, l'abaissement et la température. En usine, le tube de suspension fait partie de la décision matérielle.
Conservez une qualité de moulage par soufflage PP appropriée pour le développement des échantillons, car son apparence lui donne une raison spécifique au produit d'être compétitif. Conserver une référence en PEHD jusqu'à ce que les preuves visuelles, dimensionnelles et fonctionnelles soient comparées.
Les fichiers ne partagent pas de gagnant
Le fichier A donne au HDPE un avantage de départ car la compatibilité et les preuves structurelles déterminent la bouteille opaque. Le fichier B maintient PP en lice car l'apparence fait partie du travail. Les deux restent conditionnels car ni l’un ni l’autre n’ont fourni de qualité exacte, de conditions de service complètes ou de résultats de pièces moulées.
Type de produit, intention d'apparence, catégorie générale de contenu, type de processus et existence de qualités de moulage par soufflage dans les deux familles.
Dessin contrôlé, fermeture, qualité et lot exacts, conditions de contact, cibles de mur et de poids, méthodes, rendement et enregistrement d'essai.
Même les tableaux de bord des essais devraient être différents
L'essai sur la bouteille de détergent doit conserver les preuves autour de la poignée, de la ligne de pincement, de l'interface de fermeture et de tout test d'exposition ou de transport requis par le propriétaire du pack. L’apparence appartient à la feuille, mais une petite préférence esthétique ne doit pas l’emporter sur une fuite ou un dysfonctionnement fonctionnel. L'essai de soins personnels peut accorder plus de poids à la cohérence visuelle, à la qualité de la finition, à la décoration et à l'objectif de clarté défini par l'acheteur, tout en gardant les limites dimensionnelles et fonctionnelles comme portes non négociables.
Cette distinction affecte l'échantillonnage. Ne versez pas les bouteilles de chaque station et point de vente dans une seule boîte. Marquez la machine, la révision du moule, le lot de matériaux, la recette, la station ou la sortie et la séquence temporelle. Mesurez les échantillons après l’étape de coupe ou de finition convenue. Une moyenne mixte peut masquer un exutoire faible ou une dérive de l'épaisseur de la paroi qui n'est visible que dans le temps.
L'enregistrement du processus doit montrer les conditions réelles plutôt que les seuls points de consigne. Enregistrez l'état thermique, les réglages d'extrusion et de tête, la révision du programme de paraison, l'état de l'eau de refroidissement, les étapes du cycle et toute intervention manuelle. Si l'équipe modifie un paramètre majeur pendant la comparaison, marquez le pas et décidez si la fenêtre d'acceptation redémarre. Sinon, le résultat peut combiner deux processus différents tout en présentant une moyenne pratique.
Le procès a également besoin de règles d’arrêt. Un candidat qui ne peut pas détenir une paraison sûre et contrôlable sur l'équipement sélectionné ne doit pas continuer simplement à produire des échantillons attrayants. Un candidat qui se forme en douceur mais qui manque un test critique pour le produit ne gagne pas parce que son cycle semble calme. Il s’agit de décisions techniques et non d’un concours de beauté entre matériaux.
Le coût n'entre qu'une fois que la bouteille acceptée existe
Le prix de la résine au kilogramme est visible et facile à comparer. Il est également incomplet. L'unité commerciale est une bouteille acceptée et finie. Le poids final de la pièce, les rebuts de coupe, la perte au démarrage, le produit rejeté, le temps de cycle, le travail en aval et le comportement de changement affectent tous le résultat utilisable. Une qualité PP de densité inférieure peut permettre une estimation de poids prometteuse, mais la conception peut nécessiter une répartition des parois ou une masse différente pour réussir les tests d'impact et de manipulation. Un candidat HDPE avec un prix inférieur peut quand même perdre si la bouteille requise ne peut pas être fabriquée de manière cohérente.
Gardez le calcul transparent : utilisez le poids réel de la bouteille approuvé et le rendement accepté observé pour chaque candidat, puis appliquez les intrants commerciaux actuels fournis par l'acheteur et la source de résine. Ne transformez pas la propriété d’un laboratoire ou la valeur d’un catalogue de machines en une demande d’économies. La comparaison devient crédible lorsque les achats peuvent retracer chaque entrée jusqu'à un devis, un échantillon contrôlé ou un dossier d'essai.
Le catalogue de Kinggle trace une limite utile
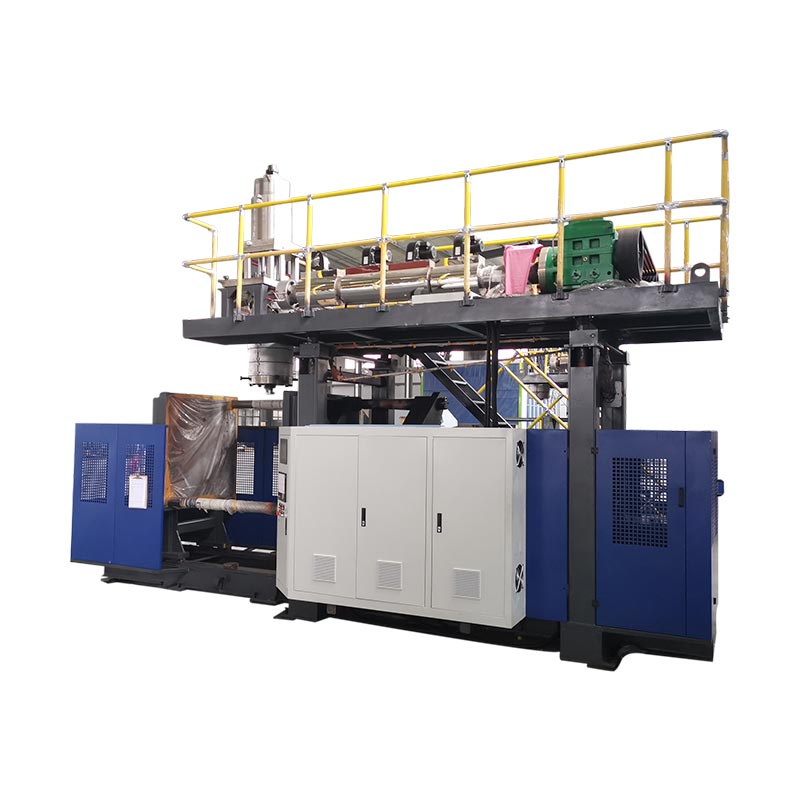
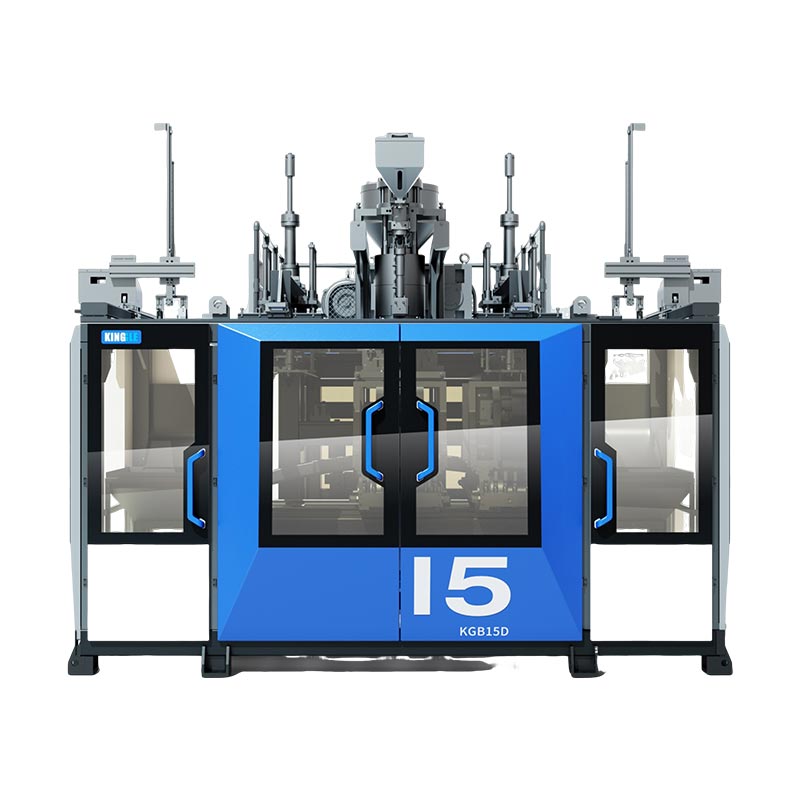
Pages actuelles pour leKGB2L, KGB5L, KGB15LetKGB80Alister le PE et le PP parmi leurs familles de matériaux. Leurs rangées de capacité d'extrusion sont spécifiquement étiquetées pour le PEHD.
SoutenuLe PE et le PP font partie du domaine d'application des matériaux publiés pour ces familles de machines.
SoutenuLes références 30, 55, 100 et 120 à 140 kg/h sont étiquetées capacité de fusion du PEHD.
Non pris en chargeCes chiffres ne peuvent pas être qualifiés de débit de PP vérifié, de bouteilles vendables par heure ou de garantie pour l'un ou l'autre des cas d'enseignement.
Si l'acheteur propose du PP, Kinggle a besoin des données de qualité et de la description du produit avant de confirmer la vis, la tête, le processus et le résultat. Si l'acheteur propose du PEHD, le kg/h ne remplace toujours pas la masse brute de la paraison, le temps de refroidissement, le nombre de stations ou de points de vente et le rendement accepté. Leguide de test d'acceptation en usinemontre comment séparer ces nombres lors de la vérification.
Six questions terminent la réunion
Quels dessins de produits et de fermetures sont contrôlés et quelles dimensions sont inspectées après le découpage ?
Que contiendra le flacon et quelles sont les conditions de remplissage, de stockage, de transport et d'utilisation ?
Quelles qualités exactes de PEHD et de PP restent à l’étude, avec les données actuelles des fournisseurs ?
Quelles limites d'apparence, de poids, de paroi, de fuite, de chute, de charge supérieure, de couple ou autres définissent l'acceptation ?
Quelle machine, matrice, moule, station, sortie et configuration en aval fabriqueront les échantillons ?
Comment l’essai préservera-t-il l’identité de l’échantillon, les paramètres, les pertes et la raison pour laquelle un candidat avance ?
Un enregistrement utile se termine par une note nommée et une raison limitée. « Le PEHD est meilleur » n'est pas une décision qu'une usine peut reproduire.
Apportez la bouteille et le code de qualité
Envoyez à Kinggle les dessins des pièces et des fermetures, les fiches techniques des résines, le contenu et les conditions de service, les cibles de poids et de paroi, les tests, le rendement, le plan de couleur et de rebroyage, les informations sur le moule et la portée en aval. La réponse est peut-être encore le PEHD ou le PP. Ce sera au moins une réponse à votre bouteille.
Discutez du matériel et de l'essai de la machine