Ce rapport FAT indique "réussi". Cela ne prouve presque rien.
Un test de réception en usine sur une machine de moulage par soufflage ne devient utile que lorsque chaque conclusion renvoie à une machine, un produit, une méthode, une limite et un résultat identifiés.
La machine fait un cycle. Les bouteilles sortent du convoyeur. Le témoin signe une page marquée PASS. Tout le monde se sent fini jusqu'à ce que le rapport parvienne à un chef de projet qui n'était pas présent dans la salle. Quelle qualité de résine a été utilisée ? Quelle révision de moule ? Combien de bouteilles ont été écoulées ? Qu'est-ce que « sécurité OK » a réellement testé ? La page ne peut pas répondre.
C'est la différence entre assister à un essai d'une machine de moulage par soufflage et créer un dossier d'acceptation. Un test d'acceptation en usine, souvent abrégé en FAT, doit révéler les lacunes des spécifications avant l'expédition et conserver suffisamment de contexte pour expliquer la décision ultérieurement. Il ne s’agit pas d’un ruissellement cérémonial et ne constitue pas une preuve de toutes les conditions de production futures.
Le courant de Kinggleprocessus de venteindique que les acheteurs sont invités à participer aux tests des machines et qu'une inspection par un tiers peut être organisée en cas de besoin. Celui qui est témoin du test a toujours besoin d’un protocole convenu. La présence ne remplace pas la preuve.
Rapport de test d'acceptation en usine
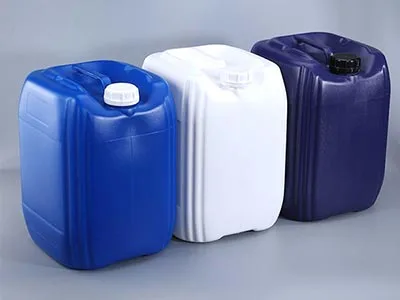
Bouteille de 5 L, PEHDdécrit les catégories, pas la bouteille
Deux conteneurs d'une capacité nominale de 5 L peuvent avoir des poids, des poignées, des finitions de col, une géométrie de pincement, des conditions de garniture et des cibles murales différents. Ces différences modifient la demande de paraison, le temps de refroidissement et la signification d'une pièce acceptée. « PEHD » est également une famille de matériaux et non un code de qualité.
L'article de test nécessite un dessin et une révision contrôlés des pièces, un état fini, des identifiants de moule et de matrice, un fournisseur et une qualité de résine, un lot, une couleur ou un emballage d'additifs, ainsi qu'une règle convenue pour le contenu rebroyé ou recyclé. Les services publics et la préparation des matériaux font également partie du dossier d'état. Sans eux, un bon résultat ne peut pas devenir un point de départ reproductible dans l'usine de l'acheteur.
LeGuide de conception de moules d'extrusion-soufflageexplique pourquoi le moule, la tête de filière, la méthode de détourage et les données d'inspection doivent être approuvés comme un seul système. Lorsque la répartition des murs est importante, les mêmes emplacements de dessin doivent apparaître dans leprogrammation des paraisons et enregistrement de l'épaisseur des murs.
L'essai de production a utilisé de la résine [fournisseur, qualité complète et lot] avec [couleur, additif et état de rebroyage], le moule [ID et révision], la matrice et la broche [ID] et le dessin de la pièce [ID et révision]. Les échantillons ont été évalués dans l'état fini convenu après [opérations en aval désignées].
500 x 2 pièces/hn'est pas accepté la sortie de bouteille
L'exemple a copié une référence de catalogue dans la colonne de résultat. La page KGB5D actuelle de Kinggle publie plusieurs valeurs liées à la capacité, mais elles ne mesurent pas la même chose.
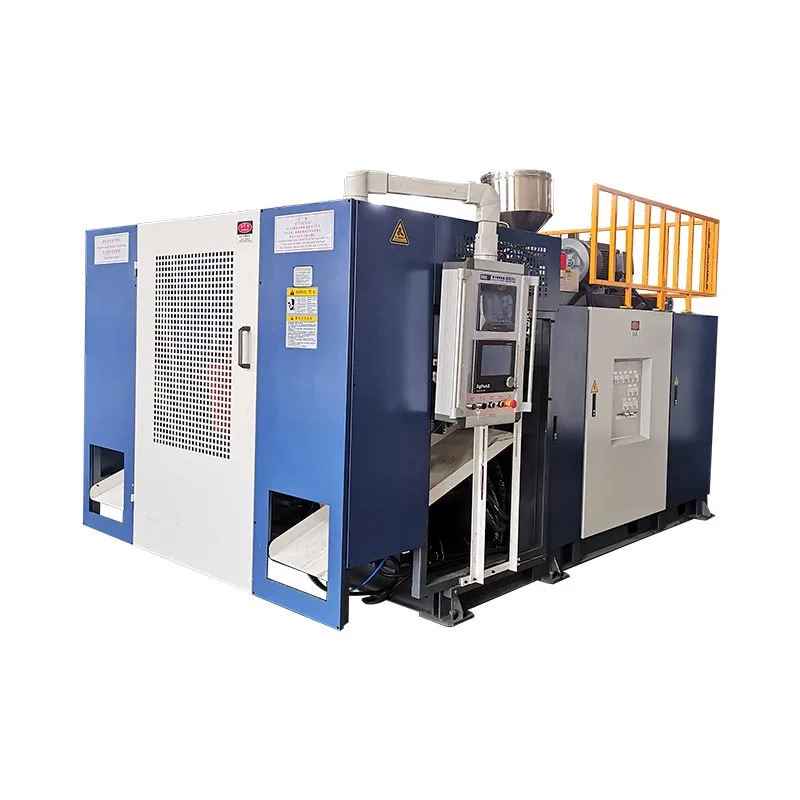
Ce que dit réellement la page du KGB5D
Ces valeurs propriétaires sont des références de catalogue. Il ne s’agit pas du résultat d’une bouteille sans nom.
Un cycle mécanique sec peut tester le mouvement et la séquence sans résine. La capacité de fusion concerne le débit de polymère dans des conditions déterminées. La sortie de bouteille acceptée ajoute le moule, la résine, le refroidissement, le parage, l'inspection et les rejets réels. Les signaler les uns comme les autres crée un faux niveau de certitude.
La même séparation est importante lorsque l’on comparemachines à une et deux stationsou évaluerarrangements multi-têtes et multi-cavités. Plus de mouvement ou plus de points de vente ne produisent pas automatiquement plus de produits approuvés.
Résultat du cycle de séchage : [événements par heure] sous [séquence nommée et inclusions]. Résultat de l'essai de production : [bouteilles acceptées] pendant [durée de production observée définie], en utilisant l'article de test contrôlé et les méthodes d'acceptation enregistrées dans ce rapport.
Un bac mixte peut montrer qu’il existait des bouteilles acceptables. Il ne peut pas révéler si une station, une tête ou une période de temps a causé les pannes.
Qualité : réussicache à la fois la méthode et les ratés
Une conclusion de qualité nécessite une limite contrôlée et une observation traçable. Conservez la station, la tête ou la cavité, l'horodatage et la séquence attachés à chaque échantillon via la pesée, la mesure des parois, les contrôles dimensionnels et les tests fonctionnels. Pour une configuration à deux stations et deux sorties, le mélange de toutes les bouteilles dans un seul bac peut effacer le modèle de position qui aurait permis de localiser un problème d'outillage ou de processus.
Enregistrez l’identité de la jauge, la méthode de mesure et l’état fini. Un col peut sembler acceptable avant la coupe, mais échouer ensuite à une jauge de capuchon. Un récipient peut passer l'inspection visuelle et néanmoins fuir au pincement ou à la finition. L'inspection doit suivre le travail que la bouteille doit effectuer, et non une liste générique copiée à partir d'un autre produit.
Lorsqu'un défaut apparaît, classez les preuves avant de modifier plusieurs paramètres. LeGuide des défauts d'extrusion-soufflagesépare les causes de matériau, de paraison, de moisissure, de refroidissement et mécaniques afin qu'une correction ne devienne pas une conjecture.
Les échantillons [plage ID] ont été collectés par [station/point de vente] à [heures]. Le tableau [référence] enregistre chaque valeur mesurée, méthode, jauge, limite d'acceptation et disposition. Les rejets restent dans le décompte et portent des codes de motif.
Sécurité : réussine décrit pas un test de fonctionnement
Une étiquette ou une déclaration n'indique pas comment la machine a réagi lorsqu'un dispositif de protection a été actionné. Le plan de sécurité du projet approuvé doit identifier le dispositif de déclenchement, l'état de la machine, la réponse attendue, la réponse observée et le comportement de réinitialisation. Le dossier doit également montrer quels protecteurs, verrouillages, arrêts d'urgence et conditions de défaut convenues ont été réellement testés.
OIN 12100fournit des principes généraux pour l’évaluation et la réduction des risques liés aux machines.CEI 60204-1:2016+A1:2021traite des équipements électriques, électroniques et électroniques programmables des machines. Ces références aident à encadrer un examen, mais cet article ne peut pas déterminer les lois, normes ou procédures de conformité requises à destination. Le professionnel de la sécurité responsable de l'acheteur doit définir cette portée.
Les fonctions de sécurité ont été testées par rapport au plan approuvé [ID et révision]. L'enregistrement [référence] identifie chaque périphérique, l'état de la machine de démarrage, la réponse attendue, la réponse observée et le résultat de la réinitialisation. Les éléments d'intégration et de site de destination non testés sont répertoriés dans la portée SAT.
Durée : 1 heuren'a aucune signification tant que l'horloge n'est pas définie
L'heure a-t-elle été mesurée à partir du démarrage à froid, après stabilisation, ou seulement pendant la poursuite de la production automatique ? Le réapprovisionnement en matériel, les maintiens de qualité, les interventions manuelles, les arrêts de coupe ou la reprise après alarme comptent-ils ? Une durée sans règles de démarrage et d'arrêt permet à deux parties de signaler des performances différentes pour la même exécution.
Conservez les événements de moulage, les pièces brutes et les pièces acceptées sous forme de compteurs distincts. Enregistrez les rejets par motif et enregistrez les arrêts avec des horodatages. Un article du NIST sur les KPI de production traite la disponibilité, l'efficacité et la qualité comme des mesures distinctes et note que le débit de la ligne dépend de l'équipement, des tampons et de leurs interactions. Cette distinction est utile ici : une machine de moulage peut continuer son cycle tandis qu'un coupe-bordure ou un testeur de fuite limite le débit accepté. Voir lepublication NIST.
Bon rendement observé = bouteilles acceptées / temps de production défini
Indiquez ce que comprend la base de temps. Ne supprimez pas silencieusement les arrêts, les rejets ou les prises d’inspection du dénominateur.
La durée requise est spécifique au projet. Un court terme peut vérifier un état précis, mais il ne peut pas établir la capacité annuelle ou la fiabilité à vie. Si le réapprovisionnement en matériaux, le retour des déchets, la stabilisation de la température ou un changement d'équipe sont importants pour l'acceptation, incluez-les explicitement dans le protocole.
La fenêtre d'acceptation s'étendait de [horodatage] à [horodatage]. La base de temps convenue inclut [événements] et exclut [événements]. Le journal des événements enregistre chaque arrêt, intervention, changement de réglage et décision de redémarrage.
Reconstruisez le rapport autour des réclamations, pas des coches
La première page réparée n’a pas besoin d’être longue. Il faut qu’il y ait des preuves. Chaque demande d'acceptation doit nommer sa source contractuelle, sa méthode de test, sa limite de réussite, son résultat réel et son dossier justificatif. Cette matrice peut ensuite diriger un examinateur vers des photographies, des tableaux de données, des journaux d'alarmes, des sauvegardes de recettes, des listes d'échantillons et des écarts signés.
| Demande d'acceptation | Exigence et méthode | Résultat réel | Référence des preuves | Disposition |
|---|---|---|---|---|
| La version commandée est présente | Spécification d'achat et liste de construction approuvée, toutes deux par révision | Identité et exceptions enregistrées | Photos de la plaque signalétique, présentation de la construction, identification des identifiants | Réussite, conditionnel ou échec |
| La séquence sèche est reproductible | Séquence automatique nommée, fenêtre d'observation et interventions autorisées | Événements, arrêts et réponses observées | Journal de cycle, export d'alarme, enregistrement vidéo ou témoin | Indiquer clairement la portée |
| La bouteille contrôlée respecte les limites | Plan de pièce, méthode d'essai, jauges, plan d'échantillonnage et limites | Valeurs mesurées et rejets, pas seulement des moyennes | Table d'échantillons traçable par position et heure | Enregistrez chaque échec |
| Le résultat accepté atteint l’objectif | Base de temps convenue et définition des bonnes pièces | Décompte brut, décompte accepté et journal des événements | Enregistrement de compteur, table de qualité, journal d'arrêt | Pas de substitution de catalogue |
| La remise est reproductible | Dessin, manuel, logiciel et liste de recettes requis | Fichiers vérifiés par révision et format | Index du document et somme de contrôle ou reçu de sauvegarde | Les espaces ouverts deviennent des objets coup de poing |
Cette approche change également la façon dont l'équipe écrit. « Fonctionnement stable observé » devient une déclaration liée à une fenêtre et un journal d'événements définis. « Qualité de la bouteille OK » devient une plage d'échantillons, une méthode, une limite et un résultat. "Documents terminés" devient une liste de fichiers indexés. Un langage spécifique facilite la localisation du désaccord et la conclusion plus facile à prouver.
Une signature doit enregistrer une décision et non effacer un travail ouvert
À la clôture, chaque problème non résolu nécessite un identifiant, une exigence, un propriétaire, une date d'échéance, une correction, une méthode de nouveau test et une décision finale. Une promesse verbale n’est pas une clôture. Une signature sur un rapport qui cache les exceptions dans un courrier électronique ne l'est pas non plus.
Chaque critère requis comporte des preuves acceptables et aucun article en cours ne bloque l'expédition.
Les éléments ouverts délimités ont des propriétaires, des dates, des preuves de fermeture et une autorisation d'expédition écrite.
Un résultat requis est en dehors de sa limite, est manquant ou ne peut pas être lié à la configuration testée.
L'autorité d'expédition appartient au contrat et non à cet article. Le rôle du rapport est de rendre visible la base. Si l'équipe choisit une passe conditionnelle, le dossier doit indiquer qui a accepté le risque résiduel et exactement comment chaque élément sera clôturé.
FAT clôt la question de l'usine, pas la question du site
Un test en usine ne peut pas vérifier la base finale de l'acheteur, la qualité de l'énergie, la boucle de refroidissement de l'usine, le système d'air comprimé, l'intégration de la protection, la logistique des matériaux, la ligne en aval ou la procédure d'exploitation locale. Ces conditions appartiennent aux tests d'installation et de réception sur site, généralement appelés SAT.
Apportez les preuves FAT. La recette acceptée, les révisions des dessins, les ID des échantillons, l'enregistrement des alarmes et l'état de la liste de pointage constituent la base de référence pour la mise en service. Comparer les utilitaires du site avec les conditions d'usine enregistrées ; Kinggle'sGuide des exigences utilitaires de la machine de moulage par soufflageexplique pourquoi la pression à elle seule ne décrit pas la capacité de l’air, de l’eau ou de l’électricité. Leguide de maintenance préventivepeut alors convertir la condition de remise en contrôles de routine.
Envoyez le mémoire de preuve avant la date du témoin
Pour un test de ruissellement utile de l'équipement, envoyez à Kinggle le dessin et la révision de la bouteille, le fournisseur et la qualité de résine, les détails du moule et de la matrice, les tests des pièces finies, la définition du résultat, les conditions d'exécution requises, la liste des documents et l'autorité des témoins. L'équipe de projet peut ensuite aligner l'essai de la machine sur la décision produit que vous devez réellement prendre.
Discutez de votre portée FAT avec KinggleTous les champs entre crochets et le rapport d'ouverture sont des modèles ou des exemples pédagogiques construits. Il ne s'agit pas de dossiers clients, de limites contractuelles ou de résultats de performances Kinggle.
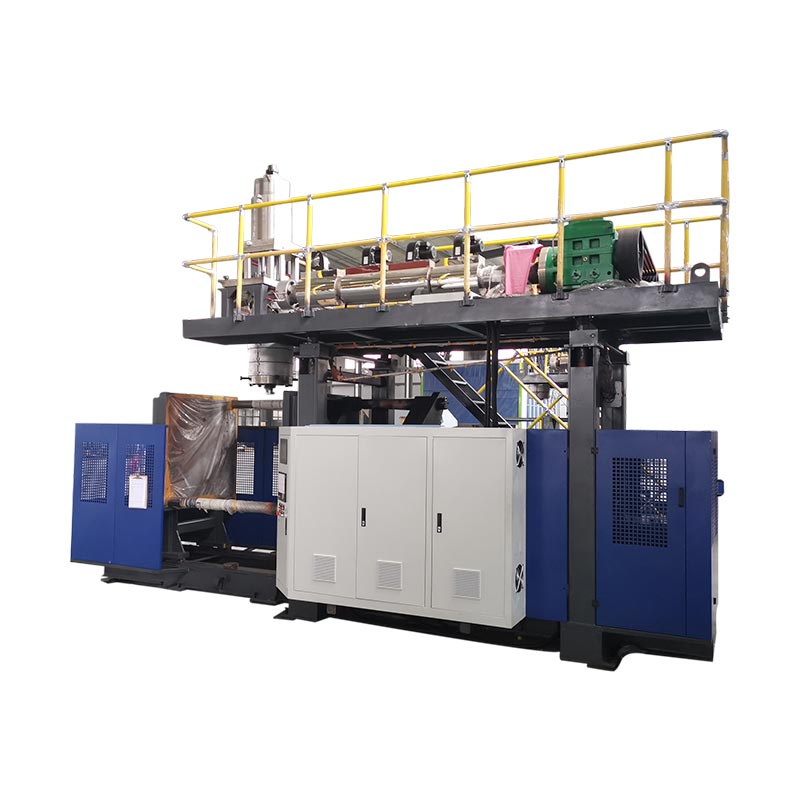
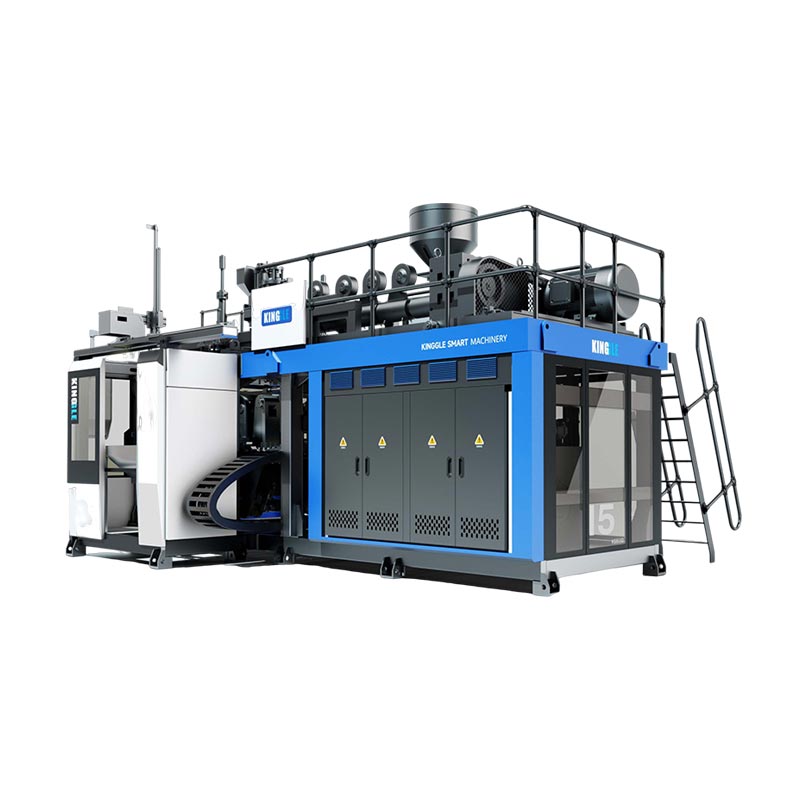
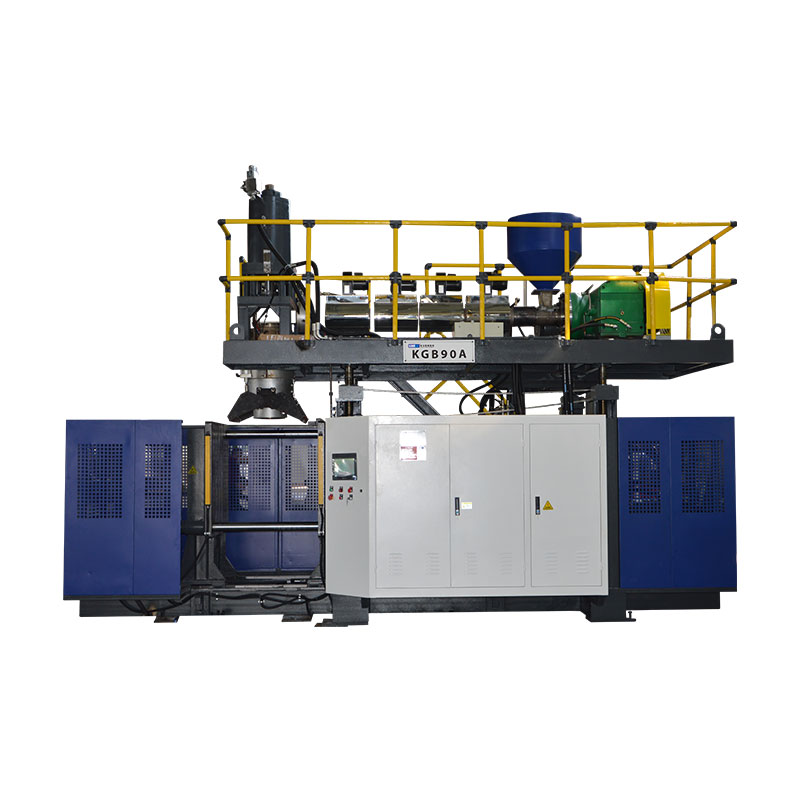
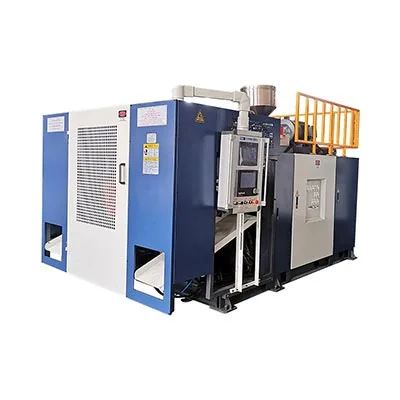
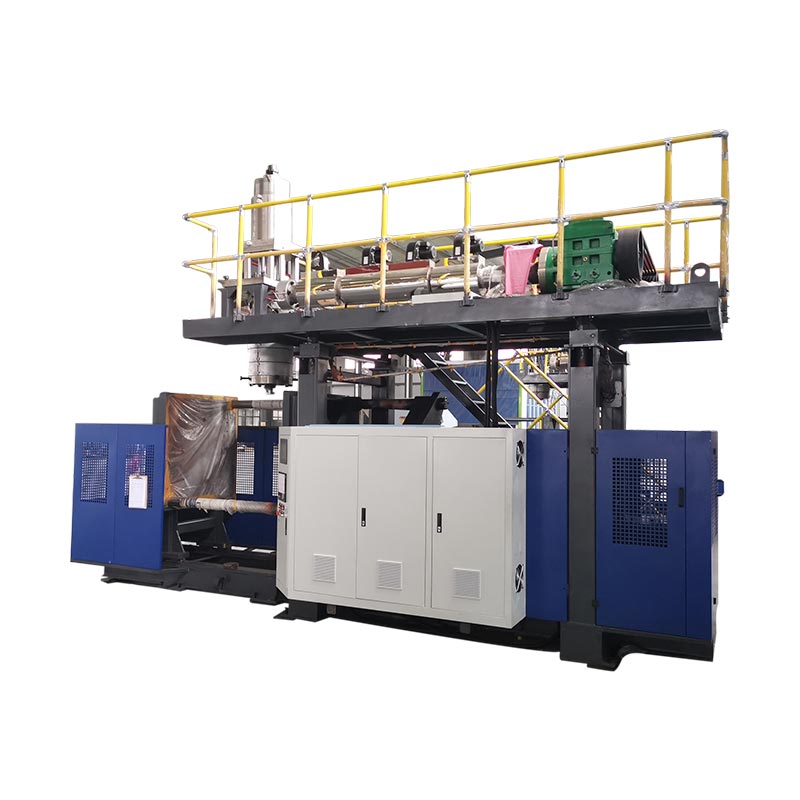
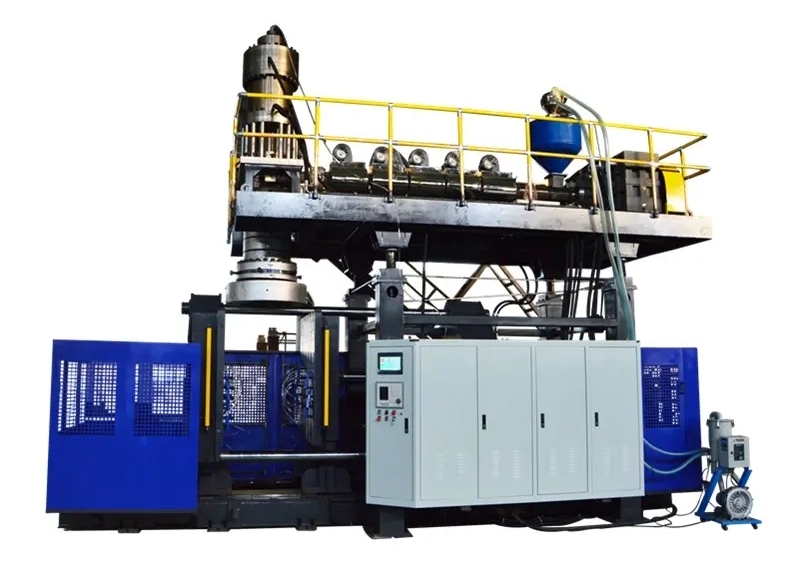
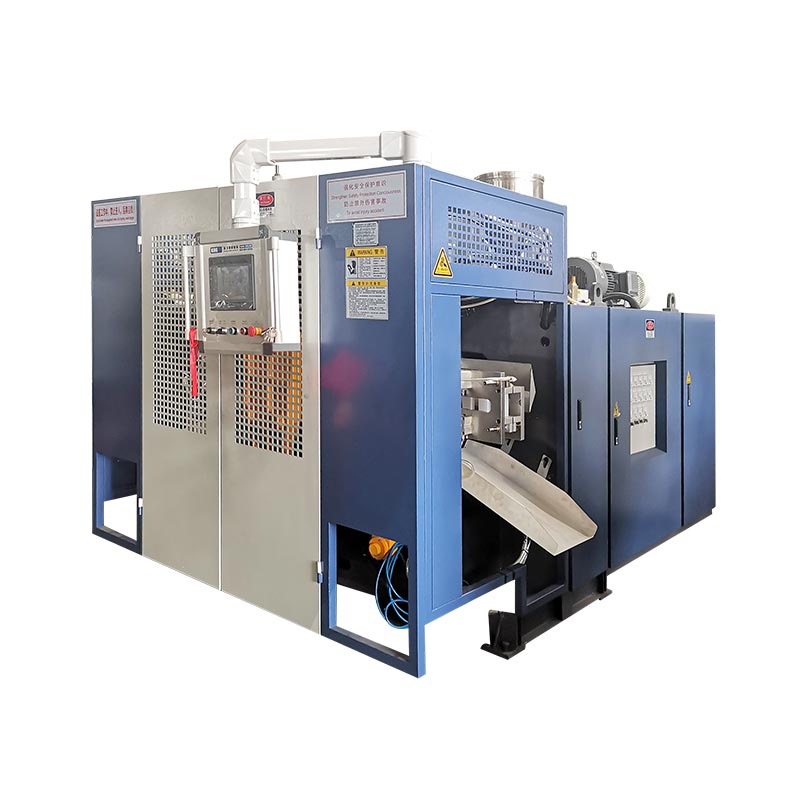
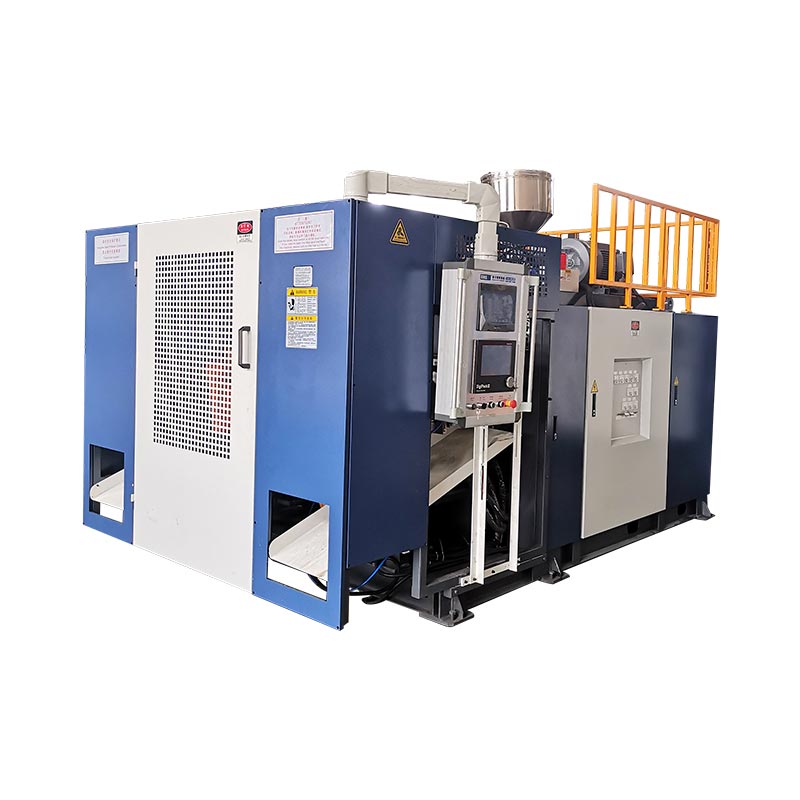
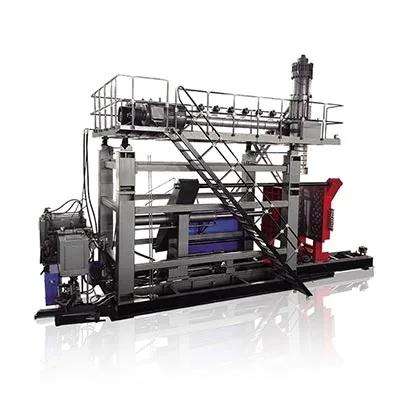
Machine : KGB5Dn'est pas une identité de construction
Un nom de modèle place l'équipement dans une famille. Il n'indique pas quelle version de série a été inspectée ni quelles options, versions de contrôle, interfaces d'outils et périphériques en aval étaient présents. Un futur technicien doit être capable d'adapter le rapport à la machine physique et à la configuration commandée.
Commencez par la plaque signalétique de la machine et la liste des versions approuvées. Enregistrez l'identité de série, la base électrique, la configuration de l'extrudeuse et de la tête, l'unité de serrage, la disposition des stations, les auxiliaires inclus, la révision du logiciel ou de la recette et l'index des dessins. Photographie d'identification des plaques et des assemblages. Si le devis comprend un dispositif de retrait ou de déflashage automatique mais que le FAT l'exclut, rendez cette limite visible.
Identité de configuration vérifiée par rapport aux spécifications d'achat [document et révision]. Les exceptions sont répertoriées dans les éléments de pointage [ID]. Les photographies [références du dossier] montrent la plaque signalétique testée, les principaux assemblages et l'équipement en aval inclus.
Les champs vides sont délibérés. Un modèle de rapport ne doit jamais inventer une identité appartenant au fichier de projet.