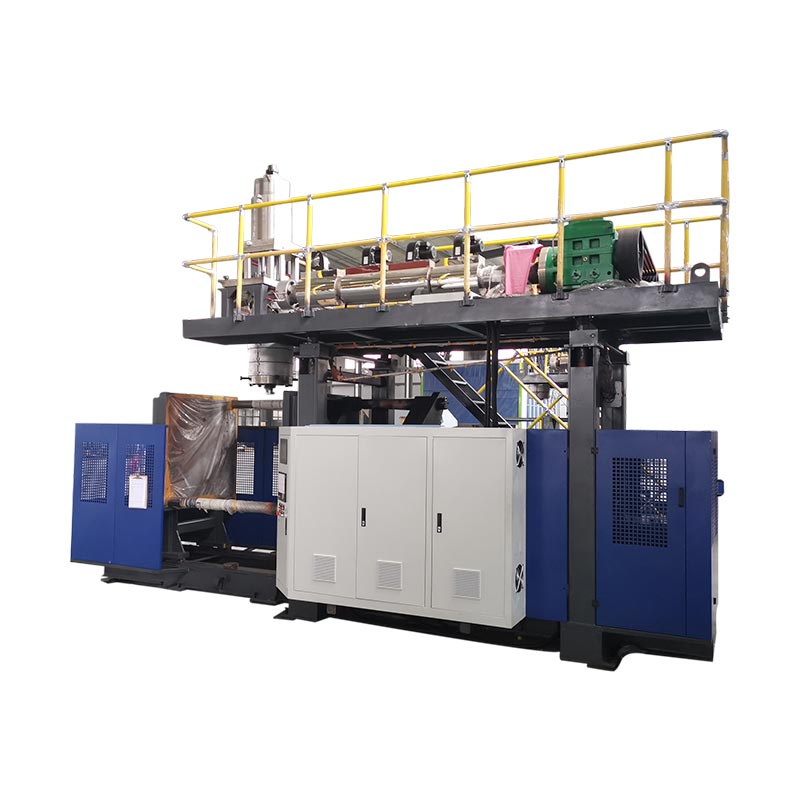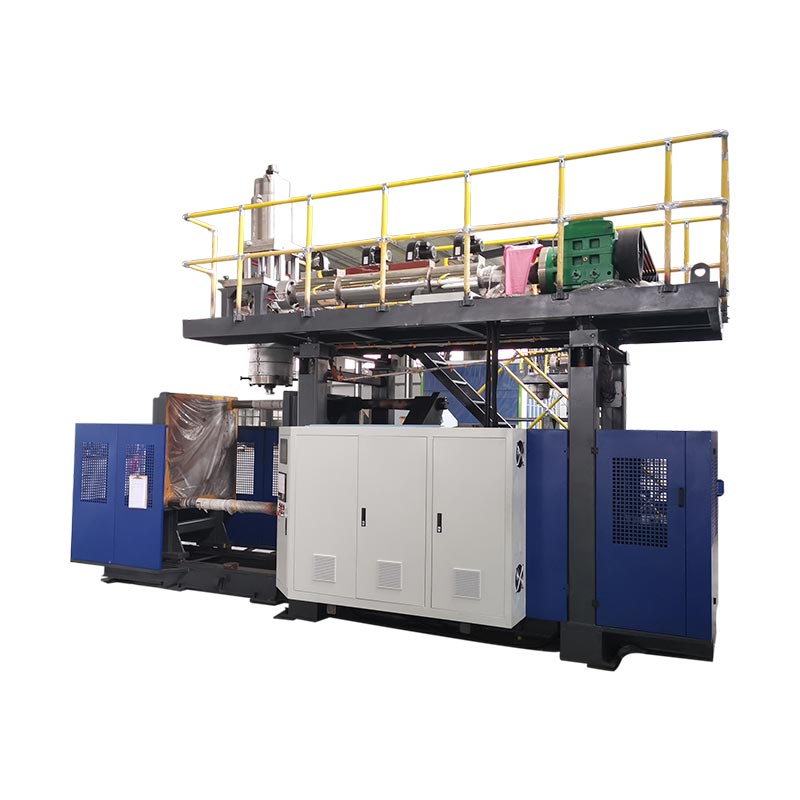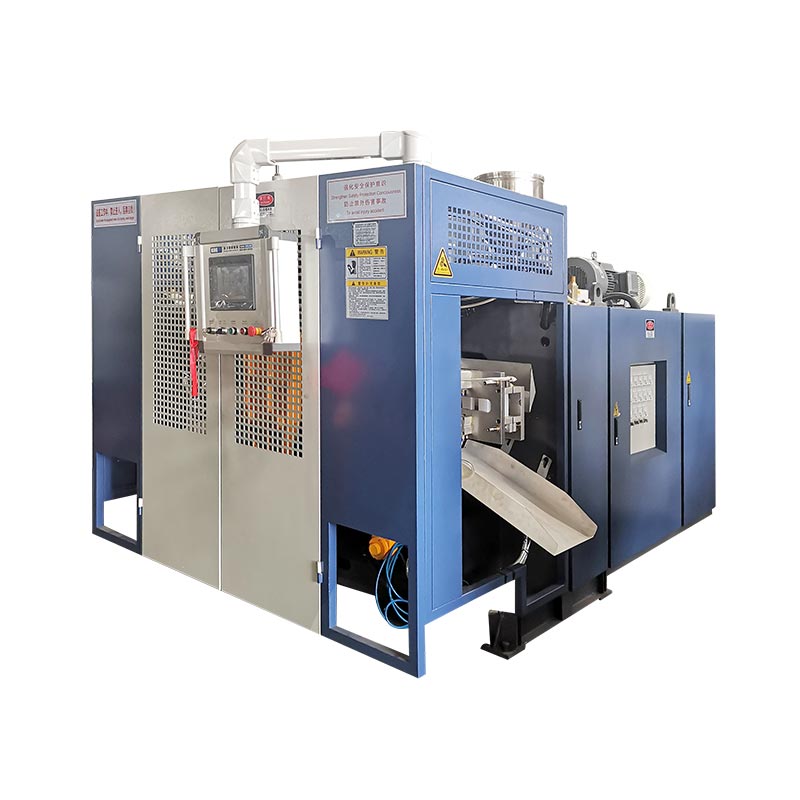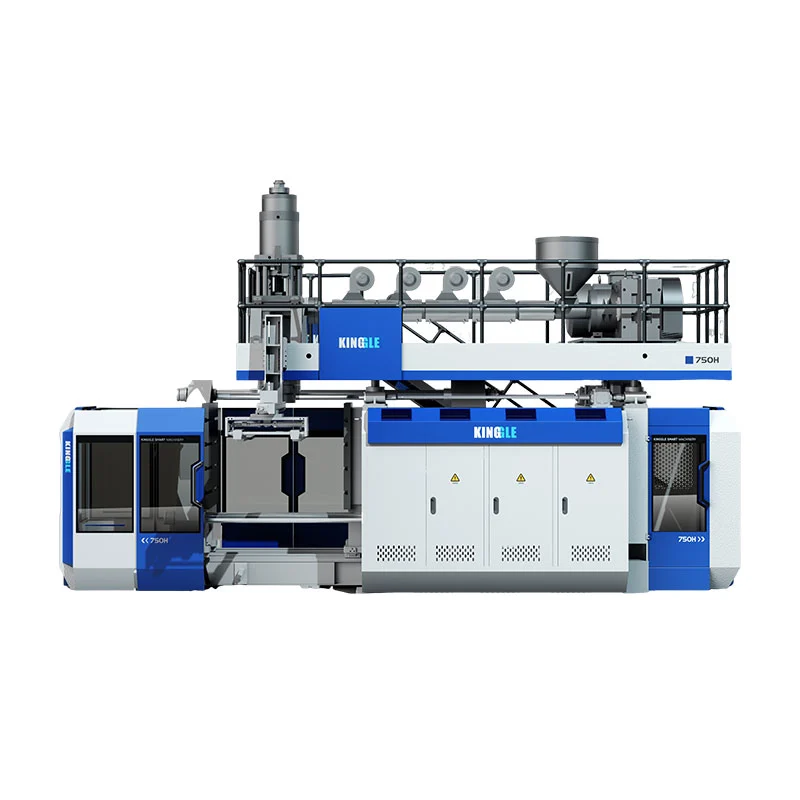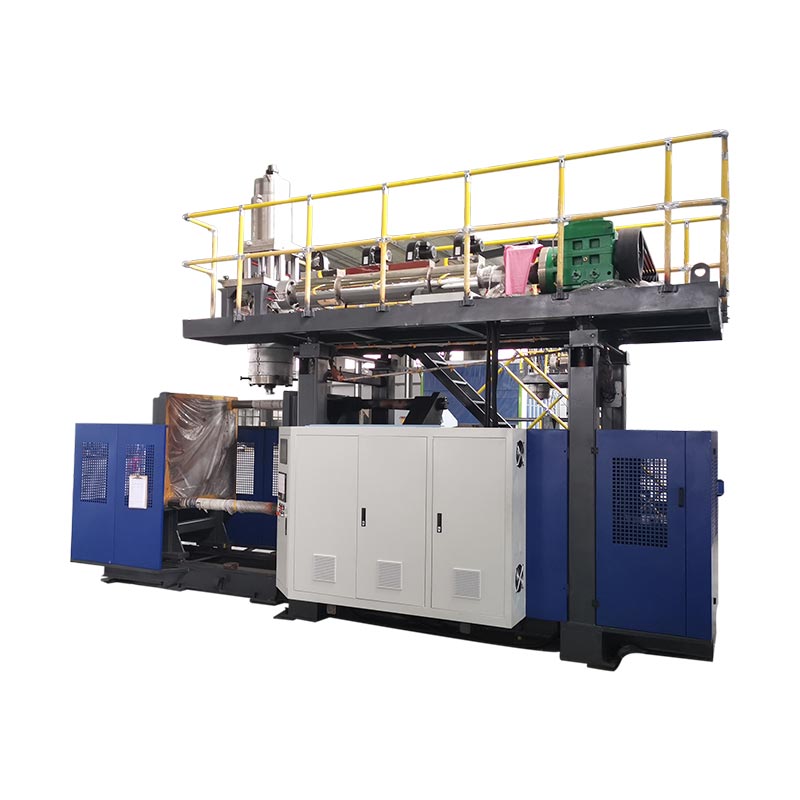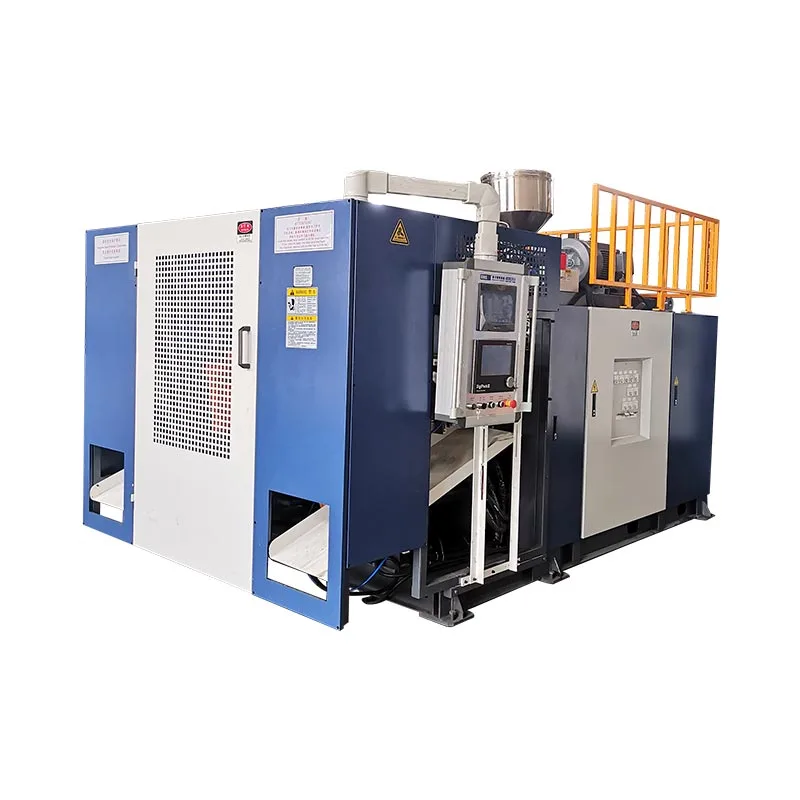
Le moulage par soufflage automobile peut produire des pièces creuses telles que des conduits d'air et des réservoirs de fluide. La sélection de l'équipement commence par le dessin de la pièce, la résine spécifiée et les exigences d'acceptation. Le volume annoncé du conteneur d'une machine ne peut à lui seul déterminer si elle formera un conduit particulier, accueillera son moule ou fournira le résultat fini requis.
Une revue d'achat utile suit la pièce tout au long du processus : formage, retrait, détourage, assemblage et inspection. Résolvez les exigences obligatoires en matière de produits et d’outillage avant de comparer la production ou le prix nominal. Sinon, un cycle de moulage rapide peut dissimuler une cellule de production qui manque toujours son objectif de livraison.

Pièces automobiles moulées par soufflage : applications et adéquation des processus
Regroupez les pièces automobiles en fonction de ce qu'elles doivent faire, plutôt que du fait qu'elles sont creuses. Un conduit d'air d'habitacle, un composant d'admission d'air du moteur et un réservoir de liquide nécessitent des révisions différentes. Leurs conditions de fonctionnement et leurs interfaces déterminent les questions auxquelles doit répondre une proposition de machine.
| Famille partielle | Intrants à établir | Questions sur les équipements et outillages |
|---|---|---|
| Conduits CVC de cabine | Trajet d'air, géométrie de connexion, espace d'installation et contrôles fonctionnels spécifiés | Le tracé proposé peut-il former la carrosserie et laisser des lieux de détourage et d’inspection accessibles ? |
| Pièces d'admission d'air moteur | Conditions spécifiées de température, de pression ou de vide, exposition aux fluides et exigences de connexion | La résine, le parcours de formation et la cellule complète conviennent-ils à ces conditions particulières ? |
| Réservoirs de fluide | Fluide, conditions de service, ports, caractéristiques de montage et critères d'acceptation | Comment le corps, les interfaces et tout assemblage ultérieur seront-ils produits et vérifiés ? |
| Autres pièces techniques creuses | Cas de charge, dimensions, caractéristiques d'assemblage et utilisation prévue | Le moulage par soufflage est-il approprié ou faut-il comparer une autre méthode de formage ou d’assemblage ? |
Gardez les projets de systèmes de carburant sur une voie d'approbation distincte. Par exemple,RISE décrit les tests d'incendie des réservoirs de carburant en plastiqueen vertu du Règlement 34 de l'ONU, annexe 5, clause 5. Il s'agit d'une portée d'essai spécifique et non d'une liste de contrôle d'approbation complète. Établir le marché applicable, les exigences et les responsabilités d'approbation pour le projet de système de carburant actuel ; un catalogue de machines répertoriant les « réservoirs de voiture » n'établit pas une production de réservoirs de carburant conforme.
Conduits CVC moulés par soufflage : géométrie, interfaces et exigences de la machine
Pour les conduits CVC moulés par soufflage, examinez le chemin d’air et chaque connexion ensemble. Un corps qui peut être formé a encore besoin d'ouvertures qui peuvent être découpées, localisées et vérifiées. Les conduits en plastique personnalisés doivent donc atteindre le stade de l'offre avec la géométrie moulée et la géométrie finie prévue définies.
Séparer la ventilation de la cabine des exigences d'admission d'air du moteur
Ne transférez pas un matériau d'admission d'air du moteur ou une condition de test vers un conduit de cabine simplement parce que les deux transportent de l'air. Enregistrez l'environnement d'installation, le matériel approuvé et les contrôles requis pour la pièce particulière. Si la pression, le vide, les cycles de température ou l’exposition aux fluides sont importants, identifiez les conditions pertinentes dans les spécifications du projet.
Examinez la connexion terminée, pas seulement l'ouverture moulée
Marquez les extrémités de connexion, les références de montage, les changements de section et les emplacements de coupe proposés sur le dessin. Vérifiez ensuite comment la pièce reposera dans un dispositif de finition ou d'inspection. Une question de révision utile est de savoir si le même système de référence peut localiser la pièce de manière cohérente pendant le détourage, la mesure et l'assemblage.
Spécifiez tout contrôle de débit, de passage, d’ajustement ou d’étanchéité requis avant de définir la cellule. Ces contrôles peuvent nécessiter des appareils dédiés ou des stations séparées. Ils doivent avoir un fournisseur assigné et une méthode d'acceptation, plutôt que d'être supposés être fournis avec la machine de moulage par soufflage.
Choisissez l'itinéraire du processus avant de choisir la taille de la machine
Discutez de la manière dont la paraison atteindra la cavité du moule avant de sélectionner une machine plus grande. Une paraison est le tube creux chaud que le processus forme et gonfle. Sa manipulation et son placement doivent être adaptés à la géométrie.
Extrusion conventionnelle versus moulage par aspiration-soufflage 3D
Explication technique de Toray sur le moulage par aspiration-soufflage 3Ddécrit l'aspiration introduisant la paraison dans une cavité de moule pour des formes creuses longues et complexes. Il s’agit d’un arrangement de processus distinct. Une machine d'extrusion-soufflage conventionnelle équipée d'un robot d'extraction de pièces ne doit pas être considérée comme une preuve équivalente de cette capacité.
Pour un chemin délicat, demandez une révision du tracé de formage en utilisant la géométrie et la résine réelles. Comparez le moulage par extrusion-soufflage conventionnel, un placement spécialisé ou une voie d'aspiration et des sections moulées jointes le cas échéant. La comparaison doit porter sur la faisabilité du formage, les interfaces et les travaux en aval, plutôt que de supposer qu'un itinéraire convient à chaque conduit automobile.
Séparez la distribution de matière fondue et la configuration du variateur
L'extrusion continue et le fonctionnement de la tête d'accumulateur décrivent la distribution de matière fondue. Le placement de paraison décrit une partie différente du processus. Les entraînements hydrauliques, servo-hydrauliques et électriques décrivent l'actionnement. Leur comparaison sur des axes distincts facilite l'interprétation des devis et évite qu'une étiquette d'automatisation ne remplace une capacité de formage.
Sélectionnez des résines de moulage par soufflage pour l'application automobile réelle
Précisez le grade, pas seulement la famille de polymères. « PA » ou « PP » laisse des questions ouvertes sur le renforcement, la modification, le comportement de mise en œuvre et l'adéquation à la pièce prévue. EnvalorGamme Durethan PA6, par exemple, distingue les qualités moulées par soufflage et les qualités renforcées pour les tubes et les conduits d'air. Un nom de famille n’identifie pas une recette interchangeable.
Adaptez la préparation des matériaux et la plastification à la qualité
Obtenez les instructions de traitement actuelles spécifiques au grade. Vérifiez le dispositif de séchage et d'alimentation proposé, la mesure de l'humidité si nécessaire, l'adéquation des vis et des têtes, le contrôle de la température et toute spécification de résistance à l'usure nécessaire pour le composé. Il s’agit là d’éléments de confirmation technique et non de raisons pour publier une température de séchage unique pour tous les plastiques techniques.
Toray identifie la viscosité à l'état fondu et la stabilité de rétention de forme comme étant pertinentes pour l'adéquation de la résine de moulage par soufflage. Enregistrez l'état du matériau et les paramètres du processus lors d'un essai afin qu'un problème de formage puisse être étudié par rapport à une recette connue. N'acceptez pas le taux d'extrusion PEHD publié par une machine comme preuve de son taux de livraison avec une résine différente.
Conserver le rebroyé dans le cadre de la recette approuvée
Enregistrez la source, l'historique du traitement et la proportion de rebroyé proposée, ainsi que l'autorisation du client et les contrôles nécessaires pour qualifier la recette. Testez le mix de production prévu. A trial using only virgin resin does not establish performance with a later regrind addition.
Traduire le dessin de la pièce en exigences d'équipement de moulage par soufflage
Utilisez un tableau des exigences et des preuves pour examiner l'équipement de moulage par soufflage. Chaque exigence obligatoire nécessite une spécification, un dessin ou un dossier d'essai correspondant. Les éléments non résolus doivent rester visibles jusqu'à ce que la partie responsable les clôture.
| Exigence | Vérifier la proposition | Preuve et clôture |
|---|---|---|
| Demande de matériel et de grenaille brute | Plastification spécifique au grade, grenaille utilisable et distribution ; inclure les rebuts de processus plutôt que le poids fini uniquement | Dossier matériel et essai représentatif |
| Installation de moule | Enveloppe, montage, épaisseur et masse du moule, utilitaires et accès aux services | Dessin de l'interface moule-machine |
| Ouverture et retrait | Espace d'ouverture, mouvements de moule requis, chemin de préhension et dégagement pour la partie chaude | Examen de la requête et séquence de retrait devant témoin |
| Régions de mur critiques | Outillage de tête, contrôle de paraison et emplacements d'inspection proposés | Mesures cartographiées par rapport aux limites de dessin |
| Interfaces terminées | Dispositifs de détourage, d'assemblage, d'assemblage et de positionnement | Contrôles dimensionnels et fonctionnels des pièces finies |
| Sortie acceptée | Cellule complète, point de comptage, règles d'interruption et gestion des rejets | Essai chronométré avec quantités acceptées et enregistrements d'arrêt |
Comment évaluerais-je un projet de moulage par soufflage automobile
Pour un projet de moulage par soufflage automobile, je réviserais le dessin de la pièce avant de discuter de la capacité de la machine. Mes questions de départ concerneraient la qualité du matériau, l'environnement d'exploitation, les points de connexion et les exigences d'acceptation. Le volume nominal du conteneur d'une machine resterait une référence de contrôle et non la base pour approuver un conduit ou un réservoir irrégulier.
Si une pièce d'essai atteignait son objectif de poids mais échouait à un contrôle local de l'épaisseur de la paroi, j'étudierais la répartition du matériau avant d'augmenter le poids global de la pièce. Je comparerais les emplacements d'inspection spécifiés avec le profil de paraison, la préparation des matériaux, l'outillage et les paramètres de processus enregistrés. L'ajout de matériau partout resterait une modification proposée jusqu'à ce que les contrôles des pièces concernés montrent que cela résolvait le problème.
L'examen de l'outillage ne se limiterait pas à savoir si le moule s'insère entre les plateaux. Je vérifierais le montage, l'épaisseur du moule, l'espace d'ouverture, les mouvements requis et le chemin complet de retrait des pièces. Les ports et les éléments de montage nécessiteraient également un plan clair pour le découpage, le positionnement et l'inspection après le moulage.
Pour une qualité de plastique technique spécifiée, je demanderais ses conseils de traitement et vérifierais la disposition proposée en matière de séchage, d'alimentation, de vis et de tête. Je n'utiliserais pas un chiffre de débit HDPE comme preuve de performance avec une autre résine. Toute recette de rebroyage proposée resterait soumise aux matériaux applicables et aux exigences du client.
Avant d’approuver la cellule de production, j’inclurais les travaux en aval dans le plan d’essai. Un conduit moulé doit encore passer les étapes convenues de découpe, d’assemblage et d’inspection. J'enregistrerais les sorties acceptées, les interruptions et les ajustements manuels, puis je séparerais les exigences satisfaites des éléments nécessitant une correction ou des preuves supplémentaires.
Ma recommandation dépendrait de ces résultats. Une machine plus grande ne serait pas ma réponse automatique à un déficit de production ; J'établirais d'abord si la restriction provenait du moulage, de la manipulation, de la finition ou de l'inspection.
Conception de moules par soufflage, distribution murale et interfaces critiques
Le poids d’une pièce finie est une mesure de l’objet entier. Il ne peut pas identifier l'épaisseur au niveau d'un pli, d'une connexion ou d'un pincement. Établissez les emplacements d'inspection à partir du dessin et de la fonction, puis comparez les mesures effectuées dans un état de pièce défini.
Contrôle longitudinal et circonférentiel séparé
Examinez la programmation de la paraison longitudinale séparément de la distribution des parois autour de la circonférence de la pièce. Toray décrit le contrôle de l'épaisseur des parois du rayon dans sa discussion sur le processus d'aspiration 3D. Confirmer les fonctions de contrôle réelles du système proposé ; un nombre important de points de programmation ne suffit pas à démontrer que chaque emplacement critique atteindra sa limite.
En cas de défaillance locale, mappez la mesure à sa position sur la pièce et étudiez les variables de processus et d'outillage pertinentes. Gardez les modifications traçables afin que leurs effets puissent être vérifiés. L'existantguide de programmation des paraisonsexplique le sujet du contrôle plus en détail.
Porter les références jusqu'à la finition et l'assemblage
Définissez la manière dont les ports, les bords coupés et les fonctions de montage seront mesurés par rapport aux références spécifiées. Convenez du support de la pièce et des conditions de mesure. Passez en revue ces interfaces avec les fournisseurs de moules et de montages à l'aide duconception de moules et contrôles d'interface machine, plutôt que de traiter la finition comme une question distincte après l'approbation du moule.
Définir la cellule complète de soufflage automobile
Tracez l'itinéraire depuis la préparation de la résine jusqu'au point de comptage des pièces acceptées. Incluez le retrait, le découpage, l’ouverture, l’assemblage, l’assemblage et l’inspection uniquement là où la pièce en a besoin. Pour chaque opération, nommer le fournisseur, les preuves de réception et la responsabilité de l'intégration.
Vérifiez les interfaces des stations : comment une pièce est transférée, comment elle est localisée, que se passe-t-il lorsqu'une station en aval s'arrête et comment les pièces rejetées sont séparées. Un devis doit distinguer l'équipement fourni par le constructeur de machines de l'équipement fourni par d'autres. Leguide de configuration de ligne automatiséecouvre ces frontières d’approvisionnement.
Choisissez les inspections à partir de la fonction et des spécifications de la pièce. Un test d'étanchéité, le cas échéant, ne remplace pas les preuves de dimensions, de passage, d'assemblage ou de durabilité. Évitez une liste de tests générique pour chaque application automobile.
Prouver la pièce et le processus de production séparément
Planifiez un essai représentatif autour de la révision du dessin, du matériel approuvé et de la recette prévue. Enregistrez le moule, la configuration, le lot de matériaux et le plan de mesure. Conservez les quantités acceptées, les motifs de rejet, les arrêts et les interventions manuelles parallèlement à l'enregistrement du cycle.
Le test de la machine d'un fournisseur et l'approbation des pièces de production d'un client ont des objectifs différents.Aperçu public du PPAP de l'AIAGrelie l'approbation des pièces de production au respect constant des enregistrements de conception et des spécifications au cours d'un cycle de production réel aux cadences de production. Cette portée est plus large que la démonstration d’un mouvement de machine ou la production d’un échantillon acceptable.
| Activité | Question à laquelle il répond | Des preuves à définir | N'établit pas en soi |
|---|---|---|---|
| Machine ou cellule FAT | L'équipement fourni satisfait-il à la portée d'acceptation convenue ? | Vérifications contractuelles, paramétrage, conditions d'essai et relevé des échéances | Toutes fonctions de pièces finies ou approbation de production client |
| Validation fonctionnelle des pièces | La pièce finie répond-elle aux exigences d'utilisation spécifiées ? | Dossiers applicables sur les dimensions, l’assemblage, la fonctionnalité et la durabilité | Performance de production soutenue en dehors des conditions évaluées |
| Approbation des pièces de production client | Le processus de production prévu répond-il aux exigences d'approbation applicables du client ? | Soumissions définies par le client et preuves de production, y compris PPAP si nécessaire | Approbation d'un matériau, d'un dessin ou d'un processus modifié sans l'examen requis |
Définissez les quantités d’échantillons, la durée de l’essai, les méthodes de mesure et tout critère statistique dans le plan d’acceptation du projet. N'empruntez pas de cible Cpk universelle ni de durée d'exécution à partir d'un article de machine générique. Pour la partie équipement, utilisez leGuide de planification FATd'établir les contrôles convenus.
Clôturez chaque exigence comme étant satisfaite, nécessitant un travail correctif et un nouveau test, ou non encore vérifiée. Attribuez un propriétaire et une preuve de fermeture aux deux dernières catégories. En gardant ces statuts séparés, vous évitez qu'un essai incomplet ne devienne une version de production apparente.
Comparez le rendement et le coût à la limite de la pièce acceptée
Comptez les pièces automobiles finies qui passent les contrôles convenus. Indiquez si l'objectif inclut les changements, les interruptions et les opérations en aval, et utilisez la même base de temps pour chaque station. Voir leguide de calcul du taux de productionpour la distinction entre les cycles nominaux et la production acceptée.
Évaluation d'une cellule de conduit CVC au-delà de son cycle de moulage
For a hypothetical automotive HVAC duct project, I would start with a requirement of 95 accepted parts per scheduled hour. Supposons un moule à empreinte unique, un cycle de moulage de 32 secondes, une disponibilité de 90 % des étapes de moulage et un rendement final accepté de 96 % sur l'ensemble du processus.
La cadence de moulage nominale serait de 3 600 ÷ 32, soit 112,5 parties par heure. L’application de la disponibilité supposée des séries laisserait une capacité d’étape de moulage de 101,25 pièces par heure programmée.
Ce chiffre ne permettrait pas d’établir la production finale. Je comparerais également la capacité de parage, de manutention et d'inspection. Le tableau ci-dessous présente deux scénarios de planification, en supposant qu'il n'y ait pas de pertes de transfert supplémentaires ni d'interactions entre les arrêts de station. Les deux chiffres de capacité en aval utilisent des heures programmées et tiennent déjà compte des interruptions supposées des stations ; le rendement de 96 % est appliqué une seule fois à la fin.
| Mesure de planification | Scénario initial en aval | Scénario aval révisé |
|---|---|---|
| Capacité d'étape de moulage | 101,25 pièces/heure | 101,25 pièces/heure |
| Capacité de traitement en aval | 90 pièces/heure | 105 pièces/heure |
| Rendement final accepté supposé | 96% | 96% |
| Résultats acceptés projetés | 86,4 pièces/heure | 97,2 pièces/heure |
| Sortie acceptée requise | 95 pièces/heure | 95 pièces/heure |
Dans le scénario initial, la capacité en aval limiterait la cellule à 90 parties par heure avant la limite de rendement finale. La production acceptée projetée serait donc de 90 × 0,96 = 86,4 parties par heure, inférieure à l'exigence.
J'évaluerais ensuite un arrangement en aval capable de traiter 105 pièces par heure. L’étape de moulage limitant alors l’offre, la production acceptée projetée deviendrait 101,25 × 0,96 = 97,2 parties par heure.
Le calcul révisé dépasserait l’objectif de seulement 2,2 parties par heure. Je considérerais cela comme une marge de planification limitée, et non comme une preuve d'un taux de production approuvé. Un essai cellulaire représentatif devrait encore établir le cycle réel, les interruptions, les performances en aval et le rendement accepté.
Cette comparaison orienterait l'examen technique vers les dispositions de finition et d'inspection avant de demander une machine de moulage par soufflage plus grande.
Comparez la même portée de production
Séparez les coûts de la machine, du moule, de la préparation des matériaux, des accessoires de finition, de l'inspection, de l'intégration et des essais dans chaque proposition. Le prix d’une machine seule ne peut pas être comparé directement au prix d’une cellule complète. Évaluer la capacité supplémentaire par rapport aux résultats acceptés et à la demande du projet ; ne présumez pas qu’une machine plus grande éliminera un goulot d’étranglement en aval.
Préparer un appel d'offres pour les pièces automobiles pour Kinggle
Les plates-formes d'accumulateurs publiées par Kinggle fournissent des références de spécifications pour une discussion initiale. Il ne s’agit pas de sélections automatiques pour l’exemple hypothétique de conduit ou pour chaque pièce automobile. Le matériau proposé, le moule et la portée complète de la production nécessitent encore un examen technique.
| Champ de référence | KGB80A | KGB100B |
|---|---|---|
| Capacité maximale annoncée du conteneur | 30L | 120 litres |
| Force de serrage | 215 kN | 440 kN |
| Taille du plateau de moule, L × H | 750 × 860 millimètres | 1 200 × 1 200 mm |
| Taille maximale du moule, L × H | 520 × 860 millimètres | 920 × 1 200 millimètres |
| Épaisseur du moule | 360 à 420 mm | 510 à 600 mm |
| Connexion à l'application répertoriée | Pipelines de pièces automobiles | Pièces automobiles et réservoirs de voiture |
Le tableau reproduit les champs sélectionnés à partir des pages de produits Kinggle liées. La taille du plateau et la taille maximale du moule sont des champs différents. Ni l'un ni l'autre ne confirme une enveloppe de mouvement complète, une sortie spécifique à une qualité, un processus d'aspiration spécialisé ou une approbation du système de carburant. Demandez le dessin et la configuration de l'interface pour la version proposée.

Envoyez un package de révision, pas seulement un volume de machine demandé
- Dessins de pièces 3D et 2D avec révisions, géométrie finie, références et exigences critiques en matière de mur ou d'interface.
- La qualité de résine spécifiée, la recette de production approuvée et les instructions de traitement pertinentes.
- Poids de la pièce, disposition prévue des moules, informations sur l'outillage existant et séquence de finition proposée.
- Résultat accepté requis avec sa base de temps, sa demande annuelle, sa gamme de produits et ses exigences d'inspection.
- Conditions du site et liste claire des fournisseurs du moule, des auxiliaires, de la finition, de l'inspection et de l'intégration.
Ces entrées permettent à l'examen technique d'aborder l'adéquation, les exigences non résolues et les conditions d'essai avant qu'une configuration de machine ne soit finalisée.
Questions fréquemment posées
Tous les conduits d'air automobiles peuvent-ils être fabriqués sur une machine de moulage par soufflage conventionnelle ?
Non. Vérifiez la géométrie, la résine spécifiée, les interfaces et l'accès aux outils. Some shapes warrant evaluation of specialized parison placement, suction blow molding or joined sections. Une machine conventionnelle équipée d’un robot de vente à emporter n’établit pas à elle seule ces capacités de formage.
Le volume de l'accumulateur est-il suffisant pour sélectionner une machine pour une pièce automobile ?
La demande de grenaille utilisable, la livraison spécifique au matériau, l'installation du moule, l'espace d'ouverture, les mouvements requis, le retrait des pièces et les travaux en aval doivent également être révisés. An advertised container volume is a screening reference, not a complete selection method for an irregular technical part.
Une machine en PEHD peut-elle traiter une qualité de plastique technique spécifiée ?
Cela nécessite un examen spécifique à chaque qualité de la préparation des matériaux, de la plastification, de l'outillage de la tête, des contrôles et du processus proposé. Un taux d'extrusion de PEHD publié ne prouve pas l'obtention d'une autre résine. Confirmez la configuration et exécutez un essai représentatif avec le matériel prévu.
Pourquoi une pièce peut-elle atteindre son objectif de poids mais échoue au contrôle de l'épaisseur de paroi ?
Le poids décrit la pièce entière, tandis qu'un contrôle d'épaisseur mesure un emplacement. Le matériau peut être réparti différemment entre les régions sans modification correspondante du poids total. Cartographiez l'emplacement défaillant et étudiez les conditions pertinentes du matériau, de l'outillage et du processus avant de décider comment le corriger.
L'obtention d'un FAT machine complète-t-elle l'approbation des pièces de production du client ?
Non. FAT couvre la portée convenue de l’acceptation des équipements. La validation des pièces finies et l'approbation de la production par le client nécessitent leurs propres preuves applicables. Lorsque le PPAP est requis, confirmez les exigences de soumission et de production du client plutôt que de considérer la livraison de l'équipement comme une approbation.
L'achat d'une machine de moulage par soufflage automobile équivaut-il à l'achat de pièces moulées par soufflage sur mesure ?
L'achat d'équipements concerne les machines, les interfaces d'outillage, l'intégration et la portée d'acceptation d'un processus de production. L'approvisionnement en pièces finies relève de la responsabilité du fabricant dans la production et la fourniture de ces pièces. Clarifiez quelle portée est demandée avant de comparer les fournisseurs.
Pour un examen de l'équipement d'une pièce automobile, envoyez les dessins et les exigences en matière de matériaux viaPage de contact de Kinggleou par emailventes@kinggle.com. Téléphone:+86-574-87103665. Les informations sur l'entreprise sont disponibles sur lePage À propos de Kinggle.
Valider l’itinéraire de production avant de s’engager sur la machine
Commencez par la pièce et le matériau, définissez l'itinéraire de formage et transformez le dessin en exigences explicites en matière d'équipement et de validation. Comparez ensuite les propositions complètes à la limite de la partie acceptée. Un problème d’ajustement obligatoire doit être résolu ; un cycle plus rapide ou un prix d’achat plus bas ne peuvent pas le clôturer.