Réponse rapide
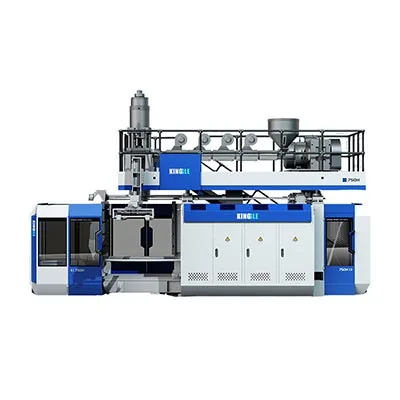
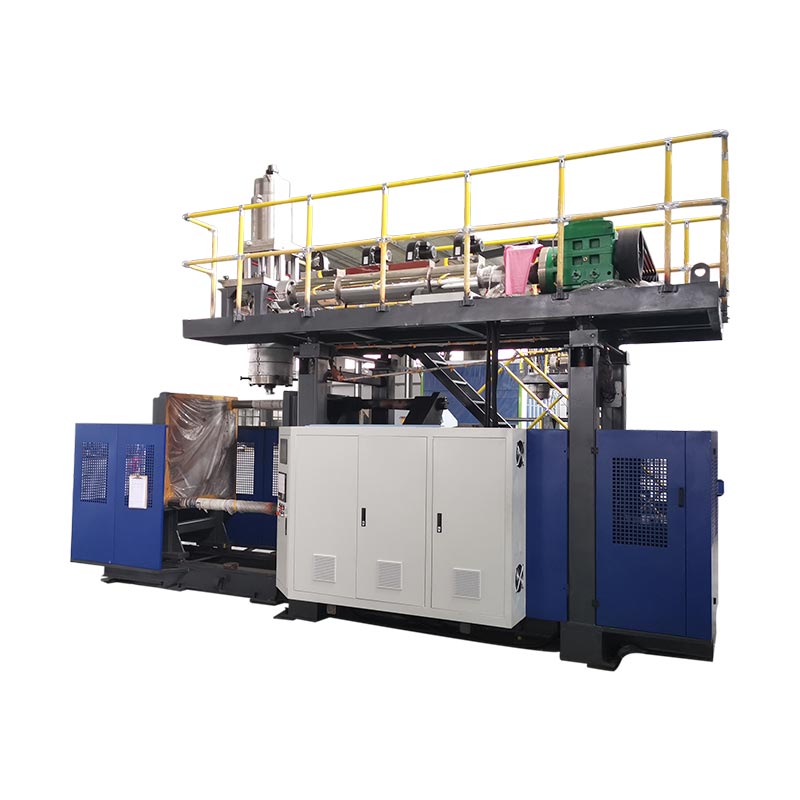
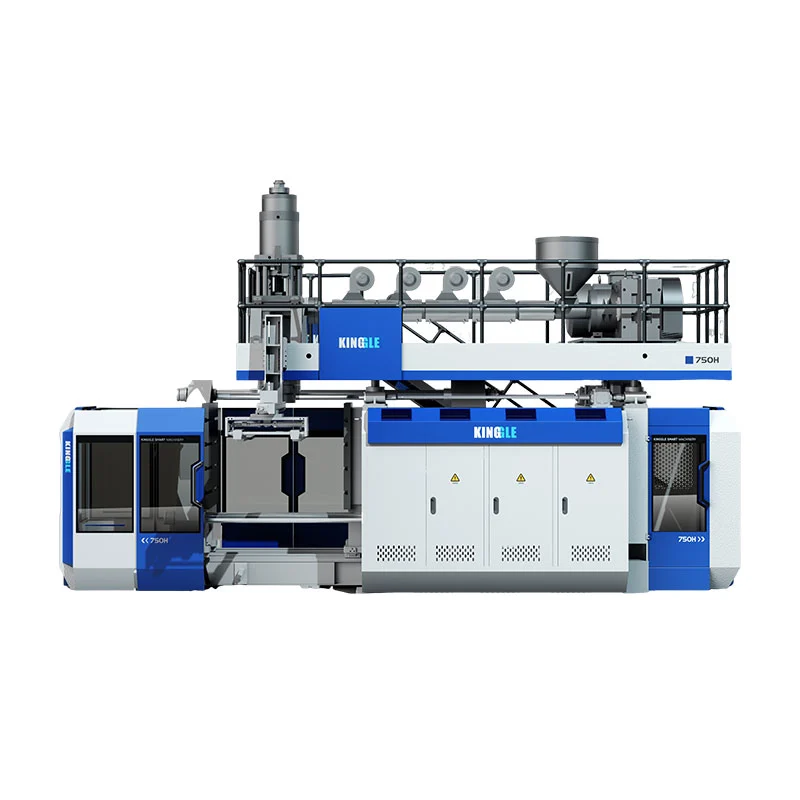
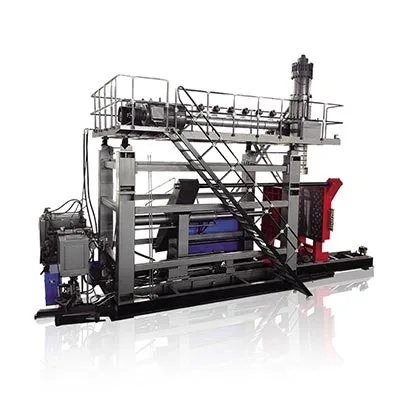
Unmachine de moulage par soufflage d'accumulateursstocke le plastique fondu dans un cylindre derrière la tête de filière et le pousse comme une grande paraison — conçue pour les pièces lourdes comme les fûts, les réservoirs IBC et tout ce qui dépasse environ 30 litres. UNmachine de moulage par soufflage continumaintient la paraison en flux continu et convient aux produits plus petits et à volume élevé comme les bouteilles et les jerrycans jusqu'à environ 15 litres. Le véritable facteur décisif est l’affaissement de la paraison. À notre étage, les machines à navette continue couvrent environ 0,1 à 15 L ; la série d'accumulateurs (comme le KGB80A) fonctionne avec des réservoirs IBC de 30 L jusqu'à 1 000 L.

Les gens nous demandent constamment : « Ai-je besoin d’une machine à accumulateur ou est-ce qu’une machine continue fera l’affaire ? Cela ressemble à une petite question. Ce n'est pas le cas. Choisissez mal et soit vous payez trop cher pour une machine qui tourne au ralenti la majeure partie de sa capacité, soit vous achetez quelque chose qui ne peut physiquement pas fabriquer la pièce que vous vendez. Les deux arrivent. Nous les avons vu tous les deux franchir notre porte.
Voici donc la version honnête, de la même manière que nous l’expliquerions à un client dans l’usine. Pas de chichi, juste comment les deux machines se comportent réellement et où chacune gagne sa vie.
La vraie différence réside dans la façon dont la paraison est établie
Les deux familles de machines réalisent de l’extrusion-soufflage. Les deux font fondre le plastique, forment un tube creux appelé paraison, serrent un moule autour de celui-ci et le gonflent avec de l'air contre les parois du moule. Cette partie est la même. La différence réside au même endroit : lemourir la tête, et comment il fournit la paraison.
L'extrusion continue, en termes simples
L'extrudeuse fonctionne sans s'arrêter. Le plastique s'écoule à travers la tête de filière et ressort par le bas comme une paraison continue, pendant comme du dentifrice extrait d'un tube qui ne s'arrête jamais. Parce que la paraison continue d'arriver, les moules doivent faire le déplacement : ils entrent, se serrent et sortent pendant que la paraison suivante est déjà en train de se former. C'est pourquoi vous les verrez vendus sous forme de machines à station unique et à double station. Une double station signifie simplement que deux stations de moulage partagent une tête de filière, de sorte qu'un côté souffle tandis que l'autre est éjecté. Plus de débit avec la même extrudeuse.
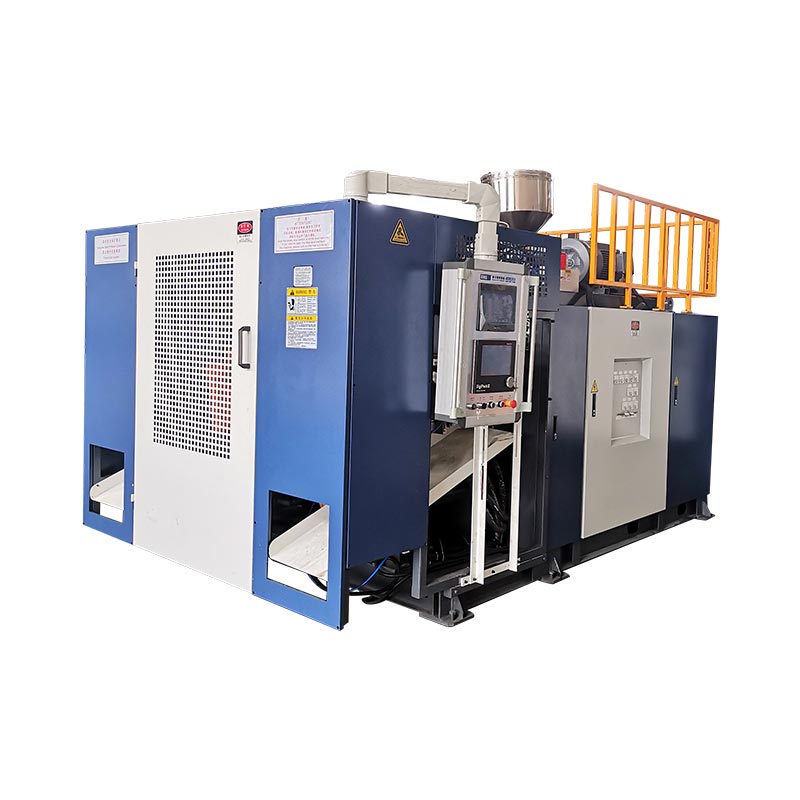
Cette configuration est rapide et économique pour les petites pièces. NotreMachine double poste 2Lpèse environ 4,5 tonnes ; leStation double 5Lenviron 5,2 tonnes. Compact, à vélo rapide et heureux de courir toute la journée avec des bouteilles.
La tête d’accumulateur, en clair
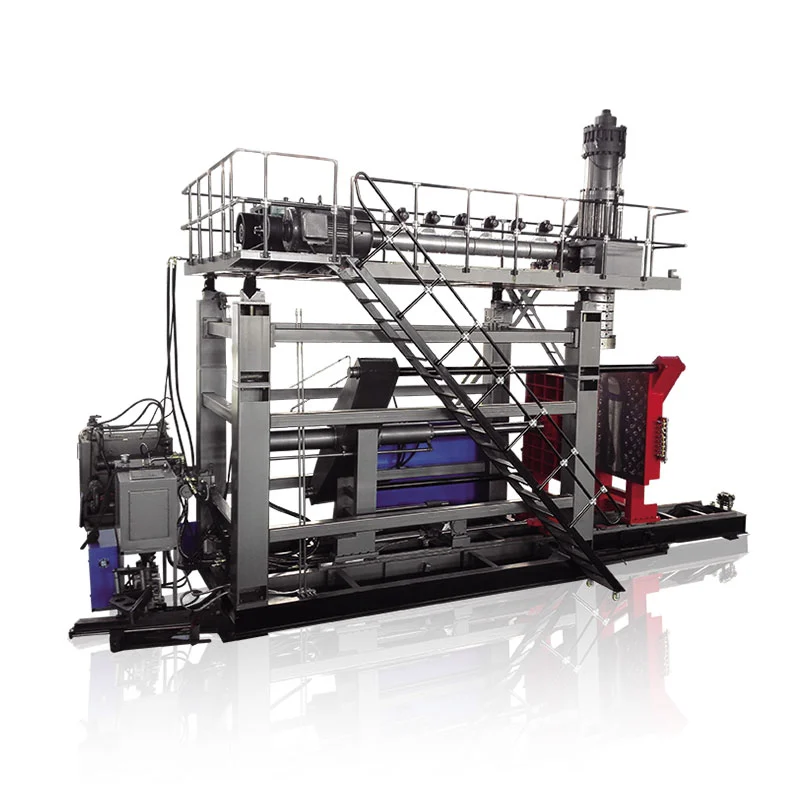
Maintenant, inversez la logique. Au lieu de laisser le plastique s'écouler continuellement, une machine à accumulateur collecte la matière fondue dans un cylindre de stockage situé derrière la filière – la propre documentation sur les produits de Kinggle l'appelle la « série de têtes de filière à cylindre de stockage ». La fonte s'accumule. Ensuite, un bélier chasse toute la charge d'un seul coup, formant une grande paraison en quelques secondes avant que la gravité n'ait une chance de la détruire.
Cette vitesse est tout l'intérêt, et c'est pourquoi chaque grand conteneur de notre ligne — 30 L, 60 L, 120 L, 160 L, 250 L, jusqu'auMachine citerne IBC 1000 L— utilise une tête d'accumulateur. Vous ne pouvez physiquement pas fabriquer ces pièces autrement et garder les murs uniformes.
Pourquoi l'affaissement de la paraison est le facteur qui en décide réellement
Voici ce que la plupart des fiches techniques ignorent. Une paraison est du plastique fondu, et le plastique fondu pend sous son propre poids. Pour une petite bouteille, la paraison est courte et légère, donc peu importe : elle est dans le moule avant que quelque chose ne se passe mal. Mais faites en sorte que cette paraison soit grande et lourde, et la physique prendra le dessus. Le dessus, qui retient tout ce qui se trouve en dessous, s'étire et s'amincit. Au moment où le moule se ferme, vous obtenez une pièce trop fine au niveau de l'épaule et trop épaisse à la base. Faible là où il doit être fort.
Cet étirement est un affaissement de paraison, et le battre est la seule raison pour laquelle la tête de l'accumulateur existe. En stockant le tir et en le tirant rapidement, l'accumulateur obtient une grande paraison dans le moule avant qu'elle n'ait le temps de s'affaisser. Une filière continue ne peut tout simplement pas pousser autant de plastique aussi rapidement - la paraison resterait là, affaissée, tandis que l'extrudeuse rattraperait lentement son retard.
Alors la question « accumulateur ou continu ? est vraiment la question "ma paraison est-elle assez lourde pour s'affaisser avant que le moule ne se ferme ?" Répondez à cela et le type de machine répond tout seul.
Côte à côte : les deux types de machines en un coup d'œil
| Extrusion continue | Tête d'accumulateur | |
|---|---|---|
| Comment se forme la paraison | S'écoule continuellement ; les moules font la navette pour l'attraper | Stocké dans un cylindre, puis expulsé d'un seul coup |
| Meilleure taille de conteneur | ~0,1 L à 15 L | ~30 L à 1 000 L et au-delà |
| Sortie typique | Fréquence de tir élevée, nombreuses petites pièces par heure | Moins de prises de vue par heure, une grande partie de chaque prise de vue |
| Modèles Kinggle | Station simple et double 2 L / 5 L / 15 L | KGB80A IBC 30 L, 60 L, 120 L, 160 L, 250 L, 1 000 L |
| Produits les mieux adaptés | Bouteilles, emballages de produits chimiques quotidiens, petits jerrycans | Fûts de produits chimiques, réservoirs IBC, réservoirs d'eau, grosses pièces automobiles, boîtes à outils |
| Attention à | Impossible de former de grandes pièces avant qu'elles ne s'affaissent | Lent et gourmand en énergie si vous n'utilisez que de petites pièces |
Faire correspondre la machine au produit que vous fabriquez réellement
Oubliez les adjectifs de la brochure pendant une seconde. La seule chose qui compte, c'est ce que vous produisez et combien d'entre eux.
Là où une machine continue gagne
Si votre pain et votre beurre sont constitués de bouteilles et de récipients pouvant contenir jusqu'à environ 15 litres (bouteilles d'eau, bouteilles d'huile, emballages de détergents et de produits chimiques quotidiens, petits jerrycans), unmachine de moulage par soufflage continuest presque toujours la bonne décision. Les cycles sont rapides, l’encombrement est réduit et la facture énergétique par bouteille est faible. Exécutez une tête multi-filières (nous proposons des configurations à 2, 3 ou 4 cavités sur plusieurs modèles) et vous multipliez la production sans acheter une deuxième machine. Pour les petits emballages à grand volume, rien de ce qu'un accumulateur fait ici ne justifie son coût.
Où une tête d’accumulateur est la seule véritable option
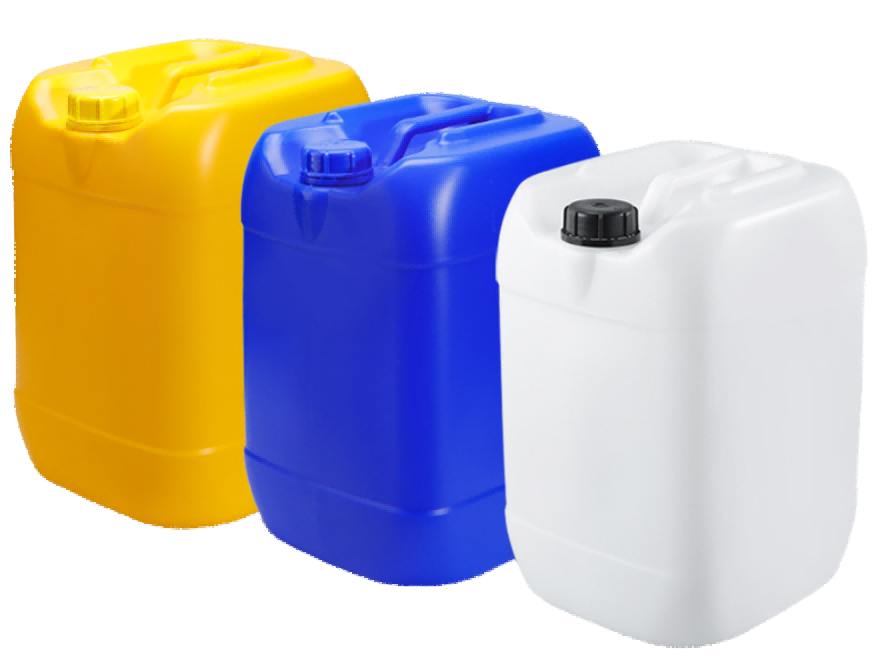
Traversez des parties volumineuses, lourdes ou structurelles et la conversation se termine rapidement : vous avez besoin d'unaccumuler la machine de moulage par soufflage. Prenez un vrai travail que nous réalisons sur le KGB80A : un fût chimique de 30 L, poids fini 1,5 à 1,7 kg, soufflé en PEHD avec une paroi de 2,5 à 3 mm. C'est une lourde comparaison. Une matrice continue la ferait s'affaisser avant même que le moule ne se ferme. Le client avait besoin de fûts qui résistent à l'empilage, au transport et au stockage sans se fendre, et même l'épaisseur des parois n'est pas négociable pour cela. Machine à tête de stockage, à chaque fois.
Même histoire à grande échelle : fûts de 250 L, réservoirs d'eau IBC de 1 000 L, grands conduits automobiles, barrières routières, kayaks, grosses caisses à outils. Tout le territoire de l'accumulateur. Si la pièce est volumineuse ou doit supporter une charge, vous choisissez parmi les machines à accumulateurs, sans décider d'en utiliser une.
Comment lire une fiche technique d'accumulateur (en utilisant un vrai KGB80A comme exemple)
Les tableaux de spécifications semblent intimidants, mais quatre ou cinq chiffres déterminent l'essentiel de la décision. Décodeons ceux de notreMachine à accumulateur 30L, parce que les chiffres réels battent les chiffres génériques.
- Force de serrage — 215 kN.Cela doit être supérieur à la pression de soufflage multipliée par la surface projetée de votre pièce, sinon le moule s'ouvre sous pression et vous obtenez un flash le long du joint. C'est le premier numéro à vérifier par rapport à la pièce que vous souhaitez fabriquer, et non une réflexion après coup.
- Capacité de l'accumulateur — 5 L.Ceci définit la taille du tir que la tête peut stocker et tirer. C'est le plafond de la taille d'une paraison - et donc de la taille d'une pièce - que la machine peut former en une seule fois.
- Rendement (cycle sec) — 650 pc/h.Lisez ceci comme un plafond théorique et non comme une promesse. « Cycle sec » signifie que la machine fonctionne à vide. Le rendement réel avec le refroidissement, la manipulation et le parage est inférieur, et c'est normal : quiconque vous cite des chiffres de cycle sec comme taux de production arrondit en sa faveur.
- Vis 80 mm, L/D 24, fusion 120–140 kg/h PEHD.La géométrie de la vis définit la quantité de matière fondue que vous pouvez pousser. Un rapport longueur/diamètre de 24:1 est une solution polyvalente judicieuse pour le PEHD : suffisamment de mélange et de fusion sans trop cuire la résine.
- Consommation d'énergie moyenne : 27 à 37 kW.Un numéro authentique et utile pour chiffrer. Les machines à accumulateurs plus grosses tirent davantage ; les plus petits continus tirent moins. Pensez toujours en énergie par pièce finie et non en heure.
- Contrôleur d'épaisseur MOOG 100.C'est la programmation épaisseur de paroi, et sur les grandes pièces c'est la différence entre passe et rebut. Il fait varier l'écartement de la matrice à mesure que la paraison se forme, en plaçant le plastique là où la pièce en a besoin et en le coupant là où il n'en a pas besoin, luttant ainsi directement contre le problème d'affaissement du début.
Cinq erreurs que nous observons commettent les acheteurs
Après suffisamment de conversations, les mêmes faux pas reviennent encore et encore. Épargnez-vous les ennuis :
- Acheter continuellement pour économiser de l'argent, puis découvrir que cela ne peut pas faire l'affaire.La machine la moins chère n’est pas une bonne affaire si votre réservoir de 60 L est doté d’une épaule très fine. Faites correspondre la machine à la pièce en premier, le prix en second.
- Surdimensionnement d'un accumulateur pour petites bouteilles.Une grosse machine à tête de stockage fonctionnant avec des bouteilles de 1 L est lente et brûle de l'énergie dont elle n'a pas besoin. C'est un travail continu.
- Ignorer la force de serrage par rapport à la zone projetée.C'est la cause la plus courante de flash sur la ligne de joint, et elle est entièrement prévisible avant même d'acheter.
- Ignorer le contrôle de l’épaisseur des parois sur les grandes pièces.Sur tout ce qui est lourd, un contrôleur d'épaisseur n'est pas un luxe. Sans cela, l’affaissement l’emporte.
- Lecture de la sortie du cycle sec comme sortie réelle.Planifiez votre capacité sur des tarifs réalistes, et non sur le maximum de machines vides, sinon vos dates de livraison glisseront.
Si vous comparez cela à d'autres choix de processus, notre article sur ledifférence entre le moulage par soufflage et le moulage par injectionest une bonne lecture d'accompagnement, et leexigences techniques et guide de toléranceva plus en profondeur sur ce que signifie réellement « épaisseur de paroi égale » en chiffres.
Questions fréquemment posées
Quelle est la principale différence entre un accumulateur et une machine de soufflage continu ?
Une machine continue extrude la paraison sans s'arrêter et les moules se déplacent pour la récupérer – ce qui convient aux petites pièces à grand volume. Une machine à accumulateur collecte la matière fondue dans un cylindre de stockage derrière la tête de filière, puis expulse la totalité du jet en une seule fois, ce dont ont besoin les pièces volumineuses et lourdes. La division est la tête de filière, pas l'extrudeuse.
Quelle taille de récipient nécessite une tête d'accumulateur ?
Il n'y a pas de ligne dure, mais en règle générale, une fois qu'une pièce dépasse environ 20 à 30 litres, ou devient suffisamment lourde pour qu'une paraison suspendue s'étire et s'amincit avant la fermeture du moule, vous avez besoin d'une tête d'accumulateur. Nos machines à navette continue couvrent environ 0,1 à 15 litres ; notre série d'accumulateurs va de 30 litres à des réservoirs IBC de 1 000 litres.
Une seule machine peut-elle fabriquer à la fois de grands fûts et de petites bouteilles ?
Pas bien. Une machine dimensionnée pour des fûts de 250 litres est lente et gourmande en énergie sur les petites bouteilles, et une petite machine continue ne peut tout simplement pas former une grande paraison avant de s'affaisser. La plupart des usines utilisent le bon outil pour chaque tâche plutôt que de forcer une seule machine à couvrir les deux extrémités.
Une machine à accumulateur consomme-t-elle plus d’énergie qu’une machine continue ?
Par machine, généralement oui, car elle déplace plus de plastique et serre des moules plus grands – notre KGB80A de 30 litres a une puissance moyenne de 27 à 37 kW, et les modèles plus grands en consomment davantage. Mais par pièce, cela peut être efficace, puisqu'un seul tir produit un grand conteneur. Jugez l'énergie par pièce finie, pas par heure.
Comment puis-je lire la force de serrage lorsque je compare des machines de soufflage ?
La force de serrage doit être supérieure à la pression de soufflage multipliée par la surface projetée de la pièce, sinon le moule s'ouvre légèrement sous la pression et vous obtenez des bavures le long de la ligne de joint. Le KGB80A fournit 215 kN pour des pièces jusqu'à 30 litres. Si on vous propose une machine avec une force de serrage inférieure à celle dont votre pièce a besoin, l'économie de prix n'en vaut pas la peine.
Vous ne savez pas quelle machine correspond à votre pièce ?
Envoyez-nous le conteneur (volume, matériau, épaisseur de paroi et combien vous en avez besoin par heure) et nos ingénieurs vous diront directement s'il s'agit d'un travail continu ou par accumulateur, et quel modèle convient. Nous construisons des machines de soufflage depuis 2002, avec 15 ingénieurs dans l'équipe.
Obtenir une recommandation de machine →Une dernière chose. Les deux types de machines ne sont pas concurrents : ce sont des outils différents pour des tâches différentes, et de nombreuses usines utilisent les deux : des lignes continues pour le travail des bouteilles, un ou deux accumulateurs pour les gros travaux. Une fois que vous avez pris la décision concernant le poids de paraison et la pièce que vous vendez réellement, le reste se met en place. Parcourez l'intégralitégamme de machines de soufflagesi vous voulez voir où atterrit votre produit.