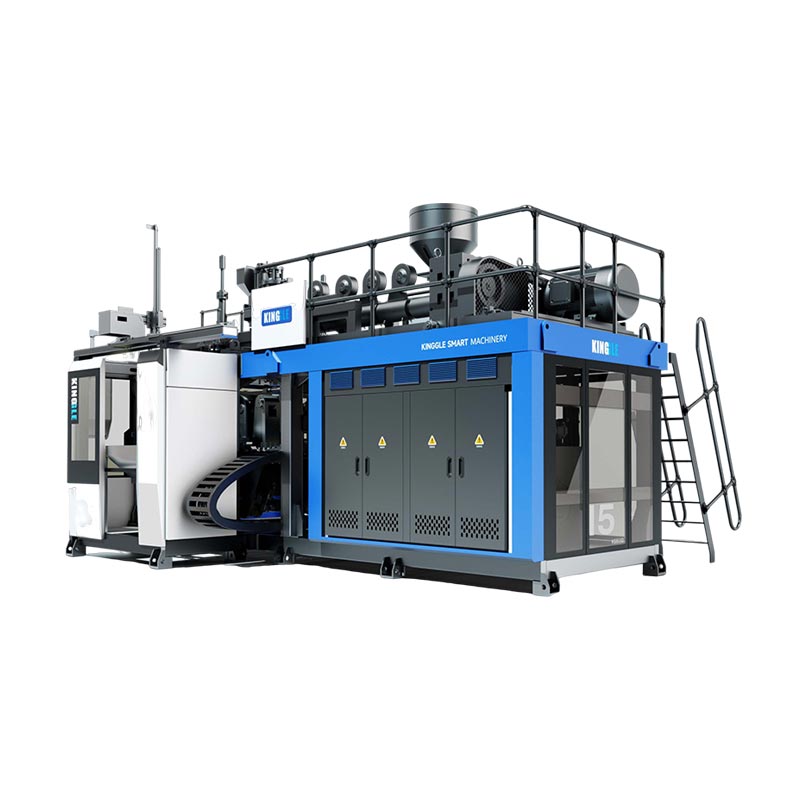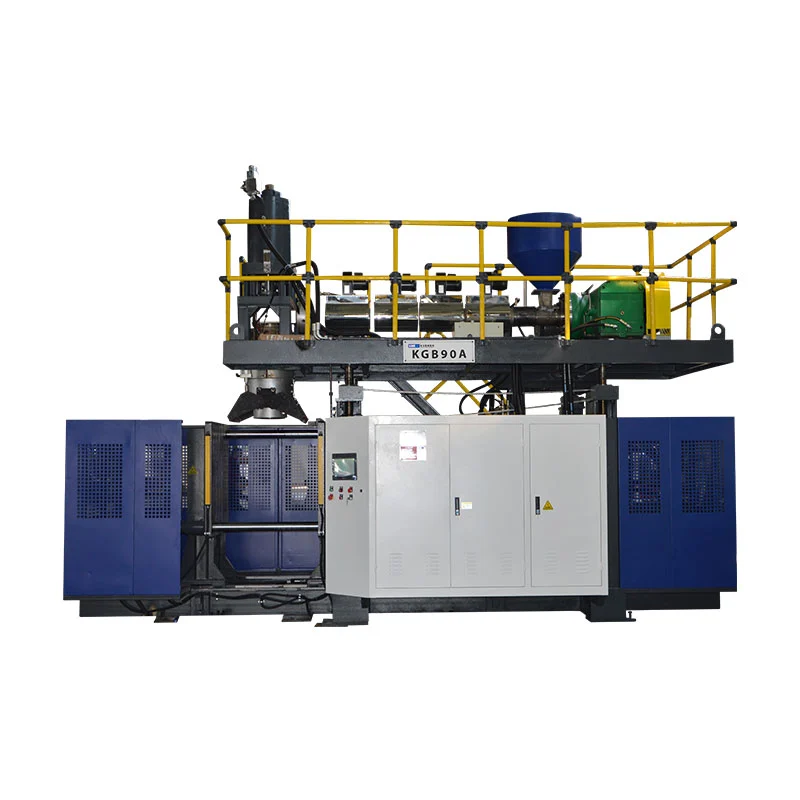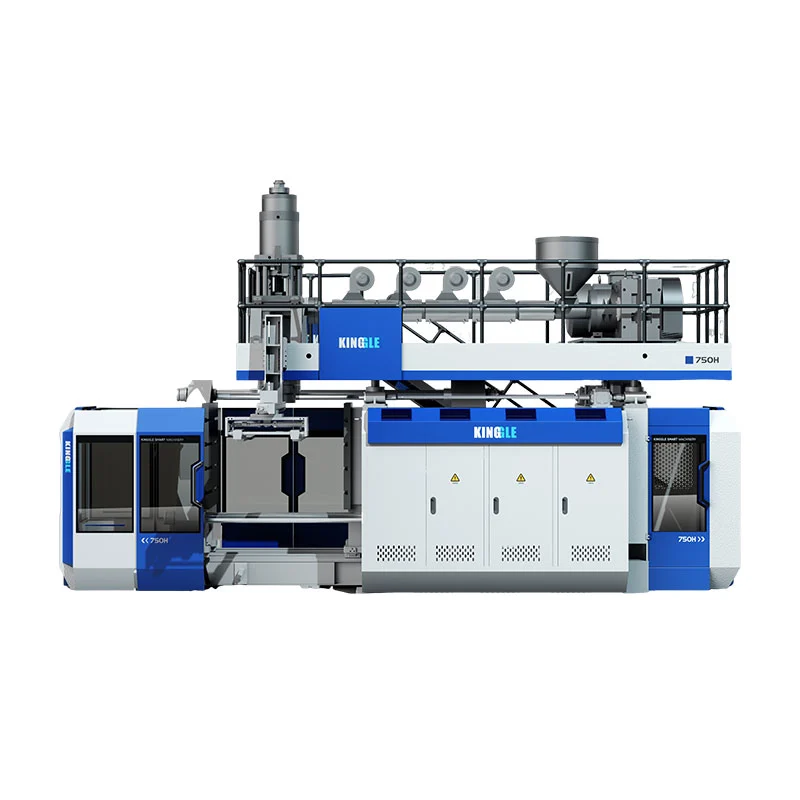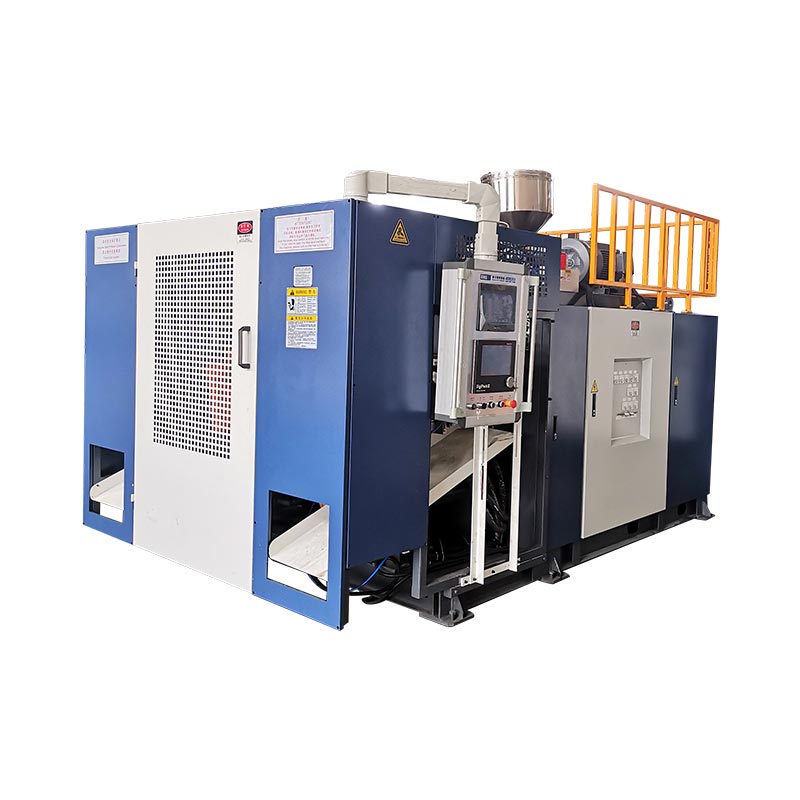
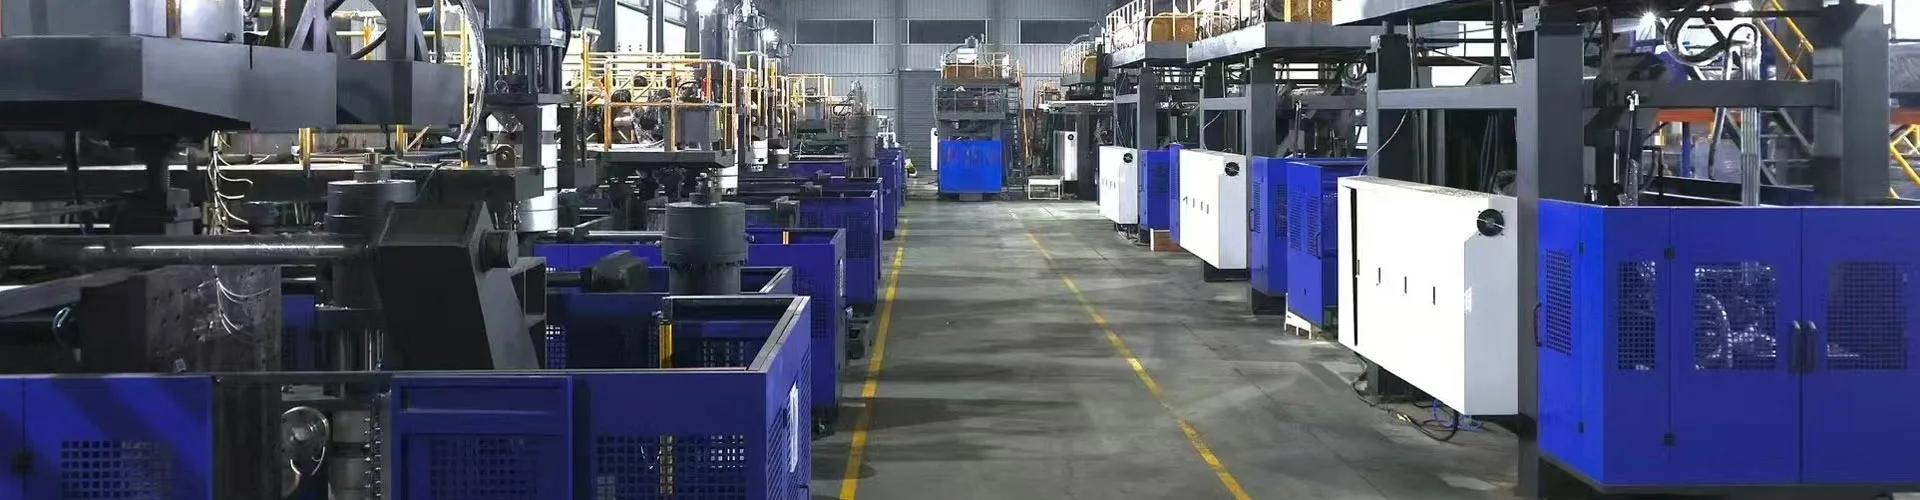
Choisissez une machine de soufflage automatique en fonction du produit qu'elle doit livrer et des opérations incluses après le moulage, et non en fonction du mot « automatique » sur le devis. Pour l'extrusion-soufflage, spécifiez la résine, l'outillage, le retrait, le découpage, l'inspection et le transfert comme un seul système de production. Nous recommandons d'approuver la configuration par rapport aux conteneurs acceptés au point de déchargement final, et non par rapport à un chiffre de cycle sec du catalogue.
Une machine de moulage peut exécuter un cycle automatique pendant que les gens retirent les flashs, vérifient les bouteilles ou remplissent les cartons. C’est peut-être la bonne solution pour une gamme de produits restreinte et changeante. Ce n’est pas une bonne solution si le dossier d’investissement suppose que ces emplois ont disparu. Définissez la limite avant de comparer les prix.
Cinq décisions qui comptent avant une ordonnance
- Faites correspondre le processus de moulage à la pièce avant de comparer les niveaux d'automatisation.
- Définissez chaque opération de transfert et de finition, y compris les travaux qui restent manuels.
- Équilibrez le taux de moulage avec la capacité de coupe, d’inspection et d’emballage.
- Testez la récupération des défauts et les changements, pas seulement une production ininterrompue.
- Comparez le coût total de la ligne par conteneur accepté dans les mêmes conditions.
Que recouvre « automatique » en soufflage ?
« Automatique » décrit la manière dont les opérations sont contrôlées. Il n’identifie pas comment la pièce en plastique est formée. Une machine d'extrusion-soufflage automatique et une machine de soufflage de bouteilles PET peuvent toutes deux exécuter des séquences programmées, mais elles nécessitent des dispositions différentes en matière de préparation des matériaux, d'outillage et de finition. Un acheteur à la recherche d’une machine de moulage par soufflage entièrement automatique doit d’abord régler la question du processus.
En extrusion-soufflage, la machine forme un tube fondu appelé paraison. Le moule capture ce tube et l'air forme la partie creuse. L'étirage-soufflage PET utilise une préforme étirée et gonflée. Ces différentes formes de départ expliquent pourquoi un guide de chargement des préformes PET n'est pas un guide d'achat complet pour une ligne de bouteilles de détergent en PEHD.
| Décision | Moulage par extrusion-soufflage | Moulage par étirage-soufflage PET |
|---|---|---|
| Formulaire de départ | Paraison fondue extrudée | Préforme PET |
| Contexte d'achat commun | Flacons PEHD, contenants manipulés et pièces creuses industrielles | Bouteilles de boissons transparentes fabriquées à partir de préformes |
| Questions d'automatisation | Libération de pièces, suppression de flash, détourage, tests et transfert | Manipulation des préformes, séquence de chauffage/étirage-soufflage et transfert des bouteilles |
Référence du processus :Guide de la machine de moulage par soufflage Kinggle. La géométrie du produit et la qualité de la résine déterminent le choix final du processus.
Séparez la machine, la cellule et la ligne
Un cycle automatique au niveau de la machine couvre la séquence de moulage convenue. Une cellule automatisée ajoute une manipulation ou une finition définie autour de cette machine. Une ligne de production relie les opérations successives à travers une frontière de produit acceptée convenue. L’emballage peut se situer à l’intérieur de cette limite ou rester une opération d’usine distincte.
Il s’agit là de distinctions d’achat utiles et non d’une promesse selon laquelle chaque fournisseur utilise la même terminologie. Mettez les opérations réelles dans la spécification. « Entièrement automatique » sans liste d'équipement laisse trop de place à différentes interprétations.
Nous privilégions une description spécifique telle que « moulage automatique, sortie orientée, ébavurage et décharge avec test d'étanchéité » plutôt qu'une étiquette large. Il indique à l’acheteur où apparaît le produit fini et ce qui nécessite encore une attention particulière. Le réapprovisionnement en matériaux, l'échantillonnage, la gestion des rebuts et les changements de cartons nécessitent également des propriétaires, même lorsque la séquence de moulage normale se déroule sans manipulation manuelle répétitive.
De même, le contrôle automatique n’est pas la même chose qu’un entraînement entièrement électrique. Le type d'entraînement, la disposition des stations, le nombre d'effectifs et l'étendue de l'automatisation sont des choix distincts. Examinez chacun par rapport au travail au lieu de les traiter comme une seule spécification premium.
Commencez par la pièce et le planning de production
Le volume nominal d’une bouteille ne suffit pas à préciser sa chaîne de production. Une bouteille ronde étroite et un récipient à large poignée peuvent contenir le même volume de liquide mais nécessitent des moules, des outils de sortie et des supports différents. La ligne doit gérer la forme externe réelle, et non un « produit 2 L » abstrait.
Commencez par le dessin de la pièce et l'état fini attendu à la décharge. Enregistrez la finition du col, l’ouverture de la poignée, les dimensions du corps, le poids cible et les exigences de qualité critiques. Confirmez la qualité exacte de la résine, l'emballage de couleur et l'état de recyclage ou de rebroyage convenu. Ces détails rendent l'essai proposé pertinent pour le travail prévu.
Traduire le plan de vente en exigence de fabrication
Définissez les conteneurs acceptés par équipe ainsi que le nombre d’équipes, la taille des lots et la fréquence des changements. Un taux horaire élevé est moins utile si la plupart des commandes nécessitent des tirages courts et des changements d'outillage importants. Une cellule plus lente mais plus facile à changer pourrait mieux s’adapter à ce mix de production. Aucune de ces conclusions ne peut être tirée à partir de la seule production maximale du catalogue.
Répertoriez la famille de produits, pas seulement la première bouteille de lancement. Identifiez la partie la plus large, la partie la plus lourde et la partie la plus difficile à saisir ou à couper. Il peut s'agir de références différentes. Décidez ensuite quels produits doivent fonctionner lors de la version initiale et lesquels nécessitent un outillage futur ou un équipement séparé.
- Gelez l'article de test :révision du dessin, résine, poids fini et tests requis.
- Définissez les conditions de livraison :parés, inspectés, orientés, comptés ou emballés.
- Définir le planning :bons conteneurs par équipe, heures de fonctionnement et changements de SKU prévus.
- Vérifiez la famille d'outillage :moules, pas de tête, dispositifs de préhension, nids de coupe et joints d'essai.
- Approuver l'enveloppe de la cellule :services publics, gardiennage, accès aux services et flux de produits.
Le nombre de stations, les sorties de filière et les cavités doivent être examinés séparément. Deux stations ne signifient pas deux points de vente. Une machine de soufflage multi-têtes ne rend pas chaque forme de bouteille compatible avec l'espacement des sorties. Une tête multicouche décrit la construction du mur et non le nombre de conteneurs finis par événement.
Kinggleguide multi-têtes versus multi-empreintesexplique ces distinctions de configuration. Utilisez cet avis avant de corriger la disposition de l’automatisation. Une fois la disposition des cavités réglée, les équipements de sortie et de finition doivent préserver chaque position grâce au transfert et aux contrôles qualité.
L'enquête la plus utile comprend donc un dessin, les spécifications du matériau, le calendrier de production et la définition de la qualité. Pour une ligne de production de bouteilles en PEHD, une demande pour une « machine automatique de fabrication de bouteilles en plastique » sans ces intrants ne peut pas établir la bonne portée de la ligne.
Vérifiez les systèmes de machines qui déterminent la qualité du produit
L’automatisation en aval ne peut pas réparer une paraison instable, un pincement inadapté ou une pièce qui laisse le moule trop mou à manipuler. Le processus de moulage doit produire un article reproductible avant que le système de transfert puisse fournir des résultats reproductibles. Sinon, le robot devient un moyen précis de déplacer des pièces incohérentes.
Les parties importantes d'une machine de moulage par soufflage comprennent l'extrudeuse, la tête de filière, l'unité de serrage, le système de soufflage, les circuits de refroidissement et les commandes. Examinez leur contribution à la pièce approuvée plutôt que de choisir uniquement par nom de composant. Une marque d'automate reconnue, par exemple, n'établit pas les fonctions de recette fournies ni la communication en aval.
| Système | Que réviser | Preuve à demander |
|---|---|---|
| Extrusion et tête de filière | Adéquation de la résine, demande brute de paraison et solde des débouchés | Échantillons de production et conditions matérielles identifiées |
| Contrôle de paroisse | Répartition murale aux endroits critiques de la pièce | Mesures spécifiques à la position et recette enregistrée |
| Moule et serrage | Ajustement des outils, jeu de pincement et de dégagement | Dessins approuvés et inspection des pièces moulées |
| Refroidissement et manipulation | Rigidité de la pièce aux points de déclenchement et de préhension prévus | Essai de transfert avec la pièce réelle |
| Contrôles | Séquence, alarmes, portée de la recette et signaux en aval | Démonstration des fonctions et liste des interfaces |
Une référence concrète : la machine monoposte 2 L de Kinggle
LePage produit KGB2Lindique une capacité maximale de conteneur de 2 L, une vis de 50 mm, une capacité de fusion du PEHD de 30 kg/h et une taille maximale de moule de 360 × 380 mm. Il décrit également les configurations à deux, trois et quatre sorties pour les flacons plus petits de la gamme 100 ml-1 L. Ces valeurs aident à filtrer un travail proposé ; ils ne remplacent pas une revue d’outillage.
La même page indique 600 PC/HR comme « Sortie (cycle sec) ». Ce n’est pas le résultat accepté d’une bouteille de shampoing, d’un moule et d’une ligne de finition identifiés. Une exigence de production nécessite le matériau réel, le temps de refroidissement, les positions actives et les conditions d'inspection. Traitez l'entrée du cycle de séchage comme la référence de mouvement publiée.
Pour une proposition à plusieurs sorties, vérifiez la masse brute combinée de la paraison ainsi que l'ajustement de la cavité. Le poids de la bouteille finie exclut le flash que l'extrudeuse fournit également. Un plus grand nombre de débouchés peut augmenter la demande en matière d'extrusion, de refroidissement et de finition. Le décompte des effectifs ne peut à lui seul établir un taux de production utilisable.
Nous n'approuverons le système de moulage qu'une fois que les mesures critiques des pièces et le comportement de transfert seront stables dans les conditions convenues. L’ajout d’un convoyeur avant de résoudre ces problèmes déplace le problème plus loin. Pour la distribution murale, utilisez leguide de programmation des paraisonsà côté du dessin du produit.
Spécifier la ligne allant de l'alimentation aux conteneurs acceptés
La spécification la plus stricte en matière d’automatisation du moulage par soufflage suit le produit à travers chaque opération. Il indique ce que chaque module reçoit, ce qu'il délivre et à qui appartient la connexion au module suivant. C'est plus utile qu'une longue liste de robots, de convoyeurs et de capteurs sans limite de processus convenue.
Kinggle est publiécapacités d'automatisationinclure le parage, l’inspection et l’emballage en aval. Pour un projet de bouteille, traduisez cette capacité en une portée définie. L'ébavurage automatique, la coupe du col, les tests d'étanchéité et l'emballage sont des fonctions différentes ; aucun ne devrait être supposé silencieusement de la présence d’un autre.
| Opération | Question à régler | Contrôle d'acceptation |
|---|---|---|
| Alimentation | Qui assure le convoyage, le mélange et le contrôle du niveau des matériaux ? | Le matériau approuvé atteint la trémie sans interruption d'approvisionnement imprévue. |
| À emporter | Où la pièce est-elle saisie et quelle orientation quitte l'unité ? | Aucun transfert manqué ni marquage inacceptable sur l’article testé. |
| Déflashing et parage | Quelles fonctionnalités de flash et de finition sont supprimées ? | Les bords, les ouvertures du col et des poignées requis répondent à la définition de la pièce. |
| Inspection et rejet | Quels tests sont en ligne et comment les pièces défaillantes sont-elles séparées ? | Les échantillons de provocation convenus sont identifiés et acheminés correctement. |
| Convoyage et emballage | Dans quel état et quelle disposition les bouteilles doivent-elles parvenir à la prochaine station ? | Travaux de transfert, d'accumulation et de comptage final au tarif convenu. |
Attribuez à chaque limite un propriétaire d'intégration nommé. Si le fournisseur de la machine fournit les plats à emporter et qu'un autre fournisseur fournit le testeur de fuite, quelqu'un doit quand même approuver l'orientation de la bouteille, la hauteur de transfert, l'espacement et la poignée de main de contrôle. L'achat de modules d'apparence compatible n'est pas la même chose que l'achat d'une cellule intégrée.
Convenez de la façon dont « prêt », « pièce présente », « cycle terminé » et les conditions de défaut sont représentés là où ces signaux sont nécessaires. Identifiez quel contrôleur initie un arrêt et quelle unité signale le défaut déclencheur. L'architecture exacte est spécifique au projet, mais la responsabilité ne peut pas rester vague.
Vérifiez le flux de rebuts séparément de l'itinéraire des produits acceptés. Le flash supprimé nécessite une collecte et une disposition convenue. La réutilisation dépend des exigences du matériau et du produit ; un branchement automatique du broyeur n'autorise aucun pourcentage de rebroyé. Gardez la recette du matériau sous contrôle.
Pour les tests d'étanchéité des bouteilles, définissez la méthode de test, le dispositif, l'état d'étanchéité et les échantillons de test convenus. Une station de test doit faire plus que simplement afficher un résultat vert. Il doit séparer les pannes de manière fiable et enregistrer les décomptes sans laisser les pièces rejetées revenir inaperçues vers le convoyeur de bons produits.
Le dessin de portée doit également montrer l'accès pour la maintenance et le changement de moule. Utilisez Kinggleguide d'utilitaire et d'implantation d'usinepour coordonner l'électricité, l'air, l'eau et l'espace avec tous les auxiliaires inclus.
Le transfert peut limiter la production avant que la machine de moulage ne le fasse
Une ligne de production de moulage par soufflage ne fournit que ce que ses opérations connectées peuvent supporter. Le module le plus rapide ne peut pas compenser indéfiniment une station de coupe, de test ou d’emballage plus lente. Les tampons donnent à la ligne le temps de se remettre d'une courte interruption ; ils ne suppriment pas une inadéquation de capacité persistante.
Mettez d’abord tous les tarifs d’équipement sur la même base. Le nombre signifie-t-il les événements de moulage, les pièces brutes, les pièces testées ou les conteneurs acceptés ? Cela couvre-t-il uniquement le fonctionnement continu ou inclut-il le réapprovisionnement et les arrêts ordinaires ? Comparez les tarifs uniquement une fois que ces définitions correspondent.
Un exemple concret avec une base de production explicitement supposée
Considérons une ligne proposée qui libère 480 conteneurs par heure après moulage et parage. Supposons que son testeur de fuite à une position nécessite 8 secondes pour la séquence complète de chargement, de test, de décision et de déchargement. Sa capacité idéale est de 3 600 ÷ 8 = 450 conteneurs par heure. Il s’agit d’hypothèses de planification, et non d’un résultat mesuré de la machine Kinggle.
Cadence entrante : 480/h · Capacité idéale de testeur : 450/h · Accumulation : 30/h
Même sans arrêt du testeur, les pièces entrantes dépassent sa capacité de 30 conteneurs par heure. Un tampon avec 15 positions utilisables remplirait 15 ÷ 30 = 0,5 heure, soit 30 minutes. Démarrer la ligne avec un convoyeur vide peut donner l’impression qu’une courte démonstration est satisfaisante. Le déséquilibre existe toujours.
Considérons maintenant un arrêt complet du testeur. Au rythme d'arrivée supposé de 480/h, les pièces arrivent à raison de 8 par minute. Les mêmes 15 positions libres ne fournissent que 15 ÷ 8 = 1,875 minutes, soit environ 113 secondes, avant que ce tampon ne soit plein. Les taux d'accumulation lors d'un ralentissement et lors d'un arrêt complet sont différents.
Ces calculs ne sont utiles que si les positions sont réellement utilisables. Une bouteille qui bascule, touche une protection ou ne peut pas conserver l'orientation requise ne crée pas une position tampon valide. Les contrôles nécessitent également une réponse concertée avant que la limite d’accumulation sûre ne soit atteinte.
Vérifiez la géométrie ainsi que la vitesse
L'outillage de sortie et les convoyeurs doivent manipuler la pièce dans son état de sortie réel. Identifiez un emplacement de préhension reproductible. Vérifiez si le cou, le corps ou le flash fournit cet emplacement et si le rognage le supprime avant le prochain transfert. Une fonctionnalité disponible lors du premier retrait peut ne pas exister lors du second.
Nous résoudrions cette chaîne de données avant d’augmenter la vitesse de la machine. Une ligne qui transfère à un rythme raisonnable et récupère de manière prévisible constitue un meilleur actif de production qu'une ligne qui nécessite un repositionnement manuel répété. La solution préférée peut être un outillage révisé, une séquence de transfert différente ou une capacité en aval supplémentaire, et non un cycle de moulage plus rapide.
Enfin, comptez les conteneurs acceptés après le point de contrôle convenu. Conservez les décomptes bruts en amont à des fins de diagnostic, mais ne les utilisez pas comme chiffre de production. Kinggleguide d'acceptation en usineexplique pourquoi l'identité du produit, les limites de comptage et la durée d'observation appartiennent au même enregistrement.
Prouver que la ligne peut récupérer et changer de produits
Un fonctionnement automatique fluide ne prouve qu'un seul état de fonctionnement. La production comprend également le réapprovisionnement, les transferts échoués, les pièces rejetées, les convoyeurs bloqués et les changements de produits. Ces événements méritent une place dans le plan de réception car la réponse détermine si la cellule revient à une production contrôlée.
Du côté de l’usine, nous ferions passer la récupération des pannes avant une démonstration soignée. Si une bouteille manque le ramassage, la question suivante n’est pas de savoir à quelle vitesse quelqu’un peut la remettre en place. Les questions sont de savoir ce qui a détecté l'échec, quel mouvement s'est arrêté et comment la cellule confirme un état connu avant de redémarrer. La correction manuelle répétée est un symptôme à étudier et non un fonctionnement automatique normal.
Lorsqu'une bouteille à paroi mince bascule après sa libération, nous vérifions l'état de préhension et de support avant de modifier plusieurs paramètres de processus. Vérifiez la rigidité de la pièce au transfert, les points de contact du montage et la séquence de mouvement. Essayez ensuite une correction contrôlée et inspectez à nouveau la pièce. Une pression de préhension plus élevée peut créer un défaut différent au lieu de réparer le premier.
La même discipline s'applique lorsque les rejets de fuite montent. Conservez les échantillons concernés et identifiez la position et l’heure. Vérifiez l'état du joint d'essai et de la fixation le long du col moulé et du pincement. Un raccord de test qui fuit et un récipient qui fuit nécessitent des corrections différentes. Changer la recette de moulage sans séparer ces causes peut faire perdre du temps et masquer le défaut.
Définir la récupération avant que la panne ne se produise
- Enregistrez le défaut initiateur, le module concerné et la position du produit.
- Amener la cellule à l'état défini par la conception de contrôle et de sécurité approuvée.
- Demandez au personnel autorisé de résoudre le problème selon la procédure d'isolement et d'accès prescrite.
- Rapprochez les pièces en positions de transfert, d’inspection et de rejet avant de redémarrer.
- Reprenez la séquence de récupération convenue, puis vérifiez les contrôles de produit requis.
Il s'agit d'étapes de planification et non d'autorisation d'accéder à un équipement gardé ou de contourner un verrouillage. La cellule intégrée nécessite une évaluation des risques couvrant les interactions des modules et les interventions prévisibles.ISO 12100:2010établit des principes généraux pour l'évaluation et la réduction des risques liés aux machines ; le projet doit également identifier les exigences applicables spécifiques à la machine et à la destination.
Une recette enregistrée n'est pas nécessairement un changement complet
Une recette peut rappeler les températures et les mouvements de moulage tandis que le sélecteur, le nid de garniture et le testeur restent réglés manuellement. Demandez quelles positions sont stockées, lesquelles sont motorisées et lesquelles nécessitent un changement physique d'outillage. Technèdocumentation sur l'automatisation des processusfournit un exemple industriel de paramètres liés au format pour les positions du sélecteur, du déflashage et du testeur de fuite. Cela illustre la portée à préciser ; il n'établit pas ces fonctions sur chaque machine.
Définir le temps de passage de la partie finale acceptée d'un format à la première partie acceptée du suivant, selon la méthode convenue. Enregistrez séparément le travail d’outillage, les ajustements, la transition des matériaux et la version qualité. Cela révèle ce qu'un rappel de recette plus rapide permet réellement d'économiser et ce qui reste une tâche mécanique ou de processus.
Comparez le coût par conteneur accepté, pas les étiquettes d'automatisation
Une comparaison entre une machine de moulage par soufflage semi-automatique et une machine de moulage par soufflage entièrement automatique doit commencer avec le même produit et le même calendrier de production. Dans le cas contraire, le devis le moins cher peut simplement exclure la manutention, les tests ou l’emballage inclus dans l’autre devis. Comparez les limites de livraison égales avant de comparer les totaux des équipements.
L’automatisation est plus défendable lorsqu’elle supprime une contrainte répétitive définie. Il peut s'agir d'un retrait manuel du flash, d'un transfert incohérent, d'un transfert d'inspection difficile ou d'une opération d'emballage qui ne peut pas suivre le rythme. Acheter plus d'automatisation sans identifier la contrainte peut ajouter des travaux de maintenance et de changement sans améliorer le rendement accepté.
Gardez la limite des coûts aussi large que la limite de la production
Coût par conteneur accepté = coût total dans la limite de production convenue ÷ conteneurs acceptés livrés dans cette limite
Le numérateur doit inclure les coûts pertinents pour la comparaison : matériaux, main-d'œuvre, services publics, outillage, maintenance et traitement des investissements ou des frais généraux sélectionnés. Utilisez la même méthode comptable pour les deux options. Un robot en aval n'est pas gratuit car son coût se situe en dehors du devis de la machine de moulage.
Répertoriez les tâches humaines récurrentes. Quelqu'un peut toujours réapprovisionner le matériel, déplacer les rebuts, échantillonner les pièces, remplacer les cartons, entretenir les outils et répondre aux alarmes. Estimez la charge de travail sur une période de travail normale, et pas seulement pendant l'exécution de la séquence automatique. Décidez si un opérateur peut desservir en toute sécurité plus d’une cellule sans vérifications ni récupération retardées.
Utiliser l'énergie électrique en kWh pour la période d'observation et les contenants acceptés de cette même période. La puissance en kW est une quantité différente. Incluez les auxiliaires convenus lors de la comparaison d'une ligne complète, en particulier si un compresseur, un refroidisseur ou un broyeur change entre les propositions. Leguide des exigences en matière de services publicsexplique pourquoi la puissance connectée et la demande d’exploitation doivent également rester séparées.
Pour les changements de format fréquents, examinez les accessoires et les outils de rechange requis pour chaque SKU. Un prix initial inférieur pour les cellules peut être compensé par des changements difficiles ou des pièces de format supplémentaire. À l’inverse, un système de transfert sophistiqué peut s’avérer inutile pour un produit à faible volume doté d’un itinéraire de finition manuel pratique.
Nous recommandons de classer les propositions en fonction de la contrainte de production qu'elles suppriment, du résultat accepté qu'elles peuvent vérifier et du travail récurrent qu'elles laissent derrière elles. Une cellule plus automatisée gagne sa place lorsque ces avantages correspondent au calendrier réel de l’usine. « Sans pilote » n’est pas un argument financier suffisant.
Demandez des cas sensibles plutôt qu’une demande de remboursement universelle. Comparez la demande attendue, une utilisation moindre et des changements plus fréquents en utilisant les propres coûts de l’acheteur. Cela rend la décision d’investissement utile même lorsque les volumes de ventes ou la gamme de produits changent.
Approuver la configuration avant de passer la commande
Transformez le concept sélectionné en une liste d'équipements convenue, une disposition des cellules et un protocole d'acceptation avant la commande. L’ambiguïté la plus coûteuse n’est souvent pas l’absence d’un capteur. C’est une frontière que chaque partie pensait appartenir à quelqu’un d’autre.
Pour un projet de bouteille compacte, lePlateforme monoposte 2 Loffre un point de départ concret. Son enveloppe de moule publiée et ses options multiprises pour bouteilles plus petites permettent un premier examen de l'ajustement. Le dessin réel, la résine, la disposition de la tête et la portée en aval déterminent la construction proposée. Ne choisissez pas cette configuration uniquement à partir du volume.
Faites l'essai pour répondre aux questions d'achat
L'essai doit utiliser la définition de produit convenue et inclure les opérations prenant en charge le résultat cité. Si le test de fuite ou le réglage fait partie des limites de livraison, faites-en la démonstration avec la cellule plutôt que de présenter un cycle autonome sans rapport. Préservez l’identité de l’échantillon là où plusieurs positions pourraient cacher une sortie ou une cavité faible.
Le dossier d'acceptation doit relier chaque réclamation à une méthode, une limite et un résultat observé. Un mot tel que « réussi » sans la condition sous-jacente ne peut pas guider la mise en service à l’usine de l’acheteur. LeGuide Kinggle FATfournit un cadre plus complet pour ces preuves.
- Construire une identité :machine, outillage, version de contrôle et modules inclus.
- Conditions d'essai :produit, résine, positions actives et conditions d’utilité.
- Qualité:mesures critiques, tests fonctionnels et motifs de rejet.
- Performances de la ligne :décompte accepté, période d’observation, arrêts et interventions.
- Récupération:les scénarios de panne convenus et la séquence de redémarrage démontrée.
- Remettre:dessins, manuels, informations sur les outils, sauvegardes et éléments ouverts.
Séparez l’acceptation en usine de l’acceptation sur site lorsque les services de l’usine ou les équipements tiers ne peuvent pas être reproduits avant expédition. Identifiez les contrôles restants à l’avance et attribuez les responsabilités. Un essai en usine ne devrait pas prétendre vérifier des conditions qu’il n’incluait pas.
La formation doit couvrir le fonctionnement ordinaire et les tâches que l'automatisation laisse derrière elle. Les opérateurs doivent reconnaître un échec de transfert, interpréter l’alarme de déclenchement et suivre la méthode de récupération approuvée. La maintenance nécessite les dessins, les informations sur les pièces d'usure et l'accès requis pour soutenir la cellule.
Discutez d’une configuration d’extrusion-soufflage automatique avec Kinggle.Envoyez le dessin du conteneur, la qualité de la résine, le poids fini, les tests requis, le calendrier de production et les opérations planifiées en aval via lepage de demande de projet.
Contact:ventes@kinggle.com · +86-574-87103665. Une limite de produit et de ligne définie rend l'examen de la configuration plus utile qu'une seule demande de prix de machine.
Questions fréquemment posées
Une machine de soufflage automatique est-elle la même chose qu’une ligne de production complète ?
Non. Une machine automatique peut contrôler les mouvements de moulage tandis que l'enlèvement, le parage, l'inspection ou l'emballage du produit restent séparés. Une ligne de production complète définit le transfert, les contrôles et la limite de qualité entre ces opérations. Demandez une liste d’équipement et une disposition identifiant chaque module inclus, tâche manuelle et service exclu. Ce sont les spécifications d'achat, et non le mot automatique, qui déterminent ce qui va arriver.
Une machine de soufflage entièrement automatique a-t-elle encore besoin d’opérateurs ?
Oui. Le réapprovisionnement en matériaux, l'échantillonnage de qualité, les changements d'outillage, la maintenance et la récupération des pannes nécessitent toujours des responsabilités assignées. L'automatisation peut supprimer les manipulations répétitives sans supprimer toutes les tâches de production. Planifiez la dotation en personnel en fonction de l'ensemble du quart de travail et de la configuration réelle du service, y compris l'emballage et la gestion des déchets. Ne dérivez pas une estimation de la main d’œuvre à partir d’une courte démonstration au cours de laquelle le personnel de soutien reste en dehors du cadre de la caméra.
Le déflashing automatique, le test d’étanchéité des bouteilles et l’emballage sont-ils inclus en standard ?
Ne présumez pas qu’ils le sont. Le devis doit identifier chaque opération, l'équipement fourni, l'outillage spécifique au produit, la méthode de test et l'itinéraire de rejet. Une unité de retrait n'est pas un testeur de fuite et un convoyeur automatique n'est pas un système d'emballage automatique. Pour chaque module cité, demandez quel état inachevé il reçoit et quel état accepté il délivre.
Une machine d'extrusion-soufflage existante peut-elle être automatisée ?
C'est possible, mais la faisabilité dépend du système de contrôle existant, des dispositifs de protection, de l'espace disponible, de l'ouverture du moule, de la libération du produit et des modalités de transfert. La pièce doit également être adaptée aux dispositifs de préhension, de détourage et d'inspection proposés. Examinez la cellule complète avant d’acheter un robot ou un convoyeur séparément. Une rénovation doit inclure une responsabilité d'intégration définie, une évaluation des risques mise à jour et un essai de production convenu.
Comment les acheteurs doivent-ils vérifier le résultat d’une ligne automatique ?
Compter les conteneurs acceptés au point de déchargement final convenu sur une période d'observation définie. Identifiez la résine, le produit, le moule, les positions actives, les utilitaires et les opérations en aval incluses. Conservez les rejets, les arrêts et les interventions manuelles dans le dossier. Déclarez la production brute de moulage séparément de la production de ligne acceptée. Une valeur de cycle sec catalogue ne remplace pas cet essai de production.