Sur cette page
- Qu'est-ce qu'une machine de soufflage ?
- Comment fonctionne le moulage par soufflage
- Types par processus : EBM, IBM, ISBM
- À l’intérieur de la machine : les pièces qui décident de la qualité
- Types par structure et gamme de modèles
- Matériaux que nous utilisons
- Que fabriquent les machines de moulage par soufflage
- Production et coût : les chiffres qui comptent
- Comment nous vous aidons à choisir
- Qualité, tests et ce que nous surveillons
- Qu'est-ce qui détermine le prix de la machine
- Acheter chez un fabricant
- FAQ
Qu'est-ce qu'une machine de soufflage ?
Une machine de moulage par soufflage transforme la résine plastique en pièces creuses en la faisant fondre, en lui donnant une forme douce et en soufflant de l'air comprimé à l'intérieur de cette forme pour qu'elle soit pressée contre un moule. Lorsque le plastique refroidit et que le moule s’ouvre, vous obtenez un produit creux fini : une bouteille, une canette, un fût, un réservoir. Presque tous les récipients en plastique rigide que vous manipulez ont démarré sur une machine de moulage par soufflage d'un type ou d'un autre.
La catégorie est large car les pièces sont très différentes : un flacon compte-gouttes de 100 ml et un fût chimique de 220 L sont tous deux « moulés par soufflage », mais rien dans les deux machines n'est identique. Bien choisir signifie comprendre deux choses : comment se forme la forme douce (letype de processus), et comment la machine est construite pour le fournir (lestructure). Nous prendrons les deux tour à tour.
Comment fonctionne le moulage par soufflage
Le moulage par extrusion-soufflage – le processus à l’origine de la plupart des conteneurs industriels – se déroule en boucle étroite. Le comprendre rend toute décision ultérieure (coût, rendement, qualité) évidente :
- Faire fondre et mesurer.Une vis d'extrudeuse fait fondre la résine et pousse un flux constant et homogène vers la tête de filière.
- Formez la paraison.La matière fondue sort de la tête de filière sous la forme d'un tube creux : la paraison. Un contrôleur d’épaisseur de paroi profile ce tube sur toute sa longueur afin que le plastique se place là où la pièce a besoin de résistance.
- Serrer.Le moule se referme autour de la paraison. Le serrage synchrone et le verrouillage par pression directe maintiennent les plateaux parallèles afin que la pièce ne clignote pas.
- Souffler.Un soufflet injecte de l'air (avec un système de soufflage par le bas sur de nombreuses pièces) et la paraison se gonfle contre la cavité, prenant sa forme définitive.
- Cool.La pièce prend appui contre le moule refroidi. Il s'agit généralement de l'étape la plus longue et c'est elle, et non l'extrudeuse, qui définit votre temps de cycle.
- Éjectez et terminez.Le moule s'ouvre, un bras robotique retire la pièce et la bavure est découpée. Sur une ligne automatisée, cela fonctionne sans personnel.
Deux de ces étapes décident discrètement de l’aspect économique de l’ensemble de la ligne. Le profilage de la paraison définit la quantité de résine que chaque pièce contient ; le refroidissement définit la vitesse à laquelle vous pouvez les préparer. Obtenez ces deux bons résultats et le reste de la machine prend en grande partie soin de lui-même – c’est pourquoi ils méritent plus d’attention que les spécifications principales que les acheteurs comparent habituellement en premier.
Types par processus : EBM, IBM et ISBM
Il existe trois principaux types de processus de machine de moulage par soufflage. La différence réside entièrement danscomment est faite la forme douceavant qu'il ne explose.
| Taper | Comment se forme la forme | Idéal pour | Produits typiques |
|---|---|---|---|
| Extrusion (EBM) | Paraison extrudée en tube, puis soufflée | Pièces creuses manipulées et grandes | Jerricans, fûts, réservoirs, bouteilles |
| Injection (IBM) | Préforme moulée par injection, puis soufflée | Conteneurs petits et de haute précision | Flacons pharmaceutiques, pots cosmétiques |
| Étirement par injection (ISBM) | Préforme injectée, étirée et soufflée | Bouteilles PET transparentes et résistantes | Bouteilles d'eau et de boissons gazeuses |
Moulage par extrusion-soufflage (EBM)est la bête de somme pour les conteneurs industriels et le processus que nous construisons. Parce que le corps, la poignée et le cou se forment en une seule fois, EBM fabrique des pièces manipulées et de grande taille que les autres processus ne peuvent pas réaliser.Moulage par injection-soufflage (IBM)moule d'abord une préforme précise, offrant une excellente précision du goulot de petite bouteille, mais sans poignées ni grandes pièces.Étirement par injection (ISBM)étire une préforme en PET pour obtenir la clarté et la résistance que vous voyez dans les bouteilles d'eau — une famille de produits différente des pièces industrielles en PEHD.
En pratique, le choix est rarement ambigu. Une canette, un fût, un réservoir ou tout autre récipient manipulé ou grand est une pièce extrudée ; IBM et ISBM appartiennent à des petites bouteilles précises et en PET transparent. Savoir à quelle famille appartient votre produit avant de présélectionner des machines vous évite de comparer les devis pour deux processus qui n'auraient jamais pu convenir.
À l’intérieur de la machine : les pièces qui déterminent la qualité
Deux machines peuvent partager la même capacité nominale et se comporter complètement différemment, car la qualité réside dans les composants. Voici les pièces qui intéressent le plus nos ingénieurs :
| Composant | Ce que ça fait | Pourquoi c'est important |
|---|---|---|
| Extrudeuse et vis | Fondre et doser la résine | Les vis de 50 à 100 mm à 24 à 25 L/D donnent une fusion de PEHD stable et homogène — la base de pièces cohérentes |
| Tête de filière + contrôleur de paraison | Forme et profile le mur de paraison | Un contrôleur d'épaisseur de paroi MOOG à 100 points est le principal levier en termes de coût de la résine et de résistance des pièces. |
| Unité de serrage | Ferme et maintient le moule | Le serrage synchrone à double tige de traction + le verrouillage à pression directe du cylindre d'huile maintiennent les plateaux parallèles sous un tonnage élevé |
| Soufflage et refroidissement | Gonfle et fixe la pièce | Goupille de soufflage + soufflage inférieur pour façonner la pièce ; la conception du refroidissement détermine le temps de cycle réel |
| Conduite et contrôle | Alimente et fait fonctionner la machine | La pompe principale servo coupe l'énergie ; Mitsubishi PLC + Weinview HMI protègent la disponibilité sur les lignes 24h/24 et 7j/7 |
| Automation | Sortie, déflashage, inspection | Le bras du robot + la coupe en aval maintiennent la qualité stable sur les courses sans personnel |
Sur une ligne fonctionnant 24 heures sur 24, la fiabilité du contrôle est ce qui protège le rendement. C'est pourquoi les composants importés dans cette dernière ligne sont plus importants qu'ils n'en ont l'air. Mitsubishi PLC, Weinview HMI et MOOG contrôle de l'épaisseur des murs ne sont pas des badges ; ce sont des pièces éprouvées qui restent utilisables presque partout dans le monde, donc un défaut à Lagos ou à Lima ne fait pas tourner la ligne au ralenti pendant des semaines.
Types par structure et gamme de modèles
Au sein de l'extrusion, les machines sont regroupées selon la manière dont la paraison est livrée et la manière dont le mur est construit. C'est ici que vous adaptez la machine à la taille et au volume de vos pièces.
- Machine de soufflage continue.La paraison est extrudée sans arrêt et le moule fait la navette pour l'attraper – à cadence élevée sur des pièces petites à moyennes jusqu'à environ 30 L, et où une tête multi-filières fait passer plusieurs bouteilles.
- Machine de moulage par soufflage à accumulateur (accumuler).Faites fondre les réserves dans la tête et tirez rapidement, empêchant ainsi l'affaissement des grandes paraisons - du type pour les fûts, les réservoirs IBC, les réservoirs de carburant et les barrières.
- Machine de soufflage multicouche.Une tête de filière à 2 à 6 couches co-extrude les couches de barrière, de rebroyage ou de couleur sur une seule paroi – utilisée pour les réservoirs de carburant et les fûts de produits chimiques de haute qualité.
- Machine de soufflage automatique.N'importe lequel des éléments ci-dessus avec une automatisation complète : retrait, ébavurage et inspection du robot pour un fonctionnement cohérent et sans surveillance.
Notre propre gamme s'étend de fûts de 100 ml à 220 L (et plus grands sur demande), de sorte que la même usine couvre une petite bouteille d'huile et un fût de produits chimiques classé UN :
| Capacité | Type de machine | Exemples de modèles | Sortie cycle à sec* | Serrage |
|---|---|---|---|---|
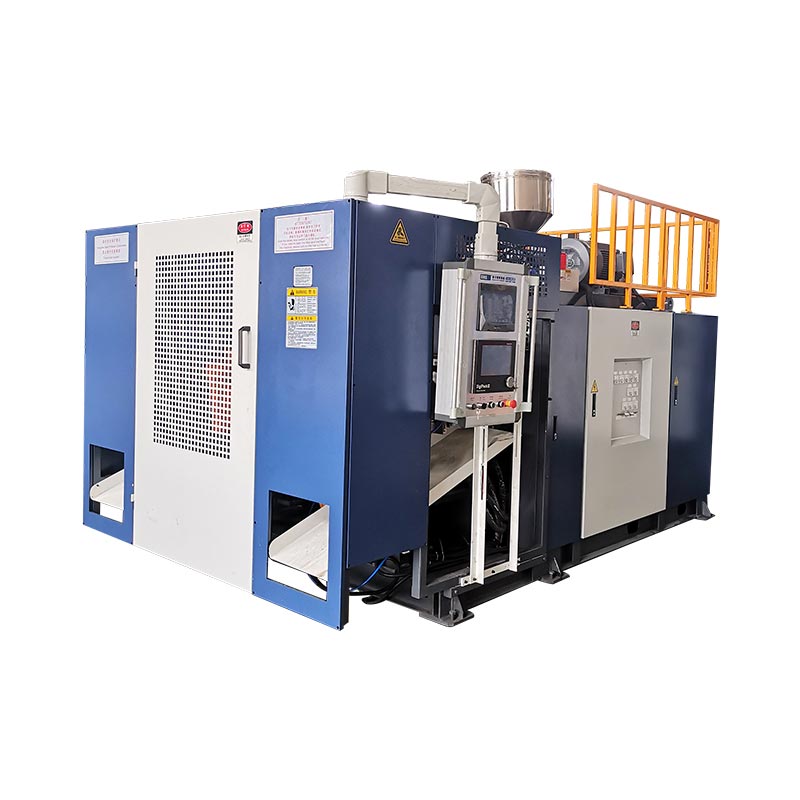
| 100 ml – 2 L | Continu, mono/multi-matrice | 2L simple/ double gare | jusqu'à 1 200/h | 40 kN |
| 3 à 15 litres | Continu, simple/double | 5L / 15Lgare | 450 à 1 000/heure | 65-200 kN |
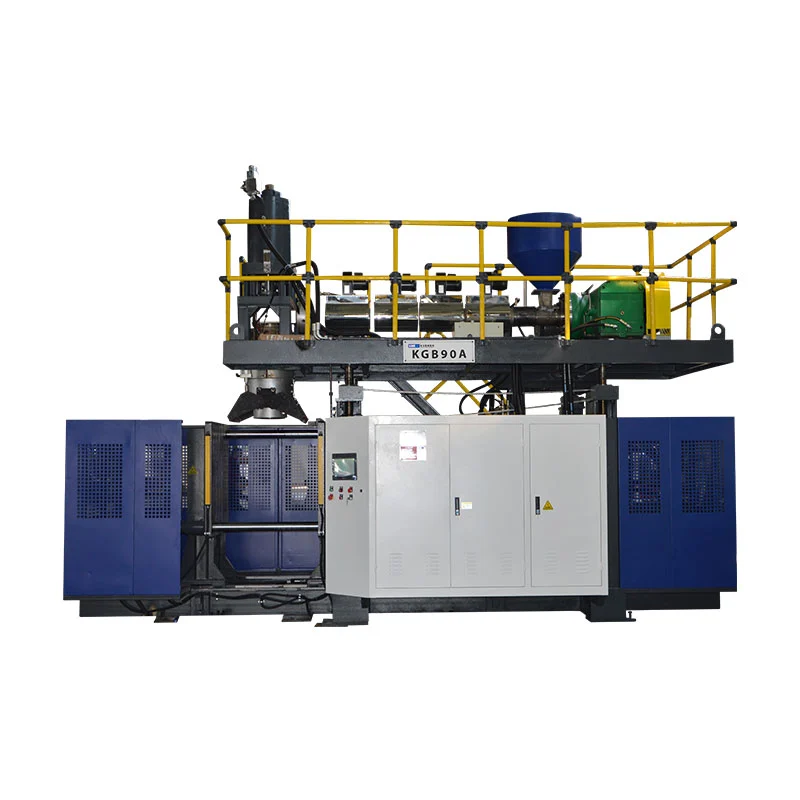
| 20 – 60 litres | Accumulateur | KGB70A / 80A /90A | 500 à 700/h | 130-280 kN |
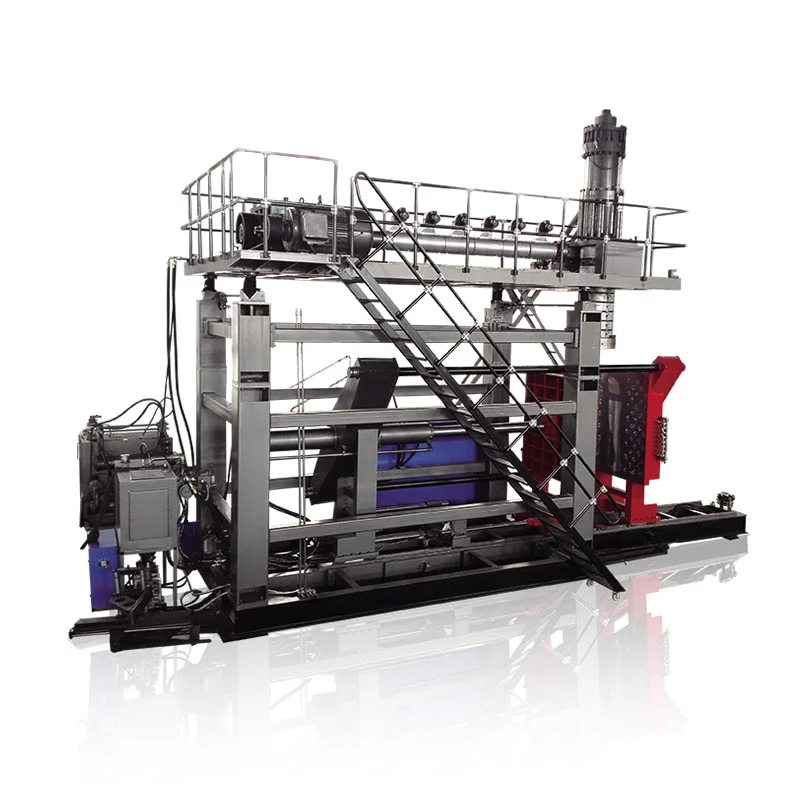
| 120 – 160 litres | Accumulateur | KGB100B /110A | 300-320/h | 440-760 kN |
| Fûts de 220 L+ | Spécial baril de produits chimiques | 250L spécial | 17-20/heure | sur demande |
*Le cycle à sec est le maximum théorique ; la production réelle est inférieure. Les spécifications complètes et les chiffres travaillés se trouvent dans nos analyses approfondies sur lejerrycan, machineetaccumuler la machine.
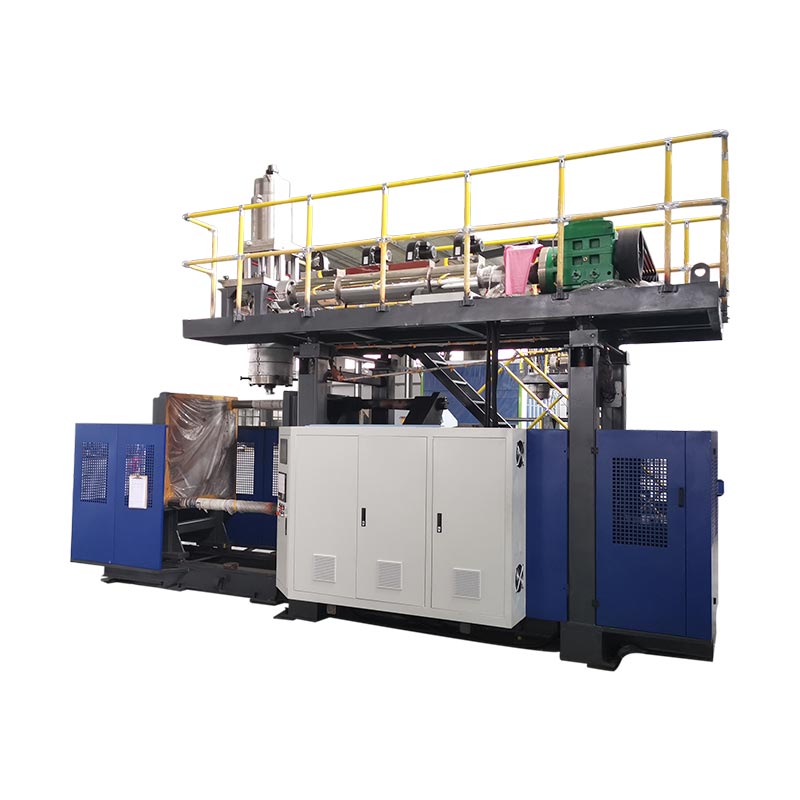
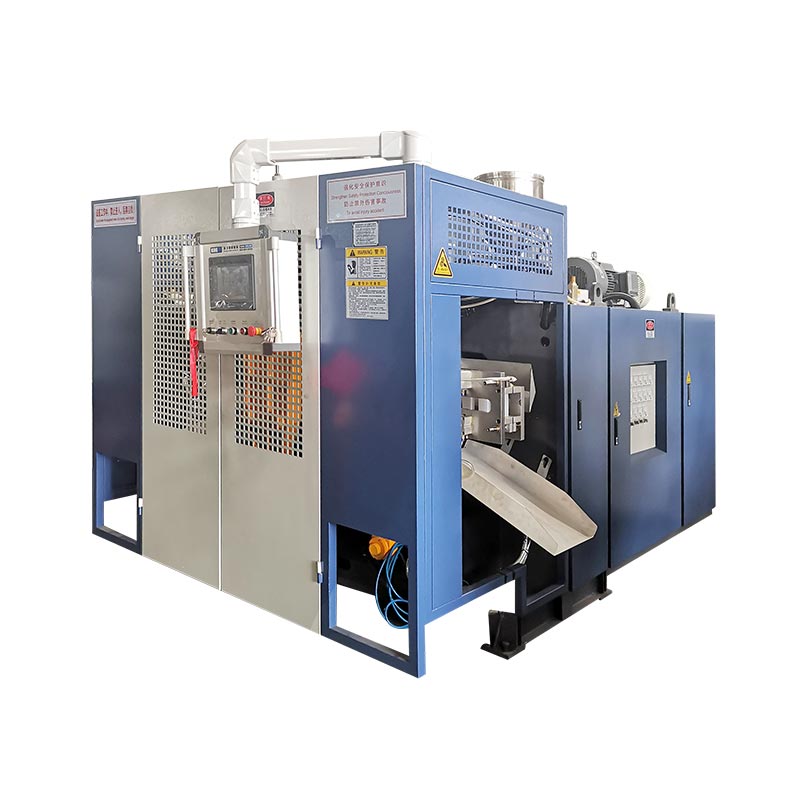
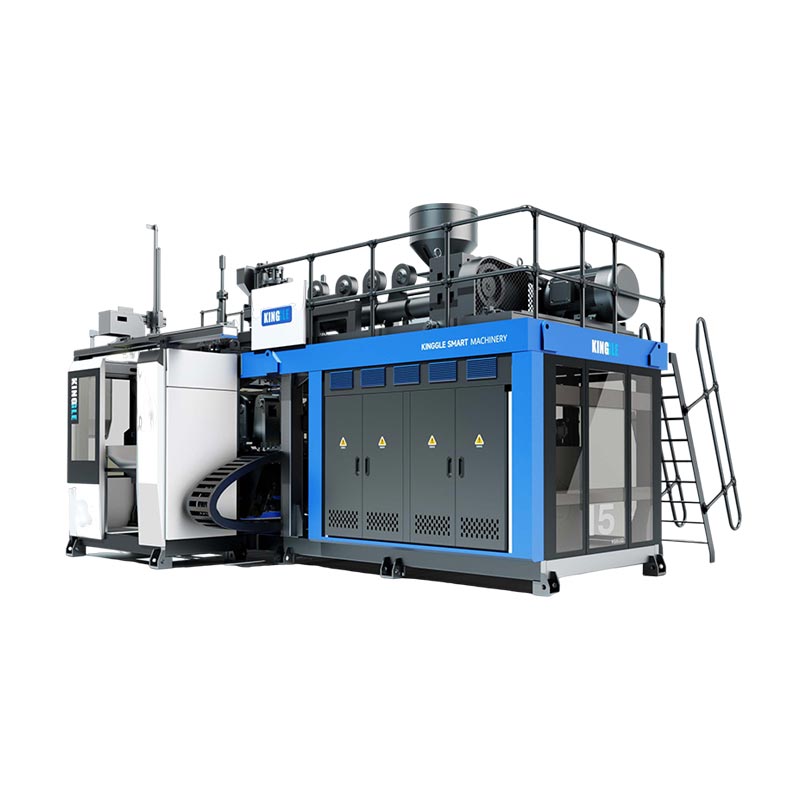
 Continu — Station unique de 5 L
 Accumulateur — 60 L pour les grandes pièces
 Accumulateur — Fûts et réservoirs de 250 L
Matériaux que nous utilisons
La machine définit le processus ; la résine définit les propriétés. Nos machines d'extrusion exploitent la famille industrielle ci-dessous en parois mono ou multicouches.
| Matériel | Pourquoi il est utilisé | Pièces typiques |
|---|---|---|
| PEHD | Rigide, résistant aux produits chimiques, faible coût | Jerricans, bouteilles, réservoirs |
| HMW-HDPE | Haute résistance aux chocs et aux fissures | Fûts chimiques, réservoirs de carburant |
| PP | Résistance à la chaleur, options de clarté | Conteneurs à parois minces et remplissage à chaud |
| PVC/PA | Propriétés barrières et spécialités | Bouteilles spéciales, couches barrières |
Que fabriquent les machines de moulage par soufflage
Changez de moule et une famille de machines dessert de nombreuses industries. Voici les domaines d’application pour lesquels nous utilisons le plus :
| Industrie | Produits |
|---|---|
| Conditionnement | Bouteilles d'huile et de détergent, jerrycans, fûts de produits chimiques, réservoirs IBC |
| Automobile | Réservoirs de carburant, conduits d'air, spoilers |
| Administration des routes | Barrières de circulation, cônes, piliers d'isolement |
| Flottant | Bouées, flotteurs, pontons |
| Logistique et plus | Palettes, coffres à outils, tables et chaises, jouets |
Production et coût : les chiffres qui comptent
Deux calculs déterminent si une machine convient à votre entreprise, et les deux sont faciles à exécuter avant d'acheter.
Exemple — un bidon de 5 L à un cycle de 7,2 s, tête simple :
(3 600 ÷ 7,2) × 0,8 =400 canettes/h· deux équipes ≈6 400/jour
Résine = poids de la pièce × prix de la résine → par ex. 0,20 kg × 1,30 $ =0,26 $
Énergie = machine kW × $/kWh ÷ parties/h → par ex. 15 × 0,12 ÷ 400 =0,0045 $
Notez que la résine éclipse l’énergie et la main-d’œuvre en termes de coût par pièce. Ce seul fait est la clé d’un contrôle précis de l’épaisseur des parois : couper 5 % de résine d’une pièce expédiée par millions permet d’économiser bien plus que n’importe quelle facture d’électricité – et c’est pourquoi une machine moins chère avec un faible contrôle des parois s’avère généralement être la plus chère.
Comment nous vous aidons à choisir
Lorsqu'un acheteur envoie une demande, nous travaillons sur la pièce et non sur la machine. Répondez à ces questions et la bonne configuration est généralement claire :
- Plus grande partie et forme.La taille et la présence ou non d'une poignée déterminent l'extrusion par rapport à l'injection, et la continuité par rapport à l'accumulateur.
- Spécifications en résine et mur.Les couches barrières ou rebroyées nécessitent une tête multicouche ; Les fûts classés UN nécessitent un contrôle strict de l’épaisseur des parois.
- Sortie quotidienne.Exécutez le calcul de sortie sur deux heures avant de choisir une station simple ou double.
- Attestation.Les tests de chute ou les exigences de l'ONU modifient l'outillage et la validation.
- Autonome ou clé en main.Les lignes de détartrage bénéficient d’une alimentation centrale, d’eau et de concassage fournis ensemble.
Qualité, tests et ce que nous surveillons
La cohérence est tout le jeu du moulage par soufflage, et c'est là que se manifestent deux décennies de construction des mêmes machines. Quelques choses que nous faisons et regardons :
- Uniformité de l’épaisseur des murs.Profilé point par point pour que chaque pièce réponde à ses spécifications de test de chute avec le moins de résine — vérifié avant expédition.
- Test de chute et validation UN.Les fûts de produits chimiques subissent un test de chute de 3 mètres et sont certifiés UN avant de quitter notre sol.
- Là où commence habituellement la baisse de la production.Les cycles plus lents sont plus souvent dus à la course de stockage ou au refroidissement qu'à l'extrudeuse – c'est le premier endroit à regarder, pas le dernier. (Plus dansquelles sont les causes du stockage lent des matériaux.)
Qu'est-ce qui détermine le prix de la machine
Il n'y a pas de prix catalogue unique pour une « machine de moulage par soufflage » car les spécifications font varier le coût. Les principaux moteurs :
- Taille de la pièce et force de serrage.Les pièces plus volumineuses nécessitent des châssis plus lourds et un tonnage bien plus élevé – le principal facteur de coût.
- Nombre de têtes de filière.Les matrices doubles/multiples multiplient le rendement et le prix.
- Simple ou multicouche.Une tête multicouche ajoute des capacités et des coûts.
- Automatisation et contrôles.Les commandes de retrait, de déflashage et de qualité supérieure des robots augmentent le prix mais réduisent les coûts de fonctionnement.
- Systèmes clé en main.L'alimentation centrale, l'eau et le concassage ajoutent au devis mais réduisent le gaspillage et la main d'œuvre.
Acheter chez un fabricant
Une machine est une relation qui dure depuis une décennie, donc qui est derrière elle compte autant que les spécifications. En tant qu'usine, nous soutenons chaque machine avec :
- Garantie.Les principaux composants bénéficient d'une garantie de 1 à 2 ans ; les pièces d'usure sont remplacées gratuitement au cours de la première année.
- Installation et formation.Nos ingénieurs se déplacent dans votre usine pour installer, mettre en service et former vos opérateurs.
- Assistance à distance.Un système d'alarme embarqué nous permet de diagnostiquer et de résoudre les problèmes à distance.
- Solutions personnalisées.Moules selon vos dessins et configurations adaptées à votre pièce, résine et sortie.
Dites-nous votre pièce - nous spécifierons la machine
Envoyez votre produit, taille, résine et production quotidienne. Nous vous recommanderons le type, la configuration et la force de serrage appropriés, avec des chiffres de cycles réels.
Obtenez un devis Discutez sur WhatsAppQuestions fréquemment posées
Qu'est-ce qu'une machine de soufflage ?
Elle fabrique des produits en plastique creux en faisant fondre de la résine, en lui donnant une forme souple et en la gonflant avec de l'air à l'intérieur d'un moule – utilisé pour les bouteilles, les jerrycans, les fûts, les réservoirs, les réservoirs de carburant et plus encore.
Quels sont les types de machines de soufflage ?
Par procédé : extrusion (EBM), injection (IBM) et injection-étirage (ISBM). Par structure : continue, accumulateur et multicouche. Par fonctionnement : automatique. L'extrusion est la méthode la plus courante pour les conteneurs industriels en PEHD.
Combien coûte une machine de soufflage ?
Le prix dépend de la taille de la pièce et de la force de serrage, du nombre de têtes de filière, du nombre de couches simples ou multicouches et de l'automatisation. Une petite machine à station unique coûte bien moins cher qu’une grande ligne de tambours accumulateurs : partagez votre pièce et votre production pour un devis précis.
Comment choisir le bon ?
Partez de la pièce : la plus grande taille, la poignée ou non, la résine, les spécifications du mur, la certification, puis la production quotidienne. Les pièces manipulées et de grande taille utilisent l'extrusion (continue pour les petites et moyennes, accumulateur pour les grandes) ; les petites bouteilles précises utilisent l'injection ; Les bouteilles en PET transparent utilisent un étirement par injection.
Quels matériaux peut-il utiliser ?
Les machines d'extrusion traitent le PE (HDPE et HMW-HDPE), le PP, le PVC et le PA dans des parois monocouches ou multicouches. Les machines d'étirement par injection utilisent du PET pour les bouteilles transparentes.
Comment la production est-elle mesurée ?
Les fiches techniques montrent le résultat du cycle sec (théorique). Le rendement réel est un cycle sec × environ 0,75 à 0,85, car le temps de refroidissement et le poids des pièces allongent le cycle réel.