Sur cette page
- Configurations de machines : station simple ou double
- Guide des modèles et des tailles (1 à 30 L)
- Production : les calculs qui comptent
- Matériaux et conception de jerrycans
- Automatisation, contrôles et énergie
- Coûts de fonctionnement et coût par canette
- Choisir votre configuration
- Questions fréquemment posées
Si vous produisez des bidons de lubrifiant, des conteneurs agrochimiques, des bouteilles de détergent ou des supports d'eau, la machine au centre de votre ligne est une machine de moulage par soufflage de jerricans. Il forme le corps, la poignée et le col en un seul cycle d'extrusion, et le modèle que vous choisissez définit votre plafond de production, votre coût de matière par canette et votre facture énergétique pour la durée de vie de la ligne. Ce guide passe en revue les décisions qui font réellement évoluer ces chiffres.
Configurations de machines : station simple ou double
Les jerricans sont fabriqués sur deux plates-formes liées. UNmachine de moulage par soufflage continuextrude la paraison sans arrêt et constitue le choix standard pour les canettes jusqu'à environ 30 L. Pour les fûts plus grands et les conteneurs à parois épaisses, unaccumuler (accumulateur) machine de moulage par soufflageles magasins fondent dans une tête et la tire d'un seul coup rapide. Au sein de la famille continue, la décision clé est de choisir une station simple ou double.
| Configuration | Cavités / cycle | Idéal pour | Sortie relative | Investissement |
|---|---|---|---|---|
| Poste unique | 1 | Nouvelles lignes, séries mixtes ou courtes, échantillonnage | Référence | Inférieur |
| Double gare | 2 | SKU uniques à grand volume | ≈ 2× ligne de base | Coût par canette plus élevé et meilleur en volume |
| Tête multi-filières | 2 / 3 / 4 | Les petites bouteilles (100 ml à 1 L) fonctionnent en plusieurs | Multiplie la production de petites pièces | Cela dépend du nombre de personnes |
| Accumuler | 1 (grand plan) | Bidons à parois épaisses et grands (30 L+) | Axé sur la taille, pas sur la vitesse | Plus haut |
Les petits récipients de moins d'environ 1 L sont généralement traités plusieurs fois sur une tête à filières multiples, c'est pourquoi une machine de 2 L peut également fabriquer des bouteilles de 100 ml à 1 L de manière rentable.
Guide des modèles et des tailles (1 à 30 L)
Adaptez la taille de votre canette et le volume quotidien à la bonne machine. Les modèles à double station font fonctionner deux cavités par cycle pour doubler environ la production.
| Jerry peut dimensionner | Modèle à station unique | Modèle à gare double | Poids de la machine (S/D) | Sortie cycle à sec* |
|---|---|---|---|---|
| 1 à 2 L | Station unique 2L | Station Double 2L | 2,5 tonnes / 4,5 tonnes | ~600 / 1 200 canettes·h⁻¹ |
| 3 à 5 litres | Station unique 5L | Station Double 5L | 3,0 tonnes / 5,2 tonnes | ~500 / 1 000 canettes·h⁻¹ |
| 10 – 15 L | Station unique 15L | Station Double 15L | 7,5 tonnes / 12,5 tonnes | ~450 / 900 canettes·h⁻¹ |
| 20 – 30 litres | 30L Accumuler | — | sur demande | ~450 canettes·h⁻¹ |
*La sortie du cycle sec est le maximum théorique sans temps d'arrêt. La production réelle est inférieure une fois le temps de refroidissement et le poids de la canette pris en compte – voir les calculs de sortie ci-dessous.
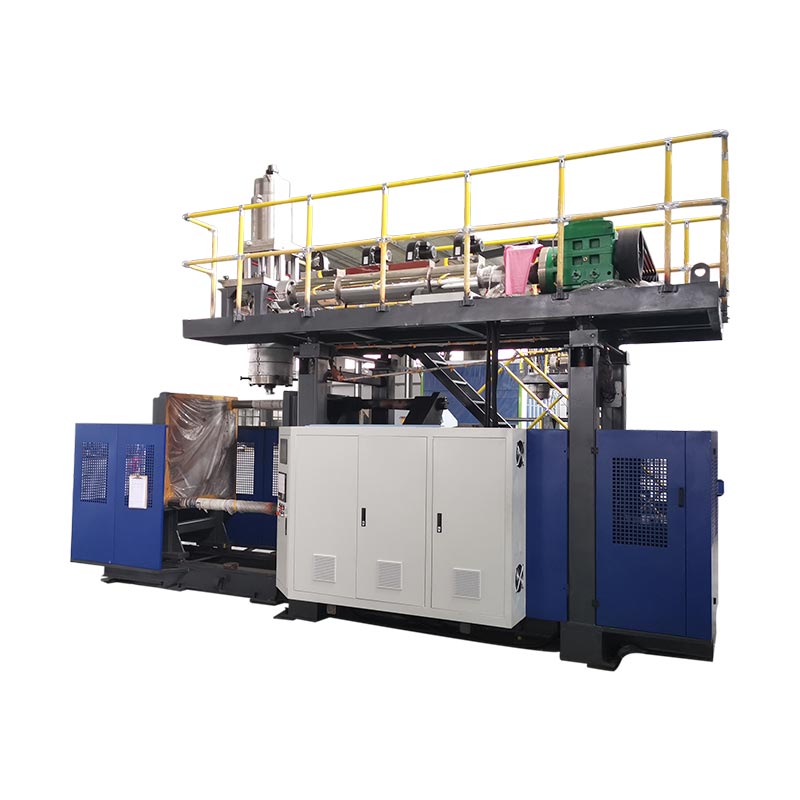
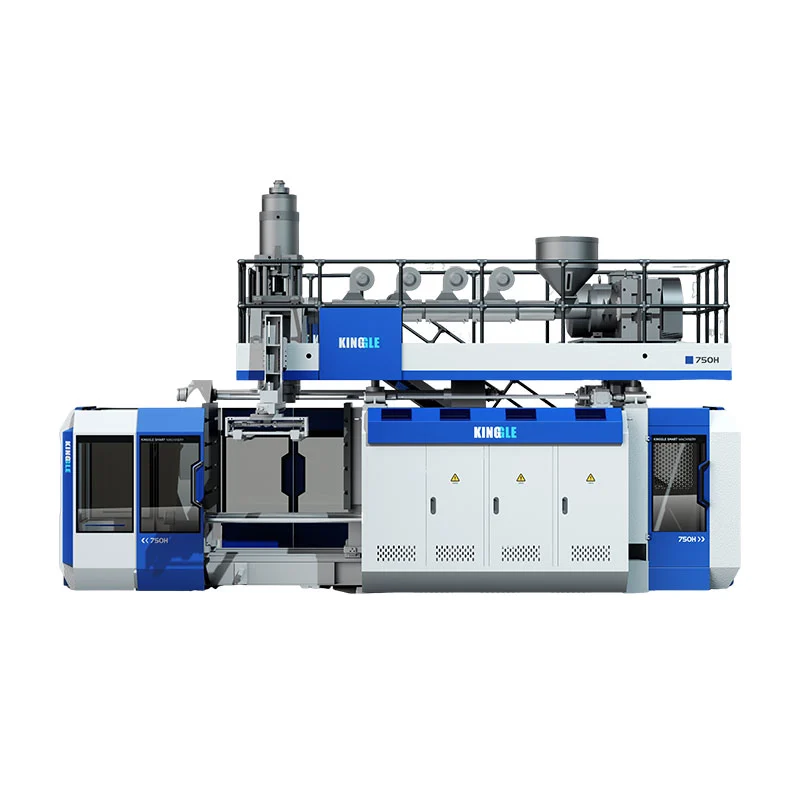
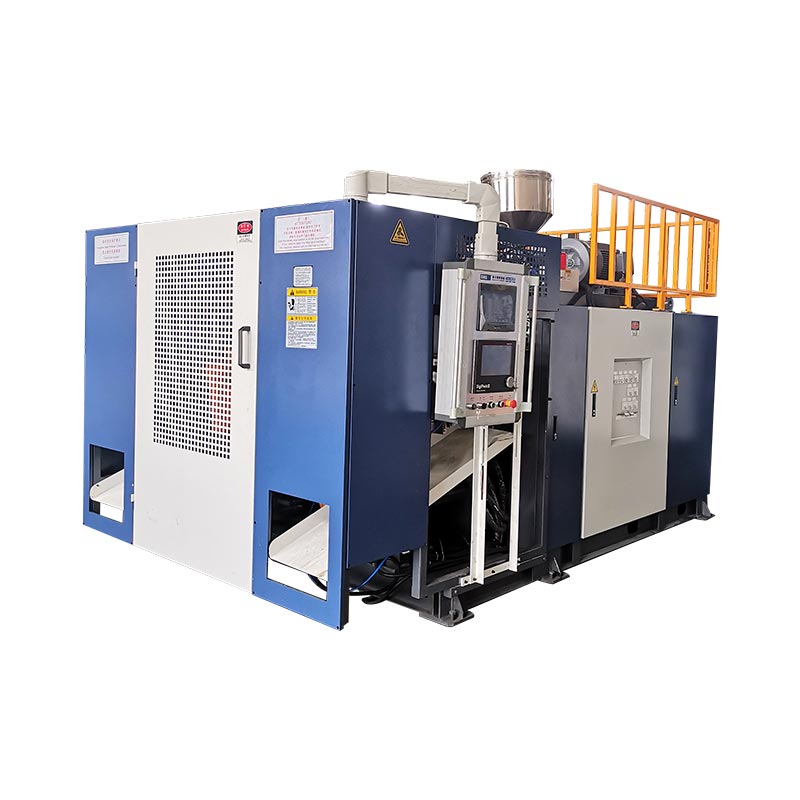
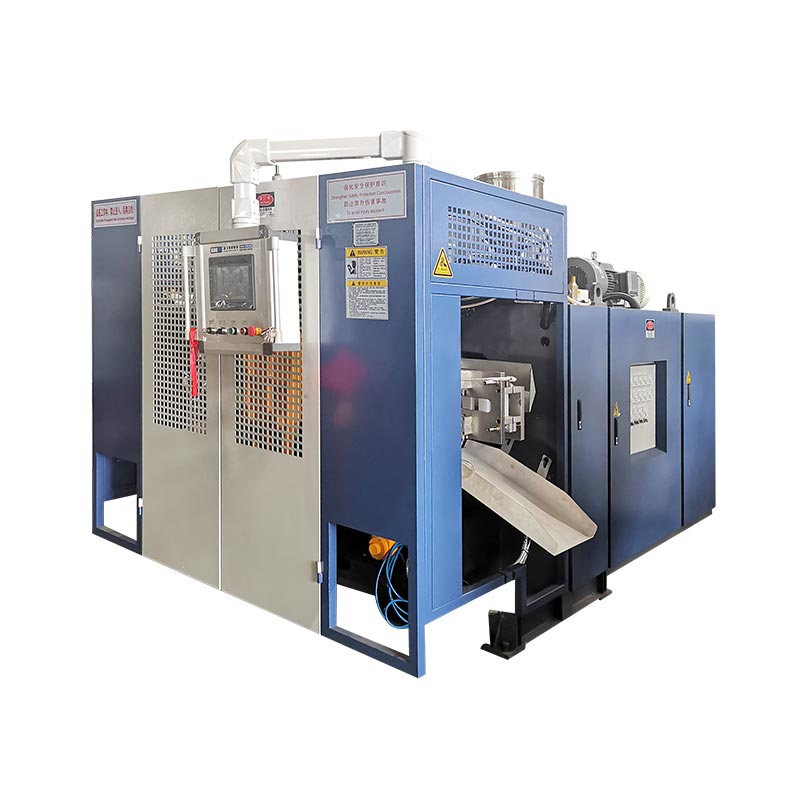 Station unique de 2 L — Bidons de 100 ml à 2 L
 Station unique de 5 L — bidons d'huile et de détergent
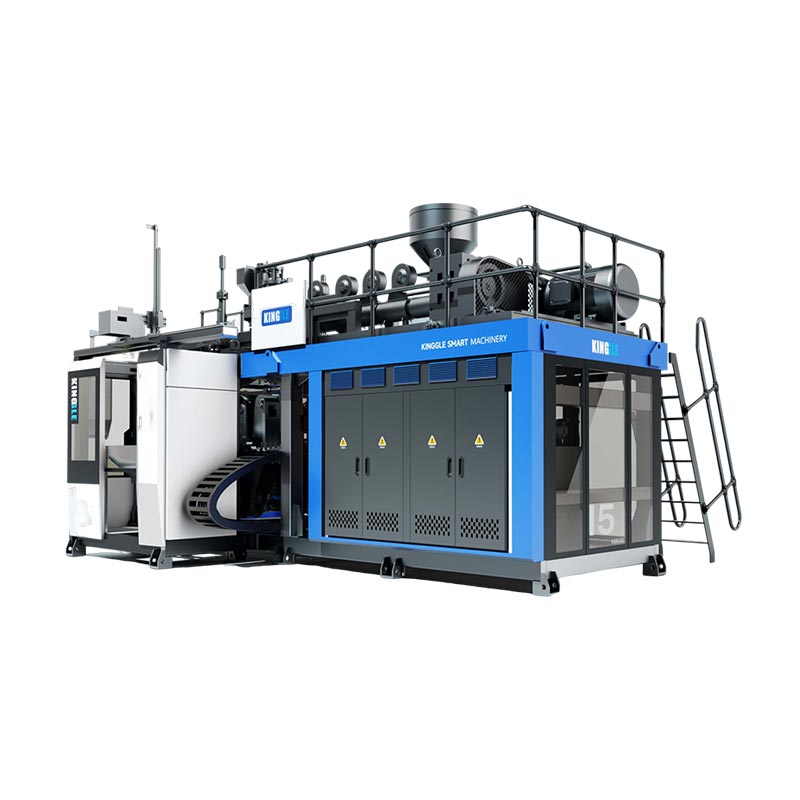 Station unique de 15 L — bidons de produits chimiques et d'eau
Production : les calculs qui comptent
Le numéro imprimé sur une fiche technique est lecycle à sec(air libre) – la machine fonctionne sans plastique et sans refroidissement. Votre nombre réel est inférieur et savoir comment le convertir vous empêche de suracheter ou de sous-acheter de la capacité.
Sortie réelle= cycle à sec × efficacité (≈ 0,75–0,85)
Production quotidienne= puissance réelle × heures de fonctionnement
Exemple concret - unMachine monoposte 5 Lavec un cycle de 7,2 s :
Réel à 80 % d'efficacité : 500 × 0,8 =400 canettes/h
Deux équipes (16 h) : 400 × 16 =6 400 canettes/jour
Sur ungare double: ≈12 800 canettes/jour
Le temps de cycle dépend principalement de l'épaisseur de la paroi et du refroidissement : un bidon de produits chimiques plus lourd de 15 L refroidit plus lentement qu'un bidon d'huile de 5 L, alors ne présumez pas qu'une machine plus grande est plus rapide. Si votre course de stockage semble lente, il s'agit généralement d'un problème de tête de filière ou de refroidissement ; nous couvrons les causes dansquelles sont les causes du stockage lent des matériaux dans les machines de moulage par soufflage.
Matériaux et conception de jerrycans
Les jerricans sont presque toujours en PEHD, mais la conception exacte de la résine et des murs change en fonction de ce qui se passe à l'intérieur. La machine fonctionne en PE, PP, PVC et PA ; le programme de moulage et de paraison fait le reste.
| Jerry sait taper | Taille typique | Matériel | Note de conception |
|---|---|---|---|
| Bidon de lubrifiant/huile moteur | 1 à 5 litres | PEHD | Poignée intégrée, style F, face prête à imprimer |
| Chimique / agrochimique | 5 à 30 litres | PEHD / PEHD-HMW | Épaisseur de paroi contrôlée pour la classification de transport UN |
| Bidon d'eau/support | 5 à 20 litres | PEHD (qualité alimentaire) | Intérieur lisse, option robinet-boss |
| Détergent / nettoyage | 2 à 5 litres | PEHD / PP | Bande de visualisation pour niveau de remplissage |
| Bidon empilable | 10 – 30 litres | PEHD | Géométrie emboîtable/empilable, base renforcée |
Le principal levier du coût par canette est leprogramme d'épaisseur de mur de paraison: il dépose le plastique là où la boîte a besoin de résistance (base, poignée, col) et l'amincit là où ce n'est pas le cas, de sorte que vous atteignez vos spécifications de test de chute avec le moins de résine. Les fabricants de barils de produits chimiques investissent spécifiquement dans ce contrôle – voirpourquoi les fabricants de fûts de produits chimiques investissent dans des machines de moulage par soufflage spéciales.
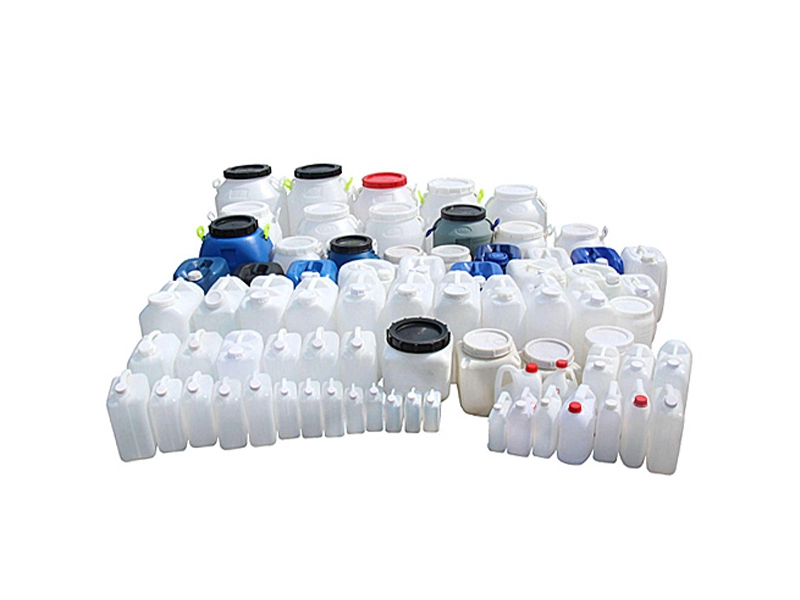
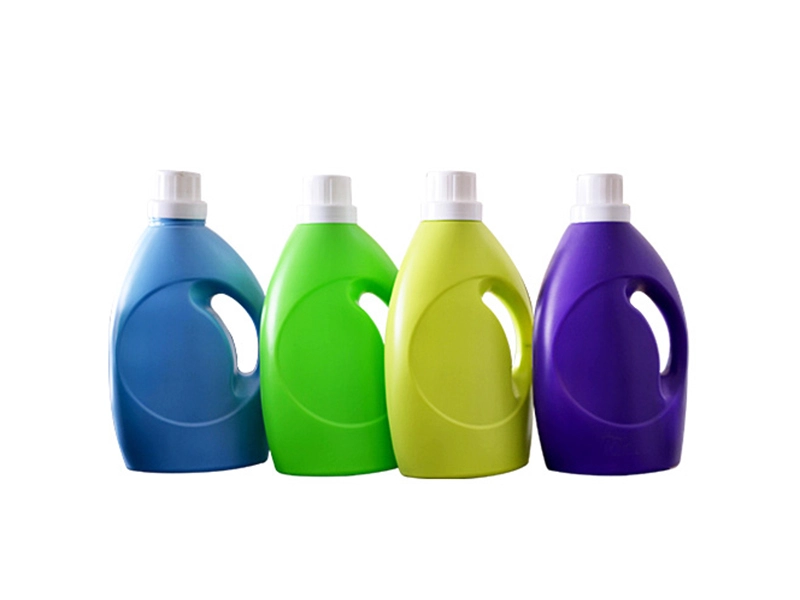 5 L ou moins — bidons d'huile et de détergent
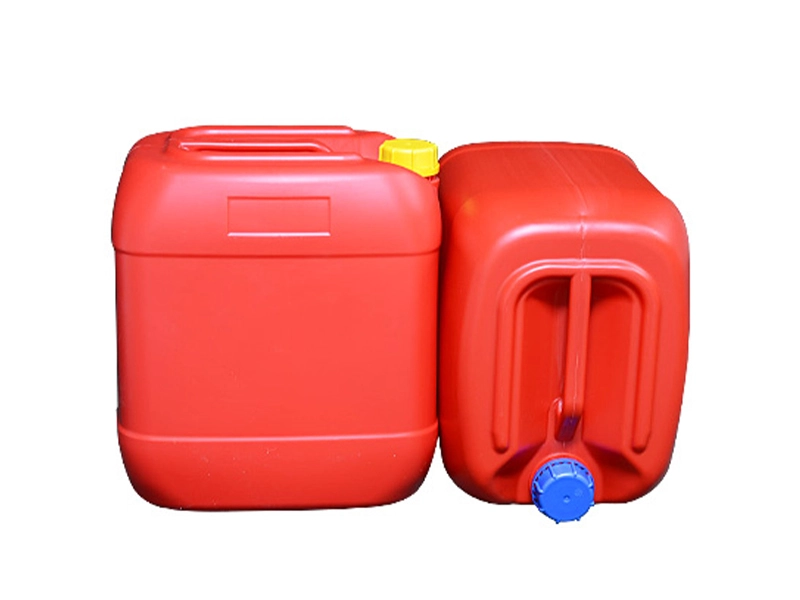
 15 L ou moins — bidons de produits chimiques
 30 L — fûts et bidons de produits chimiques
Automatisation, contrôles et énergie
Ce qui différencie une ligne de jerrycan stable d'une ligne problématique est rarement le cadre : c'est l'ensemble de contrôle et d'automatisation qui l'entoure.
- Contrôleur d'épaisseur de mur de paraison.Profilage des parois point par point pour des canettes cohérentes et une utilisation minimale de résine – le plus gros levier de coûts de la gamme.
- Entraînement servo à économie d'énergie.Une servopompe principale consomme de l'énergie à la demande au lieu de fonctionner à plein régime, réduisant ainsi la facture d'électricité qui suit la ligne pendant des années.
- Retrait et déflashage du bras robot.Le retrait automatisé, la coupe de queue/flash et l'inspection maintiennent la qualité stable sur de longues courses sans surveillance.
- Composants clés importés.Mitsubishi PLC, Weinview HMI, Omron, Schneider, MOOG et AirTAC pour la fiabilité et la facilité d'entretien dans le monde entier.
- Intégration de l'ensemble de l'usine.L'alimentation centrale, l'approvisionnement en eau centralisé et le concassage centralisé peuvent être fournis sous forme d'une seule ligne clé en main, et non d'une machine autonome.
La puissance installée varie en fonction de la taille (d'environ 11 kW sur une machine de 2 L à 75 kW ou plus sur une machine de 30 L), mais la consommation réelle dépend fortement du fait que la pompe principale soit servo-entraînée. Pour une comparaison plus approfondie des processus, voirmoulage par soufflage vs rotomoulage pour les grandes pièces creuses.
Coûts de fonctionnement et coût par canette
Le prix de la machine est un numéro unique ; le coût par canette est infini. Il se décompose en résine, énergie, travail et frais généraux – et la résine domine.
Résine= poids de la boîte (kg) × prix de la résine ($/kg)
par ex. Bidon de 5 L PEHD ≈ 0,20 kg × 1,30 $ =0,26 $
Énergie= machine kW × $/kWh ÷ canettes par heure
par ex. 15 kW × 0,12 $ ÷ 400 =0,0045 $
Travailavec retrait robotisé ≈ fractions de centime par canette
Ce qu'il faut retenir : l'énergie et la main d'œuvre sont faibles à côté de la résine, donc le retour sur investissement le plus rapide vient d'une machine qui vous permet d'utiliser des murs plus fins et plus cohérents, et non d'un prix d'autocollant inférieur. Coupez 5 % de résine sur une canette qui se vend par millions et les économies réalisées éclipsent le coût énergétique de la machine.
Choisir votre configuration
Répondez à quatre questions et la bonne machine choisit généralement elle-même :
- Quelle taille de canettes et combien de SKU ?Une taille à volume élevé favorise une double station ; un mélange de tailles favorise une station unique flexible.
- Quel volume journalier ?Exécutez le calcul de sortie ci-dessus sur deux heures de travail avant de décider du simple ou du double.
- Quelles spécifications de résine et de mur ?Les bidons de produits chimiques classés ONU nécessitent un contrôle strict de l'épaisseur des parois ; les boîtes de nourriture et d’eau ont besoin d’un intérieur propre.
- Autonome ou clé en main ?Si vous effectuez un détartrage, tenez compte dès le départ de l'alimentation centrale, de l'eau et du broyage.
Obtenez un devis pour une machine à jerrycans
Envoyez-nous la taille de votre boîte, votre objectif quotidien et votre résine. Nous vous recommanderons le modèle exact et la configuration de la cavité, avec des chiffres de cycle réels.
Obtenez un devis Discutez sur WhatsAppQuestions fréquemment posées
Quel plastique est utilisé pour les jerrycans ?
La plupart des jerrycans sont moulés par soufflage en PEHD. Les bidons de produits chimiques robustes utilisent du HMW-HDPE pour une résistance supplémentaire aux chocs et aux fissures sous contrainte ; certains bidons à paroi mince ou de détergent utilisent du PP. Les machines Kinggle fonctionnent en PE, PP, PVC et PA.
S'agit-il d'une machine de soufflage ou d'une machine de soufflage ?
Même machine : « molding » est l’orthographe américaine et « moulding » l’orthographe britannique/Commonwealth. Une machine de moulage par soufflage de jerricans et une machine de moulage par soufflage de jerricans sont identiques.
Comment puis-je calculer la production de jerrycans par heure ?
Sortie du cycle sec = têtes de filière × (3 600 ÷ temps de cycle en secondes). Multipliez par un facteur d'efficacité réel d'environ 0,75 à 0,85 pour les canettes réelles par heure, puis par les heures de fonctionnement quotidiennes pour les canettes par jour.
Quels matériaux la machine peut-elle utiliser ?
Les machines à jerrycans Kinggle traitent le PE (HDPE / HMW-HDPE), le PP, le PVC et le PA. Le PEHD est la norme pour les bidons d’huile, de produits chimiques et d’eau.
Quelle quantité d’énergie une machine de moulage par soufflage de jerricans consomme-t-elle ?
La puissance installée varie d'environ 11 kW sur une machine de 2 L à 75 kW+ sur une machine de 30 L. Une pompe principale servo réduit considérablement la consommation réelle, et l'énergie ne représente généralement qu'une petite fraction du coût par canette par rapport à la résine.
Fournissez-vous le moule et l'installation ?
Oui. Nous fournissons la machine, pouvons l'associer à des moules selon vos dessins et assurons l'installation, la mise en service, la formation des opérateurs et le support après-vente. Des lignes complètes clé en main sont également disponibles.