La programmation de la paraison modifie l'espacement de la matrice pendant l'extrusion afin que le matériau soit placé là où la pièce finie en a besoin. Un bon profil protège les coins, les poignées, les épaules et les zones de pincement sans alourdir l’ensemble du conteneur.

Ce que la programmation paraison contrôle réellement
Lors de l’extrusion-soufflage, le plastique fondu quitte la matrice sous la forme d’un tube appelé paraison. La gravité, la résistance à la fusion, le gonflement de la matrice, l'étirement et la géométrie du moule affectent la façon dont ce tube devient une pièce. Un espace de matrice uniforme crée rarement une paroi finie uniforme lorsque la pièce présente des épaulements, des coins, une poignée ou un emboutissage profond.
Le contrôleur déplace l'outillage pour rendre les sections sélectionnées plus épaisses ou plus fines. L’objectif est une répartition contrôlée du matériau : suffisamment de matériau dans les zones très étirées ou fortement chargées, avec moins de poids inutile dans les sections qui se forment facilement.
| Action de profil | Effet de processus | Que vérifier |
|---|---|---|
| Augmenter l'ouverture à des points sélectionnés | Ajoute du matériel à cette partie de la paraison | Coins fins, racines des poignées, épaules, fond et zone de pincement |
| Diminuer l'ouverture à des points sélectionnés | Réduit le matériau dans cette partie | Parois droites lourdes, zones de refroidissement lentes et poids excessif des pièces |
| Changer le profil | Déplace les zones épaisses et fines le long de la paraison | Si une zone programmée s'aligne avec la fonction de pièce prévue |
| Poids global du profil | Modifie le profil complet | Poids total et mur minimum, pas seulement la moyenne |
Un dossier de production utile conserve le fichier de profil avec le numéro de moule, la qualité de la résine, la couleur ou l'état de rebroyage, la recette de température, la taille de la dose, le temps de refroidissement et les mesures approuvées des pièces.
Les systèmes continus et à accumulateurs utilisent des références différentes
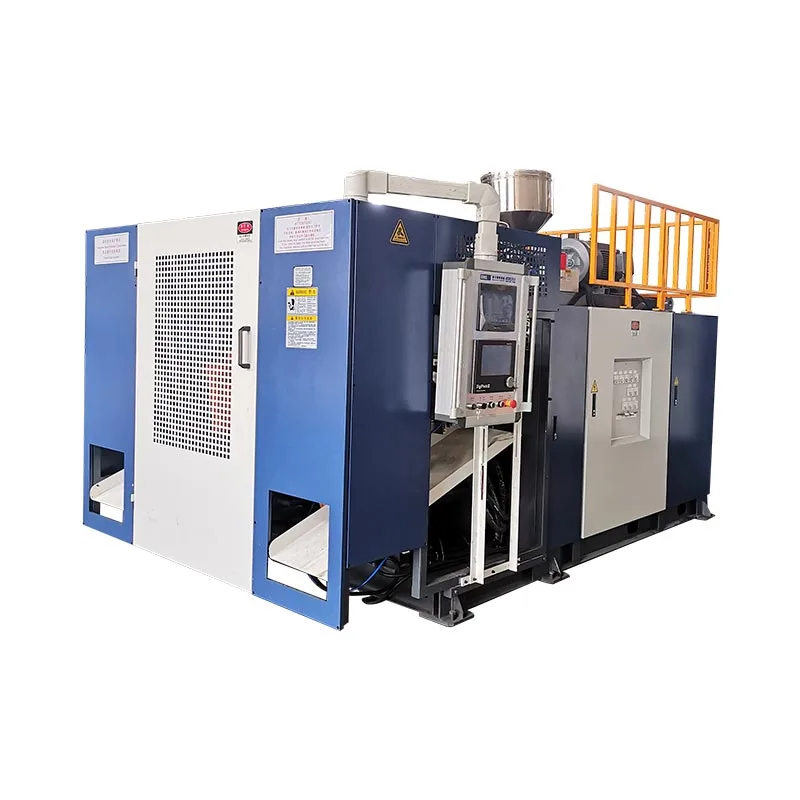
Sur unmachine de moulage par soufflage continu, la paraison se forme continuellement. Le profil est normalement synchronisé sur le temps ou la longueur de la paraison. La stabilité de l'extrusion est importante car un changement de sortie peut déplacer un point programmé le long de la pièce.
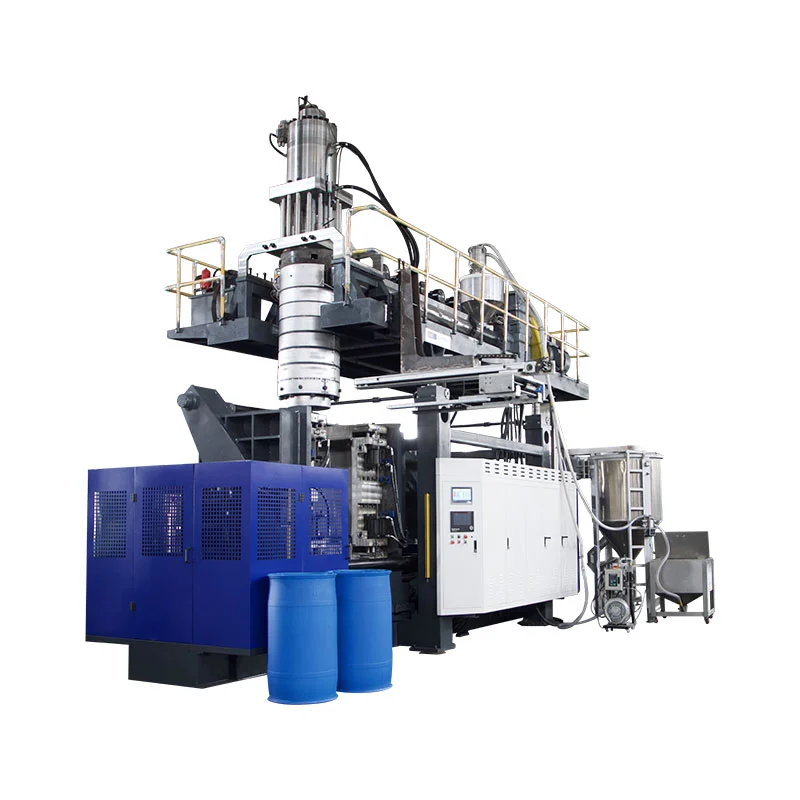
Sur unmachine de moulage par soufflage d'accumulateurs, la matière fondue est stockée et poussée à travers la filière. Le profil peut être lié à la position de l'accumulateur. La taille de la dose, la consistance du remplissage et l'étalonnage du transducteur font désormais partie du problème de l'épaisseur de la paroi.

Le fonctionnaireManuel MOOG DigiPack IIdocumente à la fois les applications d’accumulateurs et d’extrusion continue. Cela ne signifie pas que toutes les machines Kinggle utilisent le même contrôleur. Confirmez le modèle de contrôleur, la capacité du profil, l'actionneur et l'outillage dans le devis du projet.
Une séquence de configuration contrôlée
- Confirmez la bonne recette.Faites correspondre le moule, le matériau, la matrice et la révision du produit.
- Stabilisez la fonte.Laissez les températures réelles se stabiliser et confirmez une alimentation et une extrusion constantes.
- Vérifiez le zéro et l'étendue de l'outillage.Inspectez le mouvement pour déceler tout collage, fuite ou désalignement.
- Définissez la longueur de la paraison et la taille du plan.La paraison doit atteindre la bonne position à la fermeture du moule.
- Commencez par un profil simple.Des changements importants sont plus faciles à diagnostiquer que de nombreuses corrections brutales.
- Mouler plusieurs cycles stables.Ne jugez pas la première partie après un changement majeur de processus.
- Mesurez des emplacements fixes.Enregistrez le mur minimum, le poids des pièces, l’apparence et les résultats fonctionnels.
- Changez une zone à la fois.Enregistrez une nouvelle révision uniquement après une amélioration reproductible.
Dépannage d'épaisseur de paroi par symptôme
| Symptôme | Inspecter | Étape suivante |
|---|---|---|
| Bas ou épaule fin | Position du profil, affaissement de la paraison, timing d'étirement et de soufflage | Confirmez l'alignement avant d'ajouter le poids global |
| Un côté toujours plus fin | Centrage de matrice, alignement de moule, refroidissement et contact de paraison | Corriger la cause physique asymétrique |
| L'épaisseur se déplace de cycle en cycle | Température de fusion, rendement, taille de la dose, retour d'information et stabilité hydraulique | Stabiliser le processus avant de modifier les points |
| Paroi épaisse mais faible pincement | Emplacement du matériau, conception par pincement et position de la paraison | Déplacez le matériau vers la zone de pincement au lieu de soulever le poids complet de la pièce |
| Bonne répartition mais excès de poids | Échelle globale et sections inutilement lourdes | Réduisez par étapes mesurées tout en protégeant les emplacements à minimum de murs |
| La commande change mais une partie ne change pas | Actionneur, vanne, câblage, étalonnage ou restriction | Comparez la commande et le feedback, puis passez à la maintenance |
Le point de vue de l'usine : la répétabilité compte plus qu'un échantillon parfait
Un profil est prêt pour la production uniquement lorsqu'il survit aux variations normales, telles qu'un redémarrage à chaud, un changement de lot de matériaux, un changement d'équipe et la plage attendue de conditions d'eau de refroidissement. Un bon conteneur prouve que la machine peut fabriquer la pièce ; une exécution stable prouve que le processus peut être géré.
Avant l'acceptation, convenez des emplacements de mesure, de la quantité d'échantillon, des tests fonctionnels et de la révision de la recette approuvée. Protégez le fichier de référence tout en donnant aux opérateurs formés un itinéraire documenté pour effectuer et annuler les ajustements contrôlés.
Si une instabilité de profil apparaît avec des alarmes, un désaccord de position ou des changements de séquence, utilisez leGuide IHM et alarmes. Les acheteurs qui définissent encore l'équipement peuvent commencer par celui de Kinggleguide de sélection des machines.
Questions fréquemment posées
Qu’est-ce que la programmation paraison ?
La programmation de la paraison modifie l'ouverture de la filière pendant l'extrusion afin que différentes sections de la paraison reçoivent différentes quantités de matériau.
La programmation paraison peut-elle résoudre tous les problèmes de parois minces ?
Non. Il ne peut pas corriger de manière fiable un désalignement de la matrice, une extrusion instable, un outillage endommagé, un mauvais refroidissement, une conception de moule incorrecte ou un actionneur défectueux.
Dois-je d’abord modifier les points individuels ou le poids global ?
Utilisez le poids total uniquement lorsque la pièce complète est constamment légère ou lourde. Utilisez les changements de points locaux lorsque les mesures montrent un problème reproductible dans une zone spécifique.
Pourquoi le profil bouge-t-il sur la pièce ?
Les causes courantes incluent les changements dans le taux d'extrusion, la longueur de la paraison, la cohérence des tirs de l'accumulateur, la température du matériau, le délai de démarrage ou l'étalonnage du capteur.
De combien de points de profil une machine a-t-elle besoin ?
Le nombre requis dépend de la géométrie de la pièce et de la configuration du contrôleur. Plus de points ne compensent pas un processus instable.