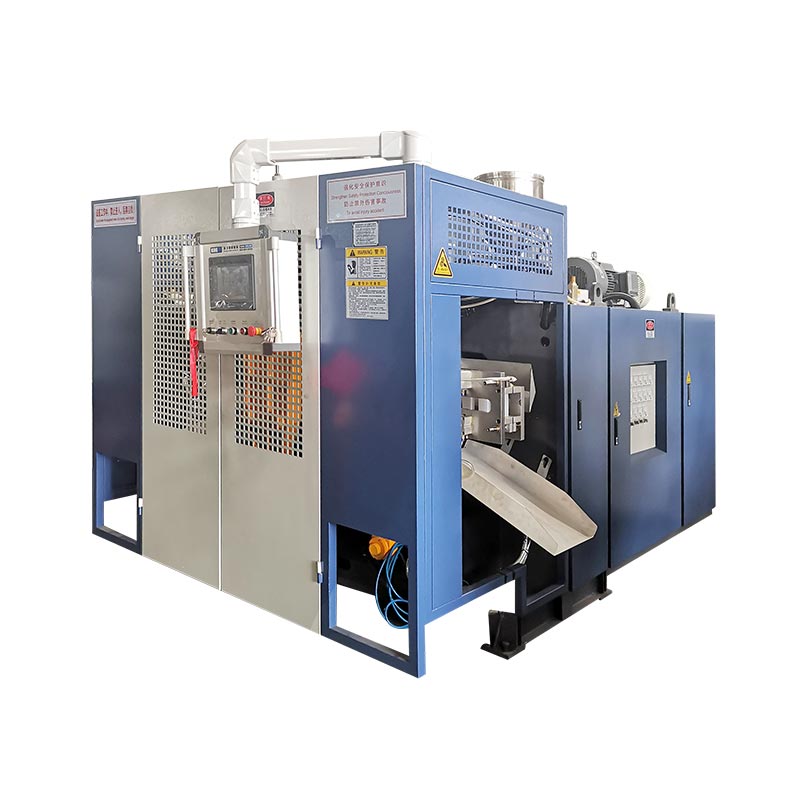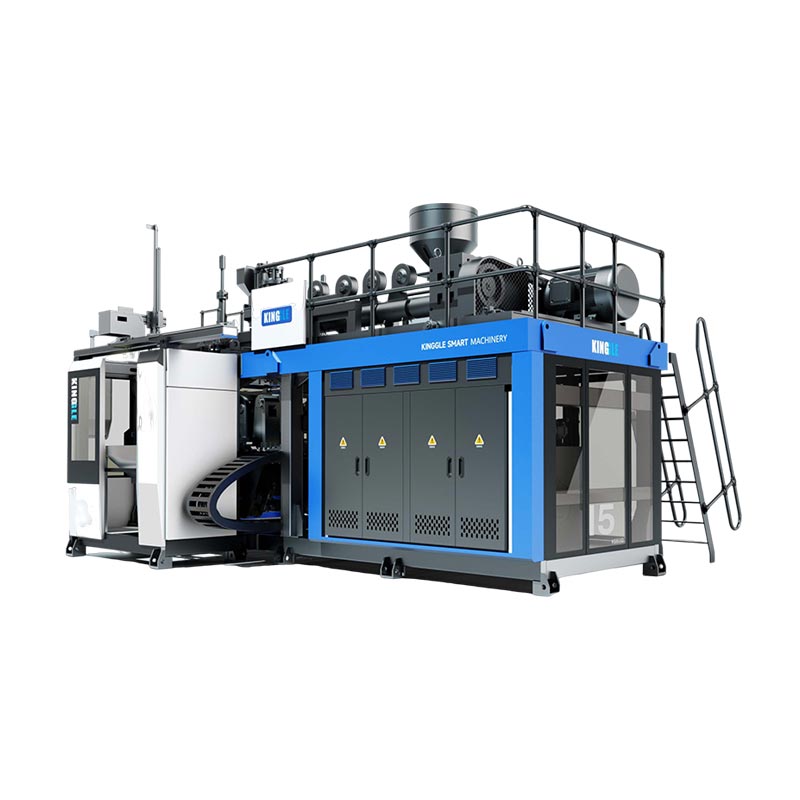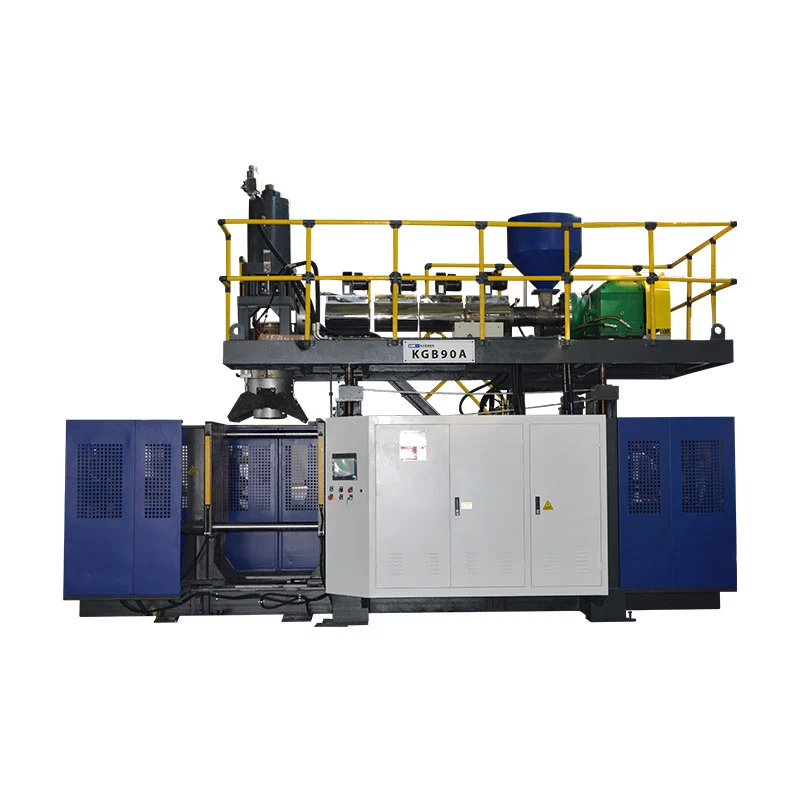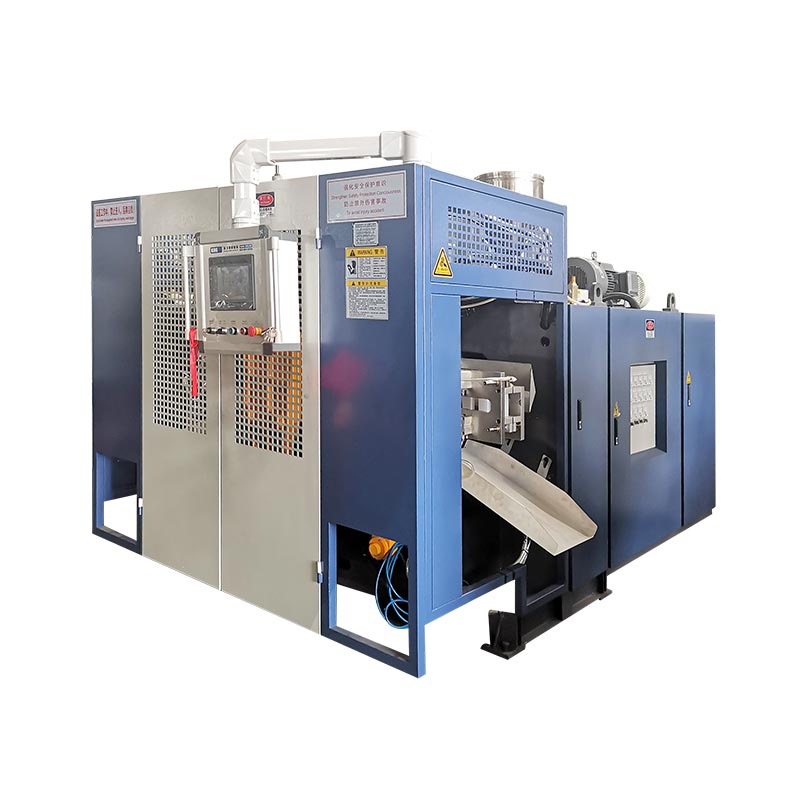
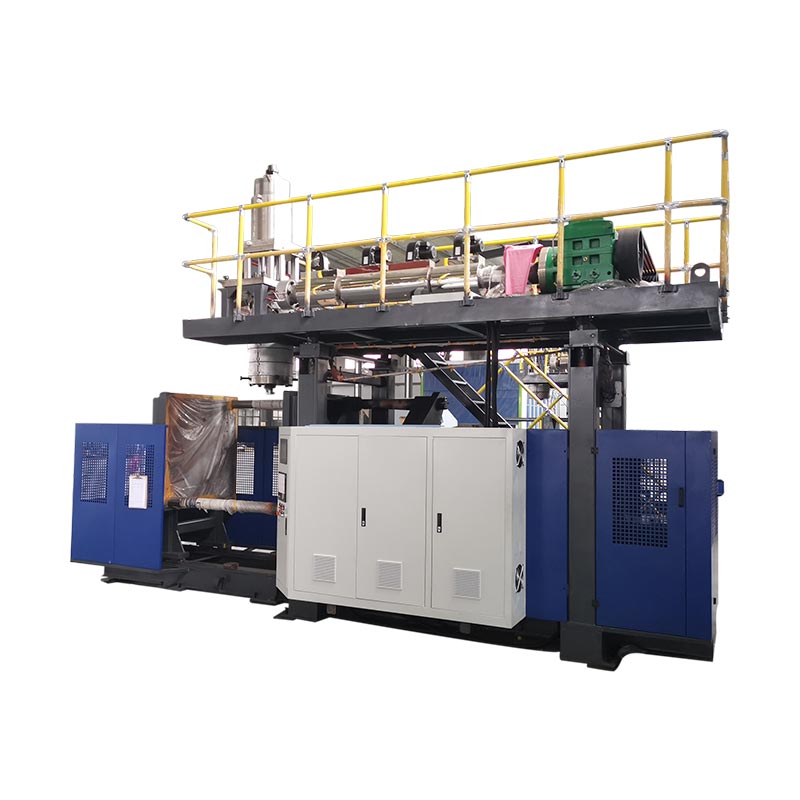
A machine de moulage par soufflage de fûts chimiquesest une machine d'extrusion à accumulateur dimensionnée pour des fûts de 200 à 220 litres. L'accumulateur projette rapidement une lourde paraison, avant que la gravité ne la déforme. Tout le reste de la machine existe pour servir un moment : le test de chute.
C'est le cadrage honnête. Un fût qui ne peut pas survivre à une chute ne transporte pas de marchandises dangereuses, aussi beau soit-il.
Cet article fonctionne donc à rebours du test. Ce que le tambour doit survivre. Là où les tambours se brisent réellement. Et ce que la machine doit faire à ce sujet.
Points clés à retenir
- Les tambours tombent en panne aule carillon inférieur et la soudure par pincement. Presque jamais dans la paroi latérale.
- Le test de chute se fait avec le tambourfroid complet et conditionné. Le plastique froid est un plastique fragile.
- Un fût de 200 litres pèse12 à 15 kgavec une paroi de 3,5 à 4 mm. Chaque millimètre supplémentaire, c'est de l'argent.
- HMW-HDPE, pas de HDPE ordinaire.La résistance aux fissures de contrainte est ce qui survit à une année de chimie agressive.
- La sortie est17 à 20 fûts par heure. C'est le refroidissement qui détermine ce rythme, pas l'extrudeuse.
Sur cette page
Ce qu'exige réellement le test de chute
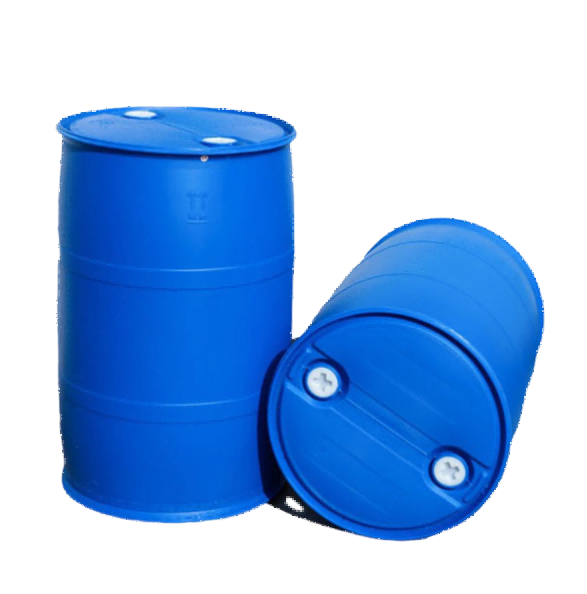
La certification ONU pour les emballages de marchandises dangereuses comprend un test de chute. Le fût est rempli, déposé et inspecté. Il ne doit pas fuir.
Trois détails rendent les choses plus difficiles qu’il n’y paraît.
Premièrement, le tambour estcomplet. Cela représente environ 200 kilos de liquide derrière l'impact. La charge ne s'arrête pas lorsque le tambour touche le sol. Il continue de bouger et le mur doit le retenir.
Deuxièmement, le tambour estfroid conditionnéd'abord. Le polyéthylène durcit en se réchauffant et devient cassant en refroidissant. Tester le froid est délibéré. C'est le pire des cas dans une véritable chaîne d'approvisionnement.
Troisièmement, la baisse est généralementen diagonale, sur le carillon inférieur. Pas plat. Cela canalise tout l’impact dans un petit rayon de plastique. Et ce rayon est exactement là où la paraison a dû s'étendre le plus pour former la base.
Notre outillage de tambour est validé pour un test de chute de 3 mètres avec certification UN. Commercialement, ce n’est pas un bonus. Les acheteurs d'emballages de marchandises dangereuses ne peuvent pas accepter un fût non éprouvé, c'est donc le prix d'entrée.
Où les tambours se brisent
Demandez à un nouvel acheteur où un tambour tombe en panne. Ils pointent généralement vers le mur latéral, car c'est la plus grande surface.
Ce n'est pas le cas. Deux endroits représentent presque chaque panne que nous sommes invités à diagnostiquer.
Le carillon du bas
Il s'agit du rayon du coin où la base rencontre la paroi latérale. Géométriquement, c'est la partie la plus longue que la paraison doit s'étirer, c'est donc naturellement la partie la plus fine du tambour.
C'est aussi là que la chute diagonale concentre son énergie. Plastique fin, impact concentré, conditionnement à froid. C'est pourquoi le carillon retentit en premier.
La soudure par pincement
Lorsque le moule se ferme, il pince la paraison et coupe le flash. Cette couture est une soudure entre deux faces de matière fondue. C'est la ligne la plus faible du tambour fini.
Une soudure peut paraître parfaite tout en étant froide. Les soudures à froid se décollent sous l’impact au lieu de se déchirer. La surface de défaillance vous indique ce qui s'est produit. Une soudure déchirée avait une bonne fusion. Un pelé ne l’a pas fait.
Tableau 1 · Diagnostic de panne
| Là où ça a échoué | Cause probable | Que changer |
|---|---|---|
| Carillon inférieur, divisé | Paroi trop fine au rayon de base | Ajouter des points d'épaisseur au carillon |
| Soudure décollée | Fondre trop froid au pincement | Augmenter la température de fusion, équilibrer les zones de matrice |
| Soudure fendue proprement | Pas assez de matière au niveau de la couture | Re-profiler le matériau dans la ligne de pincement |
| Fissures des semaines après le remplissage | Fissuration sous contrainte, mauvaise qualité de résine | Passer à un HMW-HDPE de poids moléculaire plus élevé |
| Flash important, couture faible | Pince qui s'ouvre lentement | Vérifier le tonnage et l'usure des bords de pincement |
| Déformé après empilement | Pas assez de refroidissement avant éjection | Prolonger le refroidissement, abaisser la température de l'eau |
La quatrième rangée est celle qui fait mal. La fissuration sous contrainte n'apparaît pas lors du test de chute. Il apparaît des semaines plus tard, sur le site d'un client, dans un fût rempli de quelque chose d'agressif. À ce moment-là, vous en avez expédié des milliers.
Pourquoi du HMW-HDPE, et pas du HDPE ordinaire
Les fûts chimiques sont fabriqués à partir de HDPE de haut poids moléculaire. La raison en est une propriété appelée résistance aux fissures sous contrainte environnementale, ou ESCR.
Voici ce que cela signifie en pratique. Soumettez le polyéthylène à des contraintes constantes, exposez-le à certains produits chimiques et il peut se fissurer avec le temps. Aucun impact nécessaire. Cela cède simplement.
Un tambour plein est exactement cette situation. Le mur est constamment sollicité par le poids du contenu. Ce contenu peut être un détergent, un solvant ou un acide. Et le tambour pourrait rester ainsi pendant un an.
Les chaînes polymères plus longues résistent bien mieux à cela. C'est ce que vous offre le poids moléculaire élevé du HMW-HDPE.
Il y a un piège, et il atterrit sur la machine. La résine HMW est plus rigide à traiter. Il gonfle davantage en sortant du dé. Il nécessite plus de puissance d'extrudeuse et des réglages de paraison différents que le HDPE dans une petite boîte.
Vérifiez donc la capacité de plastification par rapport à la résine de votre tambour réelle. Les devis l'indiquent généralement pour le PEHD standard, ce qui n'est pas ce que vous utiliserez.
Programmation du mur pour l'impact
Un contrôleur de paraison ne définit pas une seule épaisseur. Il définit une courbe sur toute la longueur de la paraison. Sur un tambour, cette courbe est conçue autour du test de chute.
Cela devient plus simple une fois que vous voyez le tambour comme un ensemble de tâches :
- Carillon de base et inférieur : plus.Cela prend l'impact, et c'est la zone la plus fine par défaut. C’est celui qui a le plus besoin de compensation.
- Ligne de pincement : plus.La soudure la plus faible ne doit pas également être la section la plus fine.
- Carillon supérieur et zone de fermeture : plus.Les bondes concentrent le stress et les fûts tombent également sur le dessus.
- Paroi latérale droite : moins.Il transporte la charge la moins concentrée. C'est là que le poids disparaît.
- Au dessus de la ligne de coupe : minime.Ce matériau devient flash et est rebroyé.
Les chiffres montrent clairement les enjeux. Un fût de 200 litres pèse 12 à 15 kg, avec une paroi d'environ 3,5 à 4 mm. Ajoutez un millimètre inutile sur le corps et vous avez ajouté des kilos de HMW-HDPE à chaque fût que vous expédiez.
C'est pourquoi la résolution du contrôleur n'est pas une note de bas de page ici. Un contrôleur d'épaisseur de paroi à 100 points place le matériau précisément là où le carillon se formera. Un contrôleur grossier le répartit sur une large bande et vous payez la différence à chaque cycle.
Encore une chose à savoir. Sag travaille contre vous ici. La paraison s'amincit au sommet lorsqu'elle pend, et le sommet de la paraison forme la base du tambour.
Ainsi, la zone qui a le plus besoin de matériau est celle à laquelle la gravité le vole. C’est cette contradiction que tout le programme du mur vise à résoudre.
Le double anneau, et pourquoi il est là
Regardez un fût de 220 litres et vous verrez deux anneaux surélevés autour du corps. Ils ne stylisent pas.
Ils font trois tâches. Ils renforcent la paroi latérale contre les bosses. Ils donnent aux manutentionnaires de fûts de chariots élévateurs quelque chose à saisir. Et ils supportent la charge lorsque les fûts sont empilés, évitant ainsi que le poids ne pèse sur le mur lui-même.
Du point de vue du moulage, les anneaux sont une complication. Chacun est un changement de section, donc la paraison s'y étend différemment. Si vous vous trompez de programme, de fines taches apparaissent immédiatement sous chaque anneau.
C'est un bon exemple de la raison pour laquelle la conception de moules et la capacité de la machine vont dans le même sens. Un profil d'anneau facile à dessiner peut être difficile à souffler uniformément. Cette discussion ne coûte rien avant que le moule ne soit coupé, et beaucoup après.
Spécification de la machine
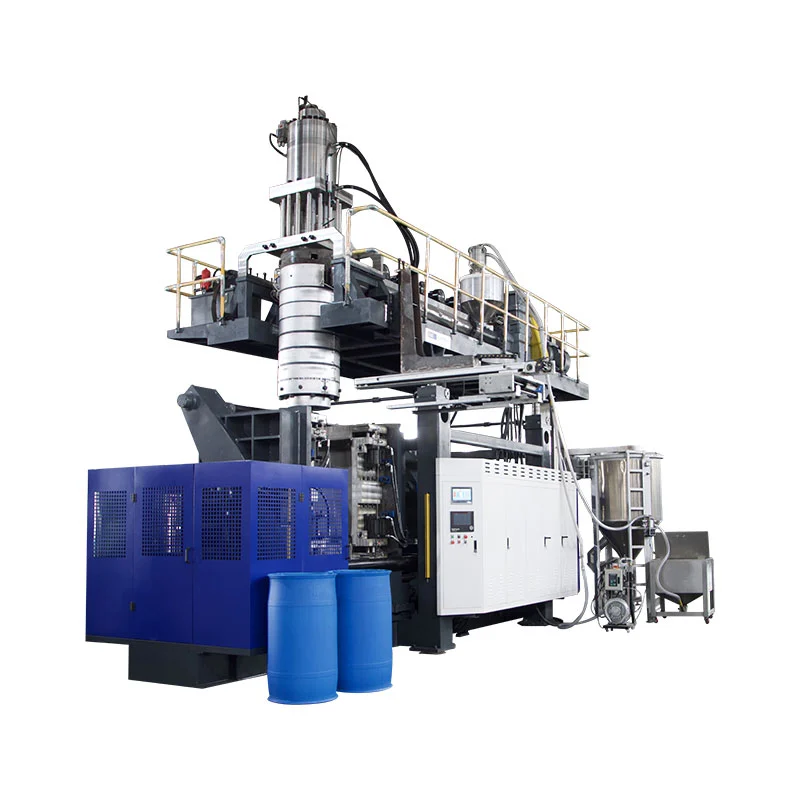
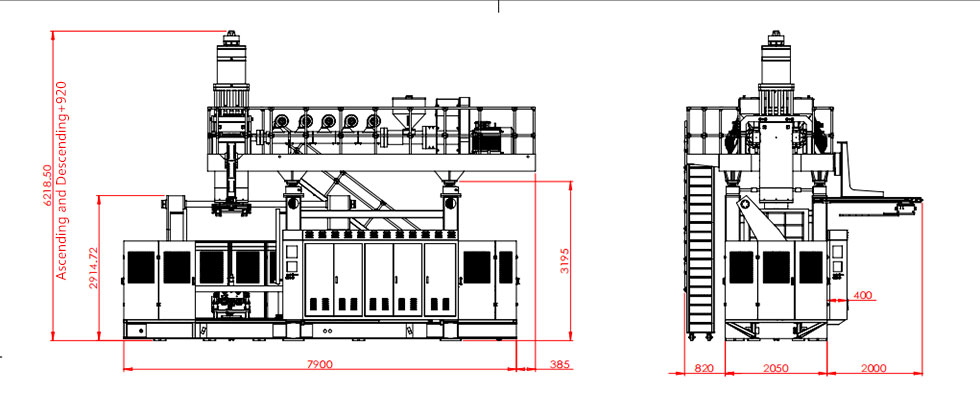
Les batteries sont exigeantes, mais le cahier des charges se résume à quatre questions.
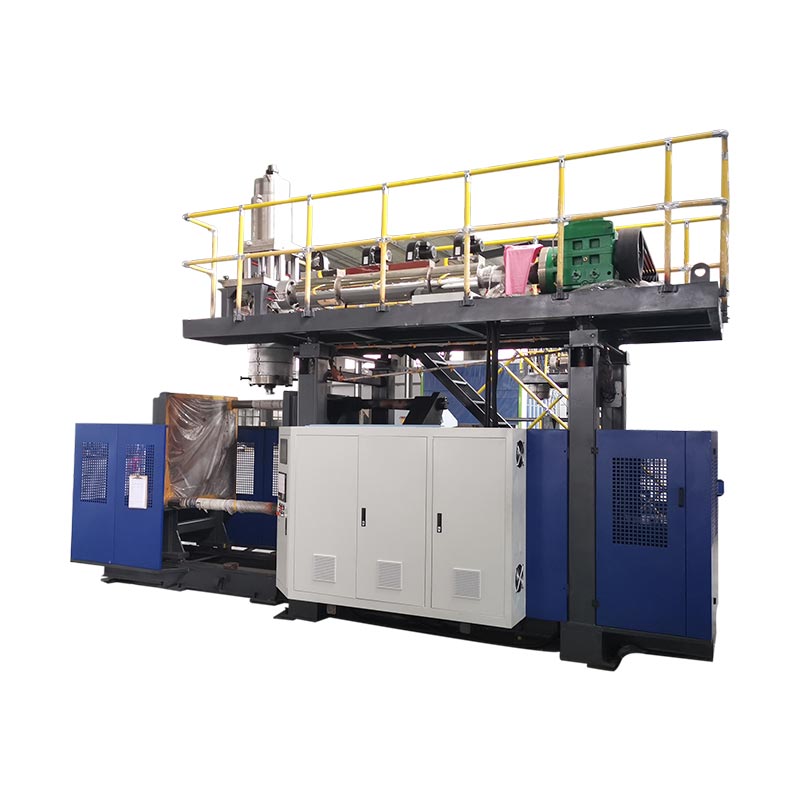
- Quel est le plus gros tambour ?Un fût de 200 à 220 litres nécessite une machine de classe 250 litres. Le nôtre est leBaril chimique KGB200L/LP spécial, également vendu sous le nom deMachine à tambour en plastique de 220 litres.
- Des tambours plus petits aussi ?La plupart des usines exploitent une gamme. UN30LouAccumulateur 120Lcouvre l'extrémité inférieure, et deux machines couvrent généralement de 30 à 220 litres.
- Quelle qualité de résine ?Confirmez la capacité de plastification par rapport à votre HMW-HDPE réel, et non aux chiffres génériques du HDPE.
- Qu'est-ce qui se passe d'autre sur le cadre ?La même machine fabrique des réservoirs d'eau, des palettes, des barrières et des réservoirs de carburant en changeant le moule. La planification de cela permet de maintenir l'utilisation entre les contrats de tambour.
Tableau 2 · Taille du tambour par classe de machine
| Taille du tambour | Machine | Force de serrage | Résultat indicatif |
|---|---|---|---|
| 20 à 30 L | Accumulateur 30L | 215 kN | ~650 par heure |
| 50 à 60 L | Accumulateur 60L | 280 kN | ~500 par heure |
| 120 litres | Accumulateur 120L | 440 kN | ~320 par heure |
| 160 litres | Accumulateur 160L | 760 kN | ~300 par heure |
| 200 à 220 L | Fût 250L spécial | 760 kN | 17 à 20 par heure |
Cette dernière rangée surprend les gens et mérite d’être expliquée honnêtement. La fiche technique du KGB200L/LP montre un cycle de séchage de 300 pièces par heure. Les vrais fûts de 220 litres se détachent entre 17 et 20.
La machine n'est pas sous-performante. Le cycle sec est la machine fonctionnant sans plastique et sans refroidissement. Un mur HMW-HDPE de 4 mm prend quelques minutes à prendre, et le refroidissement est le moteur de chaque grande pièce. Aucune puissance de l’extrudeuse ne change cela.
Parlez-nous de votre programme de batterie
Envoyez la taille du tambour, la qualité de la résine et la certification dont vous avez besoin. Nous reviendrons avec la classe de machine, l'approche du programme mural et un résultat réaliste pour votre part.
Obtenez un devis Discutez sur WhatsAppQuestions fréquemment posées
Quelle machine fabrique des fûts chimiques en plastique ?
Une machine de moulage par extrusion-soufflage d'accumulateurs. Il stocke la fonte et la projette rapidement, de sorte qu'une paraison à tambour lourd ne s'affaisse pas avant la fermeture du moule. Un fût de 200 à 220 litres nécessite une machine de classe 250 litres avec une force de serrage d'environ 760 kN.
Qu'est-ce que le test de chute de l'ONU ?
Un tambour rempli est lâché d'une hauteur définie sur une surface rigide, comprenant généralement une chute en diagonale sur le carillon inférieur. Il ne doit pas fuir par la suite. Notre outillage de tambour est validé pour un test de chute de 3 mètres avec certification UN.
Pourquoi les fûts en plastique échouent-ils au test de chute ?
La plupart des défaillances se situent au niveau du carillon inférieur ou de la soudure par pincement, et non au niveau de la paroi latérale. Les causes habituelles sont un manque de matière dans le rayon de base, une soudure à froid ou une résine avec une résistance insuffisante aux fissures de contrainte.
Combien pèse un fût de 200 litres ?
Généralement 12 à 15 kg en HMW-HDPE, avec une paroi d'environ 3,5 à 4 mm. Le poids exact dépend du programme de mur et de la certification à laquelle le tambour doit répondre.
Quel résultat une boîte à rythmes peut-elle atteindre ?
Un fût à double anneau de 220 litres produit environ 17 à 20 pièces par heure. Le refroidissement le limite, car une paroi de 4 mm met beaucoup plus de temps à prendre qu'un petit récipient.
Une seule machine peut-elle fabriquer des tambours et d’autres produits ?
Oui. Les machines à accumulateurs changent de produit en changeant de moule. Le même châssis réalise des réservoirs d'eau, des palettes, des barrières de circulation, des bouées et des réservoirs de carburant.
Où cela te mène
Les tambours ressemblent à des pièces simples. Ce n’est pas le cas. Un fût doit survivre à une chute, pleine et froide, sur son coin le plus faible. Tenez ensuite quelque chose d'agressif pendant un an sans craquer.
Trois choses décident si c’est le cas. Résine avec une réelle résistance aux fissures de contrainte. Un programme mural qui met de la matière dans le carillon et la soudure. Et une résolution de contrôle suffisante pour le placer avec précision, au lieu d'ajouter du poids partout.
Obtenez-les correctement et le tambour passe. Si vous vous trompez, cela passe parfois, ce qui est pire. Vous ne le saurez que lorsque le client le fera.