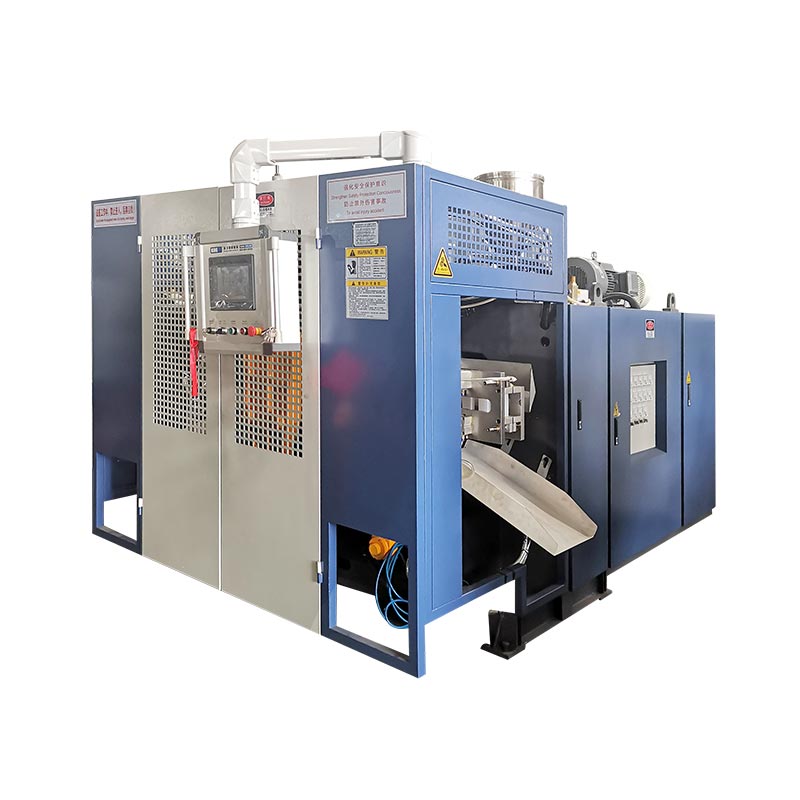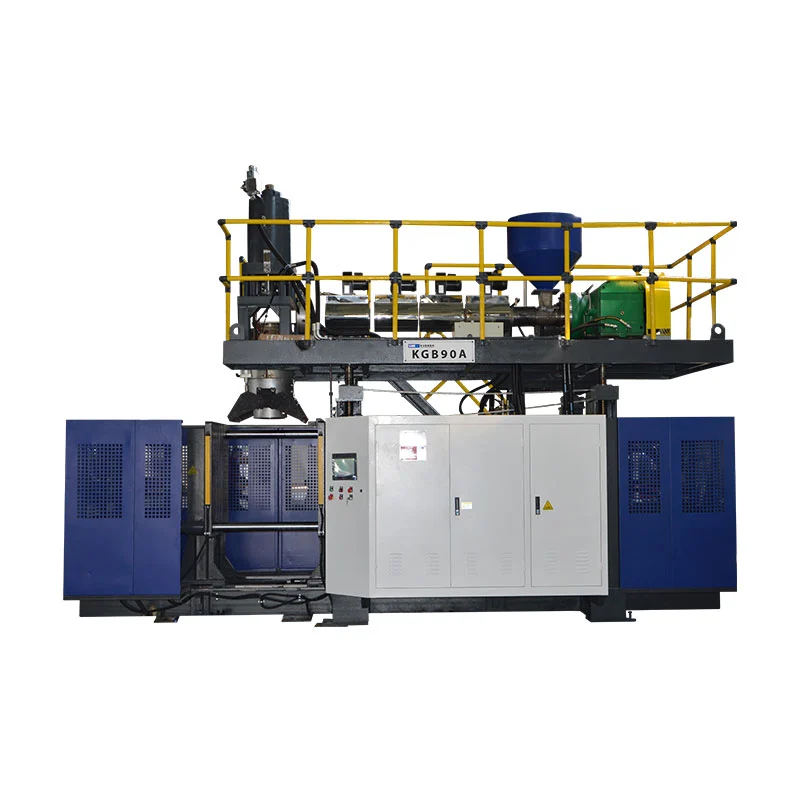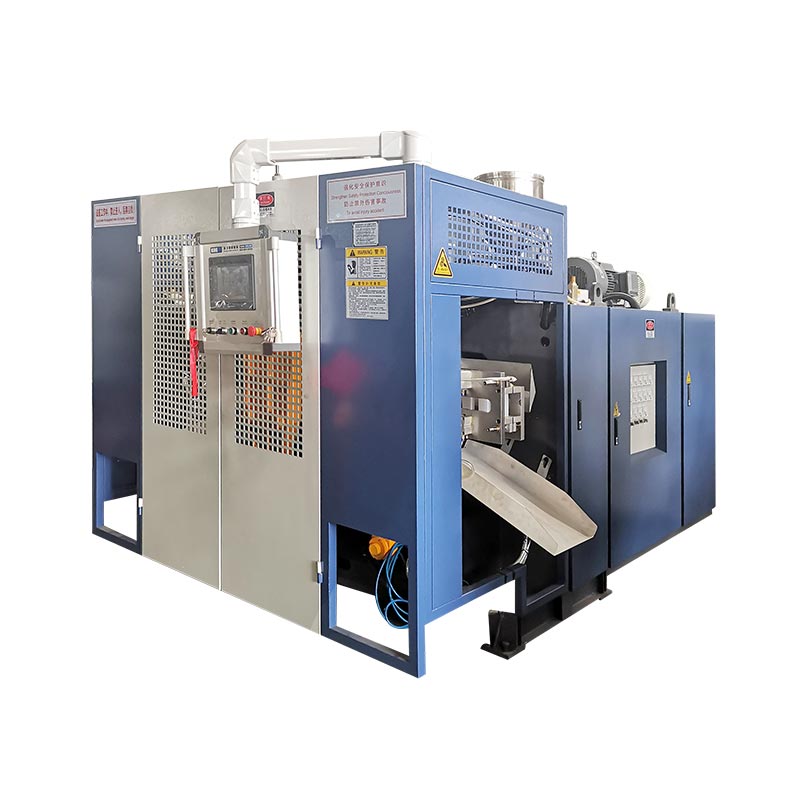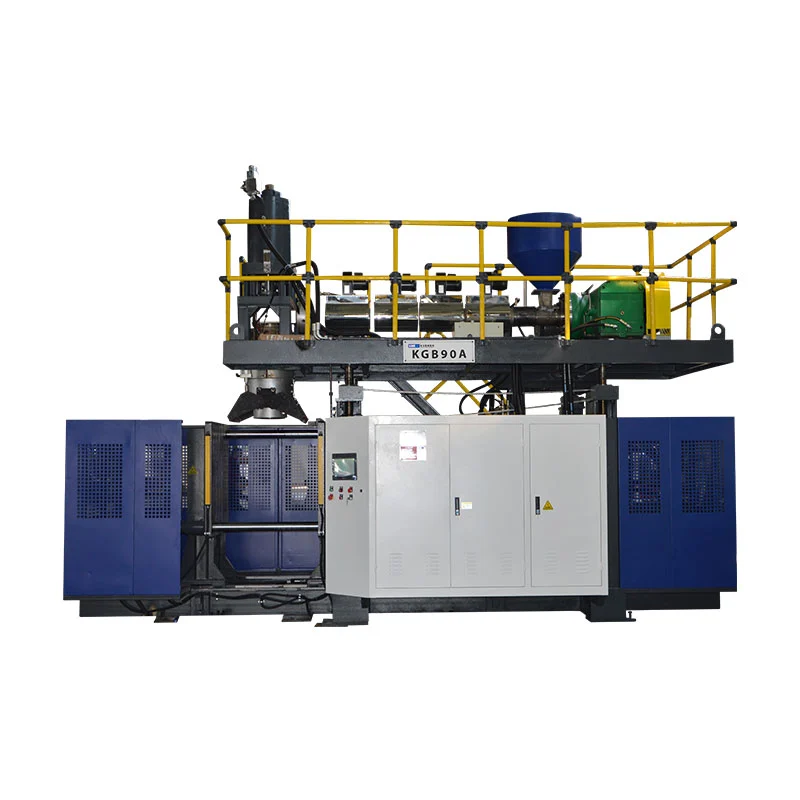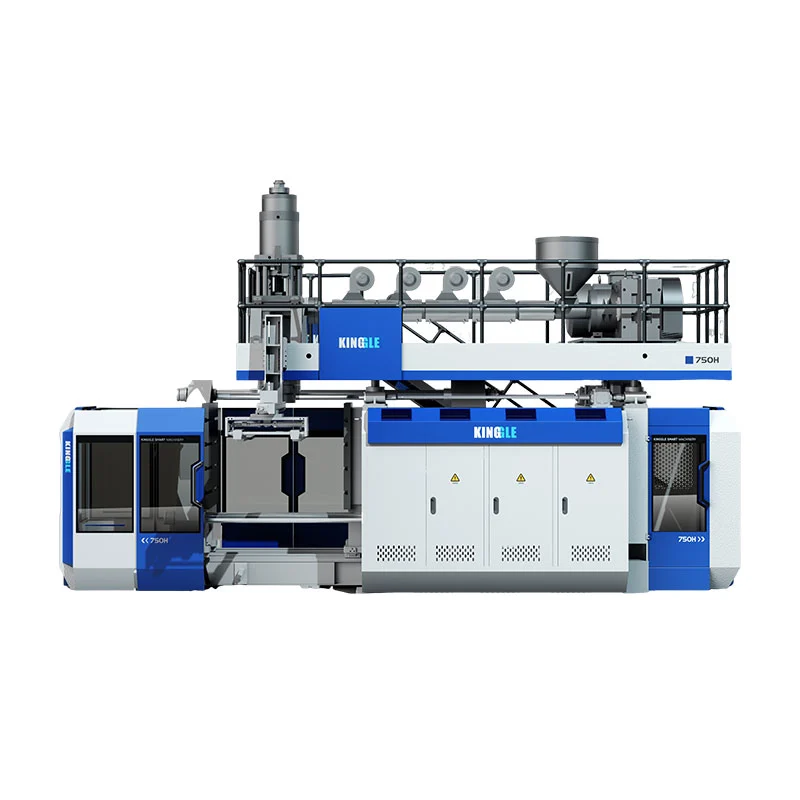
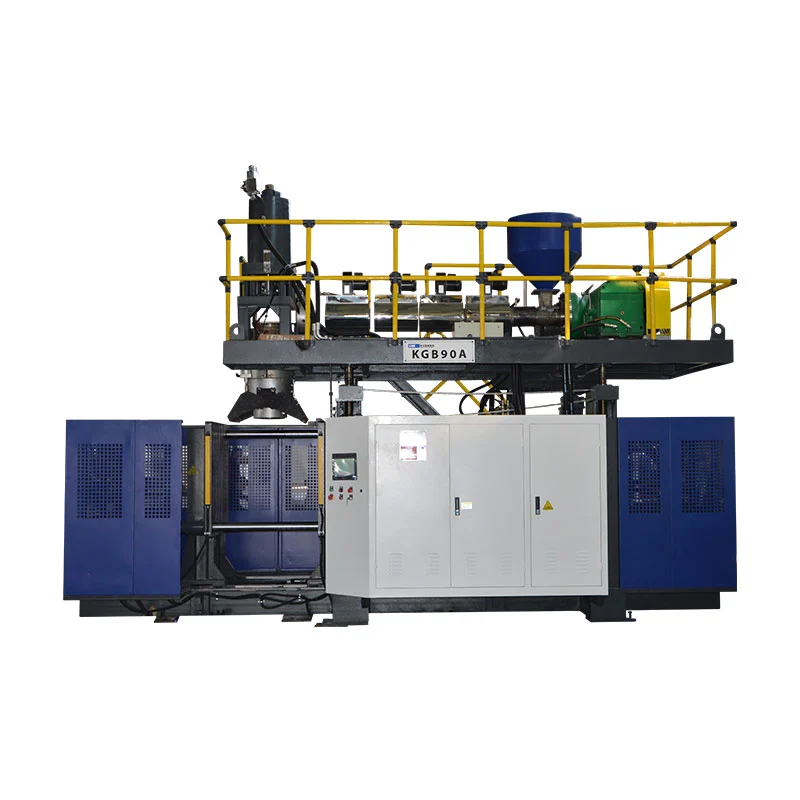
Choisissez entre le KGB80A et le KGB80AP en fonction du nombre de flux de matériaux requis par votre produit. Le tableau KGB80A publié par Kinggle répertorie une vis de 80 mm, tandis que le tableau KGB80AP répertorie deux vis de 70 mm et décrit la production en double couche ou en double couleur. Leurs références publiées d'enveloppe de moule, de pince, d'accumulateur et d'utilitaire sont par ailleurs les mêmes, donc une décision valide nécessite toujours la pièce, le moule, le plan de résine et les critères d'essai réels.
Deux machines peuvent partager la même étiquette de 30 L tout en résolvant des problèmes de production différents. Un fût chimique fabriqué à partir d'un seul flux de résine ne crée pas la même tâche d'extrusion qu'une boîte à outils à deux couleurs ou qu'un mur composé de deux couches de matériau. L’achat par volume de conteneur masque à lui seul cette différence.
Cette comparaison traite les KGB80A et KGB80AP comme des plates-formes de produits et non comme une liste d'adjectifs dans une brochure. Il fait suite aux données actuellement publiées sur les deux pages produits de Kinggle. Lorsque le site Web laisse une question de configuration ouverte, l'article le dit et déplace cet élément dans le devis ou l'essai en usine.
Cinq points à régler avant de demander un devis
- Définissez si le mur a besoin d'un flux de fusion, de deux couches, de deux couleurs, d'une bande de visualisation ou d'une autre structure.
- Vérifiez le moule par rapport au plateau publié, à l'enveloppe du moule, à la course d'ouverture et à la plage d'épaisseur.
- Comparez la demande brute de paraison avec les références d'accumulateurs PE 5 L et 3,75 kg.
- Considérez 650 pièces/h comme un chiffre de cycle sec, et non comme un rendement de production promis.
- Écrivez les règles d'acceptation des matériaux, de la qualité, du rendement et de l'utilité dans le plan d'essai.
Limite des données :les spécifications ci-dessous proviennent du courantPage KGB80AetPage KGB80AP, vérifié le 11 septembre 2026. Ce sont des références de comparaison. Le devis approuvé, le dessin de la machine et l’accord technique contrôlent la configuration livrée.
Commencez par le mur du produit, pas par le nom de la machine
La première question n’est pas de savoir si le produit contient 20 ou 30 litres. Demandez combien de flux de fusion contrôlés indépendamment doivent entrer dans la tête de filière. Un mur conventionnel mono-matériau nécessite un chemin de résine défini. A two-color part needs two color streams. Un produit double couche nécessite deux flux qui se rejoignent à l’intérieur d’une tête de coextrusion. Ces flux peuvent utiliser le même polymère de base ou des matériaux différents, mais leur compatibilité et leurs fenêtres de traitement doivent encore être revues.
Cette distinction est facile à perdre car les acheteurs entendent également parler de têtes et de cavités. Une couche est une zone de matériau traversant le mur. Une sortie de filière crée une paraison. Une cavité de moule crée une pièce. Une machine à deux couches n'est pas automatiquement une machine à deux têtes et un moule à deux empreintes ne crée pas deux couches de matériau. Kinggle'sguide de tête, de cavité et de couchemaintient ces comptes séparés.
La description publique du KGB80AP est précise sur ce point. Il présente le modèle comme une plateforme à double extrusion pour un travail en double couche ou en double couleur. Son tableau répertorie deux vis de 70 mm et deux moteurs d'extrudeuse de 22 kW. Le tableau KGB80A répertorie une vis de 80 mm et un moteur de 37 kW. Cette différence d’architecture est plus utile qu’une vague affirmation selon laquelle une machine est plus avancée.
There is one item to clarify in writing. La description du produit KGB80A mentionne des options monocouches et multicouches, tandis que son tableau de spécifications publié montre une extrudeuse. Ces déclarations ne peuvent être possibles que si le package d’options final modifie l’architecture standard. Do not guess which package is intended. Demandez le devis pour nommer chaque extrudeuse, le matériau qui lui est attribué, la structure de la tête de filière et la plage de rapports de couches réglable.
Ce que Kinggle publie actuellement pour les deux plateformes 30L
Le tableau ci-dessous reproduit les champs qui peuvent être comparés directement sur les deux pages produits actuelles. La plupart des données de la plateforme sont les mêmes. Les deux pages répertorient une capacité maximale de conteneur de 30 L, une force de serrage de 215 kN, un accumulateur de 5 L et une référence de poids d'accumulateur PE de 3,75 kg. Les différences importantes publiées concernent la disposition de l'extrusion et le poids de la machine.
| Champ publié | KGB80A | KGB80AP | Comment l'utiliser |
|---|---|---|---|
| Capacité maximale du conteneur | 30L | 30L | Étiquette de dépistage uniquement ; cela ne prouve pas l'adéquation de la moisissure, de la grenaille ou du produit |
| Sortir | 650 pièces/h, cycle sec | 650 pièces/h, cycle sec | Référence de mouvement de la machine, sortie de produit non acceptée |
| Taille de la machine | 4,7 x 3,5 x 4 m | 4,7 x 3,5 x 4 m | Enveloppe de départ pour la planification de l'aménagement |
| Poids de la machine | 12 tonnes | 13 tonnes | Entrée pour l'examen du sol et de la manutention, sous réserve du dessin final |
| Force de serrage | 215 kN | 215 kN | Comparez avec la zone projetée et les conditions de soufflage convenues |
| Taille maximale du moule | 520x860mm | 520x860mm | Vérifiez le dessin réel du moule et les connexions |
| Plage d'épaisseur du moule | 360 à 420 mm | 360 à 420 mm | Confirmer l'épaisseur du moule, les plaques et les adaptateurs installés |
| Course d'ouverture | 350 à 850 mm | 350 à 850 mm | Vérifier le dégagement des pièces, les inserts et le chemin de retrait |
| Disposition des vis | 1x80mm | 2x70mm | Principale différence d'architecture publiée |
| Disposition du moteur de l'extrudeuse | 1 x 37 kW | 2 x 22 kW | Confirme un contre deux lecteurs d'extrusion publiés |
| Capacité de fusion du PEHD publiée | 120 à 140kg/h | 120 à 140kg/h | Référence matérielle ; comparer avec la demande brute |
| Capacité de l'accumulateur | 5L | 5L | Vérifiez par rapport à la paraison brute complète |
| Poids de l'accumulateur PE publié | 3,75 kg | 3,75 kg | Pas le même que le poids du produit fini |
| Référence de soufflage d'air | 0,8 MPa ; 0,7 m³/min | 0,8 MPa ; 0,7 m³/min | Confirmer l'exigence finale en matière d'entrée de machine |
| Référence eau de refroidissement | 0,3 MPa ; 70 L/min | 0,3 MPa ; 70 L/min | Confirmer la température, la qualité, le retour et la portée du circuit |
| Ligne d'énergie moyenne publiée | 27 à 37 kW | 27 à 37 kW | Référence de puissance, non garantie kWh par pièce acceptée |
Les numéros partagés ne rendent pas les machines interchangeables. Un deuxième flux de matériau ajoute un chemin d'alimentation, un barillet, un entraînement, un historique de température et une séquence de purge. La page produit peut afficher la même enveloppe externe et la même référence utilitaire, mais la méthode de production est toujours différente. Le dossier de projet doit donc identifier la charge électrique finale, l'étendue de la manutention des matériaux et l'ensemble de contrôle au lieu de s'appuyer uniquement sur le tableau de comparaison.
Direction KGB80A
Commencez ici lorsque la description du produit utilise un flux de fusion défini et l'ajustement publié du moule et de l'enveloppe de grenaille.
Direction KGB80AP
Commencez ici lorsque deux flux de matière fondue alimentés indépendamment sont requis pour la construction de couches ou de couleurs.
Où le KGB80A est le point de départ plus propre
Le tableau KGB80A décrit une vis de 80 mm, un moteur d'extrudeuse de 37 kW et une plage de capacité de fusion du PEHD publiée de 120 à 140 kg/h. Pour un produit défini autour d’un flux de matériaux, il s’agit de la référence publiée la plus simple. Le plan matériel comporte une voie d'alimentation principale à identifier, sécher ou conditionner si nécessaire, colorer, doser, purger et tracer par lot.
Plus simple ne veut pas dire automatique. La qualité de résine, le mélange maître, l'ensemble d'additifs et la règle de rebroyage nécessitent toujours une recette écrite. Un fût chimique peut nécessiter une résine et un plan de validation différents de ceux d'une boîte à outils ou d'un réservoir d'eau. Kinggle'sGuide PEHD versus PPexplique pourquoi le nom de la famille des polymères ne définit pas la température de fusion, le temps de refroidissement ou les performances du produit.
La page KGB80A répertorie les barils d'emballage de produits chimiques, les conteneurs empilables, les réservoirs d'eau, les boîtes à outils, les pulvérisateurs, les jouets et les pièces automobiles comme familles d'applications. Those examples show the intended range; ils ne prouvent pas que tous les produits de ces groupes conviennent. Une boîte à outils large peut échouer à la vérification de l'enveloppe du moule même lorsque son volume interne est inférieur à 30 L. Une pièce technique lourde peut dépasser la demande brute de grenaille tout en contenant bien moins de 30 L.
Traitez le modèle comme un candidat une fois que le produit a passé quatre contrôles : nombre de flux de matériaux, interface de moule, demande brute de paraison et sortie acceptée. Si le projet nécessite une bande de vue, un chemin de couleur spécial ou une couche supplémentaire, demandez à Kinggle d'afficher l'option KGB80A exacte dans le devis. La formulation multicouche de la page publique ne doit jamais remplacer un diagramme du chemin matériel proposé.
Où le KGB80AP gagne son deuxième système d'extrusion
Le KGB80AP est le choix publié le plus clair lorsque la pièce nécessite deux flux de fusion alimentés indépendamment. Kinggle le décrit pour une production double couche ou double couleur et répertorie deux vis de 70 mm avec deux moteurs de 22 kW. Chaque flux peut recevoir ses propres paramètres d'alimentation en matériau et de traitement avant que les matières fondues ne se rencontrent dans la tête de filière.
Une deuxième extrudeuse devrait répondre à une exigence de mur définie. Il peut séparer deux couleurs, placer différents matériaux en deux couches ou soutenir une autre construction à deux flux approuvée. Il ne faut pas l’ajouter car « double couche » semble plus performante. L'acheteur doit indiquer ce que contient chaque flux, pourquoi la séparation est nécessaire et comment le mur fini sera vérifié.
Layer ratio is a separate control problem. Les tailles de vis publiques n'indiquent pas à l'acheteur la plage de couches réglable ou la stabilité de ce rapport pour une paire de résine spécifique. Le débit doit également être équilibré entre les deux flux. Si une couche alimente une petite partie du mur, son extrudeuse a toujours besoin d'une fenêtre de fonctionnement stable au débit requis. Demandez la conception de la tête de filière proposée, l'affectation des matériaux, la plage de rapports de couches et la méthode d'échantillonnage.
La programmation de l'épaisseur des murs ne remplace pas le contrôle du rapport de couche. Le Kinggle hébergéMoog DigiPack III mode d'emploiexplique comment une machine à accumulateur peut associer son profil mural à la position de l'accumulateur lors de l'extraction. Cette fonction répartit le mur brut le long de la paraison. Le système de coextrusion doit encore contrôler la manière dont les deux flux de matière fondue partagent cette paroi.
Deux flux modifient également le travail quotidien. L'usine doit empêcher les échanges de matériaux, gérer deux itinéraires de trémie, suivre deux historiques de température et planifier une purge pour chaque itinéraire. Le passage d'une boîte à outils bicolore à un tambour unicolore ne peut permettre d'économiser du matériel que si l'équipe de production peut nettoyer et documenter les deux circuits. Inclure ce travail dans leplan de transition.
Une étiquette de 30 L ne peut pas confirmer l'ajustement de la moisissure ou de la paraison
La capacité du conteneur n'est qu'une étiquette de volume. L'ajustement de la machine dépend de la géométrie extérieure et de la masse de plastique que la tête doit délivrer. Commencez par le dessin du produit fini. Ajoutez la zone de pincement, les poches flash, l'outillage du col, la disposition des goupilles de soufflage, les inserts, les connexions de refroidissement, les points de levage et tout dégagement de retrait à l'examen du moule.
Les deux pages produits publient une taille de moule maximale de 520 x 860 mm, une plage d'épaisseurs de moule de 360 à 420 mm et une plage de courses d'ouverture de 350 à 850 mm. Comparez ces valeurs avec l'ensemble complet du moule, et non avec les dimensions visibles du produit. Les plaques d'adaptation et les connexions de service peuvent prendre de la place. Les pièces profondes peuvent également nécessiter un jeu d'ouverture et d'extraction plus important que ce que le dessin du moule suggère au départ.
La référence de serrage de 215 kN nécessite son propre calcul. La pression de soufflage agit sur la zone projetée vue au niveau du plan de joint. L'orientation du produit, la zone du flash et le nombre de positions actives affectent cette zone. N'approuvez pas la pince du seul volume. Envoyez la disposition du moule proposée et la pression du processus à Kinggle pour confirmation du projet. Leguide de conception de moules d'extrusion-soufflagecouvre l'interface plus en détail.
masse de la pièce finie + bavure supérieure + bavure inférieure + garniture du col ou de la poignée + autres déchets de processus capturés
Comparez cette demande brute avec la tête, et pas seulement avec le poids net de la bouteille. Les deux pages publient un accumulateur de 5 L et une référence de poids d'accumulateur PE de 3,75 kg. Le chiffre de 3,75 kg dépend du matériau et ne doit pas être traité comme une limite universelle de poids partiel. La densité de la résine, le comportement à l'état fondu, la conception de la matrice, le coussinet requis et la marge de traitement sont tous importants.
A useful project review shows the mass balance. Pesez ou estimez chaque section capturée à partir d'un outil représentatif, enregistrez la qualité de la résine et indiquez le coussin prévu. Si la paraison brute est trop proche de la référence publiée, demandez si un modèle de tête ou de machine différent offre une fenêtre plus stable. Une machine nominale de 30 L n’est pas automatiquement la bonne machine de fabrication de fûts de 30 litres pour chaque forme.
Lisez la ligne 650 pièces/h comme des données machine et non comme une promesse de vente.
Les deux tables Kinggle étiquettent 650 pièces/h comme « Sortie (cycle sec) ». Un cycle sec mesure le mouvement de la machine sans prouver la distribution de la matière fondue, le soufflage, le refroidissement, le retrait des pièces, le découpage ou l'inspection. Il n'identifie pas non plus le récipient, l'épaisseur de la paroi, la résine, la température du moule ou la règle de rejet. Le chiffre peut aider à comparer la plate-forme mécanique, mais il ne peut pas être copié dans un plan d’affaires sous forme de pièces vendables par heure.
Commencez la planification de la production avec le cycle de production complet. Enregistrez le remplissage de l'accumulateur, l'extraction de la paraison, la fermeture du moule, le soufflage, l'échappement, le refroidissement, l'ouverture du moule, le retrait et la manipulation en aval. L'événement requis le plus long contrôle le temps de répétition. Un baril de produits chimiques épais peut être limité en termes de refroidissement. Un produit bicolore peut être limité par le flux de fusion plus lent ou par le processus en aval.
événements de moulage bruts x pièces par événement x taux d'acceptation, divisé par le temps d'exécution mesuré en heures
La plage de capacité de fusion publiée du PEHD est de 120 à 140 kg/h pour les deux modèles. Utilisez-le uniquement comme référence HDPE. Comparez-le à la demande horaire brute, qui inclut le flash et d'autres éléments capturés. Si le KGB80AP utilise deux matériaux différents, documentez le débit massique requis pour chaque flux. Un total combiné peut cacher une couche de faible débit instable.
Mesurez le rendement accepté sur une fenêtre stable avec le moule réel et la résine spécifiée. Marquez les arrêts, les interventions manuelles, les modifications de recettes et les pièces rejetées. Kinggle'sguide d'optimisation du temps de cyclemontre comment trouver l’étape limite. Leguide de test d'acceptation en usinetransforme le résultat en un enregistrement d'acceptation reproductible.
L'empreinte publiée n'est que le centre de la cellule d'usine
Les deux pages présentent une enveloppe de machine de 4,7 x 3,5 x 4 m. Ils répertorient 12 t pour le KGB80A et 13 t pour le KGB80AP. Ces chiffres facilitent les premiers travaux de configuration, mais une cellule utilisable nécessite également un accès au moule, à la tête de filière, à l'approvisionnement en matériaux, au retrait du robot ou des pièces, au découpage, à la gestion des déchets et à la maintenance. L'arrangement général approuvé devrait fixer la limite définitive.

Les lignes d'utilité publique sont également les mêmes : 0,8 MPa et 0,7 m³/min pour le soufflage d'air, plus 0,3 MPa et 70 L/min pour l'eau de refroidissement. Enregistrez la pression et le débit séparément. Ajoutez la température d'entrée, la qualité de l'eau, la taille du raccordement et les conditions de retour. Un collecteur peut afficher une pression alors que la dérivation ne parvient pas à fournir un débit suffisant lors d'une demande simultanée.
Les deux pages indiquent une consommation d'énergie moyenne de 27 à 37 kW. L'unité kW décrit la puissance. Il ne s’agit pas d’une charge connectée, ni d’une énergie par produit. Les dispositions des moteurs publiées sont différentes, de sorte que le calendrier électrique final mérite une confirmation du projet même si la ligne de puissance moyenne correspond. Utilisez Kinggleguide de planification des services publicspour séparer la machine principale, les auxiliaires et les services d'usine.
Les comparaisons énergétiques nécessitent la même limite de produit.EUROMAP 46.2définit les mesures liées au produit pour une machine, un moule et un produit d'extrusion-soufflage spécifiés qui répondent aux exigences du client. Cette logique empêche un cycle de séchage rapide ou un test légèrement chargé de remplacer une production réelle. Enregistrez les kWh par pièce acceptée ou par kilogramme accepté dans les conditions d'essai convenues.
Remarque sur la planification de l'usine :confirmer le poids final de la machine, le centre de gravité, les charges de fondation, la méthode de levage, la puissance installée et les points de connexion à partir du dessin approuvé. La page publique n’est pas un document de fondation ou de conception électrique.
Laissez l’essai du produit décider du choix final du modèle
Un essai utile fait plus que produire un échantillon acceptable. Cela montre que l’architecture matérielle, le moule et la machine sélectionnés peuvent obtenir le résultat requis. Écrivez la méthode d'acceptation avant le début de l'essai. Sinon, un acheteur et un fournisseur peuvent regarder le même parcours et repartir avec des interprétations différentes.
- Gelez la révision du produit.Identifier le dessin, les dimensions, le poids net, le plan mural, l'interface du col ou de la fermeture et les tests fonctionnels.
- Geler le plan matériel.Nommez chaque résine, fournisseur, qualité, couleur, additif et règle de rebroyage. Pour le KGB80AP, attribuez chaque rapport de flux et de couche cible.
- Enregistrez la configuration de la machine.Répertoriez le modèle, les vis, les moteurs, la tête de filière, le contrôleur mural, le moule, le système de soufflage, l'équipement à emporter et en aval.
- Montrez le bilan de masse.Enregistrez le poids de la pièce finie, chaque section de flash ou de garniture, la masse brute de la paraison et le matériau retourné au processus.
- Définissez la fenêtre stable.Indiquez les conditions de réchauffement, la révision de la recette, le timing des échantillons, les interventions manuelles autorisées et la période minimale d'observation continue.
- Mesurer la qualité du produit.Utilisez les contrôles approuvés par l'acheteur pour les dimensions, la répartition des murs, les performances en matière de fuite, l'ajustement des fermetures, la charge, les chutes ou l'entretien chimique, le cas échéant.
- Compter les sorties acceptées.Séparez les événements bruts, les pièces brutes, les pièces acceptées, les rejets, les arrêts planifiés et les arrêts non planifiés.
- Enregistrez les services publics et l’énergie.Notez les conditions d’entrée d’air et d’eau de la machine. Si l’énergie est importante, définissez la limite du compteur et calculez-la par rapport à la production acceptée.
Pour un essai du KGB80AP, échantillonnez le mur par couche ainsi que par épaisseur totale lorsque la spécification l'exige. Un mur total correct peut toujours masquer une mauvaise répartition des couches. Utiliser une méthode convenue pour la résine et le produit. Conservez le résultat mesuré à côté de la recette et de la position de l'échantillon afin que l'équipe puisse retracer tout changement.
Pour les deux modèles, inspectez plusieurs positions le long du produit. Les poignées, les coins, les zones de pincement et les panneaux larges peuvent s'étirer différemment. Leguide de programmation des paraisonsexplique comment la position du contrôleur doit être liée aux mesures physiques du mur. Enregistrez le profil accepté avec l'outil et la révision du produit.
Construisez la demande de prix autour de la pièce au lieu de demander « une machine de 30 L »
Une demande de modèle courte transfère trop de décisions au fournisseur. Kinggle'sprocessus de ventedemande des photos ou des dessins du produit, le poids, la taille, le matériau, l'épaisseur, le rendement et les besoins en matière de résistance chimique. Pour cette comparaison, la définition du flux de matériaux doit se trouver en haut de ce package.
Envoyez un ensemble de fichiers contrôlés. Incluez le dessin du produit et les données 3D lorsqu'elles sont disponibles. Ajoutez le poids cible, les exigences de paroi, la qualité de la résine, le mélange maître, les additifs et la politique de rebroyage. Indiquez chaque couleur requise, le nombre de couches et le but de chaque couche. Ajoutez ensuite l'objectif de production annuel et horaire accepté, le modèle de travail, les services publics disponibles, la tension de l'usine, le plafond et les limites d'accès.
Décrivez ensuite les tests qui libèrent la pièce. Un fût de produits chimiques peut nécessiter des contrôles d’étanchéité, de fermeture, de manipulation ou d’emballage réglementés. Une boîte à outils peut nécessiter des vérifications de charnières, de loquets, de charge ou d’assemblage. Kinggle peut proposer la machine, le moule et le périmètre en aval uniquement lorsque ces exigences sont visibles. N'importez pas de valeurs de test d'un autre produit simplement parce qu'il a la même capacité nominale.
Demandez le devis pour séparer l'équipement standard, les options confirmées et l'équipement fourni par l'acheteur. Il doit identifier le nombre d'extrudeuses, les tailles de vis, la construction de la tête de filière, le contrôleur mural, les alimentateurs de matériaux, le robot ou les plats à emporter, le parage, le broyeur, le test de fuite, l'équipement de refroidissement et la portée de la mise en service. Ce niveau de détail fait du KGB80A par rapport au KGB80AP une décision technique plutôt qu'un suffixe sur une fiche de prix.
Une décision pratique entre KGB80A et KGB80AP
Choisissez la direction KGB80A lorsque le produit approuvé utilise un seul flux de fusion et correspond aux références publiées de moule, de pince et d'accumulateur avec une marge de travail. Son tableau actuel donne une base de référence claire pour une extrudeuse. Si le devis ajoute une option multicouche ou à bande de vue, exigez le diagramme de chemin de matériau révisé et le calendrier des services publics mis à jour.
Choisissez la direction KGB80AP lorsque le produit nécessite deux flux alimentés séparément pour la construction de couleurs ou de couches. Confirmez ce que chaque extrudeuse traite et comment les deux sorties sont équilibrées. Définissez le rapport de couche cible, la variation autorisée et la méthode d'inspection avant l'essai du moule.
Ne choisissez aucun des deux modèles uniquement car la pièce finie s’appelle un fût de 30L. Le dessin du produit, la paraison brute, l'assemblage du moule, le plan de résine et le taux d'acceptation sont les véritables intrants. Une fois ceux-ci corrigés, la différence de modèle devient simple et le travail restant appartient à l'accord technique.
Si les deux candidats semblent correspondre, comparez le travail de production qu'ils créent. Un flux de matériaux signifie généralement moins de voies d'alimentation et un plan de purge plus court. Deux flux fournissent le contrôle séparé nécessaire pour un calque ou une structure de couleur définie, mais les deux chemins doivent rester stables. La bonne machine est celle qui produit le mur approuvé avec un processus reproductible, et non celle avec la liste d'équipements la plus longue.
Gardez la trace de la décision finale. Joignez la configuration sélectionnée à la révision du produit, au dessin du moule, au calendrier des matériaux et au rapport d'essai. Cela évite qu'un bon de commande ultérieur ou une recette logicielle ne perde la raison du choix du modèle.
Envoyez la pièce à Kinggle avant de choisir la machine
Partagez le dessin du produit, le poids, les dimensions, les qualités de résine, le plan de couleur ou de couche, les informations sur le moule, le résultat requis, les tests de qualité et les utilitaires d'usine. Kinggle peut alors confirmer si le KGB80A, le KGB80AP ou une autre configuration correspond au projet.
Demander une proposition basée sur un produitQuestions fréquemment posées
Quelle est la principale différence entre le KGB80A et le KGB80AP ?
La disposition d'extrusion publiée constitue la principale différence. Le tableau KGB80A répertorie une vis de 80 mm et un moteur d'extrudeuse de 37 kW. Le tableau KGB80AP répertorie deux vis de 70 mm et deux moteurs de 22 kW, et sa description de produit précise une production double couche ou double couleur.
Le KGB80A peut-il fabriquer un produit multicouche ?
La description du produit KGB80A mentionne des options monocouches et multicouches, mais son tableau de spécifications actuel répertorie une extrudeuse. Demandez à Kinggle de définir l'option exacte, le nombre de flux de matériaux, la structure de la tête de filière et le calendrier des services publics dans le devis. Ne présumez pas que le tableau publié standard décrit une construction multicouche.
Une capacité de 30 litres signifie-t-elle que n'importe quel produit de 30 litres conviendra ?
Le produit et le moule doivent s'adapter au plateau, à l'enveloppe du moule, à la course d'ouverture et à la plage d'épaisseur. La demande brute de paraison, la surface projetée, les conditions de choc, le dégagement à emporter et les tests de qualité requis affectent également la décision du modèle.
La production de ces machines est-elle de 650 pièces/h ?
Les deux pages de produits indiquent 650 pièces/h comme chiffre de cycle à sec. Le rendement réel accepté dépend de la pièce, de la résine, du moule, de la formation de la paraison, du refroidissement, de la manipulation, de l'inspection, des rejets et des arrêts. Confirmez la sortie avec le produit convenu lors d’un essai stable.
Que signifie le poids de l'accumulateur PE de 3,75 kg ?
Il s'agit d'une référence de matériau PE publiée pour l'accumulateur, et non d'un poids de pièce finie garanti. Comparez la tête avec la masse brute de la paraison, y compris la marge du produit, du flash, de la garniture et du processus. Confirmez la limite finale pour la résine et la tête de filière sélectionnées.
Quelles informations dois-je envoyer pour un devis KGB80A ou KGB80AP ?
Envoyez le dessin du produit, les dimensions, le poids, les qualités de résine, les couleurs, la structure des couches, les cibles murales, les informations sur le moule, les exigences de sortie acceptées, les tests de qualité et les utilitaires d'usine. Indiquez clairement si un ou deux flux de matériaux contrôlés indépendamment sont nécessaires.
Sources et notes de vérification
Les spécifications du modèle dans cet article ont été vérifiées par rapport aux pages de produits en direct de Kinggle le 11 septembre 2026. Les pages de l'entreprise prennent en charge la configuration et les entrées de service publiées ; ils ne constituent pas une preuve indépendante des performances de production. Le document EUROMAP fournit une méthode de mesure de l'énergie liée au produit, et non un résultat de performance pour l'un ou l'autre des modèles Kinggle.
- Machine de moulage par soufflage à accumulation Kinggle KGB80A 30L, description du produit et tableau des spécifications.
- Machine de moulage par soufflage d'accumulateur Kinggle KGB80AP 30L, description de la double extrusion et tableau des spécifications.
- Processus de vente Kinggle, informations sur l'acheteur demandées pour une proposition de machine.
- Moog DigiPack III Manuel d'installation, de maintenance et d'utilisation, méthode de profil de mur à position d'accumulateur.
- EUROMAP 46.2, version 1.0, janvier 2014, mesure d'énergie liée au produit pour les machines d'extrusion-soufflage.