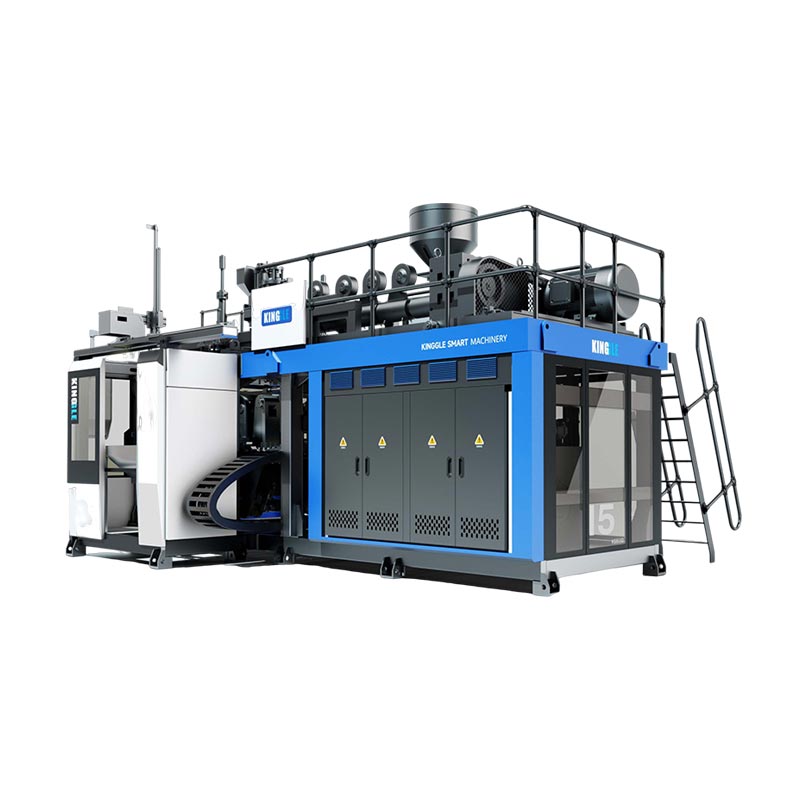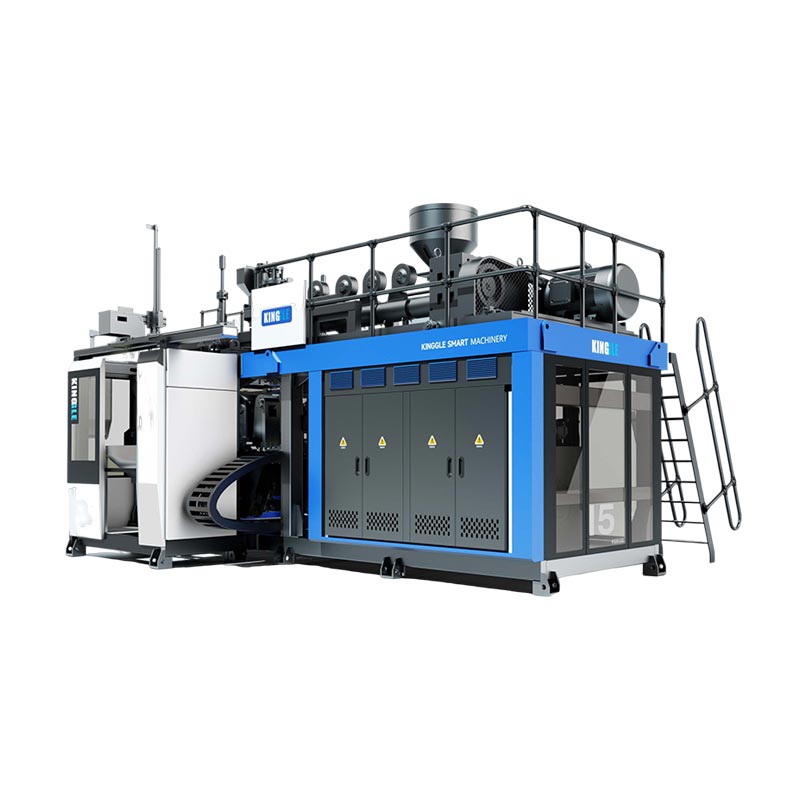
Choisissez le Kinggle KGB90A lorsque le produit approuvé peut utiliser la configuration publiée à extrudeuse unique et ne nécessite pas les deux flux de fusion du KGB90AP, une fois ses tests de matériaux, de sortie et de produit définis.Choisissez le KGB90AP lorsque les spécifications du produit appellent véritablement à une extrusion double couche ou double couleur, car sa page produit actuelle répertorie deux vis de 70 mm et les deux flux de matériaux doivent être inspectés séparément. Avant l'un ou l'autre choix, vérifiez l'enveloppe du moule, la masse brute de la paraison, la résine, la structure du mur, la production acceptée et les utilités d'usine par rapport à la pièce finie plutôt que de vous fier uniquement à l'étiquette de capacité de 60 L.

Cinq décisions à prendre avant de demander un devis
- Un flux de fusion ou deux
- Masse brute maximale de la paraison
- Taille du moule fini et interfaces
- Sortie acceptée avec le produit réel
- Portée des machines et des utilitaires complets
KGB90A
Publié avec une vis de 90 mm et un moteur d'extrudeuse de 45 kW. Commencez ici pour un concept de produit à flux unique, sous réserve de confirmation du projet.
KGB90AP
Edité avec deux vis de 70 mm et deux moteurs d'extrudeuse de 22 kW. Son objectif déclaré est la production en double couche ou en double couleur.
| Article publié | KGB90A | KGB90AP | Signification de la sélection |
|---|---|---|---|
| Capacité maximale du conteneur | 60L | 60L | La capacité nominale ne prouve pas qu'une pièce spécifique convient. |
| Disposition de l'extrudeuse | Une vis de 90 mm | Deux vis de 70 mm | Il s’agit de la principale différence de modèle en termes de structure des murs et de couleur. |
| Puissance du moteur de l'extrudeuse | 45 kW | 2 x 22 kW | Les puissances nominales des moteurs installés ne constituent pas des résultats énergétiques du produit. |
| Capacité de fusion du PEHD publiée | 130 à 160kg/h | 130 à 160kg/h | Confirmez la capacité avec la demande réelle de résine et de paraison brute. |
| Capacité de l'accumulateur | 6,6 L | 6,6 L | Vérifiez le volume et la masse du tir par rapport à la paraison complète. |
| Poids de l'accumulateur PE publié | 4,95 kg | 4,95 kg | Le poids partiel à lui seul exclut les bavures, les queues et les tolérances de traitement. |
| Force de serrage | 280 kN | 280 kN | La zone projetée et la demande en matière de processus doivent encore être révisées. |
| Taille maximale du moule, L x H | 700x980mm | 700x980mm | L’ensemble de moule fini doit s’adapter aux deux dimensions. |
| Plage d'épaisseur du moule | 460 à 550 mm | 460 à 550 mm | Inclut les inserts, les plaques arrière et les détails de montage. |
| Taille de la machine, L x L x H | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Il s’agit de l’enveloppe de la machine et non de la cellule de production complète. |
| Poids de la machine | 14 tonnes | 15 tonnes | Utiliser l'agencement général final pour la fondation et la manutention. |
Source : Kinggle actuelPage produit KGB90AetPage produit KGB90AP, vérifié le 9 septembre 2026. Les chiffres sont des références publiées et ne constituent pas une garantie pour chaque configuration.
La première décision est la structure du mur, pas le label 60L
Les deux modèles ont la même capacité nominale de 60 L. Cette étiquette partagée ne les rend pas interchangeables. Le tableau des produits KGB90A répertorie une vis de 90 mm. Le tableau KGB90AP répertorie deux vis de 70 mm. Kinggle déclare que le système de double extrusion est destiné à une production double couche ou double couleur.
Commencez par le dessin du produit. Marquez chaque couche de mur, région de couleur et flux de matériau requis. Indiquez pourquoi chacun existe. Un deuxième extrudeur est justifié par une exigence produit. Il ne faut pas l’ajouter uniquement parce qu’une machine plus complexe semble plus performante.
Pour un produit à flux unique, le KGB90A est l'architecture publiée la plus simple. La proposition finale nécessite encore une révision des matériaux et des outils. La page répertorie le PE, le PP et l'ABS comme familles de matériaux, mais cette liste ne prouve pas que chaque qualité sera traitée avec le même résultat. Le comportement à l'état fondu, la géométrie du produit et les tests d'acceptation restent des intrants du projet.
Pour un produit double couche ou double couleur spécifié, le KGB90AP fournit les deux flux d'extrusion publiés. La citation doit aller plus loin. Il doit identifier quelle résine ou couleur alimente chaque flux. Il doit également indiquer la relation entre les couches cibles, la méthode de démarrage et le plan d'inspection. Deux extrudeuses créent de la capacité. Ils ne définissent pas eux-mêmes les spécifications d’un mur fini.
Évitez de confondre les couches avec les sorties de filière ou les cavités du moule. Une couche traverse la paroi du produit. Une sortie de filière forme une paraison. Une cavité forme une seule pièce. Kinggle'sguide de tête, de cavité et de couchesépare ces comptes. Mettez chaque compte sur sa propre ligne RFQ.
Ce que disent les deux tableaux publiés sur la plateforme partagée
Les tableaux modèles actuels montrent une enveloppe de formage commune. Les deux indiquent une force de serrage de 280 kN et un plateau de moule de 960 x 980 mm. Les deux affichent une taille de moule maximale de 700 x 980 mm. La plage d'épaisseurs de moule publiée est de 460 à 550 mm. La capacité de l'accumulateur indiquée est de 6,6 L, avec un poids de l'accumulateur PE de 4,95 kg.
Ces similitudes rendent la disposition des extrudeuses plus visible. Le KGB90A utilise une vis de 90 mm avec un moteur d'extrudeuse répertorié de 45 kW. Le KGB90AP utilise deux vis de 70 mm avec deux moteurs de 22 kW. Les deux pages publient une plage de capacité de fusion du PEHD de 130 à 160 kg/h.
N'ajoutez pas les deux chiffres de capacité du KGB90AP à moins que le tableau ne présente explicitement des sorties distinctes. Ce n’est pas le cas. La gamme publiée décrit déjà le modèle. Une configuration à double extrudeuse peut diviser la masse fondue brute entre les flux, mais le rapport de couche approuvé détermine la demande réelle de chaque flux. L’usine a besoin de ce rapport avant de dimensionner la résine, de la manipuler et de réaliser un essai.
Les dimensions de la machine sont également publiées comme étant égales à 5,45 x 3,5 x 4,2 m. Le poids indiqué passe de 14 t pour le KGB90A à 15 t pour le KGB90AP. Cette différence d’une tonne est utile pour une planification précoce. Cela ne suffit pas pour le plan final de fondation, de levage ou d’expédition.
Les deux tables portent également la même étiquette de cycle à sec. Traitez-le uniquement comme une référence de mouvement de machine. Il n'identifie pas de récipient de test, de résine, de poids de pièce, de temps de refroidissement ou de règle de rejet. Un article sur un produit doit indiquer clairement cette limite au lieu de transformer une ligne de catalogue en une promesse de production.
Où le KGB90A est le point de départ le plus direct
Le KGB90A est le modèle à extrudeuse unique de cette comparaison. Sa page publiée répertorie une vis de 90 mm, un rapport L/D de 24 et un moteur d'extrudeuse de 45 kW. Kinggle répertorie également un contrôleur d'épaisseur MOOG 100, un bras robotisé et un système de soufflage par le bas dans le cadre de la description du modèle standard.
Cette disposition constitue un point de départ pratique lorsque le produit approuvé utilise un seul flux de matière fondue. Les applications possibles répertoriées par Kinggle incluent les barils d'emballage de produits chimiques, les seaux empilables, les réservoirs d'eau extérieurs, les réservoirs de voiture, les jouets, les pièces automobiles, les boîtes à outils et les barrières de circulation. La liste montre l'étendue des produits. Il ne certifie pas que chaque article de ces groupes correspond à un moule ou à une recette.
Envoyez la pièce réelle avant de supposer qu'elle est adaptée. Un réservoir étroit de 60 L et une caisse à outils de 60 L de large peuvent avoir des zones projetées très différentes. Leurs moules peuvent également différer en largeur, hauteur et épaisseur. Les poignées, les emboutissages profonds, les inserts et les lignes de joint affectent la charge de paraison et de serrage requise. Le volume maximum de produit ne représente qu'une seule valeur de dépistage.
La disposition à une seule extrudeuse facilite également la définition du chemin du matériau. Il existe un flux de résine principal à sécher, à alimenter, à colorer et à purger. Cela ne supprime pas le travail de processus. Les changements de résine, les changements de couleur et les règles de rebroyage affectent toujours le démarrage et le changement. LeGuide PEHD et PPexplique pourquoi les noms de matériaux ne définissent pas à eux seuls la recette.
Choisissez KGB90A uniquement après que les exigences du produit le prennent en charge. Si l’acheteur ajoute ultérieurement une deuxième couche ou un flux de couleurs visible distinct, ce changement peut affecter l’ensemble complet de l’extrusion et de la tête de filière. Il est moins coûteux de régler la structure du mur avant que la conception de la machine ne soit figée.
Ce que le KGB90AP ajoute et ce dont il a encore besoin de la part de l'acheteur
Kinggle décrit le KGB90AP comme le modèle à double extrusion pour les travaux en double couche ou en double couleur. Son tableau actuel répertorie deux vis de 70 mm et deux moteurs d'extrudeuse de 22 kW. La capacité maximale publiée du conteneur, les données de serrage, l'enveloppe du moule et les chiffres de l'accumulateur correspondent au tableau KGB90A.
Le flux d’extrusion supplémentaire constitue la différence déterminante. Il permet au projet d'introduire deux flux de fusion spécifiés dans le système de tête de filière. Ces flux peuvent représenter deux couleurs ou une structure de couches conçue. L'acheteur doit fournir le couple de matériaux et la relation requise entre eux. La compatibilité ne doit pas être déduite des mots « double couche ».
Le contrôle des couches nécessite également une méthode d’inspection. Décidez si l'usine vérifiera l'épaisseur totale de la paroi, la répartition des couches individuelles, la limite de couleur, l'apparence ou un test de performance spécifique au produit. Indiquez où la pièce sera sectionnée ou mesurée. Un résultat réussi nécessite un dessin ou un plan de contrôle, pas une opinion visuelle sur la machine.
La page KGB90AP publiée cite également les boîtes à outils, les emballages de produits chimiques et les jouets comme applications. Chacun peut imposer des exigences différentes en matière de forme du mur et de placement des couleurs. Une boîte à outils peut avoir des fonctionnalités approfondies et une large zone projetée. L'emballage de produits chimiques peut nécessiter des spécifications définies en matière de matériaux et de performances. Les pièces de jouets peuvent apporter des exigences en matière d'apparence et de limite de couleur. La proposition de machine doit suivre la pièce réelle.
Le Kinggle hébergéManuel MOOG DigiPack IIexplique que les profils des parois de la machine à accumulateur sont liés à la position de l'accumulateur lors de l'extraction. Cela prend en charge le placement de profil le long de la paraison. Il ne contrôle pas automatiquement le ratio de couches de l'acheteur. La conception de l’extrusion et de la tête de filière doit répondre à cette exigence distincte.
Un produit de 60 L doit encore s'adapter au moule et à l'accumulateur
Le volume nominal est un mauvais test d'ajustement final. Deux produits creux peuvent contenir le même volume tout en exigeant des moules très différents. Commencez par la largeur, la hauteur et la profondeur maximales de la pièce. Ajoutez le plan de joint, le pincement, les poches flash, l'interface de col ou de soufflage par le bas, les inserts, les connexions de refroidissement et les plaques de montage.
Comparez l'assemblage de moule fini avec la fenêtre de machine publiée. Les deux pages de 60 L indiquent une taille de moule maximale de 700 x 980 mm et une plage d'épaisseur de 460 à 550 mm. Le plateau est répertorié à 960 x 980 mm. Ces chiffres permettent un dépistage précoce. Les dessins approuvés de la machine et du moule doivent confirmer l’interface finale.
Vérifiez ensuite la paraison. La masse brute de la paraison comprend le produit fini, les bavures, les queues et tout matériau de traitement capturé lors du formage. Les deux pages produits indiquent un poids d'accumulateur PE de 4,95 kg. Ne comparez pas ce chiffre uniquement avec le poids de la pièce finie. Utilisez le plan brut complet et confirmez la résine réelle.
La paraison doit également atteindre la longueur et la forme requises avant que la gravité ou le refroidissement ne la déforme. La programmation murale distribue le matériel sur cette longueur. Les coins profonds, les poignées et les sections larges peuvent étirer la paraison différemment. Kinggle'sguide de programmation des paraisonsmontre comment le profil doit être vérifié par rapport aux emplacements de mur mesurés.
Enfin, examinez la demande de serrage et l’ouverture du moule. La surface projetée, la pression de soufflage et la géométrie de la pièce affectent la charge de formage. Les inserts et le retrait de pièces affectent l'espace d'ouverture. Leguide de conception de moules d'extrusion-soufflagefournit une liste de contrôle d'interface plus complète.
Ne vendez pas le chiffre du cycle sec comme produit fini
Les deux pages de produits actuelles indiquent « 500 PC/HR » comme sortie de cycle à sec. L’étiquette compte. Un cycle de séchage ne prouve pas que l’un ou l’autre modèle puisse fabriquer 500 produits acceptés de 60 L par heure. Il n'inclut pas de pièce identifiée, de poids brut, de matériau, d'épaisseur de paroi, de besoin de refroidissement ou de processus en aval.
La production réelle commence avec le cycle de production complet. L'accumulation et l'expulsion de la paraison doivent correspondre à la fermeture du moule. Le soufflage, le refroidissement, l'échappement, l'ouverture et le retrait des pièces doivent être terminés. Le parage et la manutention en aval doivent également suivre le rythme. Une pièce rejetée n’appartient pas à la sortie acceptée.
La plage de capacité de fusion publiée du PEHD constitue une autre limite. Les deux pages indiquent 130 à 160 kg/h. Comparez cette plage avec la demande brute de matières, et non avec le seul poids des pièces finies. La demande horaire brute comprend chaque composant de la paraison et le tarif de l'événement prévu. La résine réelle et les conditions du processus peuvent modifier le résultat.
Utilisez Kinggleguide des temps de cyclepour identifier l’événement limitant. Comptez ensuite les pièces acceptées au cours d’une exécution stable. Enregistrez le poids des pièces, la répartition des murs, les dimensions et les tests fonctionnels requis. Un mouvement rapide de la machine a peu de valeur lorsque le produit a besoin de plus de refroidissement ou que la ligne rejette des pièces.
L’énergie devrait utiliser le même dénominateur de production accepté. Les deux tableaux publics qualifient une plage de 35 à 45 kW de consommation énergétique moyenne. Les kilowatts décrivent la puissance moyenne et non l’énergie par pièce. Leguide de mesure d'énergieexplique comment mesurer les kWh par produit accepté. Gardez ce résultat lié à l’essai réel.
La cellule de production est plus grande que l'enveloppe machine publiée
Les deux pages de 60L éditent les mêmes dimensions de machine : 5,45 m de long, 3,5 m de large et 4,2 m de haut. C'est une première vérification utile. Il ne montre pas les allées de service, les systèmes de matériaux, les postes d'opérateur, la manipulation des moules, la décharge des pièces ou les équipements en aval.
Construisez la cellule autour du flux de produits. Marquez où la résine entre et où sortent les pièces finies. Prévoyez de l’espace pour le robot, le découpage, l’inspection et les matériaux rejetés. Montrez l’itinéraire de changement de moule. Gardez l'accès aux chauffages, au système hydraulique, à la tête de filière et à l'armoire de commande. L'agencement général final devra identifier ces interfaces.

Les utilitaires appartiennent également à la configuration sélectionnée. Demandez la charge finale connectée, la tension d'alimentation, les besoins en air d'entrée de la machine et les besoins en eau de refroidissement. Incluez tous les auxiliaires locaux. Ne concevez pas l'usine à partir de la table d'un modèle similaire. Les options et la conception électrique locale peuvent modifier le package final.
Kinggle'sguide des exigences en matière de services publicssépare la charge connectée de la demande de fonctionnement. Il couvre également le débit, le refroidissement et l'agencement de l'air comprimé. Utilisez-le avec la fiche utilitaire du projet et le dessin final de la machine. Le plan du site doit être approuvé avant l'expédition de la machine.
Vérifiez le parcours vertical aussi soigneusement que le sol. La hauteur publiée n'inclut pas toutes les actions de levage ou obstacles sur le site. Examinez les portes, la structure du toit, l'accès aux grues et le chemin utilisé pour la manipulation des moules. Afficher les plates-formes de maintenance et les gardes ouverts sur le réseau. Une machine peut tenir à l’intérieur du bâtiment tout en étant difficile à installer ou à entretenir.
Terminez la révision avec la ligne en aval. Une grande pièce a besoin d'espace pour se stabiliser, couper et se déplacer sans dommage. Confirmez le point de chute du robot, la largeur du convoyeur et la position d'inspection. Si le processus renvoie le flash vers un broyeur, marquez également cet itinéraire. Ces détails déterminent souvent l’emplacement de la machine.
Construisez la demande d'offre autour de huit éléments de preuve de produit
Une demande de modèle sans lot de pièces laisse ouvertes les décisions les plus importantes. Kinggle'sprocessus de ventedemande des photos ou des dessins du produit, le poids, la taille, le matériau, l'épaisseur, le rendement et les besoins en matière de résistance chimique. Pour les décisions KGB90A et KGB90AP, organisez ces informations dans cet ordre.
- Envoyez le dessin de la pièce contrôlée.Incluez les dimensions globales, les détails du col ou de l'interface, les limites des lignes de séparation et la dernière révision.
- Indiquez la masse brute et finie.Séparez le poids du produit fini des bavures, des queues et des autres matériaux de traitement.
- Définissez chaque flux de matériaux.Indiquez la qualité de la résine, le fournisseur, la couleur, la règle de rebroyage et toute relation requise entre les flux.
- Décrivez la structure du mur.Marquez un flux, une double couche ou une double couleur. Ajoutez la méthode d’inspection et les limites d’acceptation.
- Fournissez le paquet de moule.Soumettez la largeur finale, la hauteur, l'épaisseur, le poids, la disposition de refroidissement, les points de montage, les inserts et l'interface de soufflage.
- Définir la sortie acceptée.Définissez les pièces vendables par heure, les équipes planifiées, le traitement des rejets et le processus en aval qui doit suivre le rythme.
- Énumérez les conditions d’usine.Incluez la tension, la fréquence, l’air comprimé, l’eau de refroidissement, la hauteur du plafond, l’accès au levage et la surface au sol disponible.
- D'accord sur le procès.Nommez la résine, le moule, la durée du test, les contrôles de qualité, le nombre de sorties, la limite énergétique et les documents requis avant l'acceptation.
Demandez une réponse qui sépare les données du modèle standard des données spécifiques au projet. Le tableau standard permet de comparer la plateforme. L'accord technique doit décrire la configuration commandée. Conservez les numéros de révision sur le dessin du produit, le dessin du moule, la fiche technique et le plan d'acceptation.
Utilisez leguide de test d'acceptation en usinepour définir la course. Si l'énergie liée au produit fait partie de la décision, EUROMAP 46.2 fournit une méthode de mesure pour une machine, un moule et un produit spécifié donnés. La méthode exige également que le produit réponde aux exigences du client.
Kinggle'spage de téléchargementfournit des tableaux de paramètres et des documents de contrôleur pour examen. Confirmez que chaque document correspond au modèle final et au package de contrôle. Un manuel pour une machine similaire constitue une base utile, mais il ne remplace pas le dossier technique commandé.
Demandez aux deux parties de signer le même ensemble de données avant le début de la fabrication. Une structure de paroi modifiée peut modifier le choix de l'extrudeuse. Une paraison plus lourde peut modifier la revue du plan. Un moule plus grand peut modifier l’ajustement de la machine. Le contrôle des révisions évite qu'une offre anticipée ne devienne par accident la base d'acceptation finale.
La demande de prix doit également indiquer quels éléments restent ouverts. Des exemples typiques incluent la qualité finale de la résine, les connexions de refroidissement du moule ou l'automatisation en aval. Attribuez à chaque point ouvert un propriétaire et une date d'échéance. L’usine peut alors séparer les entrées de conception de machine confirmées des informations qui nécessitent encore l’approbation de l’acheteur.
Choisissez le modèle qui correspond au produit homologué
Le KGB90A et le KGB90AP partagent de nombreuses limites de formage publiées. Le choix du modèle commence donc par l’architecture d’extrusion. Utilisez le KGB90A comme point de départ pour un concept à flux unique approuvé. Utilisez le KGB90AP lorsque deux flux d'extrusion sont nécessaires pour la couche ou la structure de couleur spécifiée.
N'utilisez pas la complexité du modèle comme substitut à la définition du produit. Une machine à double extrusion nécessite deux chemins de manipulation des matériaux, une méthode de démarrage définie et un plan d'inspection des couches ou des couleurs. Si le produit n'a pas besoin de ces fonctions, elles ajoutent du travail sans créer d'avantages acceptés par le produit.
Ne choisissez pas le KGB90A uniquement parce que le poids de la machine indiqué est inférieur. L’ajustement du moule, la demande brute de paraison et la production acceptée comptent davantage. Un produit à flux unique peut toujours exiger une programmation minutieuse des parois, un refroidissement et une manipulation des pièces. L'essai du produit doit prouver le résultat complet.
Si l'acheteur s'attend à de futurs produits, répertoriez-les maintenant. Vérifiez le moule le plus gros et la paraison brute la plus lourde. Marquez toute future exigence de double couche ou de double couleur. Décidez ensuite si l'architecture supplémentaire appartient au premier achat ou à une ligne ultérieure. Gardez les idées futures non confirmées séparées du test d'acceptation actuel.
Avant l'expédition, exécutez la pièce convenue avec le matériel convenu. Enregistrez la recette, les résultats de qualité, le rendement accepté et les conditions d'utilité. Utilisez leliste de contrôle de démarragepour la mise en service et leguide de changementlorsque la famille de produits comprend plusieurs moules ou couleurs.
Questions fréquemment posées
Quelle est la principale différence entre le KGB90A et le KGB90AP ?
Le tableau KGB90A actuel répertorie une vis de 90 mm et un moteur d'extrudeuse de 45 kW. Le tableau KGB90AP répertorie deux vis de 70 mm et deux moteurs de 22 kW. Kinggle décrit le KGB90AP comme l'option double extrusion pour les produits double couche ou double couleur. De nombreuses dimensions de formage publiées sont par ailleurs identiques.
Une capacité nominale de 60 L signifie-t-elle que chaque produit de 60 L conviendra ?
Non. Le volume n’est qu’une valeur de sélection précoce. Le moule fini doit s'adapter au plateau, aux dimensions maximales du moule, à la plage d'épaisseur et à la disposition des ouvertures. La paraison brute doit correspondre aux exigences de l'accumulateur. La zone projetée, la demande de serrage, les inserts, le refroidissement et le retrait des pièces doivent également être révisés.
Les 500 pièces publiées par heure peuvent-elles être utilisées comme production ?
Non. Les deux pages indiquent ce chiffre comme étant une sortie de cycle à sec. Il n'identifie pas le produit moulé, la résine, le poids, le temps de refroidissement, la règle de rejet ou la configuration en aval. La production doit être mesurée en tant que pièces acceptées lors d'un essai convenu avec le produit et le matériau réels.
Quand un acheteur doit-il choisir le modèle double extrusion KGB90AP ?
Choisissez KGB90AP lorsque le produit approuvé nécessite deux flux de fusion pour une structure spécifiée à double couche ou à double couleur. Définissez les deux matériaux, la relation prévue entre les flux et la méthode d'inspection. N'ajoutez pas la deuxième extrudeuse uniquement en tant que mise à niveau générale.
De quelles informations produit Kinggle a-t-il besoin pour une proposition de machine de 60 L ?
Envoyez le dessin ou les photos du produit, les dimensions, la masse finie et brute, la qualité de la résine, la structure du mur, les exigences d'épaisseur, l'objectif de sortie et les tests fonctionnels. Ajoutez les détails du moule et les utilitaires d’usine lorsqu’ils sont disponibles. Ces informations permettent à la machine, à la tête de filière, au moule et au plan d'essai d'utiliser la même base de produit.
Comment comparer la consommation énergétique entre les deux modèles ?
Mesurez chaque modèle en fabriquant le même produit accepté dans des conditions équivalentes. Enregistrez les kWh machine, la puissance acceptée, la masse extrudée et les auxiliaires inclus à partir de la même fenêtre chronométrée. Ne comparez pas les puissances nominales d'un moteur connecté ou un cycle de séchage comme s'il s'agissait des résultats énergétiques d'un produit.
Envoyez le produit avant de choisir le modèle
Partagez le dessin, la résine, la masse brute de la paraison, la structure du mur, les informations sur le moule, la production acceptée et les utilitaires d'usine. Kinggle peut alors confirmer si le KGB90A, le KGB90AP ou une autre plateforme correspond au projet.
Demander une proposition basée sur un produitSources vérifiées pour ce guide
- Machine de moulage par soufflage à accumulation Kinggle KGB90A 60L, description actuelle du produit et tableau publié, vérifié le 9 septembre 2026.
- Machine de moulage par soufflage d'accumulateur Kinggle KGB90AP 60L, description de la double extrusion et tableau publié, vérifié le 9 septembre 2026.
- Manuel d'instructions du Moog DigiPack III, méthode de contrôle du profil de position de l'accumulateur, accessible via Kinggle.
- EUROMAP 46.2, version 1.0, janvier 2014, mesure de l'énergie liée au produit pour un produit et un moule spécifiés.
- Processus de vente Kinggle, informations produit demandées pour les propositions de machines, vérifiées le 9 septembre 2026.