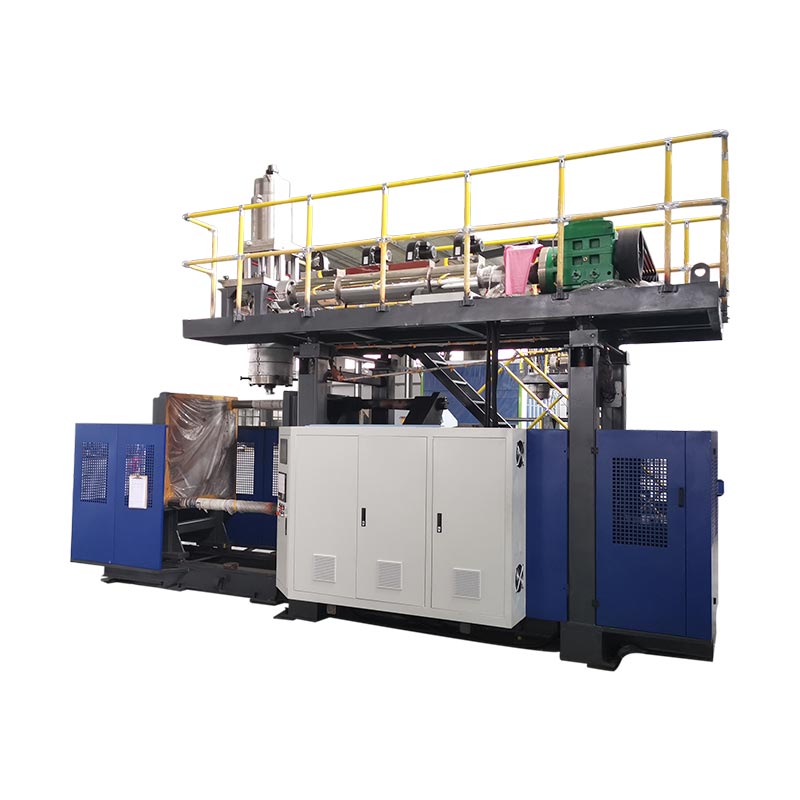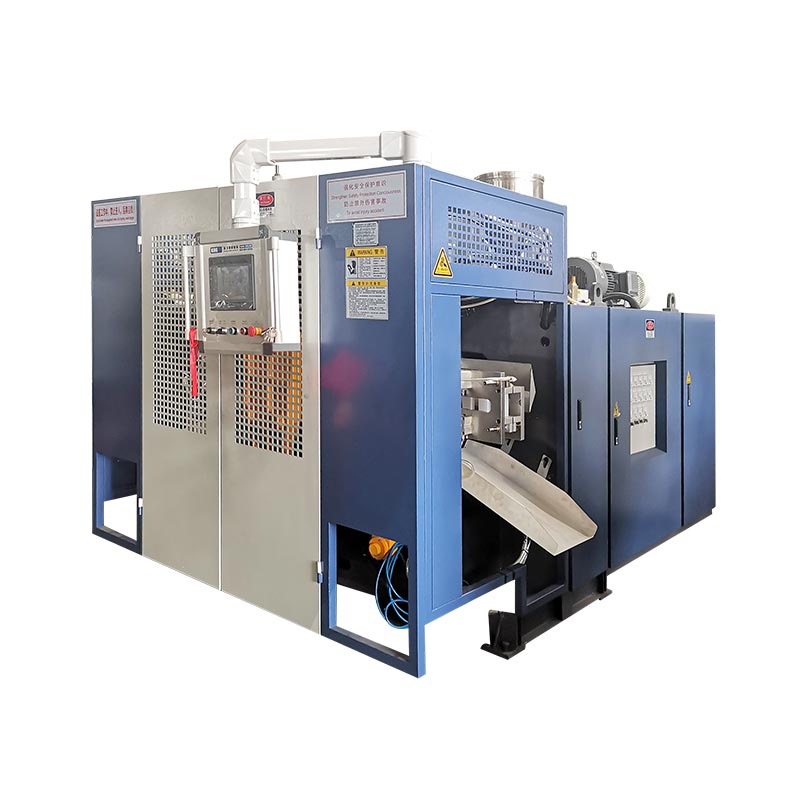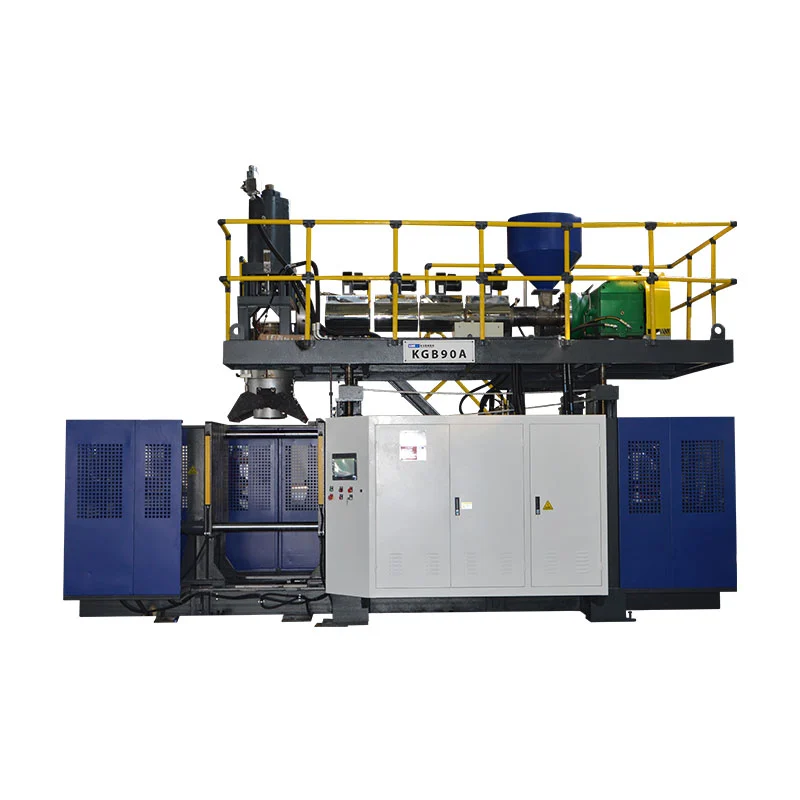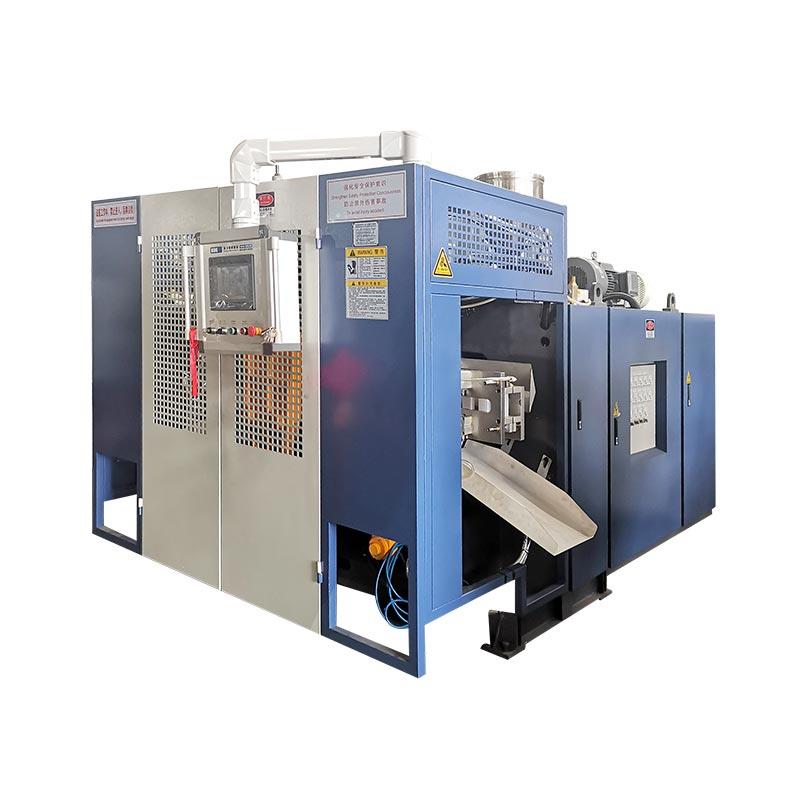
Le KGB100B est candidat pour les grands produits creux uniquement lorsque la pièce, le moule, la paraison brute et l'usine correspondent tous à ses limites publiées. Kinggle répertorie une capacité maximale de conteneur de 120 L, une taille de moule maximale de 920 x 1 200 mm, une référence d'accumulateur de 12 (20) L et une référence de poids d'accumulateur PE de 9 (15) kg. Ces chiffres lancent l'examen technique, mais un dessin du produit et un plan d'essai doivent décider du choix final.
Un acheteur à la recherche d’une machine de soufflage de 120 L a généralement une pièce réelle en tête. Il peut s'agir d'un fût chimique, d'une barrière de circulation, d'un flotteur, d'un réservoir, d'un jouet ou d'un gros composant technique. L'étiquette de volume est utile, mais elle ne décrit pas les zones les plus difficiles, le mouvement du moule, la répartition des parois ou la demande de refroidissement.
Ce guide considère le KGB100B comme un système de production. Il explique ce que chaque numéro publié peut vous dire et ce qu'il ne peut pas vous dire. Il montre également ce qu'il faut envoyer avec une demande d'offre, afin que la discussion puisse passer d'un nom de machine général à une solution testable.

Six questions pour un contrôle rapide de l'adéquation du produit
- Le moule complet s’adapte-t-il au plateau, à l’enveloppe du moule et à la plage d’épaisseur ?
- La pièce refroidie peut-elle sortir du moule par l’ouverture disponible ?
- La masse brute de la paraison est-elle comprise dans la configuration de l'accumulateur sélectionnée ?
- L’extrudeuse peut-elle récupérer suffisamment de matière pour le cycle cible ?
- La force de serrage peut-elle contenir la surface projetée et la pression de soufflage convenues ?
- L’usine peut-elle fournir une énergie stable, de l’eau de refroidissement et de l’air comprimé ?
Limite de spécification :les chiffres de ce guide proviennent de la version actuellePage produit Kinggle KGB100B. Ils ont été vérifiés le 15 septembre 2026. Considérez-les comme des références de sélection publiées. Le devis approuvé, le schéma, le dessin de la machine et l'accord technique doivent définir la machine commandée.
Une étiquette de 120 L est un point de départ et non une approbation de produit
Kinggle publie 120 L comme capacité maximale du conteneur KGB100B. Cela donne aux acheteurs un marqueur de portée rapide. Il n’est pas dit que toutes les pièces inférieures à 120 L fonctionneront sur la machine. Un tambour compact et une longue barrière de circulation peuvent avoir des largeurs de moule, des zones projetées, des longueurs de paraison et des chemins de retrait très différents.
Le volume nominal peut également masquer la demande matérielle. Un grand flotteur à paroi mince peut contenir plus d'air mais moins de résine qu'une pièce technique plus petite avec des nervures, des poignées et des zones de pincement épaisses. La machine doit former la paraison chaude complète, y compris le matériau qui deviendra ensuite bavure ou garniture. Le poids du produit fini à lui seul sous-estime donc le tir que la tête doit délivrer.
La géométrie change à nouveau la décision. Les zones d'emboutissage profond peuvent étirer considérablement la paraison. Les panneaux larges peuvent nécessiter plus de force de serrage. Les pièces longues peuvent être limitées par la distance entre la matrice et le moule ou par l'espace de retrait avant que le volume du conteneur ne devienne pertinent. Les inserts de col, les filetages internes et le soufflage inférieur peuvent ajouter plus de mouvement au cycle.
Utilisez la description 120L pour créer une liste restreinte. Comparez ensuite la pièce réelle et le moule avec la machine. C'est pourquoi le propre de Kinggleprocessus de ventedemande des photos du produit, des dessins, le poids, la taille, le matériau, l'épaisseur et les exigences de sortie avant une recommandation de modèle.
Cette séquence maintient l'étiquette de capacité dans son rôle propre : un contrôle rapide d'abord, une confirmation technique ensuite.
Transformez la spécification du KGB100B en questions d'acheteur
Un tableau de spécifications est plus utile lorsque chaque numéro conduit à un contrôle. La page KGB100B couvre la taille de la machine, le serrage, l'extrusion, la tête d'accumulateur et les références utilitaires. Certaines valeurs constituent des limites claires. D'autres décrivent une configuration publiée ou une condition de machine sans charge.
La page indique que l'accumulateur pèse 12 (20) L et que le poids de l'accumulateur PE est de 9 (15) kg. Les parenthèses semblent indiquer les alternatives répertoriées, mais la page ne définit pas la règle de sélection. L'offre doit donc citer une disposition de tête et son champ d'application matériel. Ne combinez pas le chiffre le plus grand avec une hypothèse de machine standard à moins que Kinggle ne le confirme pour le projet.
| Champ publié | Référence KGB100B | Question que ça devrait déclencher |
|---|---|---|
| Capacité maximale du conteneur | 120 litres | La géométrie réelle du produit et la paraison brute sont-elles adaptées, pas seulement à son volume nominal ? |
| Sortir | 320 pièces/h, cycle sec | Quel rendement la machine peut-elle atteindre avec les règles de production en matière de moule, de résine, de refroidissement et de qualité ? |
| Taille de la machine | 5,9 x 3,8 x 4,6 m | Y a-t-il suffisamment d’espace installé pour l’accès, les plates-formes, les tuyaux, la manutention et la maintenance ? |
| Poids de la machine | 18 tonnes | Quel plan de fondation et de gréement suit le plan d'ensemble final ? |
| Force de serrage | 440 kN | Est-ce suffisant pour la surface projetée du produit à la pression de processus convenue ? |
| Références plateaux et moules | Plateau de 1 200 x 1 200 mm ; Moule de 920 x 1200 mm maximum | Le corps du moule, le modèle de montage, les services et les connexions s'emboîtent-ils ? |
| Ouverture et mouvement | Ouverture de 500 à 1400 mm ; Course mobile de 600 mm | La pièce peut-elle se libérer et sortir sans collision ni endommagement des surfaces chaudes ? |
| Épaisseur du moule | 510 à 600 mm | L'épaisseur installée comprend-elle les plaques de support, les adaptateurs et l'outillage requis ? |
| Extrudeuse | Vis de 100 mm ; 24 L/D ; Moteur de 55 kW | La vis et la fenêtre de processus sélectionnées conviennent-elles à la résine indiquée ? |
| Capacité de fusion du PEHD publiée | 160 à 200kg/h | La demande brute de matières est-elle inférieure à un rendement stable prouvé pour la formulation réelle ? |
| Tête d'accumulateur | 12(20) L ; 9(15) kg PE référence | Quelle option est proposée et couvre-t-elle la masse brute de la paraison avec une marge de traitement utilisable ? |
| Diamètre de la matrice | Maximum 450 mm | Quel ensemble de matrices et d'outillage est nécessaire pour le diamètre de la paraison et la disposition du produit ? |
| Référence eau de refroidissement | 0,3 MPa ; 120 L/min | À quelle température d'entrée, qualité de l'eau et étendue du circuit cela s'applique-t-il ? |
| Ligne d'énergie moyenne publiée | 52 à 60 kW | Quels kWh/kg et kWh par pièce acceptée liés au produit sont mesurés lors d'un essai stable ? |
La page produit publie également une pression de soufflage de 0,8 MPa et un débit d'air de 1,8, mais son unité visible est rendue comme M2/MIN. Cette unité doit être corrigée ou confirmée avant d'entrer dans une spécification d'installation. Une demande d'offre responsable devrait signaler l'incertitude au lieu de changer silencieusement l'unité.
Lisez les lignes associées ensemble. La taille du moule appartient à l’ouverture et à l’épaisseur. La masse de l'accumulateur appartient à la résine et à la grenaille brute sélectionnées. La capacité de fusion dépend du temps de récupération et d’une qualité de fusion stable. Les dimensions de la machine appartiennent à l'accès de maintenance et aux équipements auxiliaires. Cette lecture connectée évite qu’un chiffre favorable ne cache une autre contrainte du projet.
Vérifier l'enveloppe du moule et le chemin de retrait des pièces
La taille maximale publiée du moule est de 920 x 1 200 mm. Le plateau mesure 1 200 x 1 200 mm et la plage d'épaisseur du moule est de 510 à 600 mm. Ces valeurs décrivent des dimensions associées, mais elles ne sont pas interchangeables. Un moule peut s'adapter aux dimensions de face indiquées et néanmoins entrer en conflit avec des tirants, des tuyaux, des trous de montage ou des équipements mobiles.
Commencez par un dessin d'assemblage, pas un croquis de produit. Montrez les deux moitiés de moule, les plaques d'appui, les collecteurs d'eau, les goupilles de soufflage, l'outillage de col ou de fond, les dispositifs hydrauliques, les capteurs et les boîtiers électriques. Identifiez la ligne centrale et le modèle de montage. Marquez chaque élément qui se déplace à l’extérieur du corps du moule lors de l’ouverture.
Ensuite, simulez la suppression. La page KGB100B publie une référence d'ouverture du plateau de 500 à 1400 mm et une course de déplacement du plateau de 600 mm. La pièce finie a besoin d'un espace libre pour se libérer, tourner si nécessaire et quitter la machine. Les flashs, les queues, les poignées et les parois flexibles et chaudes peuvent agrandir l'enveloppe réelle du retrait.
La rigidité des pièces compte également. Une grande pièce creuse peut se déformer si un robot la saisit avant que le mur ne soit prêt. Une simple chute peut endommager un cou ou laisser une marque sur un panneau chaud. Le temps de refroidissement à l'intérieur du moule et le support après éjection font partie de la révision de l'agencement.
Vue d'usine :conserver le dessin du moule à côté de la disposition générale de la machine. Ajoutez le chemin du crochet de grue, l'itinéraire du chariot de moulage, l'espace libre côté service et l'accès sécurisé de l'opérateur. Les dimensions publiées de la machine (5,9 x 3,8 x 4,6 m) ne représentent pas l'empreinte totale de la cellule.
Un examen approprié inclut également le poids du moule et les points de levage, même si la page publique du produit ne publie pas de limite de poids du moule. Demandez à Kinggle de confirmer le poids autorisé du moule et la méthode de manipulation recommandée pour la configuration exacte. LeGuide de conception de moules d'extrusion-soufflagefournit une liste de contrôle plus complète pour le refroidissement, le pincement et la ventilation.
Dimensionner l'accumulateur à partir de la masse brute de la paraison
Une tête d'accumulateur stocke la fonte et expulse une grande paraison à la demande. La quantité de matériau pertinente est le tir complet sortant de la tête. Il comprend la pièce vendable, les bavures supérieures et inférieures, les chutes de poignée ou de col et tout autre matériau découpé créé par l'outillage sélectionné.
Masse brute de paraison = masse de la pièce finie + masse de bavure et de garniture + tolérance de processus contrôlé
L'allocation n'est pas un pourcentage universel. Il doit provenir de la pièce approuvée, du concept du moule, du comportement du matériau et du résultat de l'essai.
Kinggle publie 9(15) kg comme référence de poids d'accumulateur PE pour le KGB100B. Cela ne veut pas dire que le produit fini puisse peser 9 ou 15 kg. Il n’est pas non plus automatiquement transférable au PP, à l’ABS ou à une formulation chargée. La densité de la résine, la résistance à la fusion, la température et l'état de la tête affectent la fenêtre de processus utilisable.
La ligne de capacité d’accumulateur de 12(20) L nécessite le même soin. La capacité en litres décrit le volume à l'intérieur du système, tandis que le dessin du produit et le plan des matériaux sont généralement gérés en fonction de la masse. Demandez quelle option de tête est incluse, quelle résine supporte la masse publiée et quelle quantité de matériau reste dans la tête au point de fonctionnement convenu.
Ne pas exécuter à une limite théorique par défaut. Un projet a besoin d'une plage de contrôle suffisante pour corriger la répartition des murs et la variation plan par plan. Si la paraison brute occupe presque toute la capacité disponible, un changement de matériau ultérieur ou une correction locale de l'épaisseur peut supprimer cette pièce. L'essai doit montrer une masse de tir stable, une longueur de paraison reproductible et un coussin acceptable pour la tête sélectionnée.
Pour un moule en plusieurs parties, comptez chaque paraison libérée par cycle. Le plan complet doit couvrir chaque prise active et ses garnitures. Le nombre de personnes et le nombre de cavités peuvent changer les calculs, alors indiquez-les séparément dans la demande de prix. Leguide de tête et de cavitéexplique cette distinction.
Adaptez l'extrudeuse à la demande de matériaux et au temps de récupération
La page KGB100B répertorie une vis de 100 mm, un rapport L/D de 24, un moteur d'extrudeuse de 55 kW et quatre zones de chauffage. Il publie une plage de capacité de fusion du PEHD de 160 à 200 kg/h. Cette plage est une référence matérielle. Il ne doit pas être traité comme un rendement garanti pour chaque qualité, mélange maître, taux de rebroyage ou fenêtre de température.
Convertissez l'objectif de production en demande horaire brute. Utilisez la masse brute de la paraison et non la masse de la pièce finie. Incluez toutes les positions actives et utilisez les événements planifiés par heure. Cela donne le débit de matière que l'extrudeuse et la tête doivent maintenir pendant que la machine fabrique des pièces acceptables.
Demande brute de matière, kg/h = masse brute de paraison par événement, kg x événements de moulage par heure x paraisons actives par événement
Comparez le résultat avec un essai sur la formulation réelle. Une gamme de brochures ne peut à elle seule établir la qualité de la matière fondue ou la marge de récupération.
Le temps de récupération doit s’inscrire dans le cycle de la machine. Si le moule reste fermé pour le refroidissement, l'extrudeuse utilise souvent ce temps pour recharger l'accumulateur. Un cycle de refroidissement plus court peut donc augmenter le taux de fusion requis. Un mouvement plus rapide du moule n’a que peu d’intérêt si la tête n’est pas prête pour le prochain tir.
La manutention peut devenir la contrainte cachée. Les grandes pièces consomment rapidement de la résine. L'usine a besoin d'un transport fiable, d'un séchage lorsque le matériau l'exige, d'un mélange et d'un contrôle de la contamination. Le rebroyé peut modifier la densité apparente et le comportement alimentaire. Une formulation écrite est plus utile qu’une étiquette large telle que « PEHD plus rebroyé ».
Demandez au dossier d'essai d'inclure la qualité de la résine, le fournisseur, la couleur, le pourcentage de rebroyé, les réglages de température, la vitesse de vis et la masse brute réelle. Si un autre matériau est prévu, demandez des preuves spécifiques au matériau. Kinggle'sGuide de transformation du PEHD et du PPexplique pourquoi l'étiquette polymère à elle seule ne règle pas la configuration de la machine.
Reliez la force de serrage, la zone projetée et les conditions de soufflage
La page KGB100B publie 440 kN de force de serrage. Un nombre plus grand n'est pas automatiquement meilleur et une étiquette de volume ne peut pas valider la pince. Le moule voit la force de séparation sur la zone projetée exposée à la pression interne. La forme du produit, le flash land, la conception du pincement et la pression du processus influencent tous les exigences réelles.
La zone projetée est la silhouette de la cavité sous pression sur le plan de joint du moule. Un élément plat et large peut créer une charge de séparation plus importante qu'un conteneur plus profond mais plus étroit. L'examen doit utiliser le dessin réel de la cavité. Il doit également inclure la pression de soufflage sélectionnée et tout facteur de sécurité convenu.
La page publique indique 0,8 MPa comme référence de pression de soufflage. Cela ne signifie pas que tous les produits doivent fonctionner avec les mêmes paramètres. La température de la résine, la ventilation, l'épaisseur des parois, les détails de la surface et la stratégie de refroidissement affectent le processus. L'essai en usine doit utiliser une fenêtre de production documentée qui produit des pièces acceptables sans croissance instantanée ni comportement de moisissure instable.
La conception par pincement fait partie du même système. Une mauvaise étanchéité peut créer une fuite ou une soudure fragile. Un excès de matériau peut agrandir le flash et rendre le découpage plus difficile. L'alignement du moule, le mouvement des pinces et le placement des paraisons doivent soutenir l'outillage plutôt que de le compenser.
Demandez au fournisseur de moules et au fournisseur de machines de revoir le même dessin. Cela évite une lacune commune où chaque partie approuve uniquement son propre équipement. L'accord technique final doit indiquer la surface projetée, la pression du processus, les exigences en matière de serrage, l'épaisseur du moule, les détails de montage et de connexion.
Planifier l'usine autour de la cellule de moulage complète
La page KGB100B publie une taille de machine de 5,9 x 3,8 x 4,6 m et un poids de 18 t. Ce sont des points de départ précieux pour l’aménagement et le gréement. Ils n'incluent pas toutes les plates-formes, systèmes de résine, refroidisseurs, compresseurs, dispositifs de retrait, convoyeurs, coupe-bordures ou limites de sécurité.
Commencez au-dessus de la machine. Confirmez la hauteur libre du bâtiment, la capacité de la grue, le chemin de retrait de la tête et l'accès aux appareils de chauffage et aux composants hydrauliques. Travaillez ensuite vers l’extérieur. Les opérateurs ont besoin d'espace pour inspecter le moule, retirer une pièce coincée et atteindre les points de service normaux. La livraison des matériaux et la manutention des pièces finies nécessitent des itinéraires qui ne traversent pas de zones dangereuses.
L'eau de refroidissement mérite plus qu'une estimation de la taille d'un tuyau. La page indique 0,3 MPa et 120 L/min, mais l'usine a également besoin de la température d'entrée requise, d'une élévation de température acceptable, de la qualité de l'eau, de la filtration et des conditions de retour. Les circuits du moule et le refroidissement de l'huile peuvent nécessiter un contrôle séparé. La fiche utilitaire finale doit indiquer ce qui est inclus dans le flux publié.
L'air comprimé nécessite le même traitement. Le site Web donne une référence de pression de 0,8 MPa, mais son unité de débit d'air visible est incohérente. Demandez une demande d'entrée de machine corrigée, une demande de pointe, une qualité de l'air, un point de rosée et une taille de connexion. Un récepteur peut être nécessaire pour maintenir la pression stable lors de grands événements de soufflage.
La page produit qualifie de 52 à 60 kW de « consommation d’énergie moyenne ». Étant donné que kW est une unité de puissance, utilisez ce chiffre uniquement comme référence de puissance publiée. Ne le convertissez pas en kWh par pièce. L'énergie liée au produit dépend du moule, de la résine, du cycle, des auxiliaires et du rendement accepté.
EUROMAP 46.2définit les mesures liées au produit pour une machine d'extrusion-soufflage, un moule et un produit spécifié donnés. Cela nécessite un fonctionnement stable et une qualité de produit répondant aux exigences des clients. Il s’agit d’une base solide pour un test d’acceptation. Kinggle'sguide des exigences en matière de services publicspeut aider à structurer la fiche technique de l’usine.

Un cycle de séchage de 320 pièces/h ne constitue pas un résultat de production
Kinggle étiquette 320 pièces/h comme sortie de cycle à sec du KGB100B. Un cycle à sec mesure le mouvement de la machine sans prouver l’intégralité du processus de production. Cela n'inclut pas la récupération de la résine, la chute de la paraison, le soufflage, le refroidissement, l'enlèvement des pièces, le parage ou l'inspection qualité dans les conditions de production prévues.
Les grandes pièces sont souvent limitées en termes de refroidissement. Les poignées épaisses, les coins et les zones de pincement peuvent nécessiter plus de temps que les larges zones murales. Un mouvement d'ouverture plus rapide ne peut pas libérer une pièce encore trop molle pour conserver sa forme. L'automatisation peut également donner le ton si le robot, le coupe-bordure ou le convoyeur est plus lent que la machine de moulage.
Utilisez trois valeurs de sortie distinctes. Tout d’abord, enregistrez le cycle de séchage uniquement comme référence de mouvement. Deuxièmement, mesurez le nombre brut de pièces moulées par heure pendant l'essai de production. Troisièmement, signalez les pièces acceptées par heure après les contrôles de qualité convenus et les arrêts comptés.
Sortie acceptée = pièces moulées brutes - pièces rejetées - pièces perdues lors des arrêts comptés
Pour la planification des quarts de travail, documentez la période de mesure et les catégories d’arrêt. Une brève observation du meilleur cycle ne constitue pas un taux de production stable.
Le plan de réception doit nommer la pièce, le moule, la résine, la couleur, la règle de rebroyage, les actions de l'opérateur et l'équipement auxiliaire. Il convient également de définir la norme de qualité. Le poids, les dimensions, les performances de fuite, l’état du flash, l’apparence et l’épaisseur des parois sont des catégories courantes, mais le projet doit choisir celles qui comptent.
Utilisez le cycle cible comme budget. Décomposez-le en décharge de l'accumulateur, mouvement du moule, soufflage, refroidissement, échappement, ouverture, retrait et récupération. Cela montre si la limite vient de la machine, du moule, du matériau ou du travail en aval. Leguide d'optimisation du temps de cycleexplique comment améliorer une étape sans déplacer le défaut ailleurs.
La programmation murale doit suivre le produit et non une courbe copiée
Les grandes pièces moulées par extrusion-soufflage s’étirent de manière inégale. Le matériau situé à proximité d'un épaulement, d'un coin, d'une poignée ou d'un emboutissage profond peut voyager plus loin que le matériau situé sur un panneau large. Un espace de matrice uniforme peut laisser une zone trop mince tandis qu'une autre supporte un poids inutile.
La page KGB100B indique que le modèle standard comprend un contrôleur d'épaisseur MOOG 100. Le contrôleur exactement installé, la résolution de profil et le package d'options doivent être mentionnés dans le devis. UNManuel du Moog DigiPack III hébergé par Kingglemontre comment un contrôleur de machine à accumulateur peut lier la position de l'outillage à un profil programmé. Il répertorie également les fonctions de taille de tir, de coussin et de position de l'accumulateur. Ce manuel illustre la logique de contrôle, mais il ne doit pas être utilisé pour supposer l'interface exacte du KGB100B.
Construisez le premier profil à partir de la géométrie et du timing de moulage connus. Ensuite, coupez ou mesurez les pièces à des emplacements définis. Modifiez une région à la fois et enregistrez la révision. Une pièce plus lourde n’est pas automatiquement une meilleure pièce. L’objectif est d’avoir suffisamment de matière là où la performance en a besoin et moins d’excès là où elle n’en a pas besoin.
Le travail de profil doit rester lié à la masse du tir et à la longueur de la paraison. L'agrandissement d'une région de profil modifie le matériau disponible ailleurs. La température et la houle peuvent également modifier le résultat. Enregistrez la recette approuvée avec la qualité du matériau, la couleur, la température de la tête, les paramètres de prise de vue et la version du moule.
Leguide de programmation des paraisonsfournit une méthode de réglage étape par étape. Pour ce projet, le FAT doit comparer le profil final enregistré avec la carte murale mesurée et la plage de poids partiel.
Exécutez un essai en usine qui répond à la décision d'achat
Un test d’acceptation en usine utile n’est pas une démonstration de machine. Il s'agit d'une tentative contrôlée de fabriquer le produit convenu dans des conditions documentées. Le résultat doit montrer ce qui a été testé, comment cela a été mesuré et ce qui est resté en dehors du champ d'application du test.
EUROMAP 46.2 offre une discipline de mesure utile. Cela nécessite que la machine soit dans un état stable, que la qualité du produit réponde aux exigences du client et que les données clés du processus soient documentées. Le processus de vente de Kinggle indique également que les clients peuvent être invités à participer au test. Transformez cette opportunité en un protocole écrit avant le début du procès.
- Gelez l’article de test.Identifiez la révision de la pièce, le moule, la disposition des têtes, le nombre d'empreintes ou de sorties et chaque option installée.
- Enregistrez la formulation.Répertoriez la qualité de la résine, le fournisseur, l'ensemble de couleurs, les additifs et la règle de rebroyage. Conservez si possible suffisamment de matériel provenant d’un lot connu.
- Vérifiez la configuration.Enregistrez les températures du canon et de la tête, les paramètres de tir, le fichier de profil, les conditions de soufflage, les conditions de l'eau de refroidissement et l'état de l'automatisation.
- Atteignez un fonctionnement stable.Ne sélectionnez pas la première partie acceptable. Convenez des règles de stabilisation et de la fenêtre d’échantillonnage avant de mesurer les performances.
- Mesurer le bilan de masse.Pesez la pièce finie, le flash et autres garnitures. Confirmez la masse brute de la paraison par rapport à la disposition de l'accumulateur indiquée.
- Inspecter la qualité du produit.Utilisez les emplacements et les méthodes approuvés pour l'épaisseur de paroi, les dimensions, le poids, les performances de fuite et les défauts visibles.
- Compter les sorties acceptées.Rapportez le total des cycles, les pièces brutes, les rejets et les arrêts sur la période convenue. Conservez le cycle de séchage dans un enregistrement séparé.
- Mesurer les services publics.Enregistrez la tension, la puissance, la pression et le débit de l’air comprimé, la température, la pression et le débit de l’eau de refroidissement aux limites définies.
- Défiez la répétabilité.Vérifiez la masse de la grenaille, la position de la paraison et les mesures du produit sur toute la fenêtre d'échantillon, et pas seulement sur une pièce sélectionnée.
- Fermer les écarts.Attribuez à chaque article défaillant un propriétaire, une action, des preuves requises et une date d'échéance avant l'approbation de l'expédition.
Conservez les lectures brutes avec le résumé signé. Les photos doivent montrer l’identification de l’échantillon et l’emplacement de la mesure. Les fichiers de recettes, les alarmes et les notes d'écart font partie des preuves. LeGuide FAT pour machine de moulage par soufflagecontient un cadre d’acceptation plus complet.
La sélection des échantillons nécessite également une règle. Numérotez les pièces dans l’ordre et ne remplacez pas un échantillon défectueux par un meilleur. Si les paramètres changent, démarrez un nouveau groupe d’échantillons et enregistrez l’heure du changement. Cela permet de garder le résultat traçable. Cela sépare également la variation normale du développement délibéré de processus.
Avant l'approbation de l'expédition, comparez le dossier de test avec la matrice d'exigences signée. Un contrôle réussi du mouvement de la machine ne peut pas fermer un article ouvert de qualité du produit. Tout test qui n'a pas pu être réalisé doit rester visible avec la raison et la méthode de suivi convenue.
Préparez un appel d'offres qu'un constructeur de machines peut concevoir
Une vague demande « d’une machine de soufflage de 120 litres » appelle une vague proposition. Envoyez plutôt un dossier technique compact. Il n’est pas nécessaire que ce soit parfait, mais il doit séparer les exigences connues des décisions ouvertes.
Commencez par un dessin de produit coté ou un fichier 3D. Ajoutez des photos lorsqu'elles expliquent les cols, les inserts, les poignées ou les garnitures. Indiquez le poids fini cible et identifiez les zones critiques du mur. Nommez la qualité du matériau et tout rebroyé autorisé. Si la résistance chimique ou un test réglementaire est important, indiquez la norme exacte et l'état du produit.
Définissez ensuite la production. Indiquez les pièces acceptées par heure ou par jour, les équipes disponibles, l'automatisation planifiée et les étapes en aval. Indiquez si le projet comprend un nouveau moule. Si un moule existe déjà, fournir son plan d'assemblage, son poids, son épaisseur, ses connexions de montage et de service.
Les informations sur l'installation doivent inclure l'alimentation électrique, la fréquence, la capacité d'air comprimé, les conditions de l'eau de refroidissement, la hauteur libre, les données sur la porte d'accès, la grue et le sol. N'attendez pas l'installation pour comparer ces éléments avec la machine. Les projets de grandes pièces peuvent être limités par le montage et la manipulation du produit aussi facilement que par l'extrusion.
Joindre à la demande
Dessins du produit et du moule, détails de la résine, objectif de sortie, critères de qualité, conditions d'utilisation, limites de disposition et portée d'automatisation souhaitée.
Demande dans la proposition
Option de tête finale, vis et entraînement, déclaration d'ajustement du moule, limites d'utilité, disposition, protocole d'acceptation, options fournies et exclusions techniques.
Demandez une matrice d’exigences complétée. Chaque ligne doit indiquer « conforme », « nécessite une modification » ou « non inclus », suivi d'une référence à la proposition. C'est plus facile à vérifier que des déclarations dispersées dans un courrier électronique. Kinggle fournit unzone de téléchargementpour les documents techniques et unformulaire de demande de projetpour un premier contact.
Quand le KGB100B fait partie de la liste restreinte
Le KGB100B mérite un examen plus approfondi lorsque le produit se rapproche de sa plage d'applications pour les grandes pièces et que les contrôles techniques s'alignent. La page produit cite les barils de produits chimiques, les pièces automobiles, les barrières de circulation, les flotteurs, les jouets et les meubles comme applications. Cette liste affiche le champ prévu, mais cela ne constitue pas une preuve qu'une partie spécifique sera exécutée.
Un dossier de présélection solide présente quatre caractéristiques. Le moule s'adapte à l'espace de mouvement et de services. La masse brute de la paraison correspond à l'option de tête confirmée. La récupération par extrusion prend en charge le cycle requis avec le matériau prévu. L'usine peut fournir les services publics et la manutention dans les limites convenues.
Passez à une autre configuration lorsque l’une de ces conditions échoue. Un accumulateur plus grand peut résoudre le problème de la masse de la grenaille, mais pas de la largeur du moule. Un plateau plus grand peut résoudre l'enveloppe du moule mais pas la récupération par extrusion. Une taille de machine différente peut être plus économique lorsque la pièce est beaucoup plus petite que la plage de travail de la plate-forme.
Faites également une pause lorsque les données sont incomplètes. Les chiffres principaux entre parenthèses du site Web et l'unité de débit d'air incohérente nécessitent des éclaircissements écrits. Le numéro de cycle de séchage ne peut pas clôturer une garantie de rendement. Ce sont des éléments normaux pour un accord technique, pas des raisons de deviner.
La décision d'achat doit se terminer par un plan d'essai basé sur des pièces. Si la machine peut fabriquer des pièces stables et acceptables au tarif et aux limites d'utilité convenus, le modèle convient au travail. Si ces preuves font défaut, la liste restreinte reste provisoire.
Questions fréquemment posées
Quels produits la machine de moulage par soufflage KGB100B 120L peut-elle fabriquer ?
Kinggle répertorie les barils de produits chimiques, les pièces automobiles, les barrières de circulation, les flotteurs, les jouets et les meubles sur la page KGB100B. Il s'agit de références d'application et non d'approbations automatiques. Le produit réel nécessite encore des contrôles concernant la taille du moule, la masse brute de la paraison, la demande de serrage, le matériau, le chemin de retrait et le refroidissement.
Est-ce que 120 L signifie que tous les conteneurs de moins de 120 L conviennent ?
Non. Le volume nominal du conteneur n’est qu’une seule valeur de contrôle. Une pièce inférieure à 120 L peut toujours dépasser l'enveloppe du moule, la limite de surface projetée, la demande d'accumulateur ou l'espace de retrait disponible. Envoyez les dessins du produit et du moule pour un examen spécifique au modèle.
Le KGB100B peut-il fabriquer un produit fini en PEHD de 15 kg ?
Ne faites pas cette hypothèse à partir de la table publique. La page publie 9(15) kg comme référence de poids d'accumulateur PE, apparemment à côté de deux capacités de tête répertoriées. La masse brute de paraison comprend la pièce et tous les bavures ou garnitures. La tête, la résine et la marge de processus utilisables sélectionnées doivent être confirmées par Kinggle et prouvées lors d'un essai.
La production attendue est-elle de 320 pièces/h ?
Non. Kinggle étiquette 320 pièces/h comme cycle de séchage. Les résultats réellement acceptés comprennent l'extrusion, la formation de paraisons, le soufflage, le refroidissement, l'enlèvement, le rognage, les rejets et les arrêts. Indiquez le résultat accepté requis et vérifiez-le avec le moule et le matériau de production.
Comment comparer la consommation d’énergie ?
Comparez l'énergie liée au produit sous le même moule, produit, résine, règles de qualité et limite de test. La page KGB100B publie 52 à 60 kW comme ligne d'énergie moyenne, qui est une référence de puissance. Mesurez les kWh/kg et les kWh par pièce acceptée pendant une production stable au lieu de convertir la valeur de la page.
Quelles informations dois-je envoyer pour un devis KGB100B ?
Envoyez des dessins et des photos du produit, les dimensions, le poids fini, les exigences des murs, la qualité du matériau, la règle de rebroyage, le résultat accepté, les tests de qualité, les données de moule, les conditions d'utilisation et les besoins d'automatisation. Marquez clairement les éléments inconnus. Cela donne au fournisseur suffisamment d'informations pour confirmer la tête, l'ajustement du moule et la portée de l'essai.
Vérifiez votre pièce avant de choisir la machine
Envoyez à Kinggle le dessin du produit, l'estimation du poids brut, la résine, les données du moule, l'objectif de sortie et les conditions d'utilisation de l'usine. L'équipe peut vérifier si la plate-forme KGB100B et la configuration d'accumulateur sélectionnée conviennent au projet.
Demander un examen d'adéquation du produit