Réponse rapide
Moulage par soufflagegonfle un tube de plastique fondu contre un moule en quelques secondes ou quelques minutes. Cela coûte plus cher en outillage et gagne en volume.Rotomoulagefait culbuter la poudre de plastique dans un moule chauffé à rotation lente. Ses cycles durent des dizaines de minutes, mais l'outillage est bon marché et les pièces sont homogènes. Le volume annuel en décide généralement : les faibles volumes favorisent les moules bon marché du rotomoulage ; les volumes de production favorisent la rapidité du soufflage. Pour les réservoirs, les GRV, les flotteurs et les barrières, une machine de moulage par soufflage de 250 litres exécute un cycle de séchage de 300 pièces par heure, tandis qu'un cycle de rotomoulage fabrique une pièce dans le même temps.

Les deux procédés permettent de fabriquer des pièces creuses en plastique. Pour les réservoirs, les kayaks, les flotteurs et les barrières, l’un ou l’autre pourrait faire l’affaire. Le choix est donc important, et se tromper coûte vraiment de l’argent.
La plupart des articles sur ce sujet proviennent d'ateliers de moulage qui privilégient le procédé qu'ils vendent. Nous construisons des machines de soufflage, nous le dirons donc clairement. Pour que cela reste utile, nous avons ajouté une section complète sur les moments où le rotomoulage gagne, car c'est parfois le cas.
Voici la comparaison honnête dont un acheteur a besoin.
Les deux processus, une minute chacun
Une machine de moulage par soufflage extrude un tube creux de plastique fondu appelé paraison. Le moule se referme autour du tube, l'air le gonfle contre les parois, la pièce refroidit et s'éjecte. Le cycle se déroule en quelques secondes pour les bouteilles et en quelques minutes pour les grandes pièces.
Une machine de rotomoulage charge de la poudre de plastique dans un moule creux. Le moule tourne sur deux axes à l’intérieur d’un four et la poudre fondante recouvre l’intérieur comme une peau sans couture. Ensuite, il refroidit tout en tournant et la pièce sort.
Mêmes produits, physique opposée. On utilise la pression et la vitesse. L’autre utilise la chaleur, la gravité et le temps.
Moulage par soufflage vs rotomoulage : côte à côte
| Moulage par soufflage | Rotomoulage | |
|---|---|---|
| Comment se forme la pièce | L'air gonfle une paraison fondue dans un moule | La poudre fond sur un moule tournant à pression ambiante |
| Temps de cycle | Quelques secondes à quelques minutes | Des dizaines de minutes par partie |
| Outillage | Moules usinés : coût plus élevé, longue durée de vie | Moules en fonte d'aluminium : moins chers et plus rapides à changer |
| Murs | Plus fin, distribution programmée par contrôle du die-gap | Plus épais, naturellement uniforme, sans couture |
| Coutures | Ligne de pincement haut et bas | Aucun — une peau continue |
| Meilleurs volumes | Cycles de production ; le coût par pièce diminue avec l'échelle | Tirages faibles à moyens ; prototypes ; changements fréquents |
| Produits typiques | Bouteilles, fûts, bouteilles IBC, réservoirs de carburant, jerrycans | Réservoirs surdimensionnés, équipement de terrain de jeu, pièces personnalisées à faible tirage |
La vraie différence : la pression et le temps
Emporter:le moulage par soufflage permet d'acquérir de la vitesse grâce à la pression et à un outillage plus coûteux. Le rotomoulage achète des outils bon marché avec le temps.
Chaque ligne de ce tableau renvoie à un fait. Le moulage par soufflage forme la pièce sous pression, en une seule opération rapide. Le rotomoulage le forme à pression ambiante, lentement, au fur et à mesure que la poudre fond sur le mur.
La pression explique le coût de l'outillage. Les moules de soufflage doivent résister aux forces de serrage – 800 à 1 800 kN sur nos grandes machines – et sont donc usinés à partir d’acier à outils. Les rotomoules ne subissent presque aucune force, donc la fonte d'aluminium bon marché fonctionne.
Le temps est le prix à payer pour le rotomoulage. Chauffer un moule dans un four et le refroidir pendant qu'il tourne prend des dizaines de minutes. Aucune compétence ne raccourcit cela.
Le point mort de volume : où se prend la décision
Emporter:en dessous du seuil de rentabilité, l'outillage bon marché du rotomoulage l'emporte. Au-dessus, la vitesse du cycle de moulage par soufflage l'emporte – et l'écart se creuse chaque année que vous produisez.
Ce calcul règle la plupart des décisions réelles. Le rotomoulage commence à moindre coût, car le moule coûte une fraction du prix d'un moule de soufflage. Mais chaque partie comporte un cycle lent.
Le moulage par soufflage renverse cela. Le moule coûte plus cher au départ. Ensuite, la machine fabrique des pièces plusieurs fois plus rapidement, toutes les heures, pendant toute la durée de vie du programme.
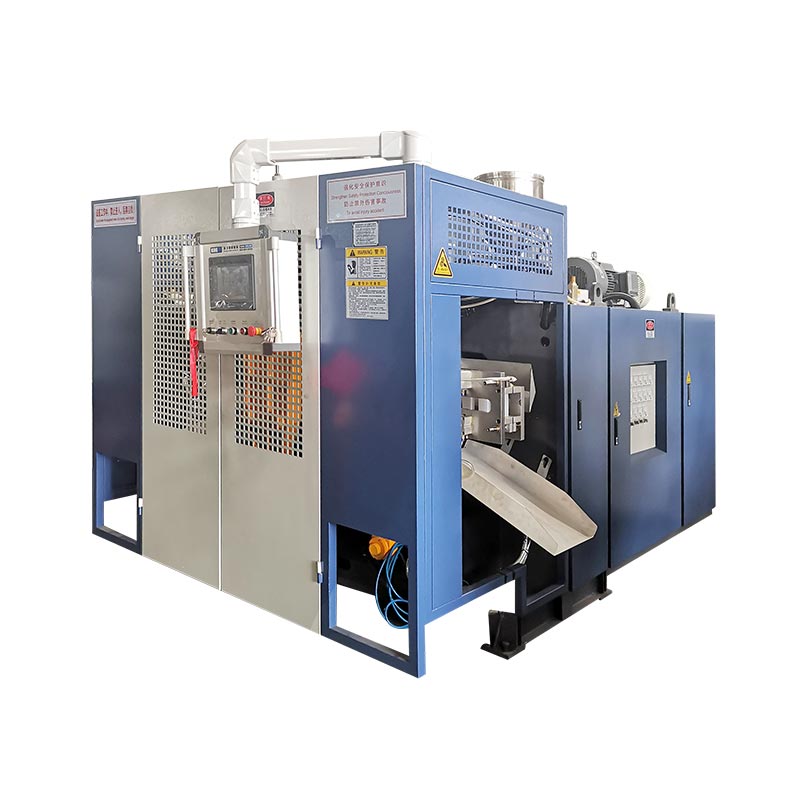
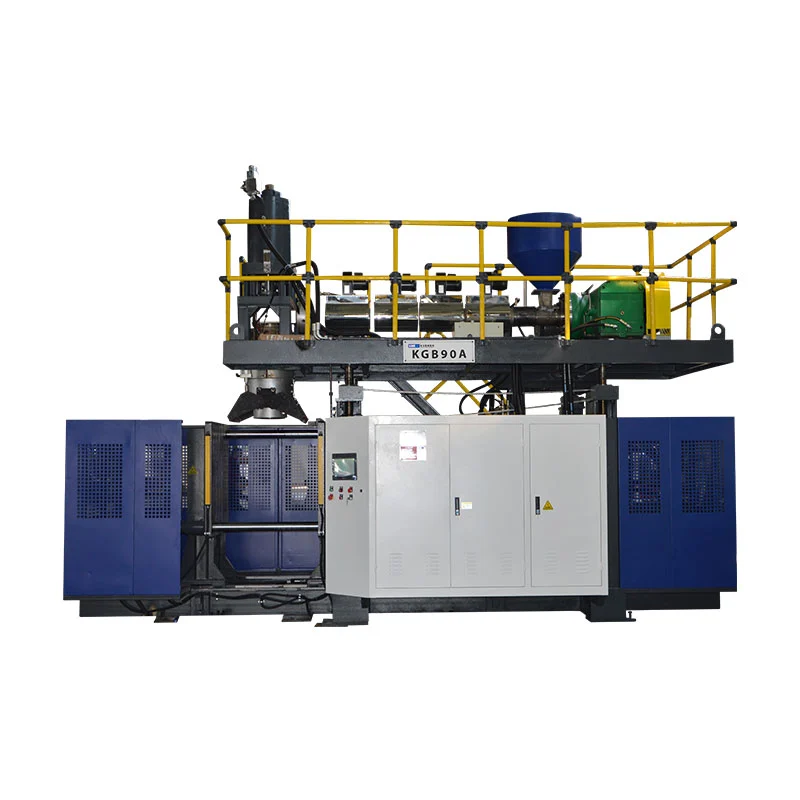
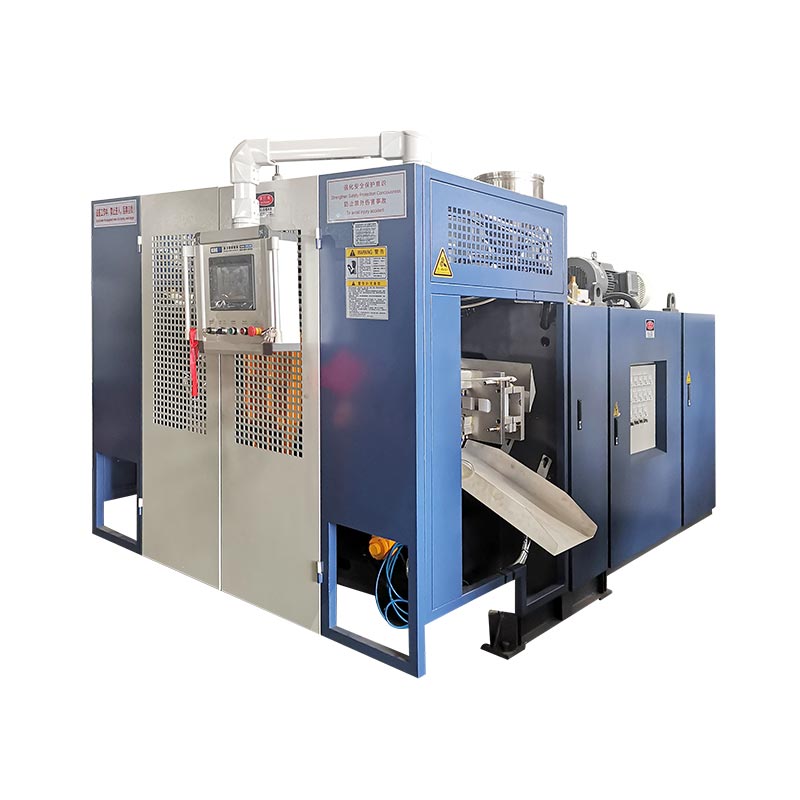
Les chiffres réels montrent l’écart. NotreMachine de classe KGB120Epour les conteneurs de 250 litres, exécute un cycle de séchage de 300 pièces par heure. Une cellule de rotomoulage créant un réservoir similaire termine une pièce par cycle de four et de refroidissement.
La vraie question n’est donc pas « qu’est-ce qui est le moins cher ? Demandez « moins cher à votre quantité annuelle ? » Quelques centaines de pièces par an privilégient le rotomoulage. Des milliers, voire des dizaines de milliers de personnes sont largement favorables au moulage par soufflage.
La zone de croisement : chars, kayaks, flotteurs, barrières
Emporter:les produits que les gens appellent « pièces de rotomoulage » – réservoirs, kayaks, flotteurs, barrières – fonctionnent sur de grandes machines de moulage par soufflage à accumulateur en volume.
La plupart des articles comparatifs ignorent cette partie. Toute une famille de grands produits s’adapte aux deux procédés.
Réservoirs d'eau. Bouteilles IBC de 1000 litres. Kayaks et petits bateaux. Flotteurs et bouées. Barrières routières. Tous creux, tous grands, tous liés au rotomoulage par habitude — et tous fonctionnant aujourd'hui sur des machines de soufflage.
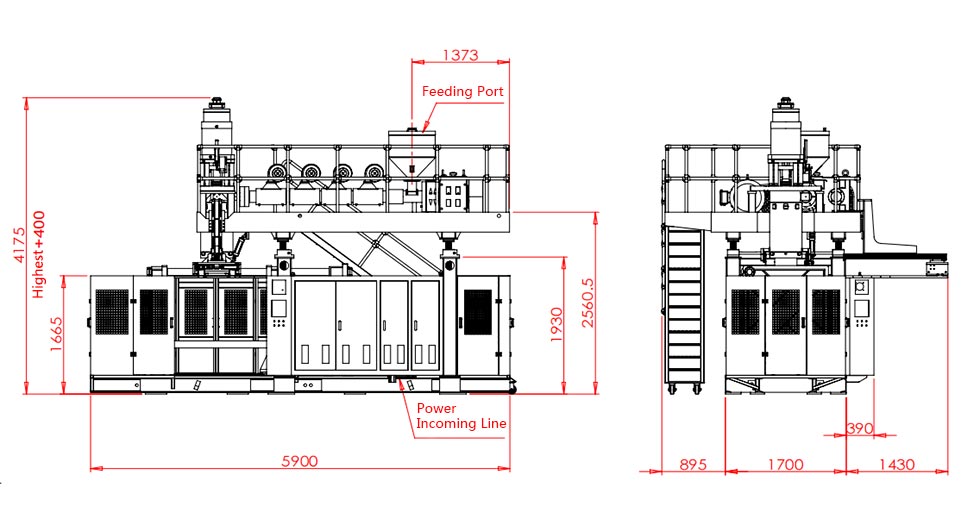
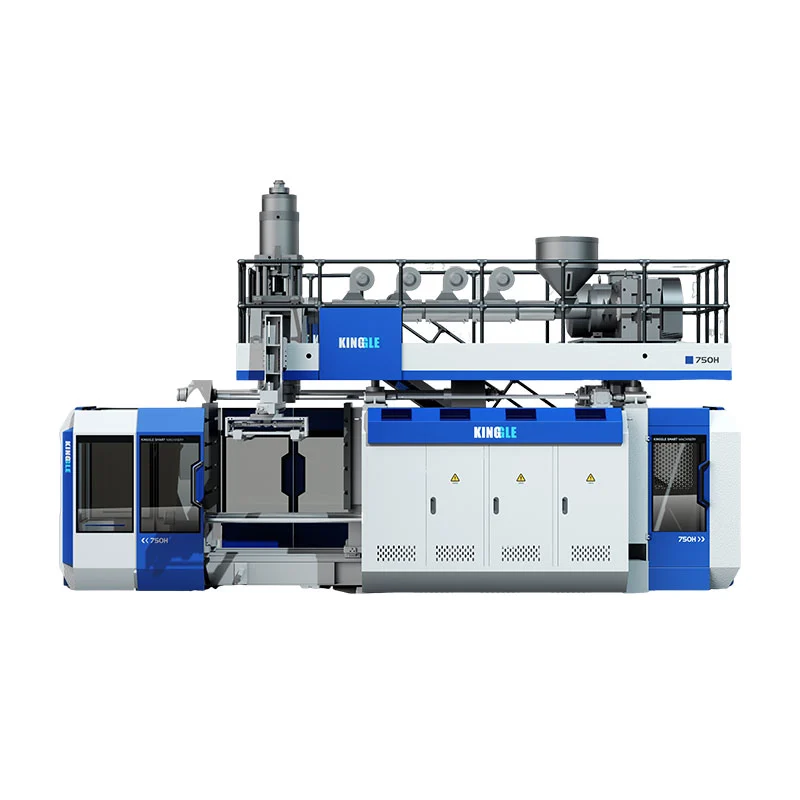
Ce sont de vrais travaux de notre gamme. Nos machines à accumulateurs fabriquent des réservoirs d'eau etBouteilles IBC jusqu'à 1000 litres, et la série KGS à trois cylindres atteint les conteneurs de 2 000 litres, ainsi que les flotteurs, les barrières et les pièces de classe kayak en HDPE et HMWHDPE.
Pourquoi passer ces pièces du roto au soufflage à mesure que le volume augmente ? Temps de cycle. Lorsqu’une cuve se vend par dizaines de milliers par an, un processus qui fabrique une pièce par cycle de four ne peut pas suivre le rythme. L'ajout de bras rotatifs signifie ajouter des fours, de l'espace au sol et de l'énergie par pièce.
Le commerce est le mur. Un réservoir rotomoulé fonctionne sans couture et avec une épaisseur uniforme. Un modèle moulé par soufflage porte une ligne de pincement et repose surcontrôle programmé de l'épaisseur des paroispour placer le matériel là où se trouve la charge. Bien réalisée, la pièce moulée par soufflage remplit la même fonction avec un poids plus léger, ce qui signifie également moins de résine par pièce.
Quand le rotomoulage gagne
Emporter:les faibles volumes, les changements de conception fréquents, les tailles extrêmes et les spécifications sans couture sont de véritables gains du rotomoulage. Aucun achat de machine ne change cela.
Nous avons promis l'honnêteté. Voici les métiers pour lesquels nous vous déconseillons d'acheter notre machine.
Faibles volumes annuels.Quelques centaines d’unités par an ne rentabilisent jamais l’outillage de moulage par soufflage. Les moules en aluminium bon marché de Rotomolding correspondent exactement à cela.
Modifications fréquentes de la conception.Recouper un rotomoule coûte peu. Redécouper un moule de soufflage coûte cher. L'itération annuelle d'un produit favorise la rotation.
Tailles extrêmes et formes complexes.Le rotomoulage s'adapte à d'énormes réservoirs monoblocs au-delà de toute comparaison, et il gère bien les inserts moulés et les contre-dépouilles profondes.
Exigences sans couture.Un bon pincement est fort. Mais si vos spécifications interdisent toute ligne de soudure, la peau rotomoulée sans couture la règle.
Si deux ou plusieurs d’entre eux conviennent à votre produit, examinez attentivement le rotomoulage. Si aucun ne vous convient et que vos volumes augmentent, le moulage par soufflage est votre processus.
L'angle d'achat : ce qui change pour votre ligne
Le processus que vous choisissez remodèle l’ensemble de votre investissement, alors pesez-le comme un achat et non comme une préférence.
Coût de l'outillage et délai de livraison.Un rotomoule est expédié moins cher et plus rapidement. Un moule par soufflage coûte plus cher et dure plus longtemps. Faites correspondre le choix à la durée de fonctionnement du produit et à la fréquence à laquelle il change.
Temps de cycle et main d’œuvre.Le moulage par soufflage produit plus de pièces par heure-opérateur en volume. Le rotomoulage nécessite plus de fours et de mains pour atteindre le même rendement.
Comment chaque processus évolue.Une usine de rotomoulage se développe en ajoutant des bras et des fours, ce qui augmente à chaque fois l'espace au sol et l'énergie de chauffage. Une usine de moulage par soufflage se développe grâce à la vitesse des cycles et à l’automatisation des machines dont elle est propriétaire.
ROI à votre volume.Modélisez le chiffre honnête : outillage plus énergie plus main d’œuvre, répartis sur votre quantité annuelle. Demandez à n’importe quel fabricant de machines de moulage par soufflage un devis précis avant de comparer – un nombre réel vaut mieux qu’une règle empirique.
Deux erreurs commises par les acheteurs
Choisir le processus par habitude."Les réservoirs sont rotomoulés" était vrai à faible volume. À l’échelle de la production, cela cesse d’être vrai. Fixez le seuil de rentabilité pour votre quantité, ce n'est pas le réflexe de l'industrie.
En comparant uniquement le prix de l'outillage.Le moule bon marché semble être une victoire jusqu'à ce que vous divisiez le cycle lent sur 20 000 pièces. Comparez le coût par pièce finie pour l'ensemble du programme, et non le devis du moule.
Choisir le soufflage ? Dimensionnez ensuite la machine avec notreguide de sélection en cinq étapes. Vous hésitez encore entre des pièces creuses et pleines ? Liremoulage par soufflage ou moulage par injectiond'abord. Nouveau dans les familles de machines ? Commencez par letypes de machines de moulage par soufflagepilier.
Questions fréquemment posées
Quelle est la différence entre le soufflage et le rotomoulage ?
Le moulage par soufflage gonfle un tube de plastique fondu contre un moule avec de l'air, formant des pièces en quelques secondes ou minutes. Le moulage par rotation fait culbuter la poudre de plastique à l'intérieur d'un moule chauffé qui tourne sur deux axes, formant des pièces sans soudure à parois épaisses dans des cycles qui durent des dizaines de minutes. Le moulage par soufflage gagne en rapidité et en coût par pièce en termes de volume. Le rotomoulage gagne en termes de coût d'outillage et de liberté de conception à faibles volumes.
Qu'est-ce qui est le moins cher, le moulage par soufflage ou le moulage par rotation ?
Cela dépend du volume. Le moulage par rotation coûte moins cher au démarrage, car ses moules en fonte d'aluminium coûtent une fraction des moules de soufflage usinés. Le moulage par soufflage coûte moins cher par pièce, car ses cycles sont plusieurs fois plus rapides. Les faibles volumes annuels favorisent l’économie d’outillage. Les volumes élevés favorisent la vitesse de cycle. Modélisez votre quantité annuelle réelle pour trouver le seuil de rentabilité.
Les grands réservoirs d’eau peuvent-ils être moulés par soufflage au lieu d’être rotomoulés ?
Oui. Les machines de moulage par soufflage à grands accumulateurs produisent des réservoirs d'eau, des bouteilles IBC de 1 000 litres et des conteneurs jusqu'à 2 000 litres. Aux volumes de production, le moulage par soufflage rend ces pièces beaucoup plus rapides que le rotomoulage. Une machine de classe 250 litres exécute un cycle de séchage de 300 pièces par heure, tandis qu'un cycle de rotomoulage pour un réservoir comparable prend des dizaines de minutes par pièce.
Pourquoi les pièces rotomoulées ne sont-elles pas sans soudure et les pièces moulées par soufflage ne le sont-elles pas ?
Dans le moulage par rotation, la poudre recouvre tout l'intérieur du moule au fur et à mesure qu'il tourne, de sorte que la pièce se forme comme une peau continue sans ligne de soudure. Lors du moulage par soufflage, les moitiés du moule pincent la paraison en haut et en bas, laissant une ligne de pincement. Un bon pincement est fort. Mais si votre pièce ne peut comporter aucune couture, la paroi rotomoulée sans soudure est un avantage.
Quel processus permet de fabriquer des pièces plus solides ?
Ni l’un ni l’autre ne gagne d’emblée – ils atteignent leur force différemment. Les pièces rotomoulées sont plus épaisses et sans couture, ce qui convient aux produits très sollicités. Les pièces moulées par soufflage atteignent leur résistance grâce à une répartition contrôlée des parois : un contrôle programmé de l'écart entre les matrices place le matériau là où se trouve la charge, de sorte qu'une pièce plus légère remplit la même fonction. Le moulage par soufflage en HMWHDPE avec un contrôle approprié de l'épaisseur permet d'obtenir des bouteilles IBC empilables.
Vous décidez entre les deux processus ?
Si vous choisissez un procédé pour une pièce creuse de grande taille, notre équipe d'ingénieurs peut déterminer avec vous le seuil de rentabilité en fonction de la taille de votre pièce, du matériau et du volume annuel. Si le rotomoulage correspond mieux à vos chiffres, nous le dirons. Si le moulage par soufflage l'emporte, nous spécifierons la machine exacte et montrerons le calcul du cycle qui la sous-tend. Construction de machines de soufflage depuis 2002, avec 15 ingénieurs dans l'équipe.
Obtenez une évaluation honnête du processus →Le moulage par soufflage ou le rotomoulage est une question de volume dans un costume technique. Outillage bon marché et patience pour de faibles quantités. Pression, vitesse et murs programmés à grande échelle. Connaissez votre numéro annuel et le processus se choisit. Lorsqu'il choisit le moulage par soufflage, lelarge gamme d'accumulateursC'est là que vivent les produits crossover.