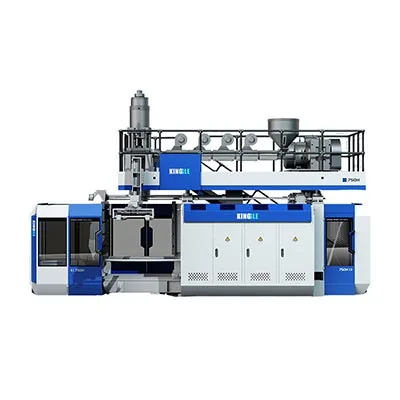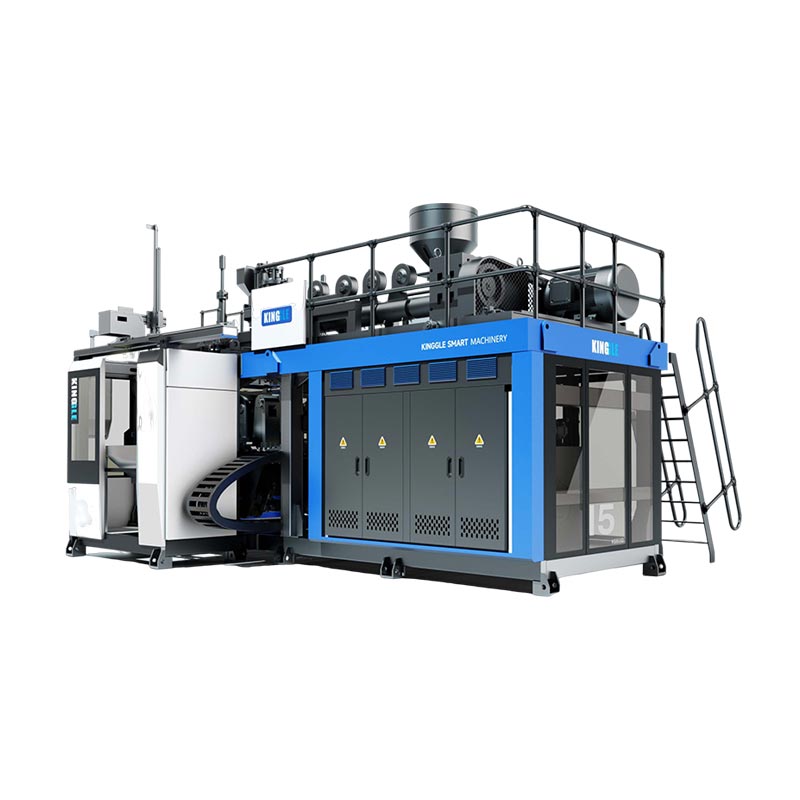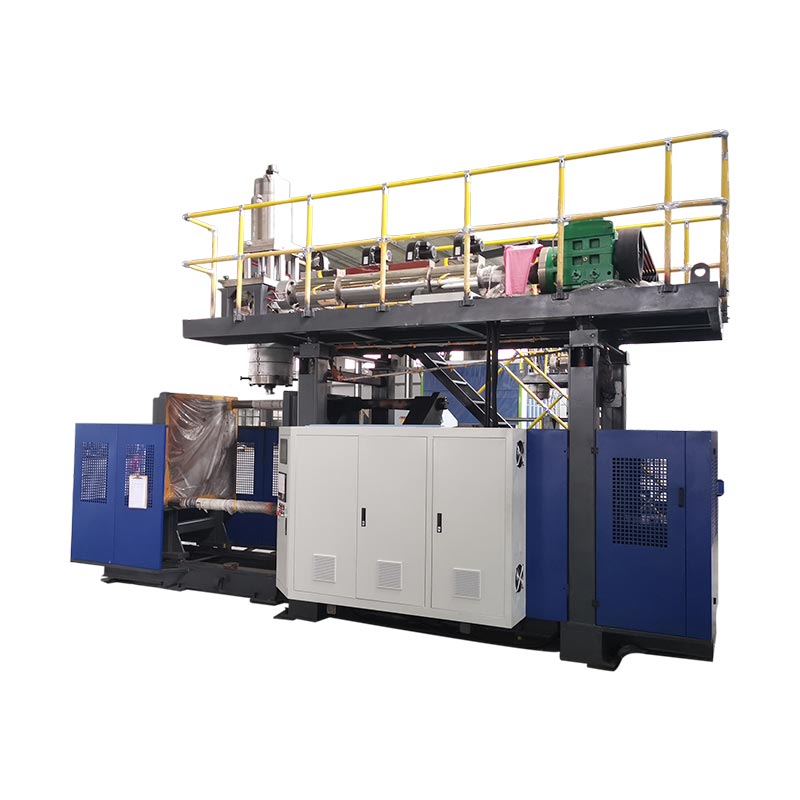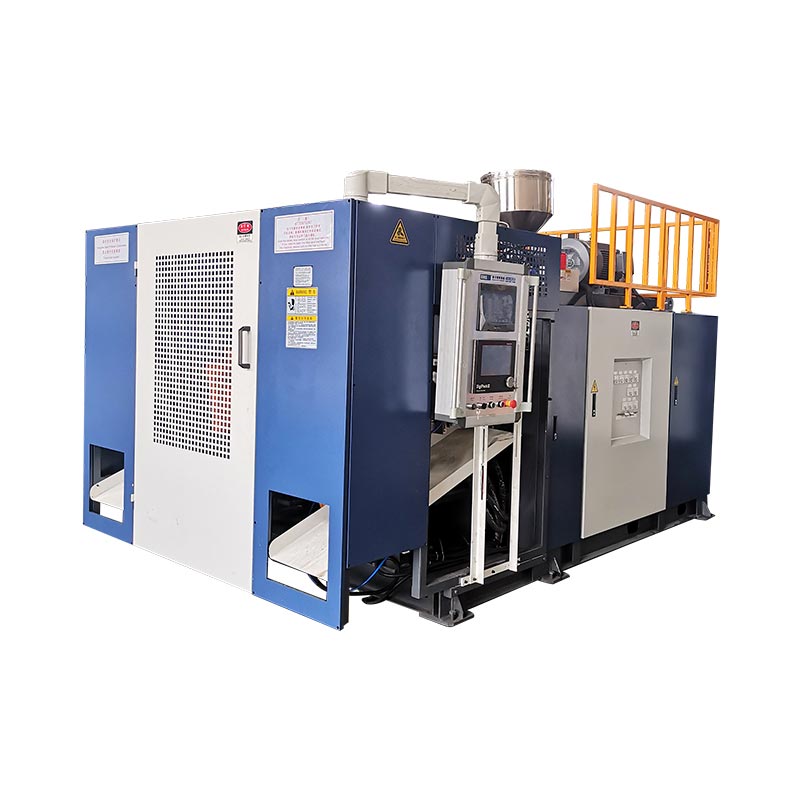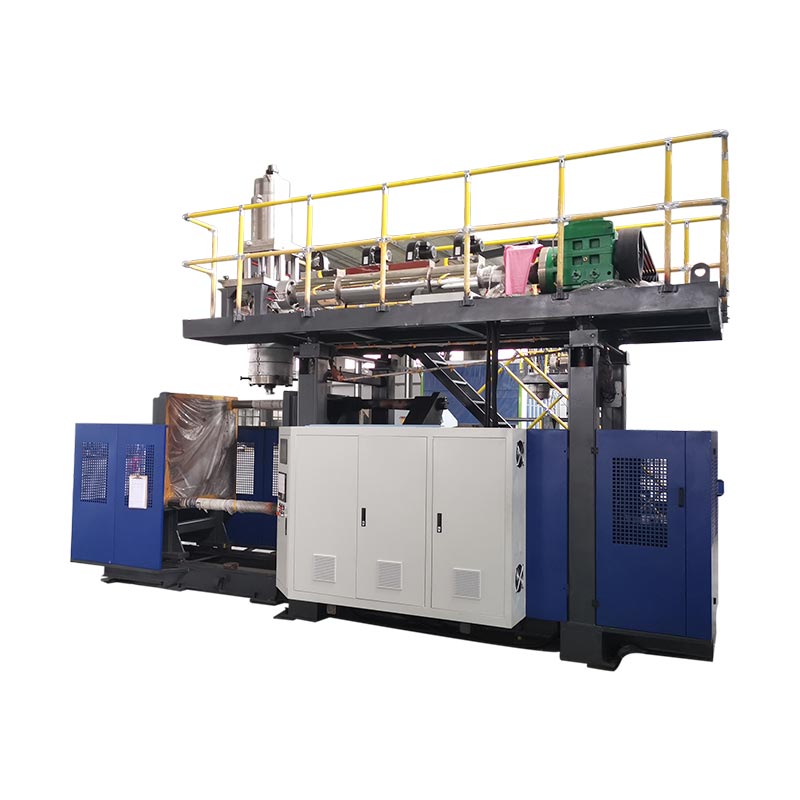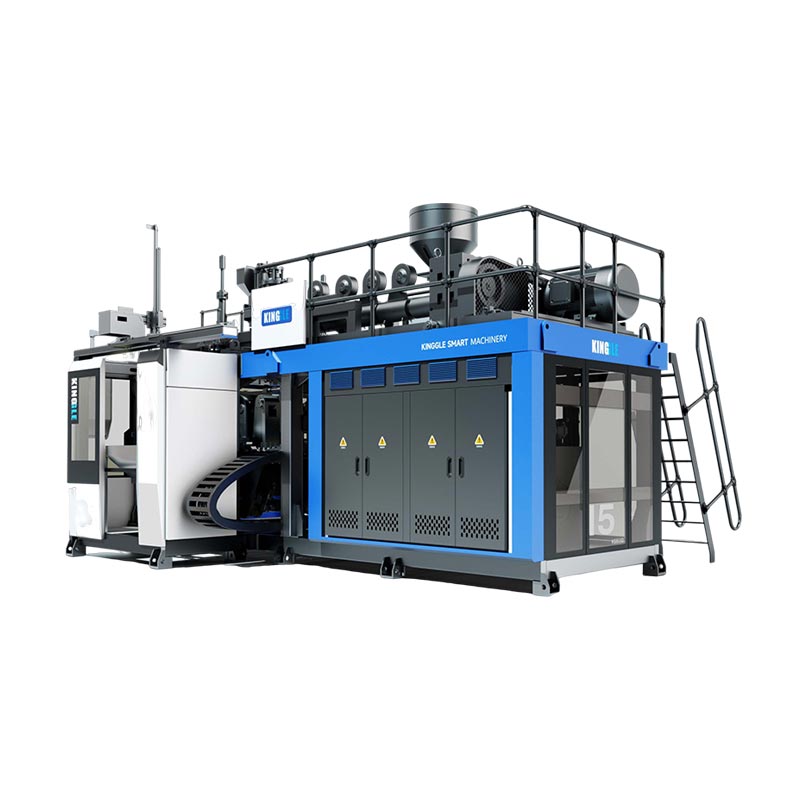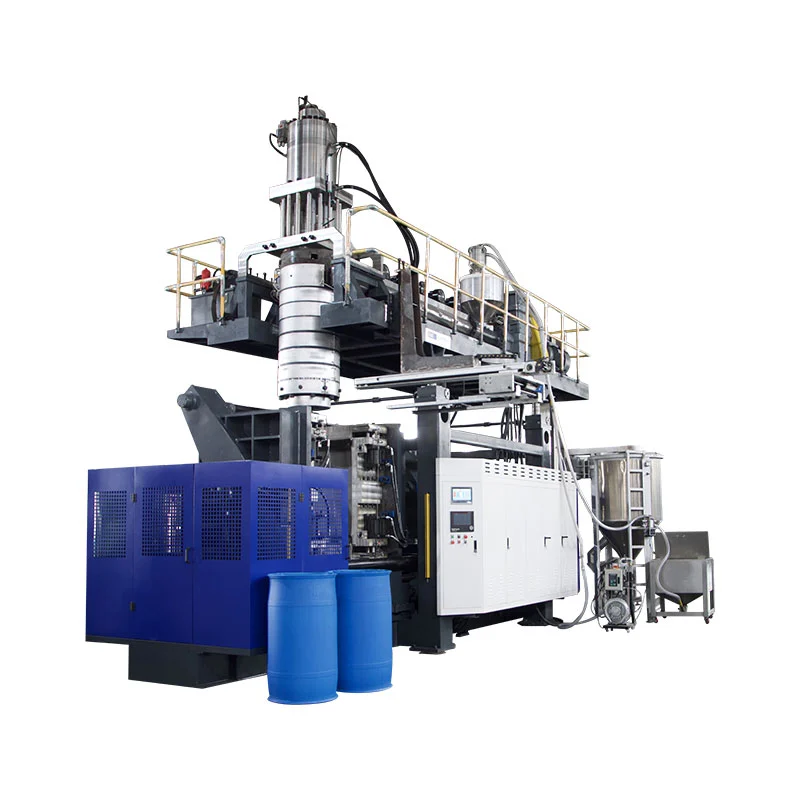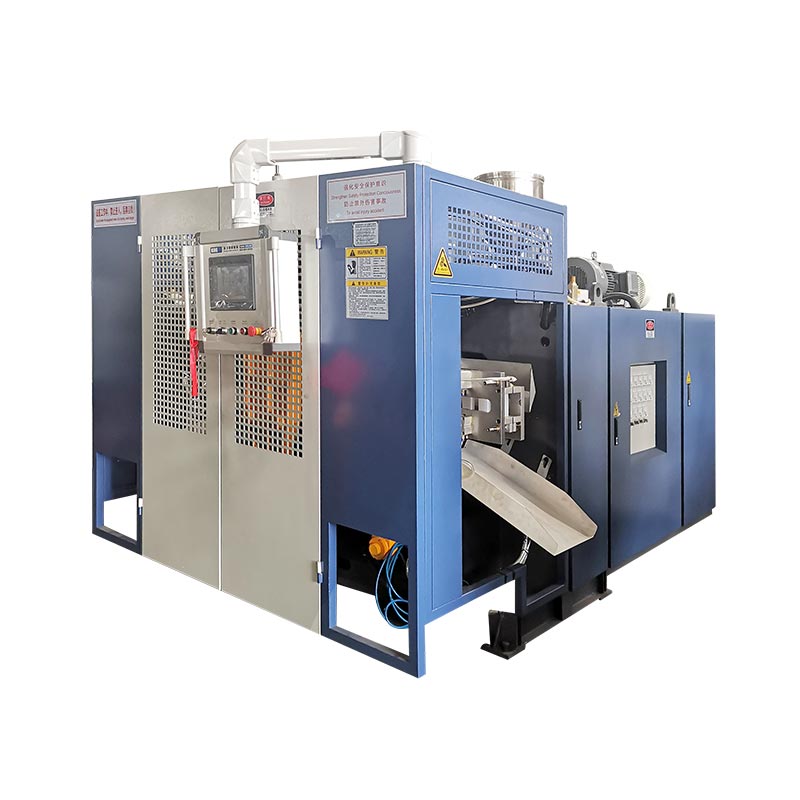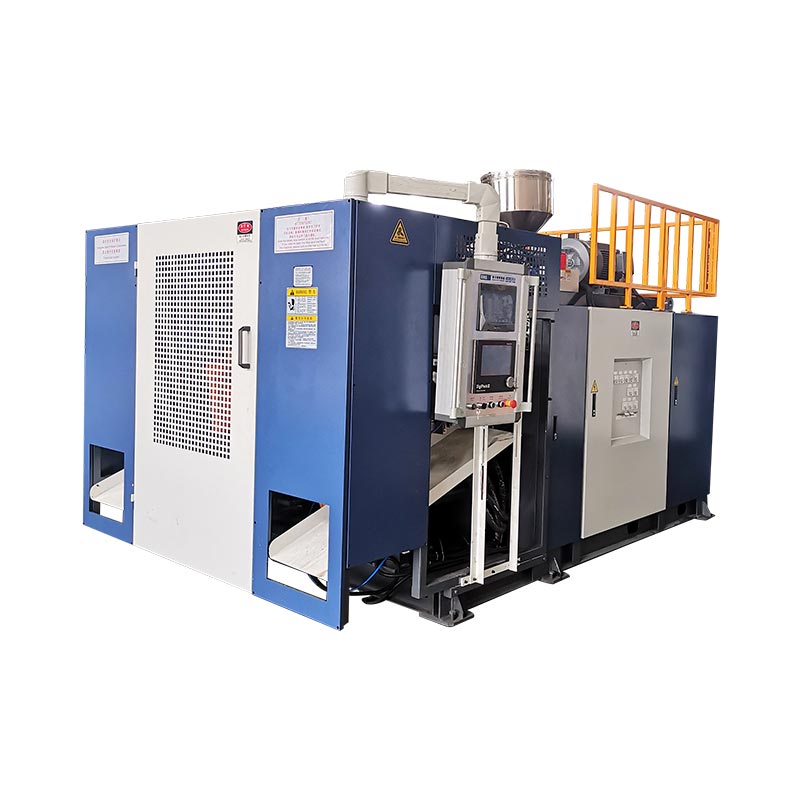
A machine de moulage par soufflage continuextrude une paraison sans arrêt tandis que les stations de moulage se déplacent pour l'attraper et la gonfler. L'extrudeuse ne s'arrête jamais, ce qui en fait la voie la plus rapide pour les conteneurs HDPE et PP d'environ 0,5 à 30 litres. Trois variables définissent votre sortie : le nombre de stations, les cavités de la tête de filière et le temps de cycle. Trois autres paramètres déterminent votre coût : l'énergie par pièce, la maintenance et les déchets. Ce guide couvre les deux côtés, avec les spécifications réelles de nos propres machines.
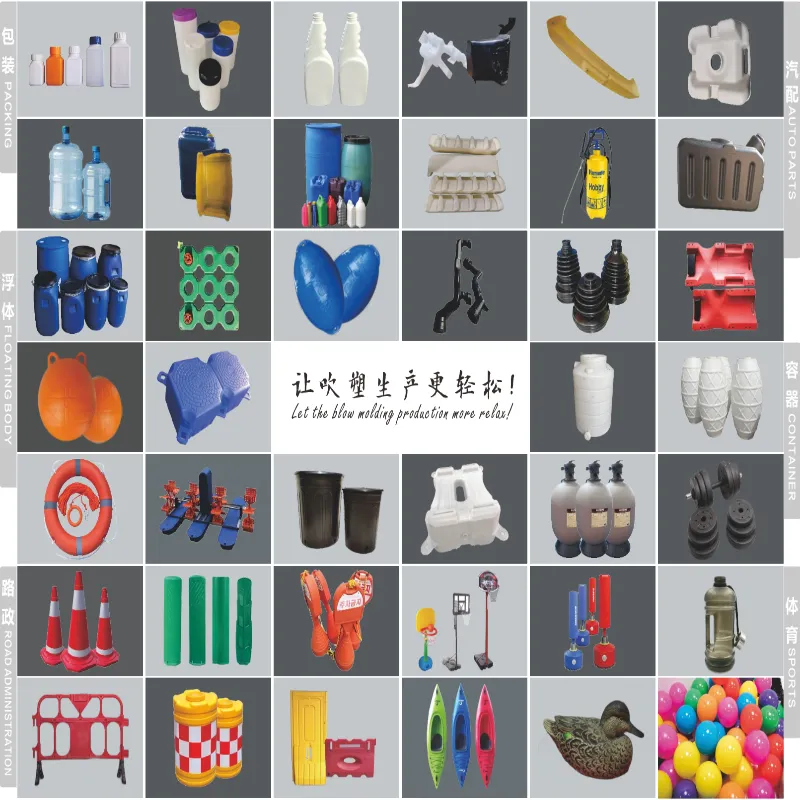
L'extrusion continue couvre la plupart des contenants en plastique que vous manipulez au cours d'une journée. Bouteilles de détergent, bidons d’huile moteur, jerrycans, emballages agrochimiques – presque tous sortent de machines comme celles-ci.
Une précision avant les détails. Les bouteilles d'eau en PET transparent proviennent d'un processus différent, le moulage par injection-étirage-soufflage, sur différentes machines. Ce guide couvre l'extrusion-soufflage continue pour le PEHD, le PP, le PVC et le PA. Si votre produit est une bouteille de boisson PET, l'équipement de notregamme de machines continuen’y arrivera pas.
Configurations machines : comment les moules rencontrent la paraison
Chaque machine continue résout le même problème. La paraison s'écoule sans s'arrêter, il faut donc que le moule vienne jusqu'à elle, se referme, souffle et se vide avant le prochain coup. La façon dont la machine fait cela définit la configuration.
Machines à déplacer les moulesdéplacer le moule horizontalement jusqu'à la paraison. La construction est simple, éprouvée et rentable. Il couvre des bidons de 2 à 15 litres.
Machines à bras courbéfaites pivoter le moule sur un arc, ce qui raccourcit la course et accélère le cycle. Ils embarquent également des têtes de coextrusion de 1 à 6 couches. Il s'agit de la classe destinée aux bouteilles à haut rendement et à couches.
Vient ensuite le décompte des stations.Poste unique (L)exécute un jeu de moules.Poste double (D)exécute deux déclencheurs de moules sur une extrudeuse, de sorte qu'un côté souffle tandis que l'autre s'éjecte.
| Configuration | Gamme de conteneurs | Idéal pour | Compromis |
|---|---|---|---|
| Déplacement du moule, station unique | 2 à 15 L | Volumes modestes, changements de produits fréquents | Rendement le plus faible par machine |
| Déplacement des moules, double station | 2 à 15 L | Des volumes élevés sur une famille de produits | Coût plus élevé ; a besoin d'une demande constante |
| Bras courbé, station unique | 5 à 30 L | Vitesse, murs en couches, jerrycans plus grands | Consommation d'énergie plus élevée |
| Bras courbé, double station | 5 à 30 L | Sortie maximale, multicouche au volume | Capital et surface au sol les plus élevés |
Plante en forme, vérifiée tôt :confirmez quatre choses avant de vous engager : l'espace au sol par rapport à l'empreinte de la machine, la hauteur du plafond pour la tête de filière et le chargeur de trémie, l'alimentation triphasée pour la charge connectée et la capacité en eau glacée. Le poids de la machine varie de 2,5 tonnes sur une station simple de 2 L à 28,5 tonnes sur une station double à bras courbé de 30 L, alors vérifiez également votre charge au sol.
Les acheteurs américains devraient ajouter une vérification anticipée supplémentaire. Les conteneurs destinés au contact avec des aliments, des boissons ou des produits pharmaceutiques imposent des exigences matérielles de la FDA qui façonnent votre résine et toute politique de rebroyage. Les règles relatives au contenu recyclé varient également selon les États et changent souvent, alors confirmez les exigences actuelles pour votre catégorie de produit avant de verrouiller les spécifications de la résine.
Performance de production : transformer les spécifications en bouteilles par heure
Chaque catalogue imprime un numéro de sortie. Lisez-le correctement, sinon vous ferez des promesses excessives lors de la livraison.
Ces chiffres montrent lecycle sec— la machine tourne à vide à plein régime, pas de plastique, pas de refroidissement. Utilisez-les pour comparer équitablement les machines. Ne les utilisez jamais comme prévision de production.
Voici les chiffres réels du cycle de séchage sur l'ensemble de notre gamme continue, avec les spécifications qui les déterminent.
| Modèle | Conteneur maximum | Cycle de séchage | Serrage | Vis | Capacité PEHD | Moy. énergie |
|---|---|---|---|---|---|---|
| KGB2L | 2L | 600 pièces/heure | 40 kN | 50 mm, L/P 25 | 30 kg/h | 12 à 18 kW |
| KGB2D | 2L | 600 × 2 | 40 kN | 60 mm, L/P 25 | 55 kg/h | 12 à 18 kW |
| KGB5L | 5L | 500 pièces/heure | 65 kN | 60 mm, L/P 25 | 55 kg/h | 16 à 25 kW |
| KGB5D | 5L | 500 × 2 | 65 kN | 70 mm, L/P 25 | 80 kg/h | 16 à 25 kW |
| KGB15L | 15L | 450 pièces/heure | 165 kN | 75 mm, L/P 25 | 100 kg/h | 25 à 34 kW |
| KGB15D | 15L | 450 × 2 | 165 kN | 90 mm, L/P 25 | 120 kg/h | 25 à 34 kW |
| KGH15L | 15L | 500 pièces/heure | 200 kN | 80 mm, L/P 25 | 150 kg/h | 40 à 50 kW |
| KGH15D | 15L | 500 × 2 | 200 kN | 90 mm, L/P 25 | 180 kg/h | 40 à 50 kW |
| KGH30L | 30L | 450 pièces/heure | 300 kN | 90 mm, L/P 25 | 180 kg/h | 70 à 80 kW |
| KGH30D | 30L | 450 × 2 | 300 kN | 100 mm, L/P 25 | 300 kg/h | 70 à 80 kW |
Maintenant, les calculs qui transforment ces chiffres en un plan de production.
Deux règles rendent cette dévalorisation honnête. Les parois plus épaisses refroidissent plus lentement, donc les pièces lourdes se dégradent plus que les pièces légères. Et les changements consomment des heures qui n’apparaissent jamais dans un nombre de temps de cycle.
Mesurez votre propre déclassement après l'installation. Faites fonctionner la machine à vide pour confirmer le cycle de séchage, puis exécutez une équipe de production complète et divisez les pièces en bon état par heures. Ce ratio devient votre facteur de planification et il reste stable une fois le processus réglé.
Faites correspondre la ligne, pas seulement la machine :dimensionnez votre production de soufflage par rapport à votre ligne de remplissage, et non de manière isolée. Une machine qui dépasse votre remplisseur crée des stocks et encombre le sol. Multipliez vos pièces planifiées par heure par les heures de travail, divisez par bouteilles par caisse et vérifiez ce nombre par rapport à votre débit de caisses et de palettes en aval avant d'acheter.
Conception des matériaux et des pièces
L'extrusion continue fonctionne en PE, PP, PVC et PA. Le PEHD permet la plupart des travaux en bouteilles et en jerrycans, et sa fenêtre de traitement indulgente explique pourquoi il domine la catégorie.
La vis fait le vrai travail. Son diamètre et son rapport longueur/diamètre déterminent la quantité de résine que la machine fond par heure, ce qui limite la production avant toute autre chose. Nos machines fonctionnent avec des vis de 50 à 100 mm à L/D 25, avec 3 à 5 zones de chauffage sur le canon et 3×5 à 3×8 sections de chauffage en tête de filière.
| Matériel | Produits typiques | Que regarder |
|---|---|---|
| PEHD | Bouteilles de détergent, jerrycans, bidons d'huile moteur, produits laitiers | Le plus indulgent. Faire correspondre l'indice de fusion au poids de la pièce – MFI inférieur pour les pièces plus grandes |
| PP | Emballages à chaud et à haute température | Fenêtre de traitement plus étroite ; refroidit plus lentement, donc les cycles s'allongent |
| PVC | Flacons transparents, emballages chimiques spécialisés | Sensible à la chaleur. Se dégrade s'il reste chaud ; purger avant tout arrêt |
| Mélanges de rebroyage | Réduction des coûts sur la plupart des produits | Mélanger à un ratio contrôlé ; le rebroyé contaminé transporte des particules dans la masse fondue |
La conception des pièces définit des limites que la machine ne peut pas surmonter. Des contre-dépouilles profondes combattent le pincement. Les angles vifs amincissent le mur là où la paraison s'étend le plus. Les poignées nécessitent un diamètre de tête de matrice suffisant pour être formées proprement : nos têtes mesurent entre 90 et 220 mm sur les modèles à tige unique.
Apportez le dessin à votre fournisseur avant de découper un moule. D'après notre expérience, la plupart des plaintes concernant l'épaisseur des murs remontent à une décision de conception plutôt qu'à un réglage de la machine – et une heure sur le dessin évite des semaines d'essais et d'erreurs.
Les calques ouvrent plus d'options. Une tête de coextrusion ajoute une peau colorée, une bande de visualisation transparente ou un noyau recyclé enterré, le tout dans le même plan. Nos machines à bras courbés fonctionnent de 1 à 6 couches, entièrement recouvertes duguide multicouche.
Automatisation, contrôles et énergie
La pile de contrôle décide si la qualité est maintenue tout au long des équipes. Demandez à n’importe quel fournisseur ce qu’il y a à l’intérieur et attendez-vous à des noms, pas à des adjectifs.
Nos machines utilisent des automates Mitsubishi, des servocommandes MOOG, des IHM Weinview et des composants OMRON, Schneider et GEFRAN. Le contrôle programmé de l'épaisseur de paroi fait varier l'espacement de la matrice tout au long du tir, ce qui place le matériau là où la pièce en a besoin et le retire là où il n'en a pas besoin.
Pour l'intégration de la ligne, posez trois questions spécifiques : quels protocoles l'automate expose pour la connexion MES ou SCADA, si les alarmes sont exportées sous forme de données structurées et si le fournisseur propose des diagnostics à distance. Nous fournissons une surveillance à distance IoT afin que nos ingénieurs puissent inspecter une machine en temps réel et signaler les problèmes avant qu'ils n'arrêtent la production.
L'énergie mérite sa propre analyse. Trois charges dominent : le chauffage du fût, le système d'entraînement et le refroidissement. Le tableau ci-dessus répertorie la consommation moyenne par modèle et l'eau de refroidissement circule de 50 à 180 L/min selon la taille de la machine.
Comparez les fournisseurs sur ce chiffre par pièce, et non sur le tirage horaire. Une machine plus rapide répartit les mêmes kilowatts sur plus de bouteilles, ce qui fait souvent de la machine la mieux notée la moins chère à faire fonctionner.
Économie du cycle de vie : combien coûte l'achat d'une machine
Le prix d'achat est un paiement. La propriété dure une décennie. Cinq facteurs déterminent les coûts d’investissement et quatre déterminent les coûts d’exploitation.
| Inducteur de coûts | Catégorie | Remarques |
|---|---|---|
| Taille de la machine et nombre de stations | Capital | La plus grande variable unique |
| Nombre de couches | Capital | Chaque couche ajoute une complexité d'extrudeuse et de tête |
| Moules et cavités | Capital | Généralement cités séparément – budgétisez-les |
| Automatisation en aval | Capital | Ébavurage, test d'étanchéité, convoyage |
| Énergie | Fonctionnement | Utilisez le chiffre par pièce ci-dessus |
| Travail | Fonctionnement | Chute brutale avec l'ébavurage et la manipulation automatisés |
| Mettre au rebut et rebroyer | Fonctionnement | La fermeture de la boucle de rebroyage récupère le flash que vous avez déjà payé |
| Pièces de rechange et entretien | Fonctionnement | Budget annuel ; stockez sur place des articles à usage rapide |
Construisez votre modèle de récupération sur le delta et non sur le total. Comparez la nouvelle ligne avec ce que vous utilisez aujourd'hui : pièces par heure gagnées, heures de travail économisées, rebuts réduits, énergie par pièce modifiée. Divisez le coût de la machine et de l'outillage par ce gain annuel, et vous disposez d'une période de récupération selon vos propres chiffres plutôt que ceux d'un fournisseur.
Modes de maintenance et de panne
La disponibilité vient d'un calendrier et non de la chance. Planifiez trois niveaux de travail.
| Intervalle | Tâches |
|---|---|
| Tous les jours | Vérifier les chauffages et les températures de la tête de filière ; dégager la zone de pincement ; vérifier le débit et la pression de l'eau de refroidissement |
| Hebdomadaire | Inspecter les faces de serrage et les goupilles de positionnement ; vérifier les pressions servo et hydrauliques ; revoir le taux de rebut pour la dérive |
| Trimestriel | Exécuter des diagnostics de performances ; inspecter le système de lubrification ; calibrer les composants critiques |
| Annuellement | Inspecter l’usure des vis et du canon ; entretenir la tête de filière ; consulter l'inventaire complet des pièces de rechange |
Les modes de défaillance courants suivent des schémas : les bords de pincement usés affaiblissent les soudures de base, les zones de chauffage à la dérive modifient la répartition des parois et les faces de serrage émoussées laissent apparaître des éclairs. Chacun apparaît comme un défaut de la pièce en premier.
La formation des opérateurs est plus rentable que n'importe quelle pièce de rechange. Confirmez ce que votre fournisseur inclut et confirmez que l'installation couvre les procédures de protection et de verrouillage des machines conformément à vos exigences de sécurité locales. Aux États-Unis, cela signifie que la conformité OSHA est approuvée avant que la ligne ne démarre la production.
Renseignez-vous par écrit sur la garantie :le nôtre fonctionne pendant un an sur l'ensemble de la machine à compter de son arrivée dans votre usine, les composants principaux tels que le contrôleur d'épaisseur de paroi MOOG et les servomoteurs s'étendant jusqu'à deux ans. Demandez à n’importe quel fournisseur ce que couvre sa garantie, ce qu’elle exclut et à quelle vitesse les pièces de rechange parviennent dans votre pays.
Choisir votre configuration
Travaillez dans cet ordre : le volume et le matériau du conteneur réduisent la classe de machines, le volume annuel décide d'une station simple ou double, et les exigences en matière de couches déterminent le déplacement du moule ou le bras incurvé. Les cavités adaptent ensuite la sortie à vos prévisions.
Notreguide de sélection en cinq étapesparcourt ce chemin de dimensionnement en détail. Pour les conteneurs de plus de 30 litres, la paraison devient trop lourde pour une extrusion continue, et la décision est transférée aux machines à accumulateurs - couvertes dans notreaccumulateur vs comparaison continue.
Questions fréquemment posées
Qu'est-ce qu'une machine de soufflage continu ?
Une machine de moulage par soufflage continu extrude sans arrêt un tube de plastique fondu, appelé paraison, tandis qu'une ou deux stations de moulage se déplacent pour l'attraper, le fermer et gonfler la pièce. L'extrudeuse ne s'arrête jamais. Cela convient aux petits et moyens conteneurs en HDPE, PP et PVC – bouteilles, jerrycans et emballages de lubrifiants. Les grandes pièces utilisent plutôt des machines à accumulateurs, car une lourde paraison suspendue s'étire avant la fermeture du moule.
Comment puis-je calculer les bouteilles par heure à partir du temps de cycle et des cavités ?
Multipliez les cycles par heure par les cavités par tête de filière par le nombre de stations. Une machine évaluée à 600 cycles secs par heure avec une tête à 2 empreintes sur une double station atteint en théorie 2 400 pièces par heure. Appliquez ensuite un détarage réaliste pour le refroidissement, la manipulation et le changement, car les évaluations du catalogue montrent que la machine fonctionne à vide. Planifiez la capacité sur le numéro déclassé.
Quels matériaux sont traités sur une machine de soufflage continu ?
Le PEHD, le PP, le PVC et le PA fonctionnent bien sur les machines d'extrusion-soufflage continue. Le PEHD domine la production de bouteilles et de jerrycans. Adaptez la vis au matériau : les qualités plus rigides nécessitent une plus grande capacité de fusion, c'est pourquoi le diamètre de la vis et le rapport longueur/diamètre sont importants. Les bouteilles de boisson en PET transparent utilisent un processus différent – le moulage par injection-étirage-soufflage – et différentes machines.
Quelle est la consommation d’énergie d’une machine de soufflage continu ?
La consommation d’énergie moyenne évolue en fonction de la taille de la machine. Les machines continues Kinggle fonctionnent de 12 à 18 kW sur la classe 2 L, de 16 à 25 kW sur la classe 5 L, de 25 à 34 kW sur la classe 15 L et de 40 à 80 kW sur les modèles à bras incurvés à grande vitesse. Comparez les fournisseurs sur l'énergie par pièce finie plutôt que par heure, car une machine plus rapide répartit la même consommation sur un plus grand nombre de pièces.
De quelle maintenance une ligne de soufflage continue a-t-elle besoin ?
Planifiez le travail quotidien, hebdomadaire et trimestriel. Quotidiennement : vérifier les réchauffeurs de tête de filière, dégager la zone de pincement, vérifier le débit d'eau de refroidissement. Chaque semaine : inspectez les surfaces de serrage et les pressions hydrauliques ou servo. Tous les trimestres : effectuez des diagnostics de performances, inspectez le système de lubrification et calibrez les composants critiques. Conservez sur site les pièces de rechange à usure rapide, car une pièce manquante coûte plus cher en temps d'arrêt qu'en inventaire.
La prochaine étape dépend de l'endroit où vous vous trouvez
Envoyez les détails de votre conteneur (volume, matériau, épaisseur de paroi, rendement cible) et nos ingénieurs vous répondront avec le chemin adapté à votre scène :
- Vous testez un nouveau produit ?Nous vous recommanderons une configuration de départ et exécuterons votre pièce dans un exemple d’essai.
- Ajouter de la capacité ?Nous construirons les calculs de sortie par rapport à votre ligne de remplissage et citerons le modèle correspondant.
- Remplacer une machine vieillissante ?Nous comparerons l'énergie par pièce et par rebut par rapport à votre ligne actuelle, de sorte que le retour sur investissement vienne de vos chiffres.
Chaque devis indique le modèle, les composants, les conditions commerciales et le délai de livraison : les modèles standards durent 30 à 40 jours, les versions personnalisées 60 à 120 jours. Parcourez legamme complète de machines en continupendant que vous rassemblez vos chiffres.
Demander une configuration et un devis →Une machine de moulage par soufflage continu gagne sa place grâce au rythme : une extrudeuse qui ne s'arrête jamais, des moules qui suivent le rythme et une ligne adaptée à votre remplisseuse. Obtenez la configuration, le nombre de cavités et le détarage correct, et les calculs de sortie tiennent en production. Voir les modèles et spécifications dans legamme de machines de soufflage continu.