Sur cette page
- Qu'est-ce qu'une machine de soufflage de plastique ?
- Types de machines de moulage par soufflage de plastique
- Composants clés et comment ils affectent le rendement
- Tendances 2026 du moulage par soufflage
- Comment choisir la bonne machine
- Installation, câblage et mise en service
- Problèmes courants et dépannage
- Perspectives du marché 2026-2030
- FAQ
- Conclusion
Qu'est-ce qu'une machine de soufflage de plastique ?
Le soufflage est un procédé de fabrication de pièces creuses en plastique. La machine fait fondre la résine plastique, lui donne une forme douce et utilise de l'air comprimé pour gonfler cette forme contre les parois d'un moule ; en refroidissant, la pièce conserve la forme du moule. Quatre étapes définissent chaque machine —chauffage (plastification), formage (paraison ou préforme), soufflage et refroidissement- et les différences entre les types de machines se résument à la manière dont la forme douce est créée avant l'introduction de l'air.
Les machines de moulage par soufflage de plastique produisent une vaste gamme de produits quotidiens et industriels : boissons et produits pharmaceutiques.bouteilles, lubrifiant et produit chimiquejerrycans, industrielfûts et réservoirs IBC, les réservoirs de carburant et les conduits d'air automobiles, les barrières routières et d'innombrables conteneurs. Le matériau dépend de la pièce :ANIMAL DE COMPAGNIEpour les bouteilles de boissons transparentes,PEHDet HMW-HDPE pour canettes, fûts et réservoirs,PPpour les emballages résistants à la chaleur et à paroi mince, et le PVC ou les résines techniques telles que le PA pour les applications spécialisées et barrières.
Types de machines de moulage par soufflage de plastique
Il existe trois types de processus principaux, ainsi qu'une catégorie de lecteurs à croissance rapide que les acheteurs évalueront désormais séparément en 2026.
Machine de moulage par extrusion-soufflage (EBM)
Comment ça marche :l'extrudeuse fait fondre la résine et la pousse à travers une tête de filière pour former un tube suspendu, la paraison ; le moule se referme autour de lui et l'air le gonfle contre la cavité. Étant donné que le corps, la poignée et le col se forment en une seule fois, l'extrusion-soufflage est le processus destiné aux pièces manipulées et de grande taille.Avantages :un faible coût d'outillage, des changements rapides et la gamme de tailles de pièces la plus large : des bouteilles de 100 ml aux fûts de 220 L et au-delà.Applications :jerrycans, fûts de produits chimiques, réservoirs d'eau et de carburant, boîtes à outils, barrières routières, jouets. C'est la solution naturelle pour les conteneurs industriels à grand volume et le processus dans lequel nous sommes spécialisés ; voir notrecontinuetaccumulateurmachines d'extrusion.
Machine de moulage par injection-soufflage (IBM)
Comment ça marche :une préforme précise est moulée par injection sur une tige centrale, puis transférée vers une station de soufflage où l'air la gonfle. Le manche étant moulé par injection, IBM offre une excellente précision du manche et une finition lisse. Ça convientpetites bouteilles et pots de haute précision— flacons pharmaceutiques, contenants cosmétiques — en faibles volumes avec très peu de rebuts. Elle ne produit pas de conteneurs manipulés et n'est pas adaptée aux pièces de grandes dimensions.
Machine de moulage par injection-étirage-soufflage (ISBM)
Comment ça marche :une préforme PET est injectée, puis étirée axialement lors de son soufflage. Cette orientation biaxiale aligne le polymère, produisant une paroi plus claire, plus solide et plus légère pour un poids donné. L'ISBM est la norme pourBouteilles d'eau et de boissons gazeuses en ANIMAL DE COMPAGNIE, où légèreté et transparence sont déterminantes. Il s’agit d’une famille de produits différente des pièces industrielles en PEHD.
2026 : Machines de moulage par soufflage entièrement électriques et servocommandées
Au-delà du type de processus, les acheteurs en 2026 comparent de plus en plustechnologie d'entraînement. Les machines traditionnelles utilisent un système hydraulique à cylindrée fixe qui fonctionne à pleine puissance quelle que soit la charge.Tout électriqueles machines remplacent l’hydraulique par des servomoteurs, ethydraulique servocommandéeles machines entraînent la pompe principale à la demande, ce qui réduit considérablement la consommation d'énergie et améliore la répétabilité. Les conceptions entièrement électriques sont courantes sur les petites machines de haute précision ; pour les grandes pièces industrielles nécessitant une force de serrage très élevée, unhydraulique servocommandéeLa machine offre généralement le meilleur équilibre entre économie d’énergie et tonnage. Nos machines utilisent une servopompe principale avec contrôle de conversion de fréquence précisément pour cette raison.
Tableau 1 · Type de machine par rapport au matériau, capacité, application et avantage 2026
| Taper | Matériels | Capacité typique | Meilleures applications | Avantage 2026 |
|---|---|---|---|---|
| Extrusion (EBM) | PEHD, PEHD-HMW, PP, PVC, PA | 100 ml – 2 000 L | Jerricans, fûts, réservoirs, pièces automobiles | Les têtes multicouches exécutent des couches PCR/rebroyées |
| Injection (IBM) | PE, PP, PS | ≤ ~0,5L | Flacons pharmaceutiques et cosmétiques | Très faible rebut, cols précis |
| Étirement par injection (ISBM) | ANIMAL DE COMPAGNIE | 0,2 – 10 L | Bouteilles d'eau et de boissons gazeuses | Légèreté, clarté |
| Servo / tout électrique | N'importe lequel (technologie de conduite) | Varie | Lignes à fort débit et à énergie critique | Le plus grand levier d’efficacité énergétique |
Composants clés et comment ils affectent le rendement
Deux machines peuvent partager une capacité globale tout en fonctionnant de manière très différente, car la qualité et le rendement résident dans les composants. Une machine moins chère avec un contrôle mural faible s'avère généralement la plus chère : la résine qu'elle gaspille sur chaque pièce dépasse l'écart de prix en quelques mois.
- Unité de vis/plastification.Fondre et doser la résine. Le diamètre de la vis (généralement 50 à 100 mm) et le rapport L/D (24 à 25) déterminent l'homogénéité de la matière fondue et le débit ; une fonte instable apparaît sous forme de pièces incohérentes en aval.
- Contrôle des têtes de filière et des paraisons.Forme la paraison et profile son mur sur toute sa longueur. Un contrôleur d'épaisseur de paroi haute résolution (par exemple un système MOOG à 100 points) est le principal levier en termes de coût de la résine et de résistance des pièces.
- Unité de serrage.Ferme et maintient le moule contre la pression de soufflage interne. Le serrage synchrone avec verrouillage par pression directe maintient les plateaux parallèles ; un tonnage trop faible produit des éclats et des pièces faibles.
- Circuit de refroidissement.Place la pièce contre le moule. Le refroidissement est généralement l'étape la plus longue du cycle, c'est pourquoi la conception du refroidissement, et non l'extrudeuse, détermine le rendement réel et contrôle le gauchissement.
- Système de contrôle et automatisation.Exécute et automatise la ligne. Un automate/IHM fiable (Mitsubishi, Weinview) ainsi que le retrait et le déflashage du robot protègent la cohérence et l'OEE sur les opérations sans pilote.
Tableau 2 · Composant par rapport à la fonction, mesure de la qualité et que demander lors de l'achat
| Composant | Fonction | Mesure de qualité affectée | Demandez au fournisseur |
|---|---|---|---|
| Visser / plastifier | Faire fondre et doser la résine | Homogénéité de fusion, rendement | Diamètre de vis, L/D, HDPE kg/h ? |
| Tête de filière / contrôle de paraison | Paraison de forme et de profil | Uniformité de l'épaisseur des parois, utilisation de résine | Combien de points d’épaisseur de mur ? |
| Unité de serrage | Fermer et maintenir le moule | Flash, intégrité des pièces | Force de serrage et type de verrouillage ? |
| Circuit de refroidissement | Définir la pièce | Temps de cycle, déformation | Conception de refroidissement et spécifications de l'eau ? |
| Contrôle / automatisation | Exécuter et automatiser | Cohérence, OEE | Marque PLC/IHM, retrait du robot ? |
Tendances 2026 du moulage par soufflage
Compatibilité PCR et résine recyclée
Les objectifs de marque et réglementaires augmentent le contenu recyclé (PCR) dans les emballages. L'utilisation d'une fonte recyclée variable, parfois contaminée, nécessite un contrôle plus strict de la paraison et de la température, et souvent untête de filière multicoucheainsi, un noyau rebroyé ou PCR peut être pris en sandwich entre des peaux vierges. Les machines dotées d’un contrôle précis de l’épaisseur des parois et de zones de température stables traitent la résine recyclée avec beaucoup plus de tolérance.
IA et surveillance intelligente
La ligne devient de plus en plus instrumentée.Tableaux de bord OEE, la maintenance prédictive, le diagnostic à distance et le réglage automatique des paramètres passent des options premium aux attentes. Même un système d'alarme embarqué de base qui permet au fournisseur de diagnostiquer les pannes à distance peut transformer un arrêt de plusieurs jours en une réparation le jour même – ce qui, sur une ligne 24h/24 et 7j/7, vaut plus qu'une modeste différence de prix de la machine.
Efficacité énergétique
L'énergie est un coût récurrent qui dure pendant toute la durée de vie de la machine et détermine donc de plus en plus les décisions d'achat. Les principaux leviers sont unpompe principale servo, une utilisation optimisée de l'air comprimé (l'air est l'un des services publics les plus coûteux dans une usine) et un refroidissement efficace. L’énergie étant un élément réel du coût par bouteille, un entraînement efficace est souvent rentabilisé plus rapidement que toute autre mise à niveau sur une ligne à grand volume.
Tableau 3 · Tendance 2026 par rapport à l'impact de l'usine, au point d'achat et au retour sur investissement
| S'orienter | Impact sur l'usine | Point d'achat | Valeur du retour sur investissement |
|---|---|---|---|
| PCR / résine recyclée | Doit fonctionner avec une fonte variable et contaminée | Tête multicouche + contrôle mural puissant | Répond aux objectifs de marque/réglementaires en matière de recyclage |
| IA / surveillance intelligente | Moins de temps d'arrêt, une configuration plus rapide | Tableau de bord OEE, diagnostic à distance, système d'alarme | Temps de disponibilité plus élevé, moins de rebuts |
| Efficacité énergétique | Énergie continue = coût continu | Servopompe, air optimisé, refroidissement efficace | Coût par pièce réduit, retour sur investissement plus rapide |
Comment choisir la bonne machine de soufflage de plastique
Le moyen le plus fiable de spécifier une machine est de travailler à partir de la pièce vers l'extérieur et de juger sur la base du coût total de possession plutôt que sur le prix affiché :
- Définissez d'abord le produit.La plus grande taille, qu'il s'agisse d'une poignée, de la résine, des spécifications du mur et de toute certification (drop-test, UN).
- Définissez ensuite la sortie.Convertissez le cycle de séchage en production réelle et en volume quotidien avant de choisir une station simple ou double ou un accumulateur.
- Faites correspondre le type de machine.Manipulé/grand → extrusion ; petite → injection précise ; PET clair → étirer.
- Pesez l’énergie et l’automatisation.Le servomoteur et le robot à emporter augmentent le prix mais réduisent les coûts de fonctionnement.
- Vérifiez le service, les pièces de rechange, l'installation et la formation.Une machine, c’est une relation qui dure une décennie ; le support décide de la disponibilité.
- Jugez sur le TCO, pas sur le prix.La résine, l’énergie, les déchets et les temps d’arrêt réduisent à néant l’écart de prix entre deux machines au cours de leur durée de vie.
Tableau 4 · Liste de contrôle de l'acheteur
| Critère | Que confirmer |
|---|---|
| Capacité | Volume de pièces maximum + production quotidienne réaliste |
| Énergie | Servo variateur, kW installés, consommation d'air et d'eau |
| Compatibilité des matériaux | Contenu HDPE / PP / PVC / PA / PCR |
| Vitesse de changement | Temps de changement de moule, mono-matrice ou multi-matrice |
| Assistance après-vente | Garantie, installation, formation, pièces détachées |
| Sécurité et conformité | Barrière immatérielle, CE, test de chute / UN si nécessaire |
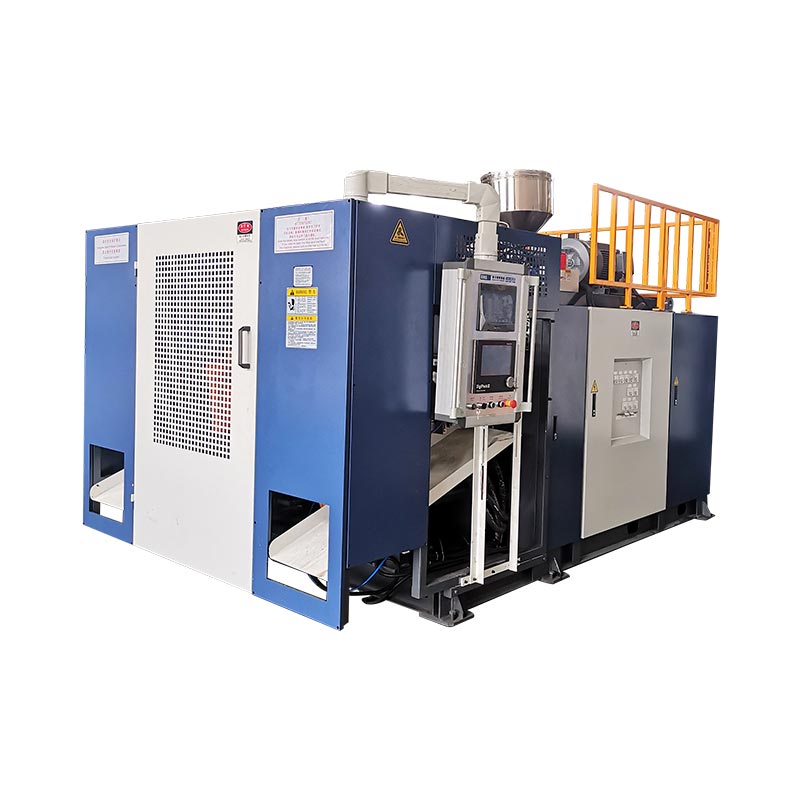
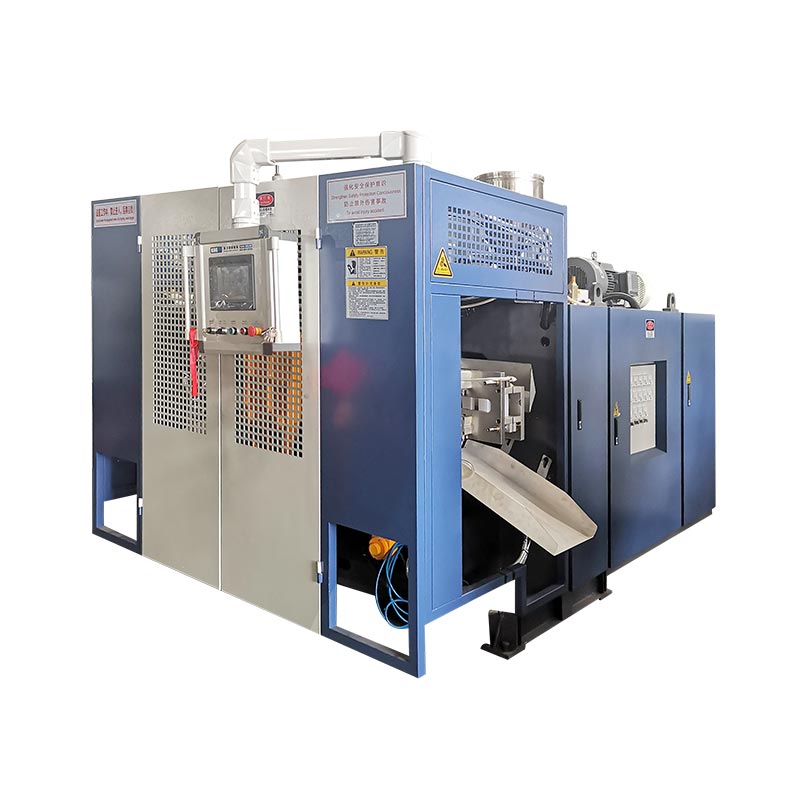
 Continu — Station unique de 5 L
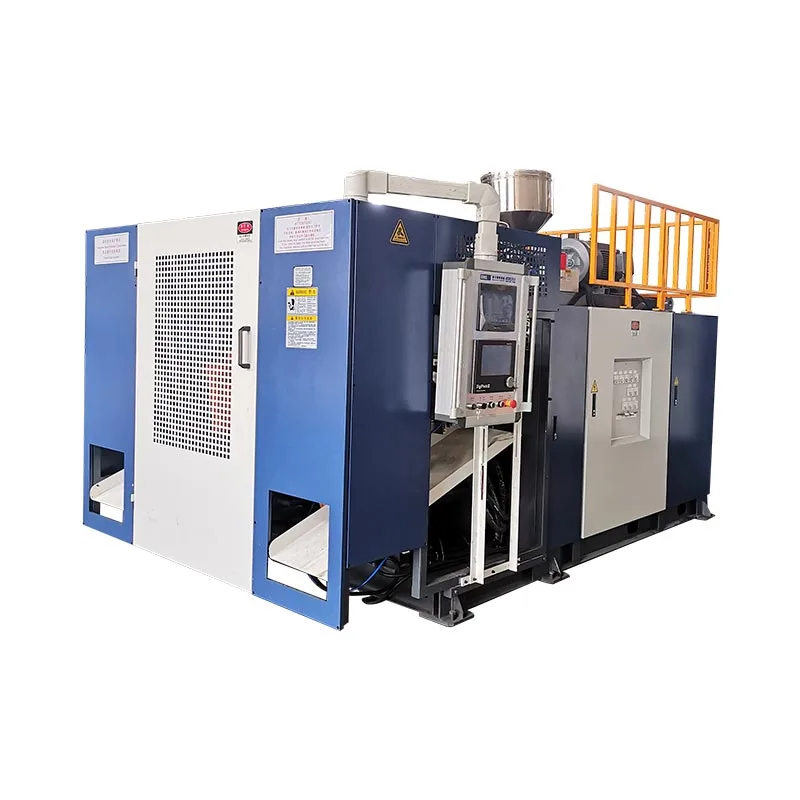
 Continu — Station unique de 15 L
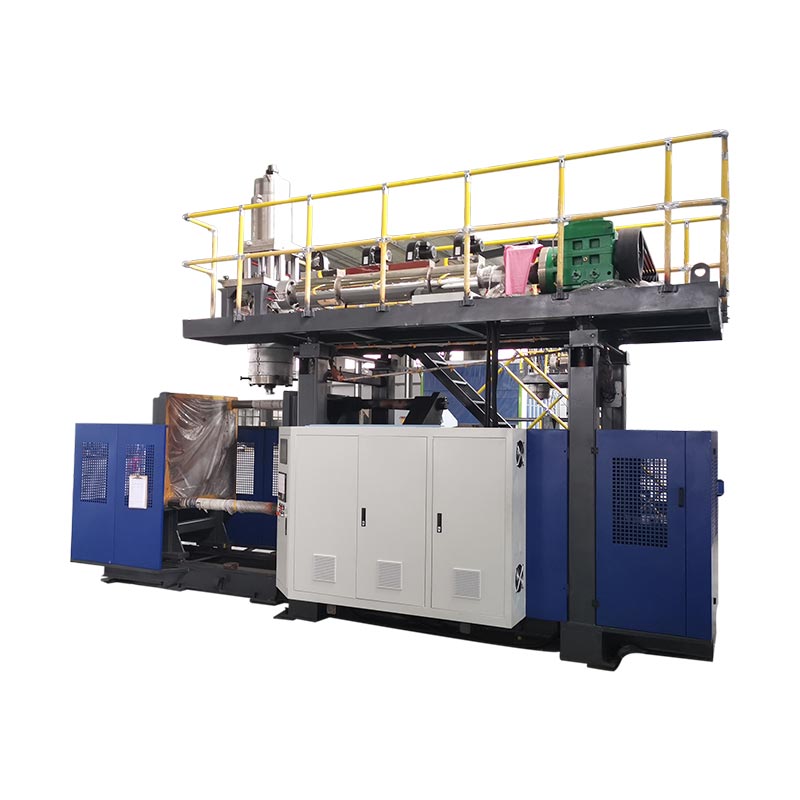
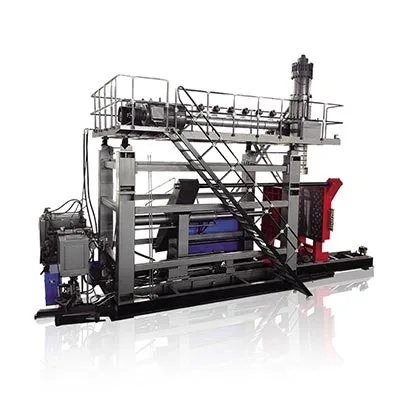
 Accumulateur — 60 L pour les grandes pièces
Installation, câblage et mise en service
Une ligne de moulage par soufflage est une installation gourmande en utilitaires, et la plupart des retards de démarrage proviennent de la préparation du site plutôt que de la machine elle-même. Confirmez l'essentiel avant l'arrivée de la machine :
- Utilitaires.Alimentation électrique et câblage corrects, air comprimé propre à la pression requise, débit et pression d'eau de refroidissement et connexions hydrauliques le cas échéant.
- Site et fondation.Un plancher plat et résistant au poids de la machine, ainsi qu'un espace libre autour du plateau, de l'extrudeuse et du support pour le fonctionnement et l'entretien.
- Séquence de mise en service.Démarrez la pompe à huile, portez la machine à température (en laissant plusieurs heures avec l'eau de refroidissement allumée), démarrez l'extrusion et le contrôleur d'épaisseur de paroi, puis exécutez des cycles manuels avant de passer en mode automatique.
- Acceptation (essai).Vérifiez le rendement du cycle à sec, l'uniformité de l'épaisseur des parois, le poids et la finition des pièces, ainsi que les fonctions de sécurité avant la signature.
Nos ingénieurs se rendent dans votre usine pour installer, mettre en service et former les opérateurs, afin que la ligne atteigne une production stable plus rapidement qu'une auto-installation.
Problèmes courants et dépannage
La plupart des défauts de moulage par soufflage sont dus à quatre leviers : le profil d'épaisseur de paroi, la température de fusion, la force de serrage et le refroidissement. Ce tableau mappe les défauts sur lesquels les acheteurs posent le plus de questions avec leurs causes et solutions habituelles.
Tableau 5 · Défaut par rapport à la cause probable et solution
| Défaut | Cause probable | Premier correctif à essayer |
|---|---|---|
| Fuite | Faible pincement / paroi fine au niveau de la soudure | Ajuster le profil du mur et le pincement, le timing du soufflage |
| Épaisseur de paroi inégale | Profil de paraison désactivé / matrice non centrée | Re-profiler la paraison, centrer la tête de filière |
| Paraison instable | Température de fusion/course de stockage | Vérifier les zones de température et la course de stockage |
| Brume / blanchiment | Température de fusion ou refroidissement trop agressif | Ajustez la température de fusion et la vitesse de refroidissement |
| Bas à bascule | Refroidissement de la base / pression de soufflage | Ajuster le refroidissement de la base et la pression de soufflage |
| Excès de flash | Pince insuffisante / moule usé | Vérifier la force de serrage, inspecter le moule |
| Déformation / déformation | Refroidissement insuffisant | Prolongez le temps de refroidissement, baissez la température de l'eau |
Lorsque la production chute plutôt que la qualité, la cause est plus souvent la durée de stockage ou le refroidissement que l'extrudeuse — c'est le premier endroit à rechercher. Les rebuts persistants et les arrêts imprévus constituent également le plus grand frein caché au TRS, c'est pourquoi un contrôle stable des murs et une automatisation fiable sont rentables bien au-delà de leur coût global.
Perspectives du marché 2026-2030
La demande est constante et généralisée. Selon Grand View Research, le marché mondial des machines de moulage par soufflage de plastique était d'environ3,2 milliards USD en 2024 et devrait atteindre environ 4,0 milliards USD d'ici 2030, soit un TCAC d'environ 4,2 %. La croissance est tirée par l'emballage, les composants automobiles, les conteneurs industriels et la santé, avecL'Asie-Pacifique est la plus grande région avec environ 39 % du marché. L'extrusion reste le segment de procédé le plus important pour les pièces creuses industrielles, tandis que l'étirage-soufflage PET est en tête dans le domaine des emballages de boissons.
Pour les acheteurs, le signal pratique est qu’il s’agit d’un marché de modernisation et non d’essor : la croissance est concentrée là où les machines ajoutent de l’efficacité, des capacités de contenu recyclé et de l’automatisation. C'est pourquoi une décision d'achat en 2026 porte moins sur les spécifications de base que sur l'efficacité énergétique, la compatibilité PCR, la disponibilité et le coût total de possession.
Obtenez un devis de machine de soufflage plastique
Indiquez-nous votre produit, votre taille, votre résine et votre production quotidienne : nous vous recommanderons le bon type et la bonne configuration, avec des spécifications réelles et des chiffres de cycle.
Obtenez un devis Discutez sur WhatsAppQuestions fréquemment posées
Qu'est-ce qu'une machine de soufflage de plastique ?
Elle fabrique des produits en plastique creux en chauffant la résine, en lui donnant une forme molle, en la gonflant avec de l'air comprimé à l'intérieur d'un moule et en la refroidissant, produisant ainsi des bouteilles, des jerrycans, des fûts, des réservoirs et des conteneurs. Les principaux types sont l’extrusion, l’injection et l’injection-étirage-soufflage.
Quels sont les principaux types de machines de soufflage ?
Extrusion (EBM) pour les pièces manipulées et de grande taille en PEHD, injection (IBM) pour les petites bouteilles précises et étirement par injection (ISBM) pour les bouteilles en PET transparent. Les machines sont également décrites comme continues, à accumulateurs, multicouches et servo/tout électriques.
Quels matériaux peuvent être utilisés ?
PEHD et HMW-HDPE, PP, PVC et PA sur machines d'extrusion ; PET sur machines d'étirement par injection. Le PEHD est la norme pour les canettes, les fûts et les réservoirs ; PET pour bouteilles transparentes.
Combien coûte une machine de soufflage de plastique ?
Le coût dépend de la taille des pièces et de la force de serrage, du nombre de têtes de filière, des parois simples ou multicouches et de l'automatisation. Les petites machines monopostes sont les plus abordables ; les grosses lignes de tambours d’accumulateurs coûtent beaucoup plus cher. Le coût total de possession (énergie, rebut et maintenance) compte généralement plus que le prix autocollant.
Quelle est la différence entre l'extrusion et l'injection-soufflage ?
L'extrusion extrude une paraison creuse et la souffle, créant ainsi des pièces manipulées et de grande taille. L'injection moule d'abord une préforme précise, puis la souffle - idéal pour les petites bouteilles précises, mais pas pour les poignées ou les grandes pièces.
Comment choisir la bonne taille de machine ?
Commencez par votre plus grand volume de pièces et votre production quotidienne. Multipliez la production du cycle à sec par un facteur d'efficacité de 0,75 à 0,85 et vos heures de fonctionnement pour vérifier la capacité réelle, puis choisissez une station simple ou double, ou un accumulateur pour les grandes pièces.
Comment réduire les défauts et les rebuts ?
La plupart des défauts sont dus au profil d'épaisseur de paroi, à la température de fusion, à la force de serrage ou au refroidissement. Un contrôle précis de l'épaisseur de la paroi de paraison, un tonnage de serrage correct et un refroidissement adéquat éliminent la majorité des problèmes de fuite, de bavure, de paroi inégale et de gauchissement.
Les souffleuses 100% électriques en valent-elles la peine en 2026 ?
Les machines entièrement électriques et servocommandées réduisent la consommation d'énergie et améliorent la répétabilité, de sorte qu'elles rentabilisent plus rapidement les lignes à gros volume et à forte consommation d'énergie. Pour les grandes pièces industrielles, une machine hydraulique servo-entraînée offre souvent le meilleur équilibre entre économie d'énergie et force de serrage élevée.
Conclusion
Le choix d'une machine de moulage par soufflage de plastique est une séquence, pas une seule spécification : définir la pièce, dimensionner le rendement, faire correspondre le type de processus, puis peser l'énergie, l'automatisation et le support. L'extrusion couvre la plupart des conteneurs industriels, l'injection convient aux petites bouteilles précises et le moulage par étirage-soufflage possède des boissons en PET – avec des entraînements servo et entièrement électriques couvrant désormais les trois en termes d'énergie. En 2026, les décisions qui séparent un bon achat d'un achat coûteux sontefficacité énergétique, compatibilité PCR, automatisation, OEE et coût total de possession- soutenu par un véritable support de service. Faites-les correctement et la machine gagnera sa place pendant une décennie.