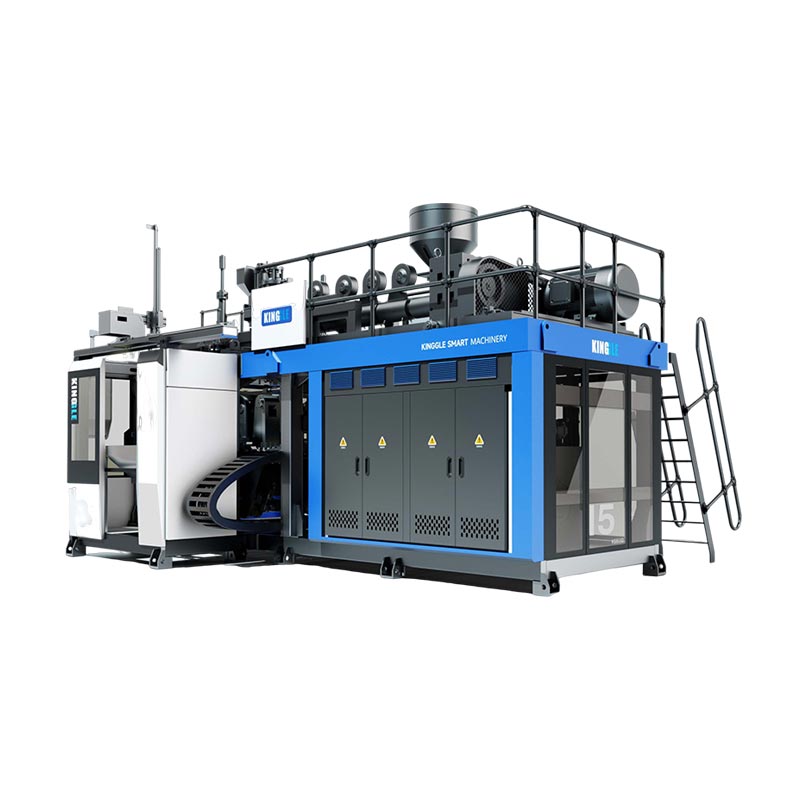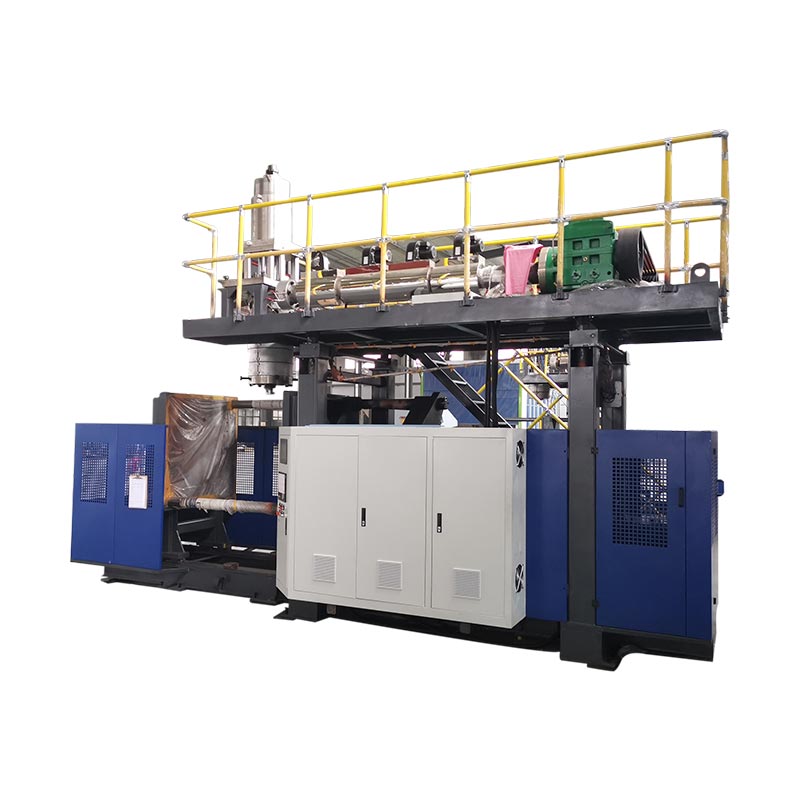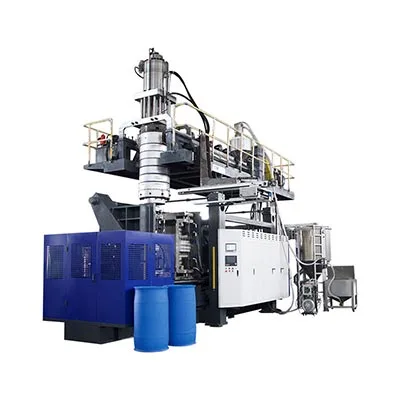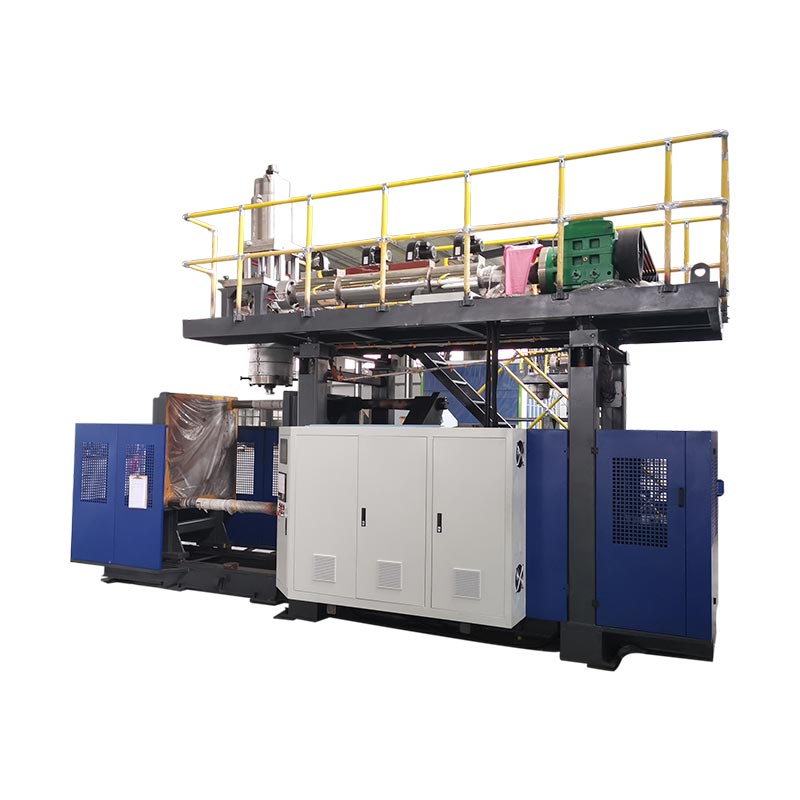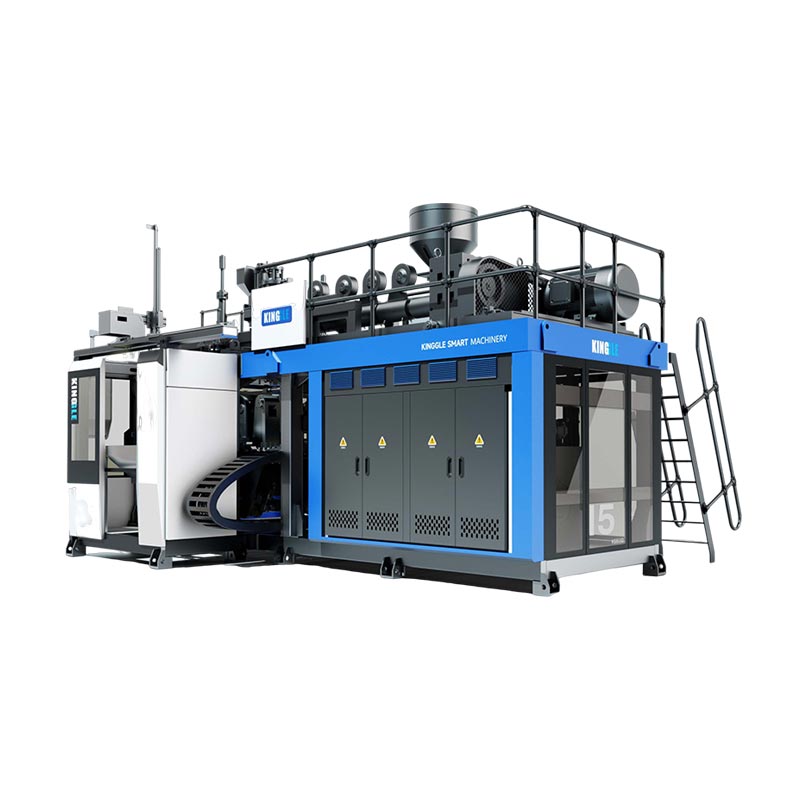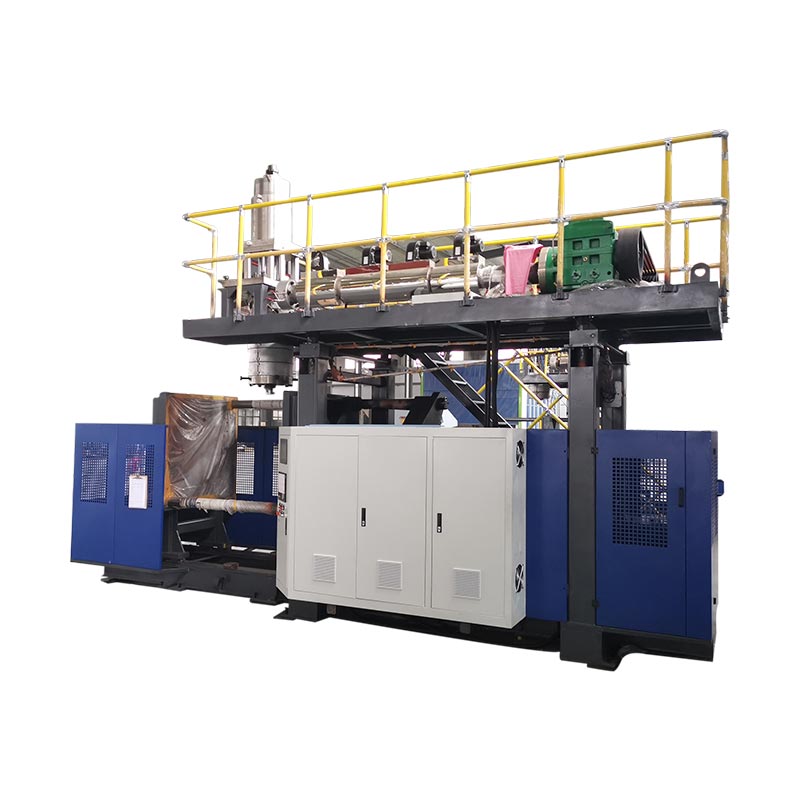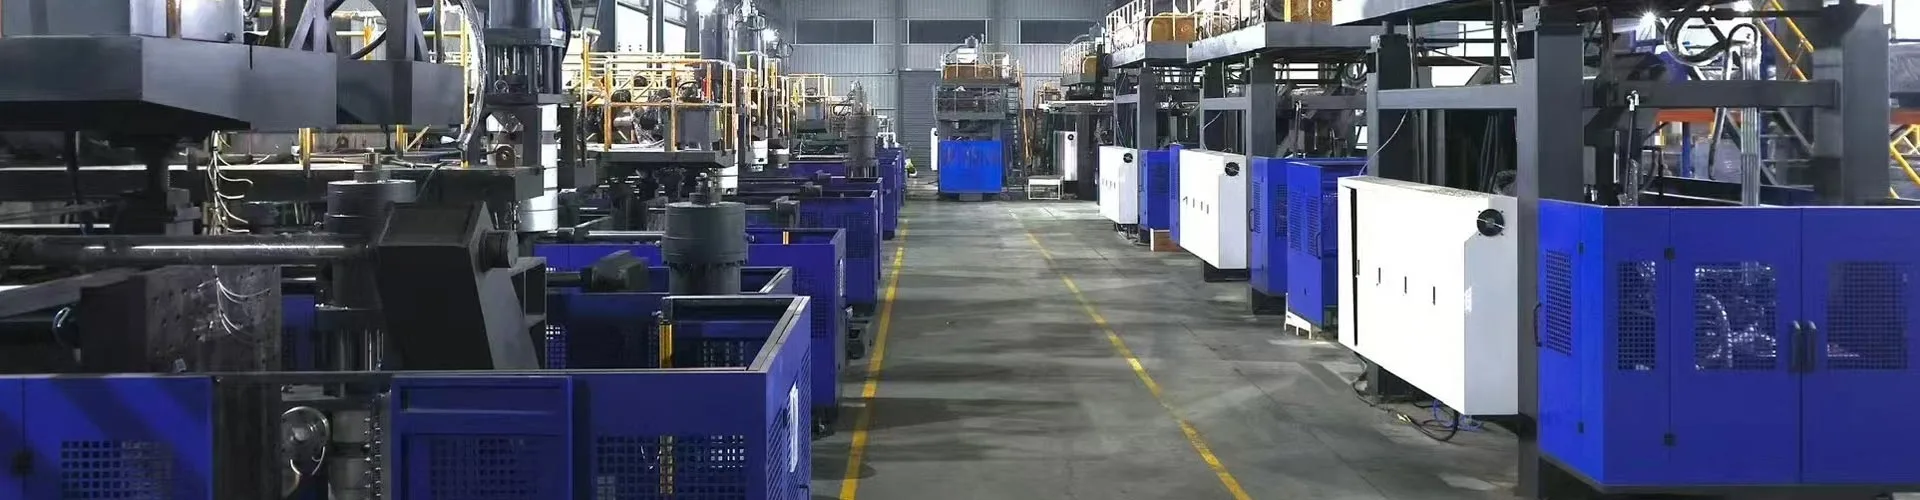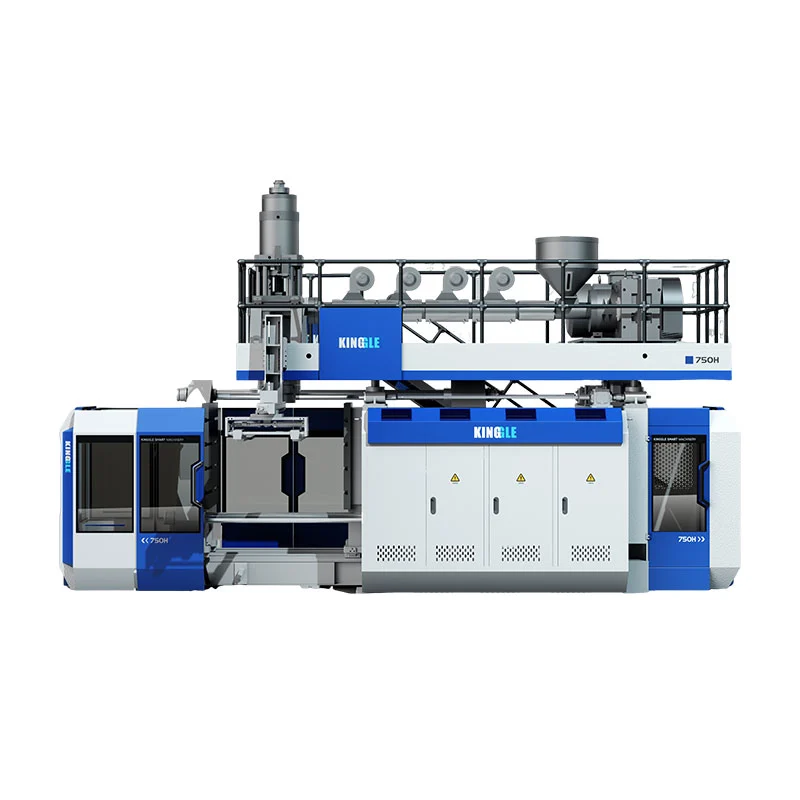
Les principales parties d'une machine de moulage par soufflage sont le système d'alimentation et d'extrusion, la tête de filière, le moule et la pince, le système de soufflage, les circuits de refroidissement, les entraînements et commandes, ainsi que l'équipement d'extraction de pièces. Leur disposition dépend du procédé de moulage et de la configuration de la machine. Pour l’extrusion-soufflage, identifiez chaque composant par sa fonction et son assemblage avant d’envisager un remplacement.
Pour identifier un composant, localiser son assemblage, confirmer sa fonction et collecter les informations techniques pertinentes. Une photographie ou un nom familier permet rarement de déterminer si deux pièces de rechange fonctionneront sur la même machine.
Quatre distinctions évitent des confusions coûteuses
- La tête de filière forme le tube en plastique ; le moule de soufflage forme l'extérieur du récipient.
- Une tige de filière ou un mandrin façonne le passage de matière fondue. Une goupille de soufflage délivre de l'air et peut remplir des fonctions liées au cou.
- Une commande du contrôleur, une position de l'actionneur et une paroi de bouteille mesurée sont différents éléments de preuve.
- Faire correspondre le nom d'un composant n'est que le début de l'identification de la pièce de rechange.
Identifiez le type de machine avant de nommer ses pièces
Confirmez le processus à partir de l'identification de la machine et des documents techniques. Le moulage par extrusion-soufflage, le moulage par injection-soufflage et le moulage par étirage-soufflage fabriquent des produits creux grâce à différentes dispositions d'outillage. Une liste de composants combinant les trois peut inciter un acheteur à rechercher du matériel que la machine installée n'utilise pas.
Dans le moulage par extrusion-soufflage, ou EBM, une extrudeuse fournit du polymère fondu à une tête de filière. La tête forme un tube creux appelé paraison, que le moule capte et gonfle. Kinggle'sguide de la machine de moulage par soufflageexplique les catégories de processus et identifie le moulage par extrusion-soufflage comme objectif principal de son équipement.
Une machine de moulage par injection-soufflage forme plutôt une préforme autour d’une tige centrale avant de la transférer à l’étape de soufflage. Un système d'étirage-soufflage PET utilise une préforme et une opération d'étirement. Ces distinctions sont importantes lors de l'identification de l'outillage : un ensemble noyau-tige IBM et une tige extensible PET ne doivent pas apparaître sur une liste générique de pièces de rechange EBM.
Gardez les assemblages, les pièces et le matériel de traitement séparés
Le terme « pièces moulées par soufflage » peut désigner des composants de machine ou des produits en plastique fabriqués par le procédé. Indiquez quelle signification s’applique. Une paraison est du plastique en cours de traitement, et non une pièce de machine remplaçable. Une cavité est une caractéristique du moule. Une tête de filière est un assemblage qui contient plusieurs composants ayant leurs propres identités.
Utilisez la hiérarchie des assemblages lorsque vous demandez de l'aide : machine, système, assemblage, puis pièce individuelle. Par exemple, « tête d'extrusion, ensemble d'outillage, mandrin » est plus utile que « goupille de tête ». Ajoutez la référence du dessin ou le numéro de pièce d'origine chaque fois qu'il est disponible. Cela donne au fournisseur un point de départ sans s'appuyer sur un surnom local.
| Groupe de composants | Fonction | Preuve d'identification utile |
|---|---|---|
| Alimentation et extrusion | Fournir, transporter, fondre et mélanger la résine | Dessin de l'extrudeuse, spécifications vis/baril, plaque moteur |
| Outillage de tête de filière et de paraison | Répartir la matière fondue et former le tube | Modèle de tête, dessin d'outillage, révision d'assemblage |
| Contrôle de paroisse | Modifications de la commande dans l'ouverture de l'outillage | Identification de la version du contrôleur, de l'actionneur et du retour d'information |
| Moule et pince | Capturez la paraison, maintenez l'outil et définissez la forme externe | ID du moule, dessin de l'interface, référence de l'ensemble de serrage |
| Soufflage et refroidissement | Gonflez la paraison et retirez du feu | Plan de soufflage, plan du circuit d'air et du circuit de refroidissement |
| Conduite et contrôle | Fonctions d'alimentation, de séquence et de surveillance | Schémas, plaques d'appareils, versions de logiciels et de paramètres |
| Vente à emporter et finition | Retirer et, le cas échéant, terminer le produit | Dessin de pince/fixation et configuration de ligne approuvée |
Alimenter et faire fondre la résine : trémie, vis, fût et entraînement
Le chemin d'alimentation commence avant la vis
La trémie alimente en matériau la section d'alimentation de l'extrudeuse. Un projet peut également inclure des chargeurs, des mélangeurs, des équipements de dosage ou un retour de rebroyé. Traitez-les comme des équipements identifiables avec des interfaces distinctes. La présence d'une trémie ne prouve pas que le convoyage, le séchage ou le mélange automatique soient inclus dans la fourniture de la machine.
Lorsque le rendement devient irrégulier, enregistrez la qualité de la résine, le lot, le mélange et le comportement d'alimentation avant de blâmer la vis. Une restriction ou une interruption de la livraison du matériel peut affecter ce qui arrive à la tête. L'équipe de maintenance a besoin d'observations liées au fonctionnement réel, et pas simplement d'une demande pour une extrudeuse plus grande.
La vis, le canon et le système de température effectuent des tâches différentes
La vis rotative transporte et travaille la résine à l'intérieur du fût. Les zones de chauffage ajoutent de la chaleur sous contrôle de la température, tandis que le processus développe également de la chaleur grâce à un travail mécanique. Les capteurs de température fournissent des informations sur leurs emplacements d'installation. Une température affichée dans la zone du baril n'est donc pas une mesure directe de chaque partie de la matière fondue qui s'écoule.
Gardez les identités du radiateur et du capteur séparées. Une alarme de basse température peut impliquer le circuit d'alimentation, le chauffage, le dispositif de rétroaction, le câblage ou la configuration de commande. Remplacer un radiateur sans confirmer le défaut peut laisser le problème d’origine non résolu. Utilisez le schéma de câblage réel et un diagnostic électrique qualifié plutôt qu'une résistance universelle ou une limite de température.
Le lecteur doit correspondre à plus d'une puissance nominale
Le moteur, la boîte de vitesses et l'accouplement transmettent le mouvement à la vis. Leurs liaisons mécaniques et exigences de fonctionnement appartiennent à l'ensemble installé. Un moteur de même puissance nominale ne constitue pas automatiquement un remplacement approprié, et une vis de même diamètre nominal peut avoir une géométrie ou des détails de connexion différents.
Pour une demande de vis ou de barillet, fournissez le dessin original, le numéro de série de la machine et l'application du matériau. Pour une demande de variateur, joindre les plaques complètes du moteur et du réducteur ainsi que la référence de montage correspondante. Conservez l’orientation originale et les informations de connexion sur les photographies prises depuis une position sûre. Ces enregistrements permettent de distinguer l'élément défaillant de l'ensemble plus grand qui l'entoure.
Former la paraison : tête de filière, outillage de filière et contrôle de l'épaisseur des parois
La tête de filière reçoit la matière fondue de l'extrudeuse et la distribue vers l'outillage de sortie. La matrice et le mandrin, parfois décrits sous le nom de goupille de matrice ou d'outillage de noyau, définissent le passage annulaire qui forme le tube. La terminologie varie selon la conception de la tête, donc un composant nommé doit toujours être connecté à un dessin.
Le moule de soufflage effectue un travail différent. Il se ferme autour de la paraison chaude et définit l'extérieur du récipient à mesure que l'air dilate le plastique contre la cavité. Commander « une nouvelle tête de moule » sans identifier si le problème concerne la tête d'extrusion, l'outillage de sortie ou le moule de soufflage crée une ambiguïté évitable.
Les têtes continues et à accumulateur ont des chemins de matériaux différents
Un agencement d'extrusion continue forme la paraison à partir de l'alimentation continue en matière fondue. Une tête d'accumulateur stocke une quantité de matière fondue et la décharge au cours du cycle. Les fonctions supplémentaires de stockage et de décharge modifient l'ensemble de tête et ses commandes. Un accumulateur de fusion est également différent d'un accumulateur hydraulique qui stocke l'énergie dans un circuit fluidique.
Identifiez l'architecture de la tête avant de comparer les joints, les outils, les réchauffeurs ou les actionneurs. Faire correspondre le diamètre de sortie à lui seul ne garantit pas que l'assemblage, le mouvement ou l'interface de commande environnante sont compatibles.
Le contrôleur n'est qu'une partie du contrôle de l'épaisseur des murs
Un système de contrôle de paraison relie un profil programmé au mouvement de l'outil via un contrôleur, un actionneur et un dispositif de rétroaction. Moog'sPrésentation des composants de moulage par soufflagedécrit les contrôleurs, les actionneurs et les composants d'asservissement comme des éléments distincts de ses solutions. Ces familles de composants ont des tâches différentes au sein du système de contrôle et de mouvement.
L'implication pratique est simple : un écran ou un contrôleur de remplacement ne peut pas être sélectionné indépendamment de l'actionneur, du retour d'information et de l'interface machine. La présentation de Moog décrit les familles de composants ; il n'identifie pas quel périphérique est installé sur une machine Kinggle particulière.
La position de l'outillage et l'épaisseur finale de la paroi doivent également rester séparées. La paroi de la bouteille dépend toujours du comportement du matériau, de la géométrie de la pièce et des conditions du procédé. Vérifiez la pièce moulée plutôt que de traiter un profil affiché comme un rapport de mesure de mur. Leguide de programmation des paraisonsrelie les changements de profil aux emplacements de produits mesurés.
Façonner et démouler la pièce : moule, pince, système de soufflage et démoulage
Le moule de soufflage et l'unité de serrage doivent être identifiés séparément. Le moule est l'outil spécifique au produit. L'ensemble de serrage supporte et déplace cet outil et le maintient fermé pendant les étapes requises. Les plateaux, guides, cylindres et tout mécanisme de chariot appartiennent à la configuration de la machine et non automatiquement à l'achat du moule.
Pour les demandes de remplacement, une photographie de la cavité peut identifier le produit mais révèle peu de choses sur l'interface de montage. Incluez l’ID de l’outil et le dessin de la machine ou du moule concerné. LeGuide de conception de moules d'extrusion-soufflageexplique pourquoi la cavité, le pincement, le refroidissement, l'interface de soufflage et la méthode de retrait doivent fonctionner ensemble.
Une goupille de soufflage n’est pas une goupille de matrice
La tige de filière ou le mandrin appartient à l'outillage de formage par fusion. Une goupille de soufflage fait partie de l'agencement de distribution d'air et, dans certaines configurations, de formation de col ou d'étalonnage. Les deux peuvent être appelés « épingles » dans l’atelier, mais ils effectuent des tâches différentes et ont des interfaces différentes.
Certains produits utilisent un système de soufflage différent, notamment le soufflage par le bas. Ne commandez pas une goupille de soufflage uniquement en fonction du volume de la bouteille. La finition du produit, la géométrie de l'outil, le montage, le mouvement et le raccordement pneumatique doivent correspondre à la conception approuvée. Les fonctions exactes d'une broche ou d'un ensemble de soufflage dépendent de cette conception.
Le retrait des pièces s'étend au-delà de l'ouverture du moule
Le système de retrait doit retirer le produit formé sans dommage ni interférence inacceptable. Selon les projets, le retrait peut faire appel à une pince, un robot, un autre mécanisme de manutention ou une opération manuelle définie. L'élimination des bavures, le poinçonnage des poignées, les tests d'étanchéité et le transport peuvent être des équipements distincts.
Cette limite est importante lorsqu’une pièce n’atteint pas correctement la machine suivante. Un marquage ou une déformation peut survenir après l'ouverture du moule. Enregistrez où il apparaît pour la première fois, quelle station ou cavité l'a produit et s'il était présent avant sa manipulation. Ne diagnostiquez pas l’usure du moule à partir d’un défaut qui n’a été inspecté qu’après le parage et le transport.
Confirmez la portée de retrait et de finition commandée avant de demander des doigts, des fixations ou des capteurs de remplacement. Lemachine automatique et guide de ligne complètesépare les fonctions de la machine de l'approvisionnement en aval. L'automatisation doit être identifiée par la configuration réelle et non déduite du mot « automatique ».
Supporter le cycle : hydraulique, refroidissement, capteurs et commandes
Circuits de puissance et de fluides
Sur une machine hydraulique, le moteur et la pompe fournissent de l'énergie hydraulique. Les vannes dirigent ou régulent le débit et les actionneurs produisent du mouvement. Une pompe à huile servo-entraînée fait toujours partie d'un système hydraulique. L’appeler moteur électrique ne rend pas la machine entière entièrement électrique.
Le système pneumatique prend en charge les fonctions pneumatiques et de soufflage spécifiées. Les régulateurs, les vannes, les filtres, les tubes et l'outil de soufflage ont des rôles différents. Une connexion qui semble correcte doit encore correspondre aux exigences de son circuit. Identifiez les composants hydrauliques et pneumatiques à partir du code schématique et complet de l'appareil, et pas seulement de la taille du corps ou de l'apparence des ports.
Le refroidissement a plusieurs charges distinctes
Le moule a besoin d'évacuer la chaleur et la machine peut avoir des charges de refroidissement supplémentaires telles que de l'huile hydraulique ou d'autres circuits spécifiés. Un système de refroidissement, une tour ou un système d'eau d'usine peut être placé en dehors de l'alimentation de la machine. Cartographiez la limite de responsabilité avant de traiter l’équipement d’usine manquant comme un composant de machine manquant.
Une lecture normale au niveau de l’alimentation en eau principale ne prouve pas que chaque branche de moisissure a une circulation adéquate. L'identité du circuit et les observations de fonctionnement réelles sont plus utiles qu'une seule hypothèse à l'échelle de la ligne. Leguide des exigences en matière de services publicsexplique comment garder distinctes les demandes des machines, des moules et des auxiliaires.
L'IHM, l'API et les dispositifs de retour ne sont pas interchangeables
L'IHM est l'interface opérateur. L'automate exécute la logique de contrôle de la machine, tandis que les appareils de terrain fournissent des signaux et exécutent des commandes. Un message sur l'IHM identifie une condition signalée ; il n'établit pas, à lui seul, que l'écran est défectueux ou qu'un périphérique affiché est en panne.
Conservez l’alarme, l’étape du cycle et les observations pertinentes avant d’effacer ou de modifier quoi que ce soit. Utilisez leGuide des paramètres et alarmes de l'IHMpour organiser ce dossier. Le remplacement d'un contrôleur, d'un variateur ou d'un feedback peut également nécessiter un programme, des paramètres et un calibrage corrects.
Les dispositifs liés à la sécurité nécessitent leur processus de remplacement et de validation spécifié. Aux États-Unis,Directives de l'OSHA sur les énergies dangereusesrépond aux risques de maintenance liés à une mise sous tension inattendue ou à l’énergie stockée. Suivez la procédure spécifique à la machine du site par l'intermédiaire du personnel autorisé. Ni un arrêt IHM ni un guide de pièces générique n'établissent un accès sécurisé.
Découvrez comment les pièces diffèrent sur les machines à continu et à accumulateur Kinggle
Des exemples de plates-formes réelles rendent la carte des composants plus utile. Kinggle'sPage produit KGB5Ldécrit une machine continue à station unique avec un mécanisme de déplacement de moule en translation. Son tableau répertorie une vis de 60 mm et Mitsubishi PLC est nommé dans la description de la fonctionnalité.

LePage KGB100B 120Ldécrit à la place une plate-forme à tête d'accumulateur. Il répertorie une vis de 100 mm et décrit le fonctionnement du servo hydraulique, le verrouillage du moule à pression directe et le contrôle de l'épaisseur des parois. Son agencement de stockage et de décharge donne à la discussion des composants une structure différente.

| Article | KGB5L | KGB100B | Ce que change la distinction |
|---|---|---|---|
| Architecture publiée | Extrusion continue en une seule station | Extrusion de tête d'accumulateur | Relations entre l'assemblage des têtes et les cycles |
| Diamètre de vis publié | 60 millimètres | 100 millimètres | Différentes références d’extrudeuses ; le diamètre n'est pas une spécification complète de la pièce |
| Disposition des moules publiée | Changement de moule translationnel | Disposition fixe d'ouverture/fermeture décrite sur la page | Identifier le bon ensemble de serrage et de mouvement |
| Identité de remplacement | Utilisez la documentation telle que construite de cette machine | Utilisez la documentation telle que construite de cette machine | Aucune interchangeabilité ne découle d'un nom de composant partagé |
Sources : les deux pages produits Kinggle liées. Les descriptions de configuration et les diamètres de vis sont des informations du catalogue et non des mesures provenant de la machine installée d'un client.
Ces exemples montrent pourquoi « une vis Kinggle », « une vanne hydraulique » ou « un contrôleur mural » constituent une description de commande trop large. Même au sein d'une même famille de machines, le numéro de série, les modifications approuvées et la révision actuelle de l'assemblage sont importants. Les données de la page produit peuvent localiser la plate-forme, mais elles ne peuvent pas remplacer la nomenclature telle que construite.
Pour l'achat, séparez trois enregistrements : ce que décrit le catalogue, ce qui est inclus dans la commande et ce qui est installé actuellement. Une modification ultérieure peut avoir modifié un entraînement, un capteur ou un outil. Rapprochez ces enregistrements avant de sélectionner un remplacement, en particulier lorsque l'ancien composant ne correspond plus au dessin d'origine.
Lors d'une demande de service, marquez le sous-système concerné sur une photo d'ensemble et apposez séparément l'étiquette lisible des composants. Liez les deux images au numéro de série de la machine. Un gros plan sans contexte d'installation peut masquer si l'élément appartient à l'entraînement d'extrusion, au groupe hydraulique ou à un auxiliaire.
Identifiez le remplacement correct avant de commander
Commencez par le problème observé et l'identité de la pièce, et non par la conclusion qu'un composant est défaillant. Des murs inégaux, un mouvement lent ou une alarme de température peuvent avoir plusieurs causes. Enregistrez les conditions et confirmez le défaut via le processus de diagnostic approuvé avant d'acheter un remplacement.
Leguide des défauts de moulage par soufflageest utile pour organiser les symptômes du produit. Pour les intervalles d'entretien, utilisez leliste de contrôle de maintenance préventiveà côté du manuel de la machine installée. Un aperçu des composants ne doit pas prescrire un âge de remplacement pour chaque résine, cycle de service et environnement d'exploitation.
| Enregistrer | Inclure | Pourquoi c'est important |
|---|---|---|
| Identité de la machine | Modèle, numéro de série et photo de la plaque d'identification | Localise la build et sa documentation |
| Identité de l'Assemblée | Système, dessin d'assemblage, numéro de pièce d'origine et révision | Distingue un composant des éléments similaires |
| Informations sur l'appareil | Code complet du fabricant et notes lisibles | Un code partiel peut omettre une différence de configuration |
| Relations | Interfaces de montage, d'arbre, de fluide, électriques ou de signal pertinentes | Confirme plus que la ressemblance visuelle |
| Changer l'historique | Remplacements, modifications et modifications logicielles approuvés | Réconcilie le dessin original avec la machine actuelle |
| Preuve de faute | Alarme, étape du cycle, mesures, échantillons marqués et photographies sécurisées | Aide à séparer le symptôme signalé de l'élément défaillant |
Utiliser une séquence d’identification courte et contrôlée
- Localisez l'élément dans le dessin ou la liste de pièces de la machine et enregistrez sa référence d'assemblage.
- Capturez l'étiquette complète et l'installation environnante à partir d'une position sûre et autorisée.
- Faites correspondre les interfaces mécaniques, électriques et fluides pertinentes avec les spécifications du fournisseur.
- Documenter les substitutions ou les révisions et obtenir l’approbation technique requise avant l’installation.
- Après un remplacement autorisé, vérifiez la configuration requise, les commentaires, les fonctions de sécurité et le résultat du produit avant de lancer la production.
Différentes classes de composants nécessitent des preuves différentes. Un appareil de chauffage nécessite ses détails électriques et d’installation spécifiés. Une vanne nécessite une fonction de circuit et une configuration de dispositif correctes. Un outil mécanique nécessite son dessin et ses interfaces. Un remplacement de contrôle nécessite des vérifications de version et de paramètres. Une photographie peut étayer ces enregistrements mais ne peut établir toutes les exigences cachées.
Demandez une confirmation écrite de l’article exact fourni et de tout substitut approuvé. Conservez l’ancienne et la nouvelle identité dans le dossier de service. Ce dossier est plus utile lors de la prochaine panne qu'une description d'achat qui indique seulement "une pièce de rechange pour la machine de moulage par soufflage".
Une étiquette illisible nécessite davantage de preuves, pas un numéro de pièce deviné. Utilisez la position du dessin, les photographies d'installation et l'enregistrement de la machine pour résoudre l'identité. Ne copiez pas un code d'une machine à proximité simplement parce que son composant semble similaire.
Questions fréquemment posées sur les pièces de machines de moulage par soufflage
Quelles sont les principales pièces d’une machine de soufflage ?
Pour une machine d'extrusion, les principaux groupes sont l'alimentation et l'extrusion, la tête de filière et l'outillage, le contrôle de la paraison, le moule et la pince, le soufflage, le refroidissement, les entraînements et commandes et l'évacuation du produit. La disposition exacte dépend de la plateforme et du projet. Identifiez d'abord le procédé, puis utilisez ses documents de montage pour distinguer les équipements standards, les options sélectionnées et les auxiliaires distincts.
Quelle est la différence entre une tête de filière et un moule de soufflage ?
La tête de filière manipule le polymère fondu et forme la paraison grâce à son outillage de sortie. Le moule de soufflage se referme autour de cette paraison et définit l'extérieur du produit lors du gonflage. Une cavité de moule, une matrice ou un ensemble de tête complet constitue donc un article de commande différent. Donnez la référence de l'assemblage au lieu de vous fier uniquement au mot « moule ».
Une goupille de soufflage est-elle la même chose qu'une goupille ou un mandrin ?
Non. Une tige de filière ou un mandrin fait partie de l'outillage de formation de matière fondue et aide à définir la sortie annulaire. Une goupille de soufflage introduit de l'air et peut avoir des fonctions de formation de col ou d'étalonnage dans la conception spécifique. Le mot partagé « pin » ne rend pas les composants interchangeables. Utilisez le dessin d'outillage réel pour identifier l'un ou l'autre élément.
Les pièces sont-elles interchangeables entre les différentes machines de soufflage ?
Ne supposez pas l'interchangeabilité d'un nom commun, d'une apparence similaire ou d'une note de titre correspondante. Le code complet de l'appareil, la révision du montage, le montage, les connexions et la fonction de fonctionnement doivent correspondre. Les contrôles peuvent également dépendre de la compatibilité du logiciel, des paramètres et du feedback. Toute alternative doit être approuvée pour la configuration installée plutôt que déduite d'une photographie de catalogue.
Quelles informations sont nécessaires pour identifier une pièce de rechange ?
Envoyez le modèle de la machine et le numéro de série, le numéro de pièce d'origine, la référence du dessin d'assemblage, la révision et des photographies d'étiquette claires. Incluez les interfaces pertinentes, les modifications approuvées et le défaut observé. Pour les appareils de contrôle, conservez également les enregistrements de version et de configuration. Cela permet à l'enquête d'identifier un élément particulier plutôt qu'une large catégorie de composants.
Préparer une demande de pièces spécifique
Pour une machine Kinggle, commencez par la plaque de la machine, la référence d'assemblage et l'étiquette lisible des composants. Ajoutez l'enregistrement du problème et les dessins pertinents, puis envoyez le colis via lePage de contact Kinggle. L'identification de la pièce installée est la première étape vers la confirmation du remplacement correct.