Choisissez une machine de moulage par soufflage multicouche en faisant correspondre la fonction de chaque couche aux spécifications du conteneur. Vérifiez que le système d'extrusion proposé peut contenir la recette au débit requis, puis comparez le coût par conteneur accepté. Vérifier la configuration avec les matériaux et le moule prévus ; les couches supplémentaires ne sont justifiées que par un produit ou une exigence de production définie.
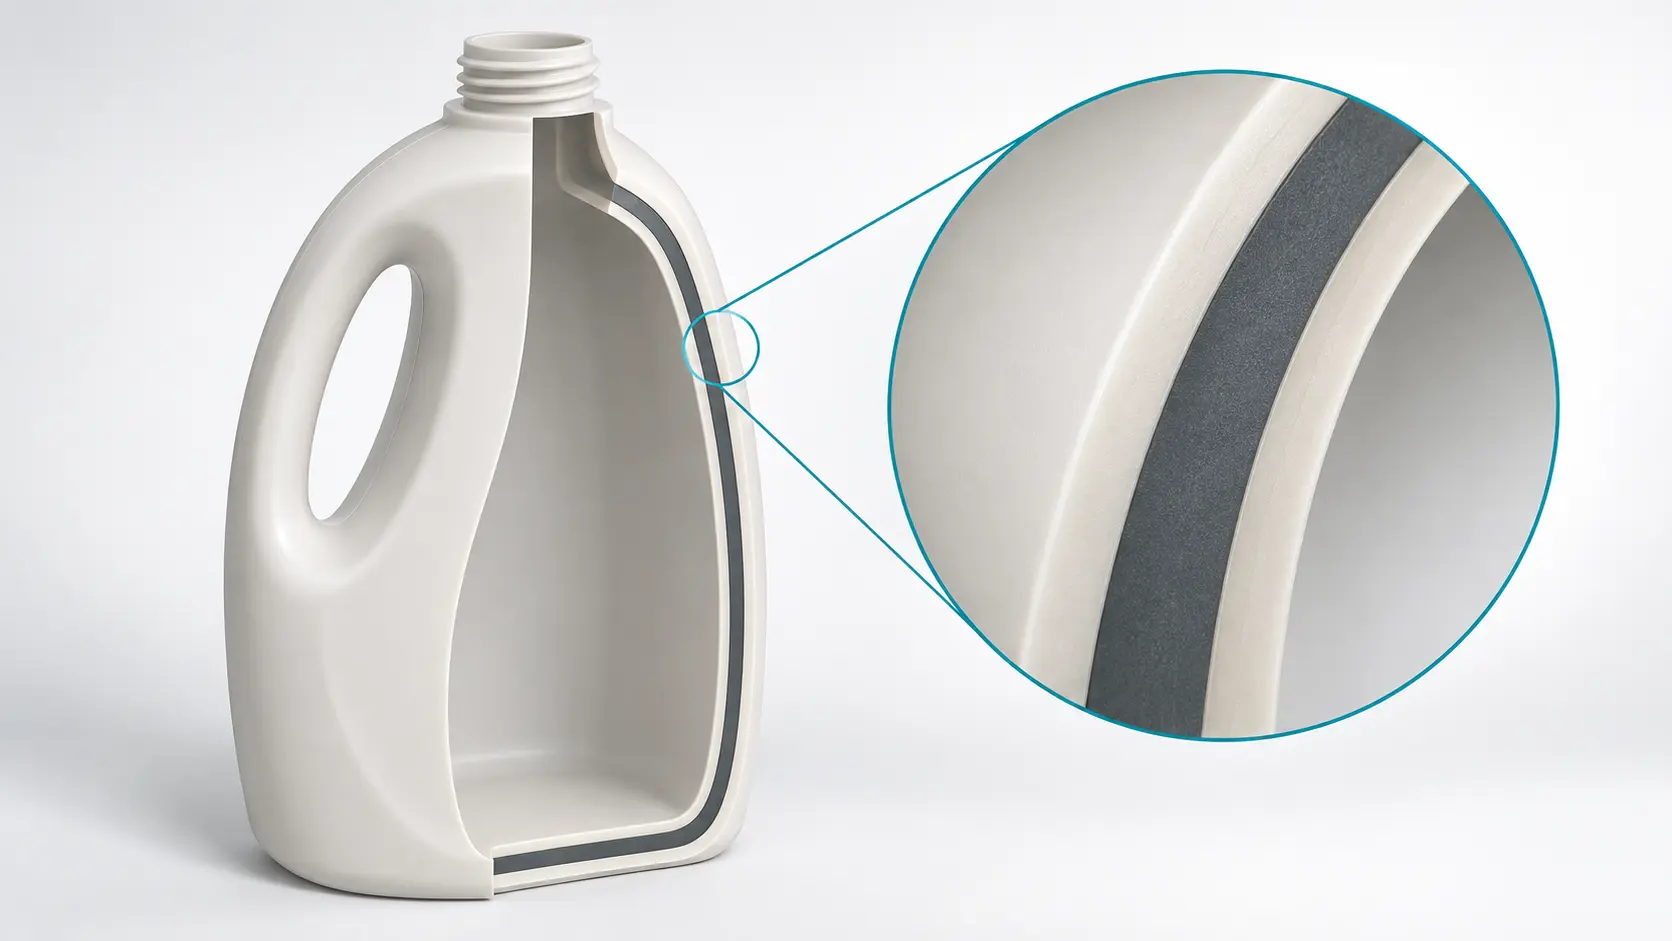
Une décision d’achat utile suit quatre contrôles :
- Écrivez la spécification du conteneur avant de sélectionner un nombre de couches.
- Mappez chaque flux de matériaux sur sa couche et vérifiez sa plage de fonctionnement.
- Vérifiez la répartition réelle des couches et les performances du conteneur fini.
- Incluez les pertes de production dans la comparaison des coûts et le dossier d’essai.
Commencez par la spécification du conteneur, pas par le nombre de couches
Une demande pour une « machine à bouteilles à trois couches » laisse trop de décisions ouvertes. Il n'identifie pas le contenu, la géométrie du conteneur, les qualités de résine, le rendement requis ou la raison pour laquelle le mur est divisé en couches. Un fournisseur peut répondre à cette demande avec une catégorie de machine tout en proposant le mauvais système de matériaux.
Commencez par le conteneur fini. Fournir son dessin, la finition du col, la disposition des poignées, la capacité nominale et le poids fini. Ajoutez l’apparence requise, les conditions de service et les contrôles de performances. Une bouteille de détergent de couleur claire et un emballage sensible à l'oxygène nécessitent des preuves différentes, même si leur volume et leur poids total correspondent.
Transformez les exigences en éléments d’acceptation
Remplacez les termes vagues tels que « bonne barrière » ou « haute résistance » par une limite de test et d'acceptation définie. Indiquer si le flacon doit résister à une séquence de manipulation particulière, conserver un aspect déterminé ou répondre à un objectif de protection du produit. La condition de test appartient à côté de la limite, y compris le contenu ou le simulant le cas échéant.
| Exigence | Question de sélection | Preuve à demander |
|---|---|---|
| Couleur de surface constante | Quel calque porte la couleur et quelle variation d'entrée est autorisée ? | Échantillon d'apparence approuvé et échantillons d'essai tout au long de l'analyse |
| Matériau recyclé dans le noyau | Quelle source, qualité et part de matériaux le système doit-il gérer ? | Spécification des matériaux, cartographie des flux et résultats des pièces finies |
| Protection du produit | Quelle substance le mur doit-il retenir à l’intérieur ou à l’extérieur ? | Cible de barrière, conditions de test et validation au niveau du package |
| Manutention et empilage | Quels emplacements et chargements de conteneurs contrôlent les performances ? | Limites de dessin et essais mécaniques convenus |
| Production | Combien de conteneurs acceptés sont nécessaires dans le délai défini ? | Demande brute de fusion, nombres acceptés, rejets et journal d'arrêt |
Séparez les exigences obligatoires des préférences. Si une structure monocouche satisfait déjà à la spécification, utilisez-la comme option de référence. Une proposition multicouche nécessite alors une raison claire : une surface différente, un matériau de base défini, une fonction barrière ou une autre exigence à laquelle la référence ne peut pas répondre économiquement.
Indiquez également la gamme de produits. Une ligne servant de longues commandes répétées a une charge de changement différente de celle qui produit des lots courts en plusieurs couleurs. Incluez les produits prévus les plus petits et les plus grands, plutôt que de tester uniquement la bouteille la plus simple. Cela donne à la discussion sur l'équipement une limite utilisable.
Donnez un travail à chaque couche avant de choisir la structure
Le moulage par coextrusion-soufflage combine les flux de matériaux en une paraison en couches avant que le moule ne forme la pièce creuse. La question de sélection est de savoir comment ces couches servent le conteneur. Kinggle'saperçu de la coextrusion multicoucheexplique le processus de base et les fonctions communes des couches.
Une machine de moulage par soufflage double couche peut être pertinente lorsque les surfaces intérieures et extérieures nécessitent des formulations différentes. Une machine de moulage par soufflage à trois couches ajoute un noyau séparé entre ces surfaces. Aucune des deux descriptions n’établit en elle-même la résistance, la compatibilité chimique ou la performance barrière. Ces propriétés nécessitent toujours les matériaux, la géométrie et les résultats des tests sélectionnés.
| Notion de structure | Raison de l'évaluer | Question qui reste |
|---|---|---|
| Couche unique | Une formulation répond aux exigences complètes du produit | Le conteneur fini passe-t-il au poids proposé ? |
| Deux couches | Formulations intérieures et extérieures séparées | Les surfaces et l’interface restent-elles acceptables ? |
| Trois couches | Attribuer une formulation de base indépendamment des deux skins | Le partage de base prévu peut-il fonctionner avec des skins et des performances acceptables ? |
| Structure barrière avec couches de liaison | Combinez une résine barrière sélectionnée avec des matériaux structurels | Les qualités de résine, les interfaces et les performances du boîtier sont-elles validées ? |
Spécifier les matériaux en tant que système
Pour une structure peau/noyau/peau, identifiez l’ensemble de résine et d’additif à chaque position. Distinguer les matières premières recyclées achetées des chutes de production renvoyées par un broyeur. Une recette décrite simplement comme « nouvelle/ancienne/nouvelle » cache les informations nécessaires pour évaluer la cohérence et la manipulation des matériaux.
Ne considérez pas un noyau recyclé enterré comme une preuve automatique de l'adéquation du contenu. Demandez la documentation matérielle et l’évaluation spécifique au produit requise pour l’utilisation prévue. De même, le contenu recyclé et la recyclabilité sont des questions distinctes. L’une concerne ce qui entre dans le conteneur ; l’autre concerne ce qui peut arriver au package complet par la suite.
Une couche barrière modifie le système de matériaux
Kuraray identifieEVAL EVOH comme matériau barrière aux gazutilisé dans l’emballage et d’autres applications. C'estprésentation techniqueillustre également les couches de liaison entre la polyoléfine et l'EVOH. Ces positions d'adhésif appartiennent à l'examen de la structure et de l'équipement, et non à l'extérieur du nombre de couches.
Demandez la combinaison complète de résines, y compris les qualités d'adhésif, les instructions de manipulation et les conditions de barrière convenues. La valeur de perméabilité d’un matériau ne constitue pas un résultat sur la durée de conservation d’une bouteille finie. Le contenant, la fermeture, le contenu et les conditions d'utilisation nécessitent leur propre validation. L’ajout d’une résine barrière sans cette spécification laisse la décision d’achat inachevée.
Vérifiez si la machine citée peut exécuter la recette de couches
Une machine d'extrusion-soufflage multicouche doit correspondre à la fois au conteneur et aux flux de matériaux alimentant sa tête. Demandez un programme d'équipement qui nomme chaque extrudeuse, alimentateur, chemin de matériau et position de couche. Le dessin doit également identifier les sorties de filière, les stations et les cavités du moule. Ces décomptes décrivent différentes parties du système.
Une machine multi-têtes produit plusieurs paraisons pour un événement de moulage. Une tête de filière multicouche forme des couches à l'intérieur d'une paroi de paraison. Une citation peut combiner ces caractéristiques, mais l’une n’établit pas l’autre. De même, le nombre de couches à lui seul ne fournit pas un nombre fiable d’extrudeuses. Lisez le mappage actuel du flux.
Dimensionner les flux de matières avec des unités complètes
Utilisez la demande de paraison brute pour le dimensionnement des extrusions. La masse de la bouteille finie laisse à elle seule de la matière qui devient une garniture. Définissez la masse brute par conteneur moulé et le nombre de conteneurs formés par heure. Pour un arrangement à plusieurs points de vente, incluez tous les conteneurs dans ce taux de production.
Considérons une bouteille hypothétique avec une masse finie de 40 g et une allocation de paraison brute de 55 g. Supposons que la chaîne forme 1 200 bouteilles par heure avant les rejets de qualité. La différence de 15 g correspond à une réduction dans cet exemple et non à une marge de rebut standard. Ces entrées illustrent la méthode ; ce ne sont pas des résultats de production Kinggle.
Demande de flux de matériaux = demande brute de matière fondue × fraction massique attribuée
| Position | Part de masse attribuée | Débit requis |
|---|---|---|
| Peau extérieure | 20% | 13,2 kg/heure |
| Cœur | 60% | 39,6 kg/heure |
| Peau intérieure | 20% | 13,2 kg/heure |
| Total | 100% | 66,0 kg/heure |
La recette 20/60/20 est une hypothèse de calcul et non un ratio de contenu recyclé recommandé. Si un flux de matériaux alimente plusieurs positions, combinez ces positions lors du calcul de la charge de ce flux. Vérifiez également le plus petit partage de bouteilles et de couches prévu. Un chiffre de rendement maximum n'établit pas un fonctionnement stable à une faible vitesse d'alimentation.
Utilisez les options de produits Kinggle comme point de départ
Kinggle'sMachine monoposte KGB2L 2Lrépertorie les options à une, deux et trois couches. LeMachine double station KGB5D 5Lrépertorie les mêmes options de couche sur une plate-forme différente. Les deux pages décrivent séparément les configurations à plusieurs têtes de filière, ce qui renforce la raison pour laquelle le nombre de couches et le nombre de sorties nécessitent des entrées distinctes dans le devis.

Les classes de capacité publiées sont utiles pour affiner la plateforme. Ils ne remplacent pas une revue de configuration spécifique à la résine. Demandez quels modèles de vis, systèmes d'alimentation et options de tête conviennent à la recette proposée. Ne considérez pas une figure plastifiante de base en PEHD comme la capacité combinée d’un système multicouche non spécifié.
Pour un devis de machine de moulage par coextrusion-soufflage, enregistrez la plage de débit convenue pour chaque flux de matériau, les exigences de préparation, la filtration si nécessaire, les contrôles de recette et la procédure de purge. Précisez quels auxiliaires le prix comprend. Un circuit de matériaux qui fonctionne dans une démonstration peut néanmoins nécessiter un équipement en dehors des limites de la machine citée.
Vérifiez les couches dans le récipient moulé, pas seulement sur l'écran de recette
Le contrôle du rapport de couche commence dès l'approvisionnement en matériau, mais l'acceptation appartient au conteneur fini. Un écran affichant les pourcentages corrects n'affiche pas l'épaisseur de la couche au niveau d'un épaulement ou d'un coin. Le poids total des pièces est également insuffisant : il décrit le conteneur entier, et non l'endroit où chaque matériau a abouti.
Gardez trois enregistrements séparés : la recette de masse, le profil d'épaisseur de paroi totale et la répartition des couches mesurée dans la pièce. Même dans une section idéale, différentes densités de matériaux signifient qu’une fraction massique n’est pas automatiquement une fraction d’épaisseur. Le formage et l'écoulement locaux ajoutent une autre raison d'inspecter le conteneur plutôt que de convertir un pourcentage de recette en garantie de paroi.
Créer un plan d'échantillonnage basé sur l'emplacement
Sélectionnez les emplacements de mesure à partir du dessin réel. Incluez les zones où la géométrie ou l'utilisation rend une section mince conséquente, puis ajoutez suffisamment d'emplacements de corps pour afficher le modèle de distribution. Identifiez la station, le point de vente, l’heure et la révision de la recette sur chaque échantillon. Sinon, un plateau de bouteilles mélangé peut cacher un problème spécifique à la position.
Utiliser une méthode de sectionnement et de mesure adaptée aux matériaux. Une inspection visuelle ordinaire peut ne pas distinguer des couches de résine similaires. Lorsqu'une fine couche fonctionnelle contrôle les performances, convenez de la manière dont le laboratoire l'identifiera et de la manière dont les propriétés pertinentes de l'emballage seront testées. Une photographie d’un mur coupé ne constitue pas à elle seule un résultat de barrière complet.
Diagnostiquer le symptôme avant de modifier la recette
Si la couleur extérieure semble incohérente, comparez d’abord le lot de matériaux approuvé, la formulation de couleur et la répartition cutanée mesurée. L'augmentation immédiate du colorant peut masquer un symptôme tout en modifiant les coûts et les conditions du processus. Pour une séparation apparente, examinez l'appariement des matériaux, les exigences en matière d'adhésif et le dossier de traitement avant d'ajuster chaque extrudeuse en même temps.
Pour une zone mince locale, inspectez le positionnement de la paraison et la répartition totale des parois parallèlement aux mesures des couches. Kinggle'sguide de programmation des paraisonsexplique pourquoi le timing du profil, l'alignement des outils et la stabilité de l'extrusion sont importants. Enregistrez une référence et modifiez une variable contrôlée à la fois afin que l'échantillon suivant puisse expliquer l'effet.
Faites correspondre les contrôles de performances à leur portée.ASTM D2463-23aborde la résistance aux chutes et aux chocs des récipients thermoplastiques moulés par soufflage remplis d'eau.ASTM D2659-16 (2023)traite les propriétés d’écrasement des colonnes. Aucun des deux tests n'établit à lui seul les performances de la barrière ou la compatibilité avec le contenu prévu. Convenez des méthodes applicables et des limites du produit avant l’essai.
Comparez le coût par conteneur accepté, pas seulement le prix de la résine
Un prix inférieur pour la résine de base peut soutenir un investissement multicouche, mais la comparaison financière nécessite le même produit accepté à la fin. Comparez les structures uniquement une fois que les deux répondent aux spécifications du conteneur. Sinon, l’option apparemment moins chère pourrait simplement contenir moins de matériel nécessaire pour réussir le test.
Séparez le coût d’achat de la circulation interne. Les déchets envoyés dans une meuleuse et renvoyés à la ligne nécessitent encore de la manipulation, de l'énergie et du contrôle. Cependant, il ne s’agit pas d’un nouvel achat du même polymère. Compter la masse brute d’extrusion comme de la résine fraîchement achetée à chaque passage peut surestimer le coût du matériau.
Utilisez un grand livre de lots avec une limite claire
Enregistrez les intrants achetés consommés, les sorties acceptées, les rebuts non récupérés, les matériaux de purge et les modifications des stocks au cours de la même période. Suivez les retours internes séparément. Facturez les pertes de matériaux là où elles quittent réellement cette limite, plutôt que d'appliquer un pourcentage de rebut universel qui pourrait compter deux fois les déchets recyclés.
L'exemple ci-dessous utilise des unités de coût hypothétiques, et non les prix du marché ou une cotation Kinggle. Les deux options produisent 10 000 contenants acceptés pesant chacun 40 g. Supposons qu’il n’y ait aucune variation de stock. La résine monocouche coûte 100 unités/kg. Pour l'option multicouche, le mélange acheté est composé de 20 % de matériau extérieur à 100, 60 % de matériau intérieur à 75 et 20 % de matériau intérieur à 100 unités/kg.
= 85 unités de coût/kg
| Entrée ou résultat | Couche unique | Hypothèse à trois niveaux |
|---|---|---|
| Conteneurs acceptés | 10 000 | 10 000 |
| Masse dans les contenants acceptés | 400 kg | 400 kg |
| Intrants achetés consommés, y compris les pertes non récupérées | 410kg | 430kg |
| Coût pondéré des intrants achetés | 100 unités/kg | 85 unités/kg |
| Coût du matériel acheté | 41 000 unités | 36 550 unités |
| Coût du matériel par conteneur accepté | 4,10 unités | 3.655 unités |
Le calcul suppose que le coût du mélange indiqué s’applique à tous les intrants achetés et consommés. Cela donne intentionnellement à l’option multicouche davantage de pertes non récupérées. Malgré cela, son avantage en termes de coût des matériaux est de 4 450 unités pour la commande. Ce montant correspond à la provision disponible pour les coûts supplémentaires d’exploitation et de propriété avant que l’avantage ne disparaisse.
Si l'option multicouche ajoute 2 000 unités à la commande, son coût combiné dans cette comparaison limitée devient 38 550 unités, soit 3,855 par conteneur accepté. Les devis réels nécessitent une limite plus complète : main d'œuvre, services publics, maintenance et coût de possession de l'équipement supplémentaire. Remplacez chaque entrée supposée par le propre grand livre de l'usine.
Vérifiez le calendrier de production derrière l'économie
Des changements fréquents de recette ou de couleur peuvent rendre les pertes de purge et le temps de préparation décisifs. Comparez les longueurs des lots et la séquence des commandes planifiées, et pas seulement une exécution stable. Une économie de matière démontrée sur une commande longue peut ne pas couvrir les pertes de plusieurs lots courts. Testez les changements que l’usine planifiera réellement.
Conservez le calcul même lorsque les prix des matériaux changent. Un modèle de coût utile permet à l'acheteur de faire varier le prix de base, le rendement accepté et la taille du lot sans modifier les exigences du produit. Il devrait indiquer où la proposition cesse de rapporter, plutôt que de produire un seul pourcentage d'économie attrayant.
Prouvez la configuration dans un essai machine spécifique au matériau
Organisez l’essai autour du conteneur et des matériaux prévus. Une résine de démonstration simple peut établir que la machine fonctionne, mais elle ne peut pas déterminer si le système cité contient une formulation de base exigeante ou une fine couche fonctionnelle. Identifiez la version achetée, la configuration de la tête, les auxiliaires et les opérations en aval dans le plan d'essai.
Avant d'exécuter du matériel, convenez du plan d'échantillonnage, des méthodes de mesure, des limites du produit et de la définition du résultat. La durée requise dépend de ce que doit montrer le procès. Incluez la stabilisation, le réapprovisionnement en matériel ou un redémarrage pertinent lorsque ces événements font partie de la question d'acceptation. Une longueur d’exécution arbitraire ne remplace pas un test défini.
- Faites correspondre l'essai au dessin du récipient approuvé, à la révision du moule et aux qualités exactes de résine. Enregistrez les lots de matières et les conditions de préparation.
- Confirmez le mappage extrudeuse-couche, la recette de masse et l'équipement de manutention inclus. Enregistrez les paramètres de contrôle initiaux.
- Établir la condition stable convenue. Enregistrez les valeurs réelles du processus, les interventions et tout changement de recette pendant le test.
- Collectez des échantillons traçables par station, point de vente et heure. Conservez les échantillons ayant échoué dans le dossier de qualité plutôt que de présenter uniquement les meilleures bouteilles.
- Mesurez les emplacements spécifiés et effectuez les tests fonctionnels convenus. Connectez chaque résultat d’acceptation à son échantillon et à sa méthode.
- Enregistrez la sortie acceptée, les pertes non récupérées et les résultats de changement ou de redémarrage pertinents. Gelez la configuration et la recette réussies.
Capacité de processus séparée à partir d’un échantillon attrayant
Un échantillon peut passer alors que le processus dérive encore. Comparez les échantillons sur la fenêtre d'observation convenue et après les événements inclus. Si un lot de matériau ou une recharge change d’apparence ou de répartition des couches, conservez les preuves et recherchez la cause. Les moyennes à elles seules peuvent masquer des défaillances sur un point de vente ou à un moment donné.
Pour la sortie, utilisez des conteneurs acceptés divisés par le temps de production convenu. Indiquez comment les arrêts, les rejets et les retenues en aval entrent dans le calcul. Si l'objectif concerne la ligne complète, inclure le détourage et l'inspection dans la limite testée. Un compteur de machine et une boîte de conteneurs finis et acceptés mesurent différents résultats.
Kinggle'sguide de test d'acceptation en usineexplique comment relier un résultat à la machine, au produit, à la méthode et à la limite. Pour la sélection multicouche, ajoutez la planification du flux de matériaux, les mesures des couches et la révision de la recette à cet enregistrement. Documentez les éléments ouverts et les preuves nécessaires pour les clôturer.
Demandez une configuration qui peut être reproduite à l'usine de réception : les qualités de matériaux acceptées, les chemins d'approvisionnement, les identifiants de tête et d'outillage, les fichiers de recettes, les conditions d'utilisation et les résultats des échantillons doivent voyager avec la machine.
Un essai spécifique au matériau réduit le risque d'achat aux conditions que les parties ont effectivement vérifiées. Il ne promet pas de performances sur chaque future résine ou produit. Tout changement dans le système de matériaux ou dans les spécifications du conteneur nécessite un examen défini, plutôt que l'hypothèse selon laquelle le même nombre de couches garantit le même résultat.
Envoyez à Kinggle le dessin du conteneur, son contenu, les qualités de résine, les fonctions de couche prévues et la cible de sortie acceptée. Ajoutez la gamme de produits et les tests requis afin que la proposition d'équipement puisse répondre au travail réel.
Discuter d'une configuration de machine multicouche
Ningbo Kinggle Machinery Co., Ltd. ·ventes@kinggle.com · +86-574-87103665
Questions fréquemment posées
Une machine de soufflage multicouche est-elle toujours meilleure qu’une machine monocouche ?
Non. Une machine monocouche constitue une référence raisonnable lorsqu’une formulation répond aux spécifications du contenant. L'équipement multicouche est justifié par une exigence définie en matière de surface, de noyau ou de barrière et par un dossier de coûts réalisable. Comparez les performances des produits acceptés et les coûts d'exploitation, plutôt que de traiter les couches supplémentaires comme un niveau de qualité.
Une structure à trois couches nécessite-t-elle trois matériaux différents ?
Non. Une structure à trois couches identifie trois positions dans le mur, pas nécessairement trois familles de polymères différentes. Les deux skins peuvent utiliser la même formulation tandis que le noyau en utilise une autre. Demander le calendrier réel des matériaux et la cartographie des flux ; ces documents établissent comment la tête et les extrudeuses sélectionnées créent la structure.
Une machine de soufflage multi-têtes est-elle la même chose qu'une machine multicouche ?
Non. Plusieurs sorties de matrice produisent plusieurs paraisons pour un événement de moulage. L'équipement multicouche forme des couches de matériaux dans un mur de paraison. Une machine peut combiner les deux fonctionnalités. Enregistrez séparément le nombre de sorties, la structure des couches, les stations et les cavités afin que le devis ne confonde pas un arrangement de production avec un arrangement de matériaux.
Une machine monocouche existante peut-elle être mise à niveau pour une production multicouche ?
La réponse dépend du système d'extrusion existant, de l'espace disponible, de l'interface de la tête, des commandes, des utilitaires et du débit requis. Obtenez un examen technique de la construction réelle avant de budgétiser une conversion. Ne présumez pas qu’un remplacement de tête fournit à lui seul les circuits de matériaux ou la plage de fonctionnement supplémentaires nécessaires à la recette proposée.
Quelles informations sont nécessaires pour un devis de machine de moulage par soufflage multicouche ?
Fournissez le dessin du conteneur et son état fini, son contenu, les qualités de résine, les fonctions de couche proposées, l'objectif de sortie accepté et la gamme de produits. Inclure la masse brute de la paraison si elle est connue, les tests requis, les services publics disponibles et la portée en aval. Si la recette des couches n'est pas réglée, définissez d'abord les exigences de performance afin que le fournisseur puisse évaluer les configurations appropriées.