Une machine de moulage par soufflage servo-hydraulique utilise un ensemble moteur-pompe servocommandé pour fournir de l'énergie hydraulique en fonction de la demande de fonctionnement de la machine. Choisissez-le en fonction des mouvements, des exigences de pression-débit et des résultats de produits acceptés qu'il doit fournir, plutôt qu'en fonction d'une étiquette d'asservissement ou d'un pourcentage d'économie d'énergie non pris en charge. La preuve décisive est un essai de production contrôlé avec des limites de mesure claires.
Une comparaison d'achat devient trompeuse lorsque trois questions différentes partagent une même réponse : qu'est-ce qui alimente la pompe, qu'est-ce qui déplace le moule et qu'est-ce qui contrôle la pièce. Un servomoteur peut améliorer la réponse d’une alimentation hydraulique. Il ne transforme pas un vérin hydraulique en actionneur électrique, ne supprime pas le besoin de refroidissement et n'établit pas l'épaisseur de paroi finie de la bouteille.
Conservez ces chèques sur la liste restreinte d’achat :
- Identifiez le type d'entraînement et l'étendue du contrôle de chaque axe de la machine.
- Lire la puissance du moteur de la pompe séparément de l’extrusion et de la demande totale de la machine.
- Examinez les mouvements simultanés, et pas seulement les notes maximales individuelles.
- Testez la production à chaud avec les règles actuelles de moule, de résine et d'acceptation.
- Exiger des enregistrements de diagnostic, des paramètres récupérables et des documents de service.
Commencez par ce que le système d'asservissement contrôle réellement
Dans un système servo-hydraulique, l’entraînement électrique et le moteur contrôlent la pompe qui fournit l’énergie hydraulique. Le circuit hydraulique de la machine distribue ensuite cette puissance aux actionneurs concernés. Demandez quelle variable la boucle de contrôle régule : pression d'alimentation, débit commandé, position de l'axe ou une combinaison. Ce sont des tâches de contrôle différentes, même lorsqu'une citation les appelle toutes « servocommande ».
Bosch Rexroth décrit sonVariateurs de vitesse Sytronixcomme des combinaisons moteur-pompe qui répondent à la demande de la charge connectée et réduisent la demande pendant les phases d'inactivité. Cela établit le principe de fonctionnement. Il n'établit pas quels composants, capteurs ou logiciels Rexroth une version particulière de Kinggle utilise, ni quelles économies cette construction permettra de réaliser.
Le premier document d'achat doit donc être un programme d'axes. Énumérez l'ouverture et la fermeture du moule, le déplacement du chariot, le mouvement de la goupille de soufflage, le retrait et tout mouvement de décharge de l'accumulateur qui s'applique. À côté de chaque mouvement, enregistrez son actionneur et sa méthode de contrôle. Si deux mouvements partagent une alimentation hydraulique, rendez cette relation visible. Si un entraînement séparé contrôle l'extrusion, gardez-le séparé de l'ensemble hydraulique.
Le contrôle de l'approvisionnement n'est pas la même chose que le contrôle des pièces
Une pompe à pression contrôlée peut prendre en charge un mouvement répétable, mais une valeur de pression ne prouve pas qu'un cylindre a atteint sa position commandée. De même, un encodeur sur le moteur de la pompe décrit le mouvement de ce moteur. Il ne mesure pas automatiquement la position du plateau, le parallélisme du moule ou l'épaisseur de paroi du produit fini. Le devis doit identifier les commentaires utilisés pour chaque fonction promise.
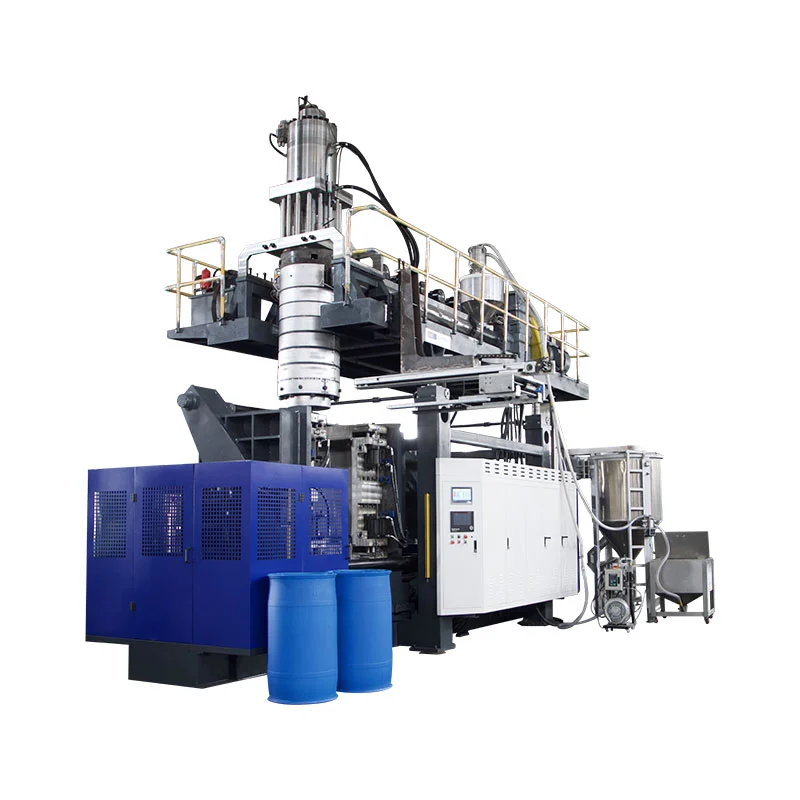
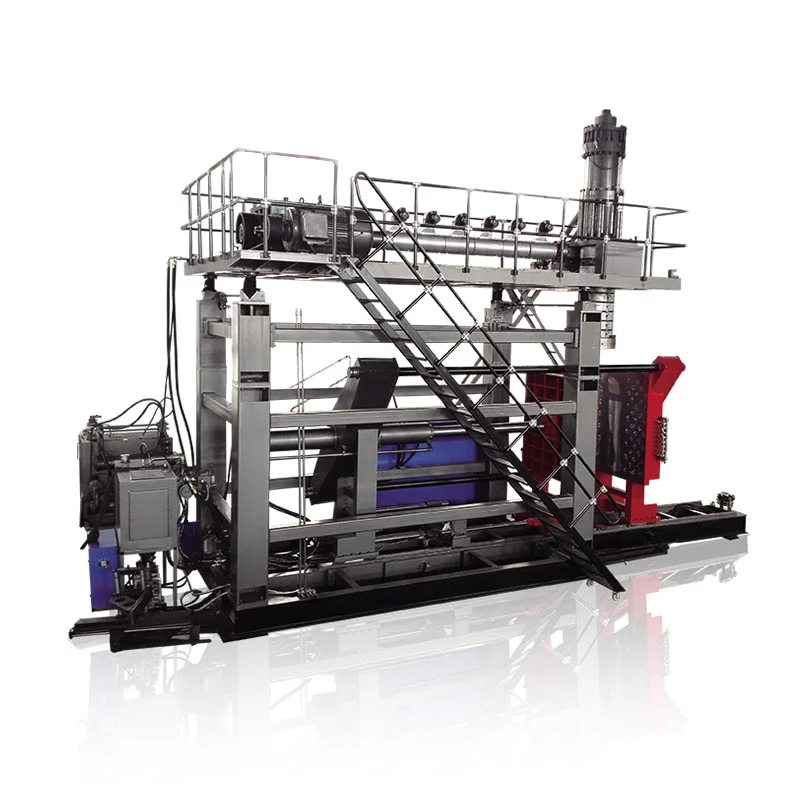
Kinggle'sPage produit KGB2Lrépertorie une conception différentielle hydraulique, un moteur de pompe à huile servo et un automate Mitsubishi. Ces éléments décrivent différentes parties de la machine. Un API est le contrôleur de séquence et non la preuve d'un mouvement entièrement électrique. Pour un aperçu plus large du processus, leguide de la machine de moulage par soufflageexplique où s'articulent l'extrusion, le serrage et le soufflage.
Une spécification d'asservissement utile nomme la fonction contrôlée et les preuves qui la vérifient. Une marque de composant ou un badge moteur ne constitue pas à lui seul un critère d'acceptation.
Lire les numéros publiés sans mélanger leurs significations
Les machines à petites bouteilles et à accumulateurs de Kinggle fournissent des exemples utiles d'équipements servo-hydrauliques à différentes échelles. Les chiffres ci-dessous proviennent des pages de modèles liées. Il s'agit de références de configuration publiées et non de mesures issues d'un essai de production partagé. Ils devraient guider une discussion technique plutôt que de comparer ces machines les unes aux autres.
| Modèle et source | Capacité maximale du conteneur | Force de serrage | Moteur de pompe à huile servo | Valeur de pompe publiée |
|---|---|---|---|---|
| KGB2L | 2L | 40 kN | 11 kW | 80 L/min |
| KGB90A | 60L | 280 kN | 18,5 kW | 150 L/min |
| KGB100B | 120 litres | 440 kN | 25 kW | 200 L/min |
Sources : les trois tableaux de spécifications Kinggle liés. Les pages indiquent les valeurs L/min « cylindrée de la servopompe » ; L/min est une unité de débit, contrairement au déplacement par tour. Confirmez la cylindrée réelle de la pompe, la plage de vitesse et les conditions de fonctionnement nominales dans la documentation de construction sélectionnée.
Le KGB2L dispose d'un système de déplacement de moule à station unique. Les pages KGB90A et KGB100B décrivent les machines à tête d'accumulation avec verrouillage du moule à cylindre d'huile et systèmes d'asservissement hydrauliques. Les tailles de leurs conteneurs et leurs exigences de serrage diffèrent considérablement. Le moteur de pompe de 25 kW du KGB100B ne prouve donc pas qu'il est moins efficace que le moteur de 11 kW du KGB2L.
Séparez également le moteur de la pompe du moteur de l'extrudeuse. LeTable KGB100Brépertorie un moteur d'extrudeuse de 55 kW aux côtés de son moteur de pompe à huile servo de 25 kW. Ces évaluations appartiennent à différentes charges. Aucun des deux nombres ne représente l’électricité consommée lors de la production d’un conteneur accepté particulier.
Deux étiquettes de catalogue méritent une attention particulière
La page KGB2L répertorie 600 PC/HR sous « Sortie (cycle sec) ». Considérez cela comme une référence de cycle sec et non comme une promesse de 600 bouteilles acceptées par heure. Le rendement de la production dépend de la séquence réelle de la bouteille, du moule, de la résine, du refroidissement et de la finition. Un mouvement rapide à vide ne peut pas établir ces résultats.
La même page répertorie la « Consommation d'énergie moyenne » entre 12 et 18 kW. Ces unités décrivent la puissance et non l’énergie accumulée au fil du temps. Ne convertissez pas la plage en kWh par bouteille sans une fenêtre de mesure correspondante et un nombre de produits acceptés. Kinggle'sguide de consommation d'énergieexplique cette mesure séparément.
La pression et le débit doivent fonctionner ensemble tout au long de la séquence requise
La valeur du débit nominal d'une pompe n'indique pas à l'acheteur combien de débit reste disponible à la pression requise. La puissance du moteur, les caractéristiques de la pompe, l’état de l’huile et les pertes du circuit limitent ce point de fonctionnement. Examinez l'enveloppe pression-débit pour le cycle de service réel, y compris le temps passé dans chaque condition. Une liste de valeurs maximales distinctes ne suffit pas.
Catalogue des pompes Parker T6donne une routine de sélection qui vérifie le déplacement, la vitesse, les fuites, le débit disponible et la perte de puissance. Sa méthode travaillée distingue le débit théorique du débit effectif et ajoute des pertes au besoin de puissance théorique. La méthode est utile ici ; ses caractéristiques de pompe particulières ne doivent pas être transférées à une machine Kinggle.
Un court calcul expose les informations manquantes
La puissance hydraulique idéale associée à une différence de pression et un débit délivré est :
Pour un point de fonctionnement indicatif de 100 bars et 60 L/min, la puissance hydraulique idéale est de 10 kW. A 200 bar avec le même débit, c'est 20 kW. Ce sont des exemples construits, et non des pressions de fonctionnement ou des résultats de tests Kinggle. L'entrée réelle du variateur doit également couvrir les pertes pertinentes ; une puissance électrique ne peut pas être considérée comme une puissance hydraulique idéale.
Le calcul explique pourquoi un moteur de pompe de 11 kW et une valeur catalogue de 80 L/min n'établissent pas que la pompe débite 80 L/min à chaque pression. Le fournisseur doit montrer les conditions d'exploitation qui peuvent se produire ensemble. Demandez les limites continues et intermittentes, la plage de vitesse autorisée, le comportement en matière de limitation de puissance et les conséquences de l'atteinte d'une limite.
Examinez les mouvements qui se chevauchent avant d'augmenter la taille de la pompe.
Si le mouvement du chariot et un autre axe hydraulique se chevauchent, leur demande combinée peut différer de leur demande individuelle. Le circuit peut donner la priorité à un axe, réduire temporairement la vitesse ou séparer les alimentations. Demandez au fournisseur d'expliquer la stratégie choisie et de la démontrer au cours de la séquence spécifiée. Ne présumez pas que chaque mouvement cité atteint simultanément sa vitesse maximale individuelle.
La force de serrage nécessite un examen séparé du moule et du mécanisme de serrage. Une lecture de pression de pompe ne constitue pas une mesure directe de la force utilisable au niveau de l'outillage, ni une preuve du parallélisme des plateaux. Comparez l'épaisseur du moule commandé, la course d'ouverture, la disposition de montage et les exigences de pincement avec la configuration de serrage approuvée.
Continuez à souffler de l'air hors de ce calcul. La valeur de 0,8 MPa de la page KGB100B est étiquetée pression de soufflage. Il ne s'agit pas de la pression nominale du système hydraulique. Kinggle'sguide des exigences des services publicssépare l'alimentation électrique, l'air comprimé et l'eau de refroidissement afin que ces systèmes puissent être révisés selon leurs propres conditions.
Suivez le cycle au lieu de juger un mouvement impressionnant
Une courte démonstration peut donner à une machine une apparence réactive tout en masquant les pertes de temps de production. Enregistrez la séquence réelle depuis la préparation de la paraison jusqu'à la prochaine pièce acceptée. Incluez les autorisations qui permettent à chaque mouvement de commencer. Un axe hydraulique en attente d'un robot ou d'une condition de refroidissement peut déjà être assez rapide ; l’accélérer ne raccourcirait pas le cycle complet.
Pendant un déplacement rapide, observez si le mouvement atteint la position programmée en douceur et décélère avant le contact. Pendant le verrouillage du moule, examinez l'accumulation de pression et l'état réel du serrage. Pendant le maintien ou le refroidissement, vérifiez quelles charges hydrauliques restent actives et comment l'alimentation réagit. À l’ouverture et à la vente, surveillez les interférences, les autorisations retardées ou les corrections répétées.
Enregistrez ensemble les temps de mouvement et les résultats de qualité. Un temps de fermeture du moule plus court a peu de valeur d'achat s'il produit un pincement instable ou oblige un ajustement ultérieur. De même, un groupe motopropulseur silencieux ne suffit pas si le mouvement ralentit lorsque l’huile atteint son état de fonctionnement normal. L'essai doit relier le mouvement à la partie qui le suit.
Gardez le contrôle des paraisons sur son propre chemin de diagnostic
Une machine de moulage par extrusion-soufflage servo-hydraulique peut avoir un système de contrôle de l'épaisseur de paroi séparé. La page KGB100B de Kinggle répertorie un contrôleur d'épaisseur MOOG 100. Cela ne rend pas interchangeables le contrôle de la vitesse de la pompe et la programmation de l’espacement des matrices. Ils abordent différentes parties du processus et un test doit préserver les deux ensembles de paramètres.
Si la distribution des parois se déplace d'un cycle à l'autre, comparez la commande de paraison et les commentaires disponibles avec la stabilité de l'extrusion, la cohérence du tir et le timing. Si un côté reste mince, vérifiez le centrage et l'alignement avant d'augmenter le profil complet. Kinggle'sguide de programmation des paraisonsexplique pourquoi les modifications logicielles ne peuvent pas réparer de manière fiable un défaut mécanique ou de processus.
La priorité pratique d’achat est une séquence reproductible qui produit des pièces acceptables. La vitesse maximale de l’axe appartient à cet objectif. Exigez des enregistrements d'événements qui révèlent quelle étape a changé lorsque la production ou la qualité a changé, plutôt que d'accepter un seul numéro de cycle total sans ventilation.
Comparez les entraînements hydrauliques, servo-hydrauliques et électriques par application
Les étiquettes de lecteur ne sont utiles qu’une fois que l’architecture de mouvement est claire. « Hydraulique » décrit la manière dont la puissance atteint l'actionneur. "Servo-hydraulique" ajoute une description du contrôle, souvent au niveau de l'ensemble moteur-pompe. « Tout électrique » doit identifier l'actionnement électrique pour les mouvements de la machine indiqués. Une machine peut également combiner différents types d'entraînement, de sorte qu'une nomenclature d'axes est plus informative qu'une seule étiquette.
| Description du lecteur | Que mettre en place | Preuve à demander |
|---|---|---|
| Hydraulique conventionnelle | Type de pompe, fonctionnement du moteur et méthode de contrôle ou de déchargement de l'alimentation | Circuit, conditions de service, gestion de la chaleur et test de production adapté |
| Servo-hydraulique | Quelles fonctions de motopompe varient en fonction de la demande et quels axes partagent l'offre | Limites de pression-débit, étendue du contrôle, retour d'information et résultats des événements de cycle |
| Système de mouvement électrique | Quels axes utilisent l'actionnement électrique et s'il reste des fonctions hydrauliques | Liste des axes, limites de force/vitesse, besoins en service mécanique et résultats de production |
La documentation du fabricant montre pourquoi cette distinction est importante. Bosch Rexrothdescription de l'entraînement hydraulique à vitesse variableexplique le fonctionnement de la motopompe en fonction de la demande. En revanche,Description de la machine électrique de Bekumidentifie explicitement le serrage électrique, le levage de l'extrudeuse et le retrait. Ce dernier est un exemple de définition, et non une recommandation visant à remplacer les modèles hydrauliques de Kinggle ou une preuve d'une offre électrique de Kinggle.
Ne présumez pas qu’un ensemble hydraulique conventionnel fonctionne à pleine charge à chaque pause. Sa pompe et ses dispositifs de déchargement doivent être vérifiés. De même, ne présumez pas qu’un ensemble servo élimine le refroidissement, l’entretien de l’huile ou toute perte hydraulique. Bosch Rexroth décrit une réduction de l'apport de chaleur et de la demande de refroidissement pour ses systèmes à vitesse variable, mais cela ne veut pas dire que la cellule de production complète n'a pas besoin de refroidissement.
Pour l'approvisionnement, sélectionnez la machine qui correspond au moule et à la force requise, termine la séquence et peut être entretenue localement. Comparez ensuite les résultats mesurés sur la même base de produit. Si les règles d'hygiène limitent l'huile hydraulique à proximité du produit, définissez explicitement la zone réglementée et les dispositions autorisées. Si l'accès au service est difficile, inspectez les chemins de remplacement des composants avant de choisir le package.
Une architecture de lecteur gagne sa place grâce à l’adéquation du produit et aux résultats documentés. Choisir l'étiquette la plus récente avant de définir la pièce crée une comparaison coûteuse sans base de décision fiable.
Faire en sorte que le test d'acceptation réponde à la question d'achat
Un test de réception servo-hydraulique doit établir si l'ensemble commandé complète la séquence de production requise dans des conditions définies. Acceptez le dessin du produit, la révision du moule, la qualité de la résine et les tests des pièces acceptées avant l'exécution. Identifiez la version réelle de la machine et la révision du logiciel. Changer l'article de test à mi-chemin peut rendre impossible la comparaison des résultats d'énergie ou de cycle apparemment meilleurs.
Utilisez des enregistrements distincts pour le comportement de l'entraînement hydraulique et l'énergie totale de la machine. Un sous-compteur à pompe peut aider à expliquer où l’ensemble hydraulique utilise l’électricité. Le compteur de machine entrant peut également capturer l'extrusion, les réchauffeurs et les auxiliaires installés. Ni l’un ni l’autre ne capture nécessairement le compresseur ou le refroidisseur. Enregistrez la limite à côté du résultat au lieu de décrire chaque lecture comme une « consommation de la machine ».
EUROMAP 46.2, version 1.0, spécifie la mesure de l'énergie liée au produit pour une machine d'extrusion-soufflage avec un moule donné et des exigences de produit définies par le client. Il nécessite un fonctionnement automatique stable, des conditions de baril et une température d'huile avant la mesure. Ses conditions de mesure comprennent au moins 10 minutes et au moins 15 cycles. Il s’agit d’exigences de mesure d’énergie, et non d’un test complet de fiabilité ou d’acceptation d’expédition.
Utilisez les conditions définies dans la recommandation lorsque cette méthode fait partie du contrat d'achat. Ajoutez un plan d’exécution et d’échantillonnage distinct adapté au produit et au risque de production. Une exigence d'endurance plus longue nécessite sa propre durée convenue, sa propre politique d'arrêt, ses inspections et sa gestion des écarts ; cela ne devrait pas être implicite par le seul test énergétique.
- Gelez la configuration des tests, l’identité du produit, les utilitaires et les limites de qualité.
- Stabilisez la machine selon la méthode convenue et les instructions d'utilisation.
- Enregistrez la séquence de production normale, y compris les mouvements et les pauses qui se chevauchent.
- Mesurez l’électricité et la production acceptée sur la même fenêtre définie.
- Inspectez les échantillons par rapport aux dimensions convenues, aux emplacements des murs et aux tests fonctionnels.
- Reproduisez les conditions d’arrêt et de redémarrage autorisées et enregistrez le comportement de récupération.
- Comblez les écarts avec les résultats à l’appui et enregistrez les paramètres approuvés.
L'énergie par pièce acceptée est mesurée en kWh divisé par les pièces acceptées à partir de cette même fenêtre. Si l’essai concerne uniquement les limites de la machine, nommez la métrique en conséquence. Cette mesure d'achat ne doit pas être confondue avec le dénominateur de masse de produit d'EUROMAP, et elle ne doit pas masquer les rebuts en comptant chaque article moulé comme une production acceptée.
Kinggle'sguide de test d'acceptation en usinemontre pourquoi un simple résultat « réussi » constitue une preuve faible. Appliquez cette logique à l'ensemble de lecteurs : indiquez ce qui a été observé, dans quelles conditions, par rapport à quelle limite et ce qui s'est passé lorsque la séquence a changé.
Un système réparable sépare les défauts hydrauliques des défauts de processus
Choisissez un package qui permet à la maintenance d’identifier un problème avant d’ajuster les paramètres. Une servo-alarme, une fluctuation de pression et une fine paroi de bouteille sont des observations différentes. Ils peuvent être connectés, mais les traiter comme un seul « problème hydraulique » peut conduire à des changements inutiles. Commencez par l'événement enregistré et comparez-le avec la dernière référence de production approuvée.
| Observation | Comparez d'abord | Évitez ce raccourci |
|---|---|---|
| Le mouvement ralentit après l'échauffement | État réel de l'huile, réponse pression/débit, refroidissement et temps d'axe enregistré | Augmenter chaque réglage de pression |
| La pression change tandis que le mouvement s'arrête | Commande, retour disponible, autorisation de séquence et état du circuit | En supposant que le moteur soit sous-dimensionné |
| Le temps de cycle augmente mais les temps des axes restent stables | Refroidissement, préparation des paraisons, attente à emporter et en aval | Acheter une pompe plus rapide pour résoudre un autre goulot d'étranglement |
| Modifications de la distribution des murs | Profil de la paraison, stabilité de l'extrusion, outillage et retour d'information pertinent sur les actionneurs | Traiter la vitesse de la pompe comme une recette d'épaisseur de paroi |
Ces contrôles organisent l'enquête ; ils ne remplacent pas la procédure de recherche de panne du fournisseur. Les inspections physiques, les mesures électriques et les réglages hydrauliques nécessitent du personnel autorisé. Les instructions de la machine doivent indiquer comment isoler l'énergie électrique, hydraulique et pneumatique et gérer les charges retenues. L’arrêt d’un moteur à lui seul ne garantit pas qu’un circuit hydraulique peut s’ouvrir en toute sécurité.
Directives de l'OSHA sur les énergies dangereusesidentifie l’énergie hydraulique et pneumatique ainsi que les risques électriques et mécaniques. Utilisez les exigences locales applicables et la procédure d'isolement spécifique à la machine. Ne contournez jamais un verrouillage ou desserrez une connexion sous tension pour enquêter sur un problème de pression.
Inspectez le package de services avant l’expédition
Exiger un circuit hydraulique indexé, des schémas électriques, des numéros de pièces de composants, des spécifications d'huile et de filtre approuvées, des instructions d'entretien et une sauvegarde documentée des paramètres. L'acheteur doit savoir comment remplacer un variateur ou un contrôleur sans perdre la configuration approuvée. Décidez qui peut accéder aux paramètres protégés et comment un paramètre modifié sera enregistré et annulé.
Vérifiez l'accès à l'armoire et les dispositions de refroidissement par rapport à l'environnement de l'usine. Vérifiez si la maintenance peut atteindre les points de service sans retirer les équipements non liés ni pénétrer dans une zone dangereuse. La disponibilité des pièces de rechange mérite une discussion concrète sur les identifiants et les modalités d'approvisionnement, et non la promesse que les marques de composants familières éliminent les temps d'arrêt.
Un transfert utile comprend la ligne de base acceptée, la liste des alarmes et les preuves nécessaires au diagnostic à distance. Cela permet à l'usine de signaler une condition identifiable au lieu d'envoyer une vidéo d'un arrêt inexpliqué.
Insérez le système d'entraînement dans les spécifications d'achat
Un devis doit relier l’ensemble d’entraînement à un produit et à un objectif de production approuvés. Commencez par le dessin de la pièce, le poids fini, les exigences des murs, la qualité de la résine, la disposition des outils et les équipes planifiées. Définissez ensuite les mouvements et les conditions de fonctionnement que la machine doit effectuer. Cela donne au fournisseur un devoir de solution plutôt qu'une demande pour une taille de moteur particulière.
Pour une petite bouteille, leKGB2Lfournit un point de départ publié de petite capacité. Pour les produits industriels de plus grande taille, leKGB90AetKGB100Bfournir des références accumulateurs-machines. Choisissez parmi eux en fonction des exigences complètes en matière d'outillage et de processus, et non seulement du volume nominal du conteneur.
Le programme d'entraînement doit indiquer le dispositif d'alimentation hydraulique, l'identité de la pompe et du moteur, les variables contrôlées, la rétroaction requise et l'enveloppe de fonctionnement autorisée. Joignez la séquence convenue et identifiez les actions qui peuvent se chevaucher. Incluez le refroidissement de l'huile et les conditions de l'usine, car l'équipement doit fonctionner dans l'usine de réception, et pas seulement dans la zone d'essai du fournisseur.
- Définissez le rendement acceptable du produit séparément des performances du cycle sec.
- Spécifiez la limite énergétique et la méthode de mesure convenue.
- Indiquez comment les événements du cycle, les écarts et l’identité de l’échantillon seront enregistrés.
- Identifiez les dessins, les sauvegardes logicielles et les fichiers de maintenance fournis lors de la remise.
- Convenez des scénarios de redémarrage autorisés et des preuves requises pour les accepter.
Gardez les performances et les conditions commerciales explicites. Si la réduction d’énergie est une condition d’achat, définissez la référence de comparaison et testez l’article. Si un rendement garanti est important, indiquez les critères de pièces acceptées et les conditions d'essai. Une promesse générale de réponse rapide ne peut pas régler un différend concernant la lenteur de la chaîne de production.
La proposition la plus solide expliquera pourquoi le package pression-débit sélectionné convient au moule et à la séquence, comment le test prouvera ce choix et comment l'usine réceptrice peut préserver le résultat. Achetez cet ajustement technique. Une étiquette de servo n'est que le début de l'évaluation.
Pour discuter d'une configuration Kinggle, envoyez le dessin du produit, la qualité de la résine, les informations sur le moule et la sortie cible acceptée via lePage de demande de renseignements sur le projet Kinggle. Incluez la tension, les conditions de refroidissement et les équipements en aval de l'usine de réception afin que le système d'entraînement puisse être examiné dans le cadre de la cellule de production.
E-mail:ventes@kinggle.com· Téléphone :+86-574-87103665
Questions fréquemment posées
Une machine de soufflage servo-hydraulique est-elle entièrement électrique ?
Non. Une machine servo-hydraulique utilise un servomoteur électrique pour contrôler une pompe hydraulique tandis que l'huile hydraulique transmet toujours la puissance aux actionneurs concernés. Un système de mouvement entièrement électrique utilise des entraînements électriques pour les mouvements spécifiés de la machine. Vérifiez le type d'entraînement de chaque axe, y compris la fermeture du moule, le déplacement du chariot et le retrait, plutôt que de vous fier à une étiquette générale de la machine.
La servocommande améliore-t-elle automatiquement l’épaisseur de la paroi de la bouteille ?
Non. Le contrôle de la pompe et la programmation des paraisons effectuent des tâches différentes. Une alimentation hydraulique stable peut prendre en charge un actionneur qui en dépend, mais la répartition des parois dépend également du profil de l'espace de matrice, de l'alignement des outils, de la stabilité de l'extrusion, de la résine et de la géométrie de la pièce. Diagnostiquez le comportement des commandes et des retours avant de modifier le profil ou d'augmenter le poids global de la pièce.
La puissance du moteur de la servopompe à huile peut-elle prédire la facture d'électricité ?
Pas tout seul. La puissance nominale du moteur décrit un composant installé, et non l'énergie totale de la machine au cours d'un quart de travail. Mesurez les kWh à une limite identifiée et comptez la production acceptée sur la même fenêtre. Incluez séparément l’énergie du compresseur et de l’énergie de refroidissement lorsqu’elles se situent en dehors de cette limite. Comparez les mêmes exigences de produit et de qualité.
Que doit comparer un acheteur entre deux devis servo-hydrauliques ?
Comparez la liste des axes, l'ajustement des pinces et du moule, les points de fonctionnement pression-débit requis, les mouvements simultanés, le refroidissement de l'huile, les diagnostics de contrôle et les documents de service. Comparez ensuite les résultats des essais dans des conditions de produits correspondantes. Une pompe plus grande ou un moteur plus petit ne constitue pas automatiquement le meilleur choix. Le package doit terminer la séquence convenue sans perdre un résultat acceptable.
Une machine de moulage par soufflage hydraulique existante peut-elle être améliorée avec une servo-pompe ?
Une rénovation peut être réalisable, mais elle nécessite un examen technique. Vérifiez la pompe, la combinaison moteur et entraînement, les vannes, les limites de pression, le refroidissement, l'interface de commande et les fonctions de sécurité. Identifiez également le goulot d’étranglement de production existant. Le remplacement de l'entraînement de la pompe ne peut pas supprimer une limite de refroidissement ou d'extrusion du moule, et la machine modifiée nécessite un plan de mise en service et d'acceptation défini.