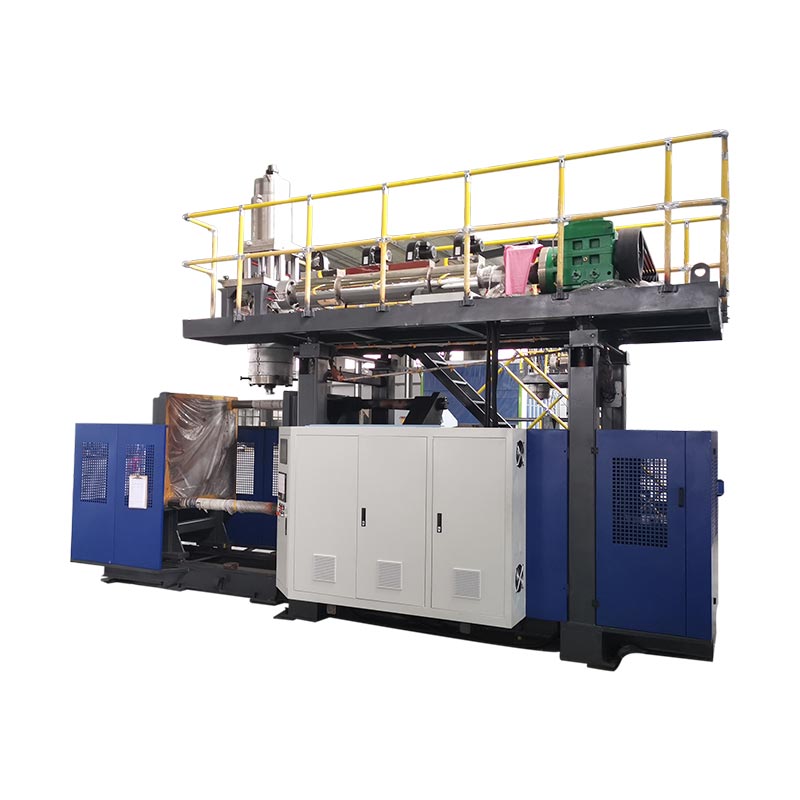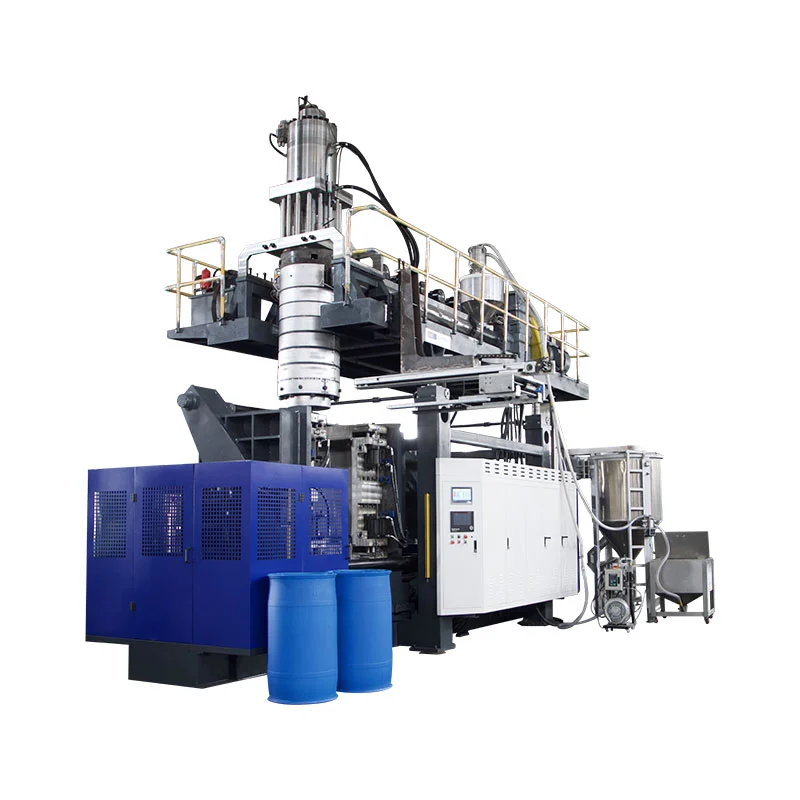
Une deuxième station modifie la façon dont la machine utilise le temps d'extrusion, de refroidissement et de manipulation du moule. Cela ne double pas automatiquement la production vendable, ne réduit pas l’énergie par bouteille ou ne produit pas un produit plus gros. Trois tailles de machines Kinggle appariées montrent où apparaissent les véritables différences.
Le vraimachine de moulage par soufflage à une ou deux stationsla comparaison est donc une étude de cellules complètes et non un décompte de chariots. La décision doit relier la bouteille, le calendrier de production, la demande brute de matière fondue, la séquence à deux stations et les exigences en matière de pièces acceptées.
Qu'est-ce qui change entre une station et deux ?
Dans une machine de moulage par extrusion-soufflage continue à station unique, une position de moule et de serrage capture la paraison, forme la pièce, la refroidit et la libère. Le prochain événement de moulage doit s'adapter à la séquence de cette station.
Une machine d'extrusion-soufflage à double ou double station alterne deux positions de moule autour d'un système d'extrusion partagé. Une station peut être en phase de soufflage, de refroidissement ou de retrait de pièces tandis que l'autre se prépare à capturer la paraison suivante. C'est pourquoi les équipements à double station sont également décrits comme des machines de moulage par soufflage double face ou navette sur certains marchés.
Cette séquence simplifiée explique l'opportunité, et non le taux de production final. Le déplacement de la station, la formation de la préforme, la fermeture du moule, le soufflage, l'échappement, le refroidissement, l'éjection, le détourage et le transfert vers l'aval doivent encore s'assembler. La littérature indépendante sur les machines à navette répertorie également les configurations simple et double face séparément des têtes de filière à une et plusieurs paraisons, soulignant qu'il s'agit de choix d'équipement différents.
Ne confondez pas le nombre de stations, le nombre de personnes, le nombre de cavités et le nombre de couches.
De nombreuses erreurs de citation commencent par le fait que « double » est utilisé sans préciser ce qui est doublé. Une machine à double poste n'est pas nécessairement une machine à double tête, un moule à deux empreintes ou une ligne à deux couches.
| Terme | Ce que ça compte | Ce que ça change | Question au fournisseur |
|---|---|---|---|
| Poste simple ou double | Positions de moule et de serrage fonctionnant en séquence | Séquence de la machine, exigences en matière de jeu de moules, potentiel de production, empreinte au sol et manipulation | Combien de stations de moulage complètes alternent sur cette machine ? |
| Matrice simple ou multi-têtes | Parisons extrudés lors d'un événement de moulage | Combien de cavités de moule peuvent être alimentées en même temps et le pas de sortie requis | Combien de prises sont incluses et quel est leur entraxe ? |
| Moule mono ou multi-empreintes | Fermeture des pièces formées dans un moule | Pièces par événement de moulage, taille du moule, équilibre de refroidissement et parage | Combien de pièces vendables un événement de moulage doit-il produire ? |
| Monocouche ou multicouche | Couches de matériaux dans la paroi partielle | Extrudeuses, architecture de tête de filière, manutention des matériaux et contrôle des processus | Quels matériaux et structures de couches sont inclus dans l'offre ? |
LeFiche technique de la navette d'extrusion continue R&B, par exemple, répertorie les têtes de filière à paraison unique et multiple séparément des configurations de pinces à une ou deux stations. L'outillage multi-paraisons est un levier de sortie ; un deuxième poste de moulage en est un autre. Une proposition peut utiliser l’un ou l’autre levier ou combiner les deux, la citation doit donc identifier chacun séparément.
La terminologie change également selon la région. Les acheteurs peuvent rechercher unmachine de moulage par soufflage à double station, machine de moulage par soufflage à deux stations, machine de soufflage de bouteilles à deux stationsouSouffleuse à navette double face. Confirmez la séquence physique plutôt que de sélectionner par nom uniquement.
Comparaison originale : trois tailles de machines Kinggle appariées
L'analyse suivante utilise les spécifications publiées sur six pages de produits Kinggle actuelles. Chaque paire a la même capacité nominale maximale de conteneur, ce qui rend la différence entre les stations plus facile à voir. Les chiffres sont des références de catalogue et ne constituent pas une garantie de production pour chaque bouteille, résine, tête de filière ou ensemble d'options.
| Capacité et modèle | Gares | Étiquette de sortie publiée | Capacité de fusion du PEHD | Dimensions de la machine (L×L×H) | Enveloppe simple L×L* | Poids | Force de serrage |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Célibataire | Cycle sec de 600 pièces/h | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 tonnes | 40 kN |
| 2LKGB2D | Double | Cycle sec 600 × 2 pièces/h | 55kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 tonnes | 40 kN |
| 5LKGB5L | Célibataire | Cycle sec de 500 pièces/h | 55kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 tonnes | 65 kN |
| 5LKGB5D | Double | Cycle de séchage 500 × 2 pièces/h | 80kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 tonnes | 65 kN |
| 15LKGB15L | Célibataire | Cycle sec de 450 pièces/h | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 tonnes | 165 kN |
| 15LKGB15D | Double | Cycle sec 450 × 2 pièces/h | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 tonnes | 165 kN |

Ce que révèlent les données couplées
1. Le nombre de stations ne définit pas la taille maximale des pièces
Au sein de chaque paire Kinggle, la capacité nominale du conteneur et la force de serrage publiée restent les mêmes : 2 L et 40 kN, 5 L et 65 kN, ou 15 L et 165 kN. La deuxième station modifie la séquence de production ; cela ne transforme pas une plateforme de 5 L en une plateforme de 15 L.
Cette distinction est importante lors de la sélection de la machine. Le volume de la pièce, la surface projetée, les dimensions du moule et la pince requise doivent toujours s'adapter à la plate-forme. Kinggle'sguide de sélection des machines de soufflagecommence à partir du conteneur avant de choisir le nombre de stations.
2. Les paires à double station ajoutent de la capacité de fusion, mais pas selon un rapport fixe
La capacité de fusion publiée du PEHD passe de 30 à 55 kg/h pour le couple 2L, de 55 à 80 kg/h pour le couple 5L et de 100 à 120 kg/h pour le couple 15L. Ces augmentations ne sont pas identiques et ne devraient pas être converties en un « multiplicateur à double station » universel.
Il s’agit de la leçon de capacité la plus importante tirée des données. Deux stations peuvent créer davantage d'opportunités de moulage, mais l'extrudeuse doit toujours fournir la masse brute de la paraison. Une bouteille plus lourde, plus de flash, plus de sorties de filière ou un intervalle d'événement plus court augmente la demande de fonte. Lorsque l’extrusion devient un goulot d’étranglement, l’ajout de la disponibilité des stations ne peut pas le résoudre.
3. Le poids et l'enveloppe d'installation augmentent différemment selon la taille
Le passage du modèle simple au modèle double augmente le poids publié de la machine de 2,5 à 4,5 tonnes à 2 L, de 3,0 à 5,2 tonnes à 5 L et de 7,5 à 12,5 tonnes à 15 L. L'enveloppe L×W calculée de la machine passe respectivement d'environ 5,3 à 6,8 m², 6,8 à 7,0 m² et 9,9 à 13,9 m².
La superficie au sol n’est donc pas décrite comme étant « presque la même » ou « deux fois plus grande ». Le résultat dépend de la plateforme. Aucun des deux calculs de l'enveloppe de la machine n'est une configuration d'usine : l'accès à l'entretien, l'approvisionnement en matériaux, les collecteurs de refroidissement, les armoires de commande, la décharge des pièces et la manipulation des moules nécessitent toujours de l'espace. Utilisez Kinggleguide d'électricité, d'air, d'eau et d'aménagementavant de figer le plan du site.
4. L’étiquette de cycle à sec est un signal de comparaison et non une promesse de livraison
Un cycle à sec enregistre le mouvement de la machine sans prouver les conditions de production d'une pièce finie. La production réelle doit inclure la formation de la paraison, le temps de soufflage et d'échappement, le refroidissement, l'éjection, le détourage, la perte de qualité et les arrêts planifiés. Un jerrycan épais de 15 L et une bouteille légère de 500 ml ne peuvent pas avoir le même débit simplement parce qu'ils fonctionnent sur une machine avec le même nombre de stations.
Calculer le résultat des événements de moulage et le bilan de masse
Commencez par le produit et travaillez à rebours. Ne commencez pas par multiplier un numéro de catalogue par les heures de travail.
Étape 1 : définir le bon résultat requis
Convertissez la demande confirmée en pièces de qualité par heure en utilisant les heures de production planifiées, les changements planifiés et les propres hypothèses de disponibilité de l'usine. Séparez les scénarios de demande (base, pic saisonnier et croissance future) afin que la capacité excédentaire soit visible plutôt que cachée dans un seul objectif optimiste.
Étape 2 : mesurer un événement de moulage complet
Pour le moule proposé, enregistrez le nombre de paraisons, les pièces formées, la masse brute de la paraison, la masse de la pièce finie, l'itinéraire de flash/rebroyage, l'intervalle d'événements stables et le résultat de qualité accepté. Un événement de moulage signifie qu'un moule capture le matériau de paraison et produit son ensemble de pièces.
Pièces bonnes/h = événements de moulage/h × parties par événement × fraction acceptée
Demande brute de matière fondue (kg/h) = événements de moulage/h × masse brute de paraison par événement (kg)
La fraction acceptée doit provenir d'un essai convenu ou d'une hypothèse honnête de l'usine. La masse brute de la paraison comprend le matériau entrant dans l'événement de moulage, et pas seulement la bouteille finie. Si le flash est rebroyé, sa manipulation et sa réintroduction affectent toujours la ligne.
Étape 3 : tester les goulots d’étranglement sur une seule ligne
Comparez la demande brute de matière fondue avec l'extrudeuse proposée sous le matériau réel. Confirmez ensuite le refroidissement du moule, le soufflage d'air, le retrait des pièces, le découpage, les tests d'étanchéité, le transport, l'emballage et la capacité du broyeur. L'étage durable le plus bas définit la sortie de ligne.
Pour une logique de sortie de machine continue plus large, voir Kinggle'sguide de la machine de moulage par soufflage continu. Si le poids de la pièce ou la répartition des parois change pendant les essais de vitesse, utilisez leguide de programmation des paraisonset vérifiez les mêmes emplacements de mur dans chaque condition.
Quelle configuration correspond au plan de production ?
Une station unique est généralement la liste restreinte la plus propre lorsque…
- la demande vérifiée correspond à une station de moulage avec une marge opérationnelle acceptable ;
- les changements de produits sont fréquents ou les séries de production sont courtes ;
- un jeu de moules est préférable pour des raisons de budget, de maintenance ou de validation ;
- la méthode de pièce, de moulage ou de retrait rend une disposition alternée moins pratique ;
- l'espace de l'usine, l'accès au levage ou l'automatisation en aval sont limités ;
- le projet entre sur un marché où la demande n'est pas encore prouvée.
La station double mérite une étude complète lorsque…
- la demande de répétition stable dépasse la production réaliste d'une seule station ;
- deux stations de moulage appariées peuvent exécuter un processus reproductible ;
- l'extrudeuse et la tête de filière peuvent fournir le taux de fusion brut requis ;
- le refroidissement laisse du temps utile pour alterner le travail du moule ;
- le parage, les tests et la manutention des matériaux peuvent accepter le débit accru ;
- la portée supplémentaire des moules, des machines et des utilitaires présente une analyse de rentabilisation défendable.
Aucune de ces listes ne remplace un essai de produit. Cela évite une erreur courante en matière d'approvisionnement : traiter la deuxième station comme un accessoire de sortie autonome. Il s'agit d'une décision système qui modifie l'outillage, les contrôles, la mise en service et le flux des pièces dans l'usine.
Les services publics et les équipements en aval peuvent effacer l’avantage de la station
Une ligne à deux stations peut envoyer plus de chaleur dans le système de refroidissement des moules et créer des événements de moulage plus rapprochés. L'air comprimé doit maintenir la pression et fournir un débit lorsque la conduite l'exige, et pas seulement au ralenti. L'eau de refroidissement doit atteindre les deux circuits du moule dans des conditions stables. La distribution électrique, le refroidissement hydraulique et l'environnement de l'armoire doivent correspondre à la construction finale.
Ne calculez pas les services de l'usine à partir du tableau de comparaison. Certaines spécifications Web actuelles de Kinggle utilisent une typographie d'unités incohérente et les chiffres d'énergie moyenne ne décrivent pas un test de produit identique. Demandez la fiche technique spécifique au projet, le dessin électrique et le dessin d’agencement général pour la configuration commandée.
Vérifiez chaque processus après l'ouverture du moule
- Les équipements à emporter peuvent-ils recevoir des pièces des stations en alternance ?
- Le découpage peut-il gérer la géométrie réelle du flash et du cou/fond ?
- Le testeur de fuite peut-il inspecter chaque cavité au débit de ligne requis ?
- Les convoyeurs peuvent-ils empêcher les collisions, l’accumulation et la déformation des pièces ?
- La poignée du broyeur et du mixeur peut-elle clignoter sans déstabiliser la proportion de rebroyé ?
- Les opérateurs peuvent-ils atteindre les deux stations en toute sécurité pour effectuer des travaux d'inspection et de changement approuvés ?
Si un fonctionnement plus rapide crée une épaisseur de paroi instable, un flash, une distorsion de refroidissement ou des alarmes répétées, connectez ledossier d'entretien préventifavec KinggleMéthode de dépannage IHMavant de cacher un goulot d'étranglement physique avec des changements de recette.

Comparez le coût total installé, pas seulement le prix de la machine
Un acheteur recherchant le prix d’une machine de fabrication de bouteilles en plastique peut recevoir deux devis qui ne sont pas équivalents. On peut inclure le deuxième jeu de moules, les tests de retrait et de fuite ; un autre ne peut montrer que la machine de moulage de base. Le prix global inférieur peut donc décrire une cellule de production moins complète.
| Couche de coût | Question à station unique | Question à double station |
|---|---|---|
| Plateforme de machines | Quels sont l'extrudeuse, la pince, les commandes et les auxiliaires standard inclus ? | Quels équipements supplémentaires de transport, de serrage, de soufflage et de contrôle sont inclus ? |
| Moules et tête de filière | Un moule complet et l'emballage de sortie de matrice approprié sont-ils inclus ? | Deux stations de moulage appariées sont-elles incluses, et le nombre de personnes et le pas de sortie sont-ils identiques au plan d'outillage ? |
| Services d'usine | Quels travaux d'électricité, d'air, d'eau et de sol/chargement sont nécessaires ? | Les services existants peuvent-ils prendre en charge une séquence d’événements plus rapide en cas de demande simultanée d’usine ? |
| Cellule aval | Quelles étapes de retrait, de parage, de test, de transport et de broyage sont manuelles ou automatiques ? | Chaque étage en aval peut-il accepter des pièces provenant de stations alternées sans accumulation ? |
| Changement et validation | Combien de temps prend un changement de moule et de recette selon la procédure de l'acheteur ? | Comment deux stations sont-elles alignées, qualifiées et restaurées après un changement de produit ? |
| Risque opérationnel | Quelle production est perdue si la station de moulage unique s'arrête ? | L’une ou l’autre station peut-elle être isolée en toute sécurité, et qu’arrive-t-il à la séquence d’extrusion partagée ? |
Une comparaison économique utile utilise les mêmes limites du projet des deux côtés. Inclut la machine de moulage, les moules, la tête de filière, les auxiliaires, l'installation, la mise en service, la formation et les modifications en usine. Estimez ensuite la main d'œuvre, les services publics, la maintenance planifiée, la perte de changement, la perte de qualité et les temps d'arrêt en utilisant les propres hypothèses d'exploitation de l'acheteur.
Coût par bonne pièce = coût total sur la période de comparaison ÷ pièces acceptées produites sur la même période
Le numérateur et le dénominateur doivent utiliser la même fenêtre temporelle et la même portée. Ne placez pas un chiffre d'affaires à double station au-dessus d'une production à cycle sec à une seule station, et ne comparez pas une ligne double automatisée avec une machine simple de base qui exclut la coupe et les tests. Si la demande ne peut pas utiliser la production ajoutée, la capacité inutilisée reste un coût. Si la demande dépasse la capacité d’une seule station, les pertes de production et les heures supplémentaires constituent également des coûts.
Le prix reste une contrainte d’achat valable, mais il n’appartient qu’après l’ajustement technique. Demandez à Kinggle d'identifier chaque composant inclus et chaque article fourni par l'acheteur afin que le devis puisse être comparé ligne par ligne.
Un meilleur RFQ sépare les conditions garanties des références catalogue
Envoyez la même feuille de saisie à chaque fournisseur. Sinon, deux citations peuvent utiliser des hypothèses différentes et paraître néanmoins comparables.
| Champ de demande de devis | Entrée requise | Pourquoi cela change la décision de la station |
|---|---|---|
| Partie | Dessin ou échantillon, dimensions maximales, col/finition, poignée, ligne de joint et exigence de coupe | Définit l'ajustement du moule, le mouvement et le travail en aval |
| Matériel | Qualité exacte de la résine, couleur, additifs, plan de rebroyage/PCR et données du fournisseur | Modifie le comportement de fusion, le débit brut et le refroidissement |
| Masse et mur | Poids fini, estimation brute de paraison/flash, emplacements critiques des murs et tolérance | Transforme les objectifs de cycle en demande de fusion et en preuves de qualité |
| Demande | Bonnes pièces par heure, quart de travail, année et haute saison ; Plan de changement de référence/SKU | Indique si la deuxième station peut rester chargée de manière productive |
| Outillage | Nombre de stations, sorties de filière, cavités, entraxe, jeux de moules et disposition de refroidissement | Empêche la « double station » de cacher une hypothèse de tête ou de cavité différente |
| Qualité | Tests de poids, dimensionnels, de paroi, de fuite, de chute, de charge supérieure ou autres tests convenus | Définit un bon rendement au lieu de la vitesse de déplacement |
| Usine | Norme de puissance, conditions air/eau, limites de plancher et de plafond, chemin de levage et équipements en aval | Teste si la cellule complète à double station peut être installée et prise en charge |
Enregistrez ces éléments lors de l'essai d'acceptation
- Machine, moule, tête de filière, résine et identité de la recette.
- Intervalle stable entre les événements de moulage pour chaque station – pas un événement le plus rapide.
- Masse brute de la paraison, poids de la pièce finie et itinéraire flash.
- Pièces acceptées par cavité et station sur la fenêtre de test convenue.
- Mur critique, résultats dimensionnels et fonctionnels.
- Conditions réelles d’air, d’eau et d’électricité sous la charge démontrée.
- Enregistrement d'alarme, d'arrêt et d'intervention manuelle pendant l'essai.
Cet enregistrement transforme la « station simple ou double » en une décision basée sur le produit de l'acheteur. Il fournit également la base de mise en service pour le dépannage futur et la maintenance préventive.
Questions fréquemment posées
Qu'est-ce qui est le plus rapide : une machine de soufflage par soufflage à une ou deux stations ?
Une machine à deux stations a un potentiel de rendement plus élevé car deux stations de moulage alternent autour d'un système d'extrusion partagé. Un bon rendement réel dépend toujours de la capacité de fusion, du nombre de paraisons, du refroidissement, de l'enlèvement des pièces, de l'équipement en aval et de la qualité acceptée.
Une machine de soufflage à double station double-t-elle la production ?
Pas automatiquement. Les chiffres publiés du cycle sec peuvent montrer deux stations alternées, mais la production vendable peut être limitée par la demande brute de matière fondue, le refroidissement, le parage, les tests, les arrêts ou les rejets. Vérifiez la machine avec le produit et le matériel réels.
Une machine à double station est-elle la même chose qu'une machine à double tête ?
Le nombre de stations décrit les positions du moule et des pinces. Le nombre de personnes décrit le nombre de paraisons extrudées pour un événement de moulage. Une machine peut combiner deux postes avec une ou plusieurs sorties de filière.
Les deux stations peuvent-elles utiliser des moules différents ?
Ne présumez pas qu’ils peuvent gérer efficacement des produits non liés. Les stations partagent les conditions d'extrusion et de processus, de sorte que la masse du produit, le timing de paraison, le refroidissement et le travail en aval doivent être compatibles. Confirmez la disposition exacte lors de l’ingénierie.
Dois-je choisir une station simple ou double pour les bidons de 5L ?
Le volume du conteneur identifie uniquement la plateforme. Choisissez le nombre de stations en fonction de la demande vérifiée de pièces de qualité, du poids du produit, de la longueur de série, du plan de moule et de tête de filière, des services publics disponibles, de l'agencement de l'usine et de la capacité en aval.
Comment calculer le rendement de la machine de moulage par soufflage ?
Utilisez les événements de moulage par heure multipliés par les parties par événement et la fraction acceptée. Vérifiez le résultat par rapport à la demande brute de matière fondue, au refroidissement et à chaque étape en aval. N'utilisez pas le cycle de séchage seul comme résultat de production.
Quelles informations sont nécessaires pour un devis à station simple ou double ?
Fournissez le dessin des pièces, la qualité du matériau, la masse de paraison finie et brute, les exigences en matière de mur et de qualité, l'objectif de bonnes pièces, le plan SKU, le concept de moule et de cavité, les services publics, la disposition et l'équipement en aval.