Le même défaut visible peut provenir de la résine, de la formation de paraison, de l'outillage, de l'air, du refroidissement, de l'état de la machine ou d'un changement de recette non documenté. Ce guide aide une équipe de production à trouver les premières preuves utiles avant de modifier les paramètres.
Remarque terminologique :Les équipes de production internationales peuvent appeler le même sujetdéfauts de soufflage, problèmes et solutions de moulage par soufflage, défauts des bouteilles en plastiqueoudéfauts des pièces moulées par soufflage. L'orthographe et le nom de la pièce changent ; ce n’est pas le cas de la méthode de diagnostic fondée sur des preuves.
Commencez par un flux de travail de diagnostic à quatre niveaux
Une liste de causes possibles est utile, mais elle peut également encourager des ajustements aléatoires. Une meilleure séquence réduit les défauts depuis la pièce finie tout au long du processus. Le fournisseur de résine guide deLyondellBasell, Plastiques de FormoseetTeknor Apextous montrent qu'un symptôme peut avoir plusieurs causes liées au processus, aux matériaux et à l'outillage.
Posez quatre questions avant de toucher à la recette
- Le défaut est-il local ou global ?Un côté suggère un centrage de la matrice, un alignement du moule, un déséquilibre de refroidissement ou une ventilation localisée. Chaque cavité ou chaque pièce suggère un problème commun de matériau, de température, de pression, d’utilité ou de séquence.
- Est-ce répétable ou intermittent ?Un défaut à la même position à chaque cycle pointe vers la géométrie, l'outillage ou un événement de processus synchronisé. Un défaut en mouvement indique plus souvent une extrusion instable, une contamination, des utilités, un retour de capteur ou une variation de tir.
- Qu’est-ce qui a changé juste avant son apparition ?Vérifiez le lot de matériaux, le pourcentage de rebroyé, la couleur, la révision de la recette, l'entretien des moules, la réparation du chauffage, le circuit d'eau, la demande d'air, le transfert d'équipe et l'état de démarrage.
- La mesure correspond-elle au jugement visuel ?Un conteneur peut sembler acceptable alors que la paroi minimale, le poids, la dimension du col, les performances de fuite ou la charge supérieure sont sortis des exigences approuvées.
Matrice de dépannage des défauts d’extrusion-soufflage
Utilisez ce tableau comme un itinéraire vers les premiers contrôles, et non comme une feuille de paramétrage universelle. La qualité de la résine, la géométrie de la pièce, la tête de filière, le moule, le type de machine et les spécifications de qualité déterminent la fenêtre de fonctionnement correcte.
| Défaut ou terme de recherche | Couches de causes possibles | Première preuve à vérifier | Orientation corrective |
|---|---|---|---|
| Flash excessif | Trop de matière au niveau du pincement, moule ne se fermant pas complètement, problème de serrage, pincement, alignement ou timing usé ou endommagé. | Emplacement et épaisseur du flash, position de fermeture du moule, retour de serrage, poids de la pièce, condition de pincement | État correct de la fermeture ou de l'outillage ; puis redistribuez la matière plutôt que de réduire aveuglément la pièce entière |
| Pincement fin ou faible | Fondre trop chaud, matériau insuffisant au niveau de la soudure, géométrie de pincement inadaptée, pré-soufflage excessif ou précoce | Section de soudure, position de paraison, températures réelles, timing de pré-soufflage, état d'outillage approuvé | Restaurer la référence thermique et temporelle stable ; inspecter le moule avant d'ajouter du poids global |
| Coupe par pincement ou fente | Paraison froide, pincement pointu ou endommagé, fermeture rapide du moule, désalignement | Pièce avec bavure encore attachée, emplacement de découpe, mouvement du moule et bord d'outillage | Corriger les dommages physiques/l'alignement et vérifier la séquence de fermeture du moule ; effectuer uniquement des changements thermiques contrôlés |
| Épaisseur de paroi inégale | Position du profil, centrage de la matrice, affaissement de la paraison, sortie instable, déplacement du moule, refroidissement ou étirement asymétrique | Correction de la carte murale sur plusieurs cycles, poids de la pièce, retour d'information sur l'écart de matrice et côté défaut | Séparer un besoin de profil local de l'asymétrie mécanique ; utilisez la carte murale approuvée |
| Coins fins, épaule ou poignée | Forte extension locale, paraison trop petite ou mal placée, matériel programmé insuffisant, contact précoce | Emplacement minimum du mur, diamètre/longueur de la paraison, alignement du profil à la pièce | Placer le matériau dans la zone exigeante et confirmer la position de la paraison avant d'augmenter le poids total |
| Affaissement ou retrait de la paraison | Faible résistance à la fusion, température excessive, temps de suspension long, paraison lourde, comportement de la résine | Longueur et forme de la paraison en fonction du temps, état de fusion réel, timing de chute/transfert | Réduisez le temps sans prise en charge ou stabilisez la fusion et le rendement dans la fenêtre de processus approuvée |
| Boucle de paraison ou accrochage | Déséquilibre de température de filière, désalignement, contamination au niveau du rebord de filière, débit irrégulier | Direction de la boucle, état d'échauffement, état des lèvres et valeurs réelles de la zone de tête | Permettre un échauffement stable ; inspecter et nettoyer en utilisant la procédure approuvée ; corriger l'alignement plutôt que de compenser au niveau du moule |
| Paraison rugueuse, fracture fondue ou peau d'orange | Instabilité de l'écoulement, taux de cisaillement inapproprié, conditions de température, terrain de filière ou moule rugueux/mauvaise ventilation | S'il existe une rugosité sur la paraison libre, le taux d'extrusion, la surface du moule et les évents | Identifier la paraison par rapport à l'origine de la moisissure ; ramener le processus d'extrusion dans une fenêtre stable |
| Bulles ou vides | Humidité/condensation, gaz piégés, mauvais mélange, fuite/dégradation du matériau, contamination | Manipulation des matériaux, état de la trémie/goulot, configuration des bulles, besoins en résine et consistance de la matière fondue | Supprimer la cause de la manutention ; vérifier l'état du mélange et de l'équipement avant d'ajouter une contre-pression |
| Points noirs ou marques de brûlure | Résine dégradée, points morts, rebroyés contaminés, temps de séjour excessif ou arrêt/démarrage incorrect | Quand les taches ont commencé, lot de couleur/rebroyé, condition de purge, historique de température et temps d'arrêt | Mettre en quarantaine le matériel suspect et suivre la procédure de purge/nettoyage approuvée ; supprimer la source de dégradation |
| Lignes ou stries de matrice | Lèvre de filière endommagée/sale, contamination, matériau dégradé, couleur ou écoulement irrégulier | Si la ligne est fixée autour de la paraison, de l'inspection des lèvres de filière et de l'historique des changements de matériaux | Protéger les surfaces de précision et nettoyer selon la procédure ; mélange correct des matériaux ou dommages |
| Coup incomplet ou mauvais détail | Air restreint/insuffisant, fuite, mauvaise ventilation, paraison trop froide, synchronisation ou paraison courte | Air d'entrée de la machine pendant le soufflage, joint de soufflage, évents et région mince/non finie | Restaurer l'alimentation en air et la ventilation ; confirmer la capture de la paraison et la température de référence |
| Éteindre | Paraison faible ou coupée, pincement incorrect, serrage faible, étirement excessif, paraison courte ou soufflage agressif | Origine de la défaillance, capture de paraison, condition de pincement, carte murale et fermeture du moule | Corriger la première défaillance physique ; ne le cachez pas en ajoutant un poids de pièce large |
| Warpage, culbuteur ou col ovale | Refroidissement insuffisant ou irrégulier, canal bloqué, chaleur de fusion élevée, éjection précoce, répartition inégale du matériau | Eau d'alimentation/retour, modèle de température de la cavité, temps de refroidissement et changement après éjection | Restaurer une évacuation équilibrée de la chaleur ; puis examinez le temps de cycle et la répartition des murs |
| Fuite ou échec du test fonctionnel | Faiblesse due au pincement, trou d'épingle, paroi mince, finition du col, dommages causés par l'ébarbage, contamination ou configuration de test | Marquez la position exacte de la défaillance ; sectionner la pièce ; vérifier l'état du testeur et des garnitures | Tracer la fuite jusqu'à son stade de formation et répéter le test défini après correction |
Défauts de matière et de fusion : suivre le lot avant la machine
Lorsqu'un défaut apparaît après un changement de résine, de mélange maître ou de rebroyé, conservez les étiquettes et les échantillons avant d'ajuster l'équipement. Enregistrez la qualité de la résine, le lot, le rapport de couleur, la source de rebroyage, le tamis du broyeur, les conditions de stockage et l'heure du changement. Un mélange contaminé peut créer des points noirs, des stries, des bulles, des lignes de filière, de mauvaises soudures et une extrusion instable. Un seul ajustement ne peut pas tous les corriger.
L’humidité n’est pas identique selon les matériaux. Suivez les exigences de manipulation et de séchage du fournisseur de résine au lieu de supposer que chaque résine de moulage par soufflage nécessite le même traitement. La condensation sur le matériau froid ou dans la zone d'alimentation peut toujours créer un problème même lorsque le polymère n'est normalement pas séché. Le guide de dépannage LyondellBasell identifie la condensation et la non-uniformité de la fonte parmi les causes possibles de bulles et de défauts de paroi.
Points noirs, fumée et matières brûlées
Déterminez d’abord si le défaut est fixé sur un chemin d’écoulement ou distribué de manière aléatoire. Une ligne fixe peut indiquer un emplacement de matrice/tête. Des taches aléatoires peuvent suivre la résine contaminée, le matériau rebroyé ou dégradé libéré d'une zone morte. Examinez les enregistrements d'arrêts prolongés, d'exposition à haute température, de démarrage et d'arrêt, puis utilisez la méthode de purge approuvée par la machine et la résine. Ne grattez pas les surfaces des matrices de précision avec un outil non approuvé.
Stries de couleur et mélange incohérent
Vérifiez si la strie fait suite à un changement de matériau, à un rebroyage à faible densité apparente, à une interruption de l'alimentateur ou à une position de filière fixe. Inspectez le dossier de dosage et de mélange avant d’augmenter l’énergie de mélange. Une contre-pression plus élevée peut améliorer le mélange dans certains processus, mais elle peut également ajouter de la chaleur de cisaillement et du temps de séjour. La réponse correcte dépend de l'extrudeuse, de la résine et de la fenêtre de processus établie.

Défauts de paraison et épaisseur de paroi inégale
La paraison change déjà avant que le moule ne se ferme. Le gonflement de la matrice augmente sa taille à mesure qu'il sort de l'outillage ; la gravité et la faible résistance à la fusion peuvent le tirer vers le bas ; la température et le débit peuvent varier sur la circonférence. Une étude en libre accès d’ici 2025 surformation de paraison à l'aide de données de processus d'extrusiontraite également le gonflement, le rabattement et la répartition de la température comme des facteurs importants. C’est pourquoi une carte murale finie est plus utile qu’une simple épaisseur moyenne.
Quand le mur est mince d'un côté
Mesurez les mêmes positions circonférentielles sur plusieurs pièces consécutives. Si le côté mince reste fixe par rapport au moule, inspectez le centrage de la matrice, la position du moule, le refroidissement local et le contact précoce de la paraison. S'il tourne ou bouge, étudiez la stabilité de l'extrusion, la cohérence du matériau et le feedback. Ne compensez pas un désalignement mécanique avec un profil compliqué à moins que la cause physique n'ait été exclue.
Lorsqu'un coin, une épaule, une poignée ou un fond est fin
Ces caractéristiques étirent la paraison plus qu'un mur droit. Confirmez que la paraison atteint la longueur et la position correctes à la fermeture du moule. Alignez ensuite la section épaisse programmée avec la fonctionnalité exigeante. Kinggle'sprogrammation des paraisons et guide des épaisseurs de mursexplique plus en détail la position du profil, l'ouverture locale et l'échelle globale.
Lorsque l'épaisseur change d'un cycle à l'autre
Un profil n'est pas la première correction d'un processus instable. Comparez la température réelle, le débit d'extrusion, le tir ou la position de l'accumulateur, le cas échéant, la longueur de la paraison, le comportement hydraulique et la commande/rétroaction de l'écart de filière. Stabilisez le processus avant de modifier de nombreux points. Enregistrez la recette acceptée en tant que révision protégée afin que l'équipe puisse annuler une modification infructueuse.
Échecs de flash, de pincement et de pièces qui fuient
La bavure est le matériau situé à l'extérieur de la cavité moulée, généralement autour de la ligne de joint, du col et du pincement inférieur. Certaines bavures sont inhérentes au moulage par extrusion-soufflage et sont éliminées en aval. Le défaut est un bavure excessive, asymétrique ou instable qui affecte le réglage, la qualité de la soudure, le poids, la fermeture ou la fiabilité du cycle.
Lisez le modèle de flash comme preuve
- Flashez partout :Comparez le poids de la pièce, la taille de la paraison, l'achèvement de la fermeture du moule et l'état des pinces.
- Flash d'un côté :inspecter l'alignement du moule, le parallélisme, l'état de l'outillage et le placement des paraisons.
- Le flash devient plus épais avec le temps :examiner la dérive thermique, la dérive tir/sortie, l'usure et l'état hydraulique.
- Flash déchire la soudure lors du détourage :inspectez la géométrie de pincement, l’usure, la fermeture et le processus de coupe avant de modifier les températures.
Une soudure fine, une soudure déchirée et une paraison coupée sont différents modes de défaillance. Le guide de LyondellBasell sépare ces problèmes de pincement car les solutions probables peuvent aller dans des directions opposées. Conservez le flash attaché à l’échantillon défaillant jusqu’à ce que l’origine de l’échec ait été documentée.
Tracer une fuite jusqu'à l'étape de formage
Marquez l'emplacement de la fuite au testeur, puis sectionnez la pièce si la procédure qualité le permet. Une fuite au niveau de la soudure inférieure conduit l'équipe vers le pincement, la mise en place du matériau et le refroidissement. Un trou d'épingle dans le corps mène à une bulle, une contamination, une ligne de filière ou une fine paroi locale. Une fuite du col peut impliquer la formation de la finition, le détourage, la position de l'insert ou le montage de test. Vérifiez le testeur de fuite avec une référence connue avant de modifier le processus de moulage.
Défauts de surface : séparer la paraison du moule
Observez la paraison gratuite en toute sécurité depuis l’extérieur de la zone gardée. Si une ligne ou une rugosité existe déjà avant la fermeture du moule, examinez le matériau, la stabilité de la fusion et l'état de la matrice. Si la paraison semble acceptable mais que la surface finie est terne, piquée ou manque de détails, inspectez la surface du moule, les évents, le soufflage, la température et la condensation.
Peau d'orange et surface rugueuse
Les couches possibles incluent un écoulement irrégulier de la paraison, une mauvaise ventilation du moule, une alimentation en air faible ou restreinte, une fuite autour de la goupille de soufflage, une paraison froide ou une surface de moule endommagée. Vérifiez la pression au niveau de la machine pendant le coup ; un affichage du compresseur ailleurs dans l'usine ne prouve pas que la pression et le débit atteignent le moule au moment requis. Kinggle'sguide de planification des services publicscouvre le chemin de l'air et du refroidissement depuis l'alimentation de l'usine jusqu'au raccordement de la machine.
Lignes de découpe et stries fixes
Marquez la position de la strie autour de la pièce et comparez-la avec la paraison. S'il reste fixe, inspectez le chemin d'écoulement correspondant après l'arrêt et l'isolation corrects. Une entaille au niveau du rebord de la matrice peut se reproduire à chaque cycle. Une contamination ou une résine dégradée peut également se loger dans la tête et se libérer par intermittence. Le nettoyage doit protéger les surfaces de précision et suivre la procédure fournie.
Défauts de refroidissement, déformations et dérive dimensionnelle
Le gauchissement n'est souvent visible qu'après l'éjection. Comparez la pièce immédiatement après l'ouverture du moule, après le détourage et après le temps de conditionnement spécifié. Un fond de culbuteur, un col ovale ou une dérive dimensionnelle peuvent résulter d'un refroidissement insuffisant, d'une température de cavité inégale, d'un canal d'eau bloqué, d'une chaleur de fusion élevée, d'une manipulation précoce ou d'une répartition inégale des parois.
Enregistrez la température d'alimentation et de retour, la pression et, lorsque l'instrumentation est disponible, le débit du circuit du moule concerné. Le toucher n'est pas une mesure de température fiable et ne révèle pas de canal restreint. Si un côté de la pièce change alors que l'approvisionnement de l'usine reste stable, examinez l'état local du collecteur, de la connexion, du canal et du moule.
Vérifications de la machine, de l'IHM et des utilitaires avant l'ajustement du processus
L'IHM affiche les demandes, les commentaires, l'état de la séquence et les alarmes. Cela ne prouve pas qu'une vanne ait bougé, que de l'air ait atteint la goupille de soufflage ou que de l'eau ait coulé à travers un moule. Lisez une valeur définie et sa valeur réelle par paire, puis comparez l'écran avec le résultat physique.
| Observation | Ce qu'il peut séparer | Prochain contrôle de sécurité |
|---|---|---|
| La valeur de consigne de température est stable mais la valeur réelle dérive | Problème de recette versus problème de capteur, de chauffage, de refroidissement ou de contrôle | Examiner l'état de sortie, l'historique des alarmes et le chemin d'inspection électrique/thermique autorisé |
| L'alimentation en air est normale au ralenti mais un défaut apparaît lors du soufflage | Pression statique versus limitation dynamique de pression/débit | Enregistrer la pression d'entrée de la machine lors d'une demande simultanée en usine |
| La commande change mais la paraison ou la pièce ne répond pas | Commande de recette par rapport à un problème d'actionneur, de vanne, d'étalonnage, de blocage ou de retour | Comparez la commande et le feedback, puis faites remonter dans le cadre de la procédure de maintenance. |
| L'alarme se répète au même pas de cycle | Événement aléatoire par rapport à une condition permissive, de position ou de timing manquante | Conserver la première alarme et inspecter les entrées associées et l'état physique |
| Le défaut a commencé après le chargement d'une recette enregistrée | Défaut de machine par rapport à une inadéquation recette/moule/matériau | Comparez la révision, les unités, l'identité du moule et la ligne de base protégée sans écraser les preuves |
Utilisez leParamètres Kinggle HMI et guide des alarmespour une séquence structurée. Si le problème comprend des fuites, des changements de température, de l'huile sale, un refroidissement restreint ou des alarmes récurrentes, leliste de contrôle de maintenance préventivepermet de relier la qualité du produit à l’état de la machine.

La vue usine : créer un enregistrement de défauts qu’une autre équipe peut utiliser
« Température ajustée et maintenant meilleure » n'est pas un enregistrement reproductible. Un journal utile relie la pièce suspecte à une heure, un état de la machine et un résultat vérifié. Photographiez le défaut avec une échelle ou un emplacement marqué lorsque cela est possible et conservez un bon échantillon approuvé pour comparaison.
| Champ d'enregistrement | Que capturer | Pourquoi c'est important |
|---|---|---|
| Identité | Date/heure, machine, moule, cavité/tête, révision du produit, opérateur et équipe | Indique si le défaut fait suite à un équipement, un outillage ou une remise |
| Matériel | Qualité/lot de résine, mélange maître, source et proportion de rebroyage, temps de chargement | Relie les défauts à un changement matériel sans deviner |
| Symptôme | Localisation exacte, fréquence, premier cycle, photo et échantillon conservé | Sépare un défaut fixe d'une variation intermittente du processus |
| État du processus | Révision de la recette, températures réelles, poids des pièces, temps de cycle, observation de la paraison/injection et première alarme | Préserve la ligne de base avant que les ajustements n’effacent les preuves |
| Utilitaires | État de l'air et de l'eau d'entrée de la machine pendant la production ; état hydraulique pertinent | Révèle des problèmes d'installation partagée ou d'évacuation de la chaleur |
| Changement contrôlé | Ancienne valeur, nouvelle valeur, raison, personne et temps | Empêche plusieurs changements simultanés de cacher la cause |
| Vérification | Nombre de cycles stables défini par l'usine, le plan mural, le poids, les dimensions et les tests fonctionnels requis | Prouve si la correction a amélioré l'exigence réelle |
Quand arrêter l’ajustement et escalader
- Un dispositif de protection, de verrouillage, d'arrêt d'urgence ou de commande d'énergie dangereuse ne fonctionne pas comme prévu.
- Une collision mécanique, un mouvement inattendu, une condition électrique chaude, une fuite hydraulique ou un composant de pression endommagé sont suspectés.
- Le même défaut persiste après la restauration des références vérifiées en matière de matériaux, d’utilité et de recette approuvée.
- Le commandement et le feedback réel sont en désaccord, ou le processus ne répond pas de manière prévisible à un changement contrôlé.
- Une réparation, un étalonnage, un changement de programme ou une opération en dehors de la fenêtre de processus approuvée seraient nécessaires.
La prévention des défauts récurrents commence avant la mise en service de la machine
Pour une nouvelle machine d'extrusion-soufflage ou un nouveau moule, définissez la preuve d'acceptation avant l'essai. Fournissez le dessin de la pièce, la qualité de la résine, le poids cible, les emplacements critiques des parois, le col et les dimensions hors tout, le plan de coupe, le test de fuite ou de pression, les critères visuels, l'objectif de sortie et les utilités de l'usine. Un rapport d'essai utile relie les échantillons acceptés à la révision exacte du moule, du matériau et de la recette.
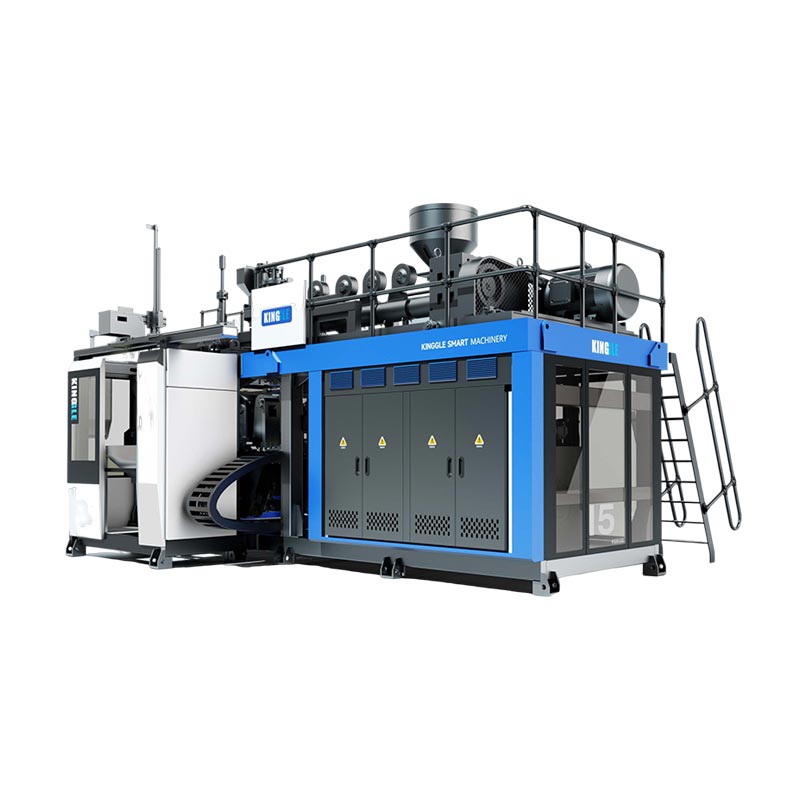
Les petits conteneurs et les projets à haut rendement peuvent convenir à unmachine de moulage par extrusion-soufflage continue. Les pièces plus grandes ou plus lourdes peuvent nécessiter unmachine de moulage par soufflage d'accumulateurs. Le choix correct dépend de la pièce et du package de processus, et non du seul nom du défaut. Parcourir Kinggleapplications de moulage par soufflageou envoyez les informations réelles sur le produit pour une discussion spécifique au projet.
Questions fréquemment posées
Quels sont les défauts d’extrusion-soufflage les plus courants ?
Les défauts courants comprennent des bavures excessives, des pincements faibles ou coupés, une épaisseur de paroi inégale, des coins fins, un affaissement ou une courbure de la paraison, une fracture par fusion, des bulles, des points noirs, des lignes de matrice, un soufflage incomplet, des éruptions, un gauchissement et des fuites.
Qu’est-ce qui cause une épaisseur de paroi inégale lors du moulage par soufflage ?
Les causes possibles incluent la position du profil, le centrage de la matrice, l'affaissement de la paraison, l'instabilité de l'extrusion ou de la taille des injections, l'alignement du moule, un refroidissement inégal et la quantité d'étirement requise par la géométrie de la pièce.
Comment réduire les bavures dans l’extrusion-soufflage ?
Vérifiez d'abord où se produit la bavure, le poids de la pièce, le placement de la paraison, la fermeture du moule, le comportement du serrage, l'alignement et l'état de pincement. Corrigez un défaut de fermeture ou d'outillage avant de modifier le poids global de la pièce.
Pourquoi y a-t-il des bulles dans une pièce moulée par soufflage ?
Les causes possibles incluent la condensation ou l'humidité, les gaz piégés, une uniformité de fusion insuffisante, une fuite de matériau, un matériau dégradé et une contamination. Vérifiez les besoins en résine et le chemin du matériau avant de modifier le processus.
La programmation paraison peut-elle corriger tous les défauts des parois minces ?
La programmation Parison ne peut pas corriger de manière fiable un désalignement de la matrice, une extrusion instable, un outillage endommagé, un mauvais refroidissement, une position incorrecte du moule ou un actionneur défectueux.
Que faut-il changer en premier lors du dépannage du moulage par soufflage ?
Commencez par restaurer et vérifier le matériau approuvé, la recette, l'utilité et l'état de base de la machine. Après avoir identifié la couche la plus probable, modifiez une variable contrôlée et répétez les mêmes mesures de pièce.
Pourquoi le même défaut réapparaît-il lors d’un autre quart de travail ?
Les défauts récurrents reviennent souvent lorsque les révisions de recettes, les changements de matériaux, les relevés d'utilité, les alarmes et les actions correctives ne sont pas enregistrés de manière cohérente. Un journal des défauts partagé et une base de référence protégée rendent le processus reproductible.
Références techniques
- LyondellBasell : Comment résoudre les problèmes de moulage par soufflage
- Plastiques de Formose : Guide de traitement par extrusion-soufflage PE et PP
- Teknor Apex : Guide de dépannage en matière d'extrusion-soufflage
- Revue de fabrication : Prédiction de la formation de paraisons à l'aide des données de processus d'extrusion-soufflage