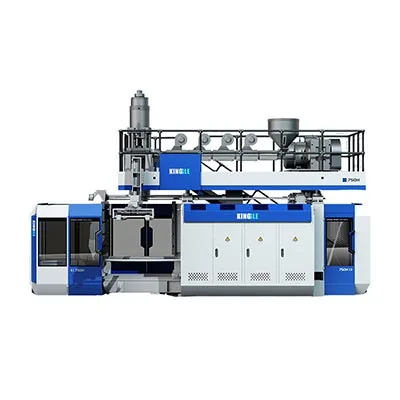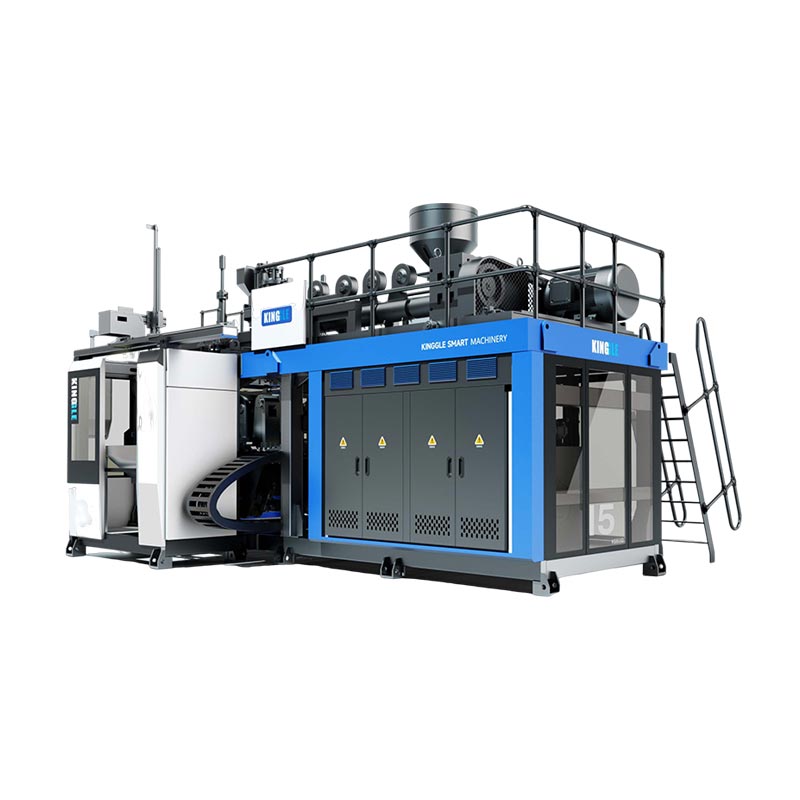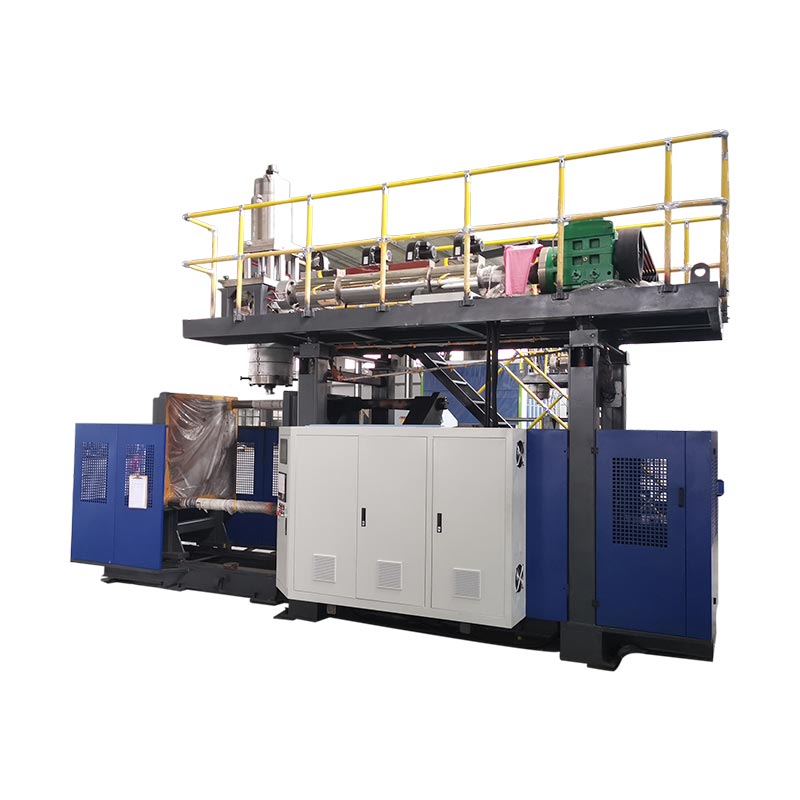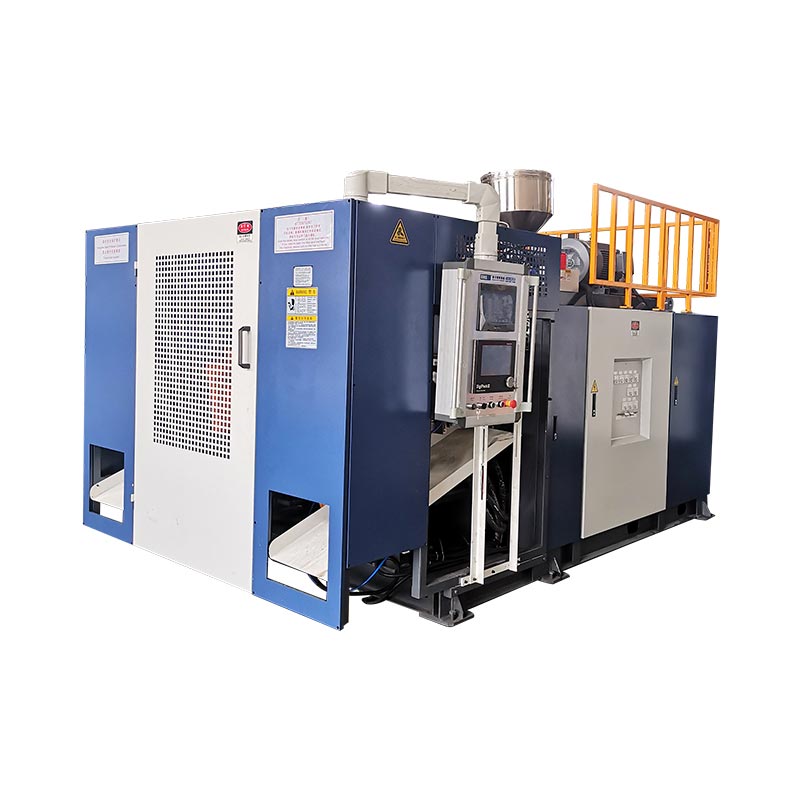
La durée du cycle de moulage par soufflage ne doit être réduite qu'une fois que l'équipe a mesuré où le cycle en cours est consommé et confirmé que la pièce acceptée répond toujours à ses spécifications.Le refroidissement occupe souvent le plus gros bloc, mais la livraison de la paraison, le mouvement des pinces, le soufflage, l'échappement, le retrait et l'attente en aval peuvent également donner le ton. Construisez une référence stable, nommez une contrainte mise en évidence, modifiez uniquement la variable qui la contrôle, puis comparez le rendement accepté, la distribution des murs, les dimensions, la forme après éjection, les tests fonctionnels requis et les défauts avant de conserver le cycle plus court, avec le produit, la résine, le moule, l'état d'utilité et la révision de la recette finale enregistrés afin qu'une autre équipe puisse répéter le résultat.

Terminologie utilisée par les équipes de production :optimisation du temps de cycle de moulage par soufflage, temps de cycle de moulage par extrusion-soufflage, temps de cycle de la machine de soufflage de bouteilles, rendement de la machine de moulage par soufflage, réduction du cycle, optimisation du temps de refroidissement et efficacité de la production de moulage par soufflage. Ces termes pointent vers le même objectif commercial, mais le travail technique commence par un processus mesuré plutôt que par un pourcentage cible.
Six lieux où le cycle peut être contraint
| Bloc de cycle | Mesurer à la machine | Preuve avant de raccourcir | Échec qui peut apparaître plus tard |
|---|---|---|---|
| Paraison ou fusillade | Signal de début/fin répétable, longueur de paraison, position du tir ou de l'accumulateur | Livraison stable et relation correcte avec la fermeture du moule | Affaissement, paraison courte, sangle, changement de poids ou de profil |
| Fermer et verrouiller | Commande, retour de position et état d'achèvement | Mouvement clair, fermeture complète et état de machine approuvé | Flash, dommage par pincement, fermeture incomplète ou collision |
| Coup et échappement | Synchronisation, climatisation à l'entrée de la machine et comportement de la pression pendant l'événement | Gonflage complet, détails, ventilation et libération en toute sécurité | Pièce incomplète, éclatement, collage ou ouverture anticipée |
| Refroidissement | Conditions d'alimentation et de retour par circuit, modèle de température du moule et état de la pièce à l'éjection | Dimensions, paroi, col, base et forme post-éjection stables | Déformation, col ovale, retrait, culbuteur ou coupe à chaud |
| À emporter et en aval | Séquence robot, convoyeur, taille-bordure et testeur | La pièce efface chaque interface au rythme de la production | Collisions, bourrages, dommages aux garnitures ou retard des testeurs |
01 / Ligne de baseCommencez par le cycle que la ligne est réellement en cours d'exécution
Un projet à temps de cycle nécessite un point de mesure reproductible. Sur une ligne d'extrusion continue, ce point peut être le signal associé à la coupe de paraison ou au début de la séquence machine répétée suivante. Sur une machine à accumulateur, la production peut être mieux comprise grâce à la préparation des tirs, à la position de l'accumulateur, à l'expulsion et à la séquence de moulage. Choisissez un signal qui apparaît une fois par événement de formation complet et documentez-le. Ne comparez pas une cible IHM d’une machine avec une observation chronométrée manuellement d’une autre.
Le Kinggle hébergéMoog DigiPack III mode d'emploidécrit clairement la distinction. Pour l'extrusion continue, le contrôleur peut relier le profil de paraison au temps de cycle et mesurer l'intervalle entre les signaux de démarrage successifs. Pour une machine à accumulateur, le profil de la paraison est lié à la position de l'accumulateur pendant que le matériau est poussé vers l'extérieur. Cette différence est importante car la même modification temporelle peut décaler le profil du mur sur une machine tout en ayant un effet différent sur l'autre.
Enregistrez au moins suffisamment d’événements consécutifs pour voir une variation normale. L'usine doit choisir la période d'échantillonnage, mais elle doit couvrir le modèle de fonctionnement réel : les deux stations sur une ligne à deux stations, toutes les sorties de filière ou cavités pertinentes, l'enlèvement de pièces de routine et l'équipement en aval qui régit la libération. Notez séparément les alarmes, les arrêts courts et les interventions manuelles. Une moyenne qui inclut les temps d'arrêt non classés masque le cycle, tandis qu'un meilleur événement unique masque la répétabilité.
Conservez la partie acceptée à côté du relevé de chronométrage. Capturez la révision du produit et du moule, la qualité et le lot de résine, la couleur ou la règle de rebroyage, la révision de la recette, l'état de température réel, l'état de l'air d'entrée de la machine et de l'eau de refroidissement, le poids des pièces, les emplacements critiques des parois, les dimensions et les tests fonctionnels requis. Cet enregistrement constitue la référence. Si l’essai le plus court échoue, l’équipe peut revenir à un processus connu plutôt que de le reconstruire de mémoire.
02 / DiagnosticTracez l'événement qui limite le prochain cycle
La plupart des IHM facilitent la modification des paramètres d'heure. Cette commodité peut amener une équipe à réduire le plus grand nombre visible avant de découvrir ce qu’elle contrôle. Divisez le cycle en blocs physiques et surveillez leurs limites : préparation de la paraison ou du shot, transfert du moule, fermeture et verrouillage, mouvement de la soufflante, gonflage, refroidissement, évacuation, ouverture, retrait et manipulation en aval. Certains blocs se présentent en série. D'autres se chevauchent. Le cycle total est défini par le chemin qui doit se terminer avant que le prochain événement de formation puisse commencer.
Une simple chronologie est plus utile qu’une liste de paramètres. Enregistrez le signal de début et de fin pour chaque bloc et comparez la commande avec le retour réel. Si le refroidissement se termine mais que la machine attend un signal d'effacement du robot, la réduction du temps de refroidissement peut créer une pièce plus chaude sans modifier le cycle. Si la paraison suivante n'est pas prête au retour du moule, une ouverture plus rapide ne peut pas augmenter le rendement. Si un tailleur ne peut pas nettoyer les pièces au nouveau rythme, la contrainte s'est déplacée vers l'aval.
Kinggle'sGuide des paramètres et alarmes de l'IHMsépare les valeurs définies des valeurs réelles pour cette raison. Une commande montre ce que le contrôleur a demandé. L'état du capteur, le retour de position et l'observation physique indiquent si l'action s'est produite. L'historique des alarmes de la machine peut également révéler le premier verrouillage ou autorisation qui a interrompu la séquence. Une réinitialisation peut supprimer le meilleur indice.
Classez chaque délai avant de modifier la recette. Un temps productif est nécessaire pour former et stabiliser la pièce. Le temps conditionnel protège un mouvement ou attend un état vérifié. L'attente évitable provient d'un robot en retard, d'un service public instable, d'un circuit de refroidissement bloqué, d'une paraison incohérente, d'une confirmation manuelle ou d'une congestion en aval. Les pertes de maintenance proviennent de l'usure, des fuites, d'une mauvaise lubrification, de capteurs endommagés ou de problèmes d'alignement. Chaque classe a un propriétaire différent et une correction différente.
03 / Evacuation de la chaleurVérifiez les performances de refroidissement avant de réduire le temps de refroidissement
LyondellBasell'sGuide du moulage par soufflage de polyoléfineindique que le refroidissement occupe la majeure partie du cycle de moulage dans de nombreuses applications de moulage par soufflage de polyoléfines. Le guide relie les cycles plus courts aux conditions de transfert de chaleur telles que la température de fusion, la température du moule, le débit d'eau et les turbulences, tout en exigeant la qualité de pièce souhaitée. Il s’agit d’une orientation utile pour le diagnostic, et non d’un ensemble de valeurs Kinggle universelles.
Commencez par la source de refroidissement et suivez le circuit réel. Enregistrez les conditions d'alimentation et de retour du liquide de refroidissement avec une production stable, pas seulement l'affichage du refroidisseur. Vérifiez si le moule reçoit le débit spécifié et si les circuits parallèles sont équilibrés. Recherchez un circuit chaud, un tuyau restreint, un canal contaminé, une connexion incorrecte, une poche d'air, un joint qui fuit ou une charge thermique partagée avec une autre machine. LeGuide utilitaire de la machine de moulage par soufflageexplique pourquoi il faut distinguer l'alimentation de l'installation et l'état de l'entrée de la machine.
Cartographiez le moule et la pièce éjectée. Une lecture sur une seule surface ne peut pas représenter un moule avec des inserts de col, des zones de pincement, des poignées épaisses, des bases profondes et des circuits séparés. Utilisez la méthode de mesure approuvée par l'usine et comparez les emplacements reproductibles. Observer l'apparition de déformations : à l'intérieur du moule, lors du démoulage, au détourage, sur le convoyeur de refroidissement ou après que la pièce ait atteint l'état ambiante. Une pièce chaude qui semble acceptable pendant une minute peut présenter plus tard un col ovale, un fond de culbuteur, un retrait ou une dérive dimensionnelle.
Formose Plastiques'Guide du processus de moulage par extrusion-soufflage de polyéthylènerépertorie un cycle court, une température de moule élevée et des canaux de liquide de refroidissement obstrués parmi les causes possibles lorsqu'une pièce est trop chaude. Il relie également un refroidissement insuffisant du moule au gauchissement et conseille de vérifier le débit d'eau, la température du moule et l'état des canaux. Ces relations justifient une enquête sur le refroidissement, mais la qualité de la résine, le moule et les spécifications du produit déterminent la fenêtre de fonctionnement acceptable.
N'abaissez pas la température du liquide de refroidissement par habitude. La condensation dépend de la relation entre la température de surface, la température ambiante et l'humidité. L'eau présente sur ou autour du moule peut affecter la pièce et créer des problèmes d'équipement ou de lieu de travail. Enregistrez l'état de la pièce lorsque la condensation est proche de la limite de fonctionnement et suivez les procédures du refroidisseur, du moule et de l'usine. Améliorer la répartition du débit ou nettoyer un circuit restreint peut récupérer le transfert de chaleur sans déplacer la cible de température.
04 / Conception des piècesLa répartition des murs modifie la quantité de chaleur que le moule doit éliminer
La demande de refroidissement suit le plastique présent dans la pièce. Une zone épaisse contient plus de matière chaude qu'une zone mince et peut rester molle une fois que les parois voisines sont prêtes à être éjectées. La prolongation de la totalité de la phase de refroidissement peut protéger cet endroit, mais elle maintient également plus longtemps toutes les autres zones du moule. Avant d'accepter un long cycle comme inévitable, comparez la carte murale mesurée avec les exigences de conception et l'étirement attendu de la paraison à la cavité.
Le manuel Moog DigiPack III hébergé par Kinggle explique que la programmation paraison contrôle l'écart entre les matrices sur toute la longueur du produit. Il relie également les sections de paroi lourdes inutiles à un refroidissement plus long et explique que le profil doit être vérifié par rapport à l'épaisseur de paroi mesurée sur des conteneurs d'essai. Utilisez cette relation avec précaution. Le retrait de matière ne constitue pas un raccourci dans le temps de cycle, à moins que la pièce révisée réponde toujours aux exigences de poids, de paroi minimale, d'impact, de charge supérieure, de chute, de pression, de résistance chimique et de dimensions qui s'appliquent au produit.
Localisez d’abord la région chaude ou déformée sur la pièce finie. Connectez ensuite cette position au programme de paraison, d'étirement du moule, de pincement et de refroidissement. Une base lourde peut provenir du profil, de la capture de la queue ou de la géométrie. Une poignée chaude peut impliquer une sangle, un étirement local, une ventilation ou un refroidissement. Un col chaud peut impliquer un contact avec une goupille de soufflage, un refroidissement de l'insert, un excès de matière ou une libération retardée. Leguide de programmation des paraisonsfournit une méthode basée sur la mesure pour déplacer le matériau du profil plutôt que de modifier les points par apparence.
La conception du moule définit également la voie de transfert de chaleur disponible. Le placement des canaux, le chemin d'écoulement, les inserts, la construction du col, la ventilation, le contact avec la surface et la conception de la ligne de joint peuvent limiter la rapidité avec laquelle la pièce se stabilise. Utilisez KinggleGuide de conception de moules d'extrusion-soufflagelorsque la même région chaude reste après la vérification des services publics et de la distribution murale approuvée. Une contrainte locale persistante peut nécessiter une correction de moisissure, et non un autre changement de minuterie.

Conservez le poids de la pièce approuvé comme résultat, et non comme seul contrôle. Deux pièces ayant le même poids total peuvent avoir des répartitions de parois et un comportement de refroidissement différents. Sectionnez ou mesurez les emplacements qui régissent les performances et vérifiez la forme post-éjection au moment défini par le plan de contrôle du produit. C’est ainsi que le travail sur l’épaisseur des murs devient une preuve utile du processus plutôt qu’une affirmation générale sur les économies de matériaux.
05 / Logique machineLes machines à continu et à accumulateur ne partagent pas un seul modèle de synchronisation
Sur une machine d'extrusion-soufflage continue, l'extrudeuse délivre une paraison en continu tandis qu'un ou plusieurs postes de moulage se déplacent dans leurs séquences. Le temps de cycle, la longueur de la paraison, le timing de coupe et le programme d'épaisseur de paroi peuvent ainsi être liés. Si le cycle change, le contrôleur doit toujours placer le profil prévu le long de la paraison physique et à l'intérieur du moule. Une séquence de stations plus courte qui modifie le profil ne constitue pas un changement de vitesse neutre.
Le manuel du contrôleur Moog décrit le contrôle de profil basé sur le temps pour les machines continues et le contrôle basé sur la position pour les machines à accumulateurs. Dans une configuration continue, il peut déterminer le temps de cycle à partir de l'intervalle entre les signaux de démarrage tels que les coupes de paraison successives. Dans une configuration à accumulateur, le profilé mural suit la position de l'accumulateur lors de l'extraction. Cette distinction publiée explique pourquoi une usine doit identifier le mode de la machine et du contrôleur avant d'emprunter une méthode de temps de cycle à une autre ligne.
Une machine à accumulateur doit également préparer la grenaille requise pendant que la séquence de moulage se déroule. Demandez si la plastification ou l'accumulation est terminée avant que le moule ne soit prêt pour le prochain coup. Si l'accumulateur est encore en train de se remplir, le fait de réduire les secondes après l'ouverture du moule ne réduira peut-être pas le cycle complet. Si l’accumulation se termine tôt, le chemin de moulage et de refroidissement peut constituer une contrainte. Enregistrez la préparation réelle du tir, la position du coussin ou de la fin, l'état de fusion et le poids de la pièce au lieu de déduire l'état de préparation à partir d'une seule valeur cible.
La disposition des stations modifie également la chronologie. Une machine continue à deux stations peut utiliser une station pendant que l'autre refroidit ou libère une pièce, mais l'extrudeuse, la tête de filière, le mouvement de transfert, le système de refroidissement et l'équipement en aval doivent prendre en charge le chevauchement. Kinggle'scomparaison entre une seule station et deux stationsexplique cette décision de capacité. Les configurations multi-têtes et multi-empreintes affectent les pièces par événement et l'équilibre entre les sorties ou les cavités ; leguide multi-têtes versus multi-empreintessépare ces termes.
Utilisez le bon dénominateur lorsque vous comparez des machines. Un événement formateur n’est pas toujours une partie. Comptez les pièces acceptées de toutes les têtes, cavités et stations concernées, puis incluez les contraintes qui rendent ces pièces commercialisables. Une machine avec un mouvement de séchage rapide peut toujours produire moins de pièces acceptées par heure si l'extrusion, le refroidissement, le détourage ou la stabilité de la qualité ne peuvent pas suivre le rythme.
06 / SéquenceRécupérez le temps d’attente sans chevauchement des aléas
Une fois le refroidissement et la livraison de la paraison compris, examinez les écarts entre les actions. Un retard peut être historique plutôt que nécessaire, mais il peut également fournir une autorisation, une stabilisation de la pression, un échappement, une confirmation du signal ou un transfert sécurisé. Identifiez la condition protégée par chaque retard. Vérifiez ensuite si le contrôleur dispose déjà d’un retour d’information fiable pour cette condition. Remplacer une attente fixe par un signal d'achèvement vérifié peut améliorer la répétabilité, mais uniquement lorsque la conception de la machine et la logique de contrôle approuvée le prennent en charge.
Kinggle est hébergéManuel d'utilisation de la machine de moulage par soufflage automatiquesépare les catégories de timing telles que la fermeture du moule, le timing du soufflage, les actions liées à l'échappement, la micro-ouverture du moule, le mouvement des goupilles de soufflage et les retards du robot. Le manuel lie à plusieurs reprises les valeurs au produit réel ou aux conditions de production. Son interface s'applique à la famille de machines documentée et peut différer selon le modèle, l'option ou la version du logiciel, elle ne doit donc pas être transformée en une liste générique de secondes recommandées.
Observez la séquence physique dans des conditions réduites et contrôlées autorisées par la procédure machine. Confirmez que les tuyaux, les câbles, les goupilles de soufflage, les noyaux, les dispositifs de retrait et la pièce restent dégagés sur tout le trajet. Lisez la commande et les commentaires ensemble. Si un mouvement atteint la position plus tôt mais que la séquence attend toujours, trouvez la permissive exacte. Si le retour arrive en retard ou par intermittence, corrigez la cause du capteur, du mécanisme ou de l'utilitaire avant de réduire la minuterie qui le masquait.
Le travail en aval s’inscrit dans le même calendrier. Un robot peut vider le moule rapidement mais placer les pièces sur un convoyeur déjà plein. Une tondeuse peut nécessiter une température de pièce stable. Un testeur de fuite peut devenir un goulot d’étranglement une fois que la production de la machine augmente. Enregistrez la longueur de la file d'attente et les causes d'arrêt dès le premier cycle soutenu, et pas seulement pendant quelques cycles sur la machine. Le cycle machine sûr le plus rapide n’est pas utile s’il éloigne les défauts ou les encombrements d’une station.
07 / ExpérienceExécutez un essai de temps de cycle contrôlé qu'une autre équipe peut répéter
Un essai utile commence par une question telle que « Le circuit du moule B limite-t-il l'éjection en toute sécurité ? » ou "Le délai d'effacement du robot persiste-t-il une fois le capteur vérifié ?" Cela ne commence pas par « Rendre le cycle plus rapide ». Indiquer la contrainte suspectée, le changement, la réponse attendue et les contrôles partiels pouvant rejeter l'essai. Désignez une personne pour contrôler les modifications des recettes et une autre pour enregistrer les résultats afin que plusieurs ajustements ne se produisent pas entre les échantillons.
-
Gelez la ligne de base approuvée.Enregistrez ou imprimez les paramètres validés, identifiez l'emballage du produit et conservez les échantillons acceptés. Enregistrez la variation réelle du cycle et la sortie acceptée dans des conditions stables.
-
Nommez une contrainte.Utilisez la chronologie de la séquence, la carte de refroidissement, les relevés des services publics, l'historique des alarmes et les observations en aval. Écrivez la preuve qui pointe vers cette contrainte.
-
Définissez le changement autorisé.Utilisez la documentation de la machine, du moule et de la résine. Définissez une limite d’ajustement contrôlée et un point de retour. Ne modifiez pas une autre variable pendant la fenêtre d’observation.
-
Définissez les déclencheurs de rejet.Incluez des signes pertinents tels qu'une paraison instable, un mouvement incomplet, des pièces chaudes ou collantes, une déformation, un mouvement dimensionnel, un poids ou une rupture de mur, un éclair, une éruption, des alarmes, des bourrages ou un comportement dangereux.
-
Passez par la stabilisation.Marquez les pièces par heure, station, tête ou cavité. Ne jugez pas la nouvelle condition à partir de la première pièce si la variable modifiée a besoin de temps pour atteindre un nouvel état stable.
-
Mesurez la fenêtre de production acceptée.Appliquer les contrôles contrôlés visuels, de poids, de paroi, dimensionnels et fonctionnels. Incluez le découpage, les tests et le conditionnement en aval lorsqu'ils définissent une pièce vendable.
-
Conserver, rejeter ou enquêter.Conservez la modification uniquement lorsque la fenêtre définie passe et que la sortie acceptée s'améliore. Restaurer la ligne de base si la qualité ou le contrôle se détériore. Ouvrez une action d'outillage, d'utilitaire ou de maintenance lorsque l'essai révèle une cause physique.
Le plan d'échantillonnage doit correspondre à la ligne. Sur une machine à double station, incluez les deux côtés. Sur une configuration multi-têtes, préservez l’identité de la tête. Sur un moule multi-empreintes, préservez l’identité de la cavité lorsque cela est possible. Une moyenne peut dissimuler un circuit chaud ou une sortie mince. Leguide des défauts de moulage par soufflagemontre comment des modèles fixes et aléatoires conduisent à des contrôles différents.
Les enregistrements d'essai doivent inclure l'ancienne valeur, la nouvelle valeur, l'heure du changement, la personne responsable, la distribution réelle du cycle, le lot de matériaux, l'état d'utilité, les identifiants des échantillons, les résultats mesurés, les rejets et la décision finale. Les photographies sont utiles pour déterminer la forme et la localisation des défauts, mais elles ne remplacent pas les mesures. Si le processus revient à la ligne de base, enregistrez-le également. Un essai raté peut encore empêcher un autre changement de répéter la même idée.
08 / CapacitéCalculer le rendement des pièces acceptées, et non le mouvement en cycle sec
Les résultats du cycle sec décrivent le mouvement de la machine sans la charge complète de matériaux, de refroidissement et de réception des pièces. C'est utile pour vérifier la capacité de mouvement, mais ce n'est pas une promesse de production vendable. Un calcul de production doit utiliser la pièce réelle, la résine, le moule, le nombre de têtes ou d'empreintes, le système de refroidissement, l'équipement en aval et la méthode d'acceptation. C'est pourquoi Kinggle'sprocessus d'information sur le projetdemande les exigences en matière de taille, de poids, de matériau, d'épaisseur et de rendement du produit avant de recommander une machine.
Mesurez la production acceptée directement sur une fenêtre de production représentative. Comptez uniquement les pièces qui répondent aux critères de lancement définis et enregistrez séparément les arrêts planifiés, les arrêts imprévus, les pertes de configuration et les rejets. Ne les cachez pas dans un seul facteur d’efficacité inexpliqué. Si la ligne produit plusieurs pièces par événement, rapprochez le comptage par station, tête ou cavité afin qu'une sortie désactivée ne disparaisse pas dans le total.
| Métrique | Calcul ou observation | Utiliser | Erreur de rapport courante |
|---|---|---|---|
| Secondes de cycle | Temps entre le même événement au cours de cycles stables répétés | Affiche le rythme et la variation des événements machine | Signaler l'événement le plus court |
| Pièces par événement | Pièces physiques acceptées libérées par un événement de formage complet | Connecte les têtes, les cavités et les stations avec du volume | En supposant que chaque point de vente produit |
| Rendement horaire théorique | (3 600 / secondes de cycle) × pièces par événement | Comparaison de planification dans des conditions ininterrompues | Appelant le résultat une production garantie |
| Production horaire acceptée | Pièces acceptées / heures de production observées | Affiche la sortie utilisable du package de produit testé | Comptage des pièces purgées, préparées ou rejetées |
| Modifier le résultat | Sortie acceptée après moins sortie acceptée avant, dans des conditions correspondantes | Teste si la modification a amélioré l'objectif réel | Comparer différents produits, équipes ou utilitaires |
Rapportez la qualité en plus de la vitesse. Incluez les résultats du poids et des parois, les dimensions critiques, les résultats des tests fonctionnels, le nombre de rebuts ou de cales, l'état d'utilité et la révision de la recette. Une réduction de deux secondes n'a aucune signification autonome sans le cycle d'origine, le nombre de pièces, le rendement accepté et les conditions de test. Cet article ne publie donc pas d’objectif d’amélioration en pourcentage. Le résultat doit provenir des données de la ligne de l'acheteur.
Pour une nouvelle machine ou un nouveau moule, définissez la méthode de sortie avant l'essai. Kinggle'sguide de test d'acceptation en usineexplique comment relier le cycle mesuré aux conditions exactes du produit, du matériau, du moule et de l'utilité. Utilisez leliste de contrôle de démarragepour établir un état stable avant le chronométrage, et leguide de changementpour séparer les pertes de configuration d'une production régulière.
09 / LimitesArrêtez l'essai lorsque le processus perd le contrôle
Arrêtez et rétablissez l'état approuvé si un dispositif de protection, un verrouillage, un arrêt d'urgence ou une commande d'énergie dangereuse ne fonctionne pas comme prévu. Arrêtez-vous en cas de mouvement inattendu de la machine, de risque de collision, de comportement hydraulique ou pneumatique inhabituel, de composants sous pression endommagés, de surchauffe électrique, de fuites ou de désaccord entre le feedback affiché et la position physique. Le travail en temps de cycle n'autorise jamais une opération autour d'un défaut.
Des preuves partielles peuvent également arrêter le procès. Surveillez une paraison qui n'arrive plus dans la bonne position, une fermeture incomplète du moule, une bavure montante, un poids instable, des parois critiques minces, des éruptions, des détails incomplets, des collages, des dommages aux garnitures, des déformations, des cols ovales, des fonds de culbuteurs, un retrait ou un échec des tests fonctionnels. Le guide de processus de Formosa relie plusieurs de ces symptômes à une chaleur excessive, un refroidissement insuffisant, un cycle court ou un état du canal de refroidissement. Utilisez le symptôme pour rouvrir le diagnostic correct plutôt que d'ajouter un long temps de refroidissement sans trouver la cause.
Escalader lorsque la contrainte nécessite un changement de canal de moule, une modification de matrice ou de goupille de soufflage, un changement de programme de contrôle, un changement de verrouillage, un travail sur le système de pression ou une opération en dehors de la fenêtre de résine et de machine qualifiée. Utilisez leguide de maintenance préventivepour des résultats d’équipement reproductibles. Un mécanisme usé peut ralentir le cycle, mais une commande plus rapide ne le réparera pas.
Terminez le projet avec une référence publiée. Mettez à jour la recette uniquement via le processus d'approbation de l'usine, joignez l'échantillon et le dossier de mesure, et indiquez le produit, le moule, la résine et la configuration de la machine couverts par le résultat. Conservez les essais rejetés dans le journal des modifications. Lorsque l’équipe suivante parvient à reproduire le cycle accepté et à expliquer ses limites, l’amélioration est prête pour une production normale.
10/ RéponsesQuestions fréquemment posées sur la durée du cycle de moulage par soufflage
Qu’est-ce qui détermine la durée du cycle d’extrusion-soufflage ?
Le temps de cycle est déterminé par le chemin requis le plus lent à travers la préparation de la paraison ou de la dose, le mouvement du moule, le gonflage, le refroidissement, l'échappement, l'ouverture, le retrait et la manipulation en aval. La géométrie du produit, la répartition des parois, le comportement de la résine, le refroidissement du moule, l'architecture de la machine et les critères acceptés des pièces affectent tous cette voie. Mesurez la séquence réelle et les signaux de retour avant de décider quelle minuterie est responsable.
Le refroidissement est-il toujours la partie la plus longue d'un cycle de moulage par soufflage ?
Le refroidissement occupe la majeure partie du cycle de moulage dans de nombreuses applications de polyoléfines, selon le guide de moulage par soufflage de LyondellBasell, mais il ne constitue pas automatiquement la contrainte active sur chaque ligne. La livraison de la paraison, le remplissage de l'accumulateur, le transfert du moule, le dédouanement du robot, le détourage ou les tests peuvent régir le prochain démarrage. Une chronologie montre si la réduction du refroidissement modifierait le cycle complet ou éjecterait seulement la pièce la plus chaude.
Comment réduire le temps de refroidissement sans provoquer de déformation ?
Vérifiez d'abord les conditions d'alimentation et de retour du liquide de refroidissement, l'équilibre du circuit, la propreté des canaux, la température du moule et l'emplacement chaud de la pièce. Comparez la répartition des murs avec le dessin et le processus approuvé. Modifiez une condition documentée, laissez le processus se stabiliser et vérifiez les dimensions et la forme après l'intervalle post-éjection requis. Si la même région chaude locale demeure, la répartition des moisissures ou des murs peut nécessiter un examen technique.
Un cycle plus court augmente-t-il toujours le rendement du moulage par soufflage ?
Non. Le rendement n'augmente que lorsque le cycle modifié constitue la contrainte de ligne et que les pièces supplémentaires sont acceptées. Un événement machine plus rapide peut créer des pièces plus chaudes, plus de rebuts, des bourrages de robot, des dommages de coupe ou un retard du testeur. Comparez les pièces acceptées par heure observée dans des conditions de produit, de matériau, de moule, d'utilité et de qualité correspondantes. Conservez le mouvement du cycle sec, la production théorique et la production acceptée sous forme de chiffres distincts.
Comment la programmation paraison affecte-t-elle le temps de cycle ?
La programmation Parison change l'endroit où le matériau se trouve le long du produit. Les zones trop lourdes peuvent nécessiter davantage de refroidissement, tandis que les zones trop fines peuvent échouer aux tests du produit. Sur les machines en continu, le profil du mur peut également être synchronisé avec le temps de cycle, de sorte qu'un changement de synchronisation peut modifier le placement du profil. Vérifiez l'emplacement des murs, le poids des pièces et l'alignement du profil après un changement de cycle au lieu de supposer que la courbe enregistrée reste correcte.
Quelles données doivent être envoyées à Kinggle pour un problème de temps de cycle ?
Envoyez le modèle de la machine et la version du contrôleur, le dessin du produit, les identifiants des moules et des outils, la qualité et le lot de résine, la révision de la recette, la vidéo du cycle capturée depuis un emplacement sûr, la chronologie des événements, l'historique des alarmes, le poids des pièces et la carte murale, les dimensions critiques, les photos des défauts, les observations d'air d'entrée de la machine et d'eau de refroidissement, les causes d'arrêt en aval et la sortie acceptée sur une période définie. Ces preuves permettent de distinguer les causes du refroidissement, de l'outillage, des commandes, des services publics, des matériaux et de l'équilibrage des lignes.

Discutez du produit et du cycle comme un seul système
Envoyez le dessin de la pièce, la résine, le moule, la configuration de la machine, le calendrier du cycle actuel, les observations d'utilité et les résultats de qualité mesurés. Kinggle peut examiner les preuves concernant la machine, l'outillage, les contrôles et l'objectif de production.
Envoyez vos données de productionSources utilisées pour ce guide
Les manuels hébergés par Kinggle prennent en charge les déclarations sur les commandes documentées et la séquence de la machine. Les guides du producteur de polymère prennent en charge les relations entre refroidissement et défauts. Les sources OSHA sont incluses pour la limite de sécurité des États-Unis. Aucune de ces sources ne fournit un objectif de cycle universel pour chaque produit ou machine.
- Manuel d'utilisation de la machine de moulage par soufflage automatique hébergée par Kinggle, consulté le 8 septembre 2026.
- Manuel du contrôleur d'épaisseur de paroi Moog DigiPack III Parison, MRJ06301, hébergé par Kinggle, consulté le 8 septembre 2026.
- LyondellBasell, un guide du moulage par soufflage de polyoléfines, consulté le 8 septembre 2026.
- Formosa Plastics, Guide du processus de moulage par extrusion-soufflage de polyéthylène, consulté le 8 septembre 2026.
- OSHA 29 CFR 1910.147, Contrôle des énergies dangereuses, consulté le 8 septembre 2026.
- OSHA 29 CFR 1910.212, Exigences générales pour toutes les machines, consulté le 8 septembre 2026.