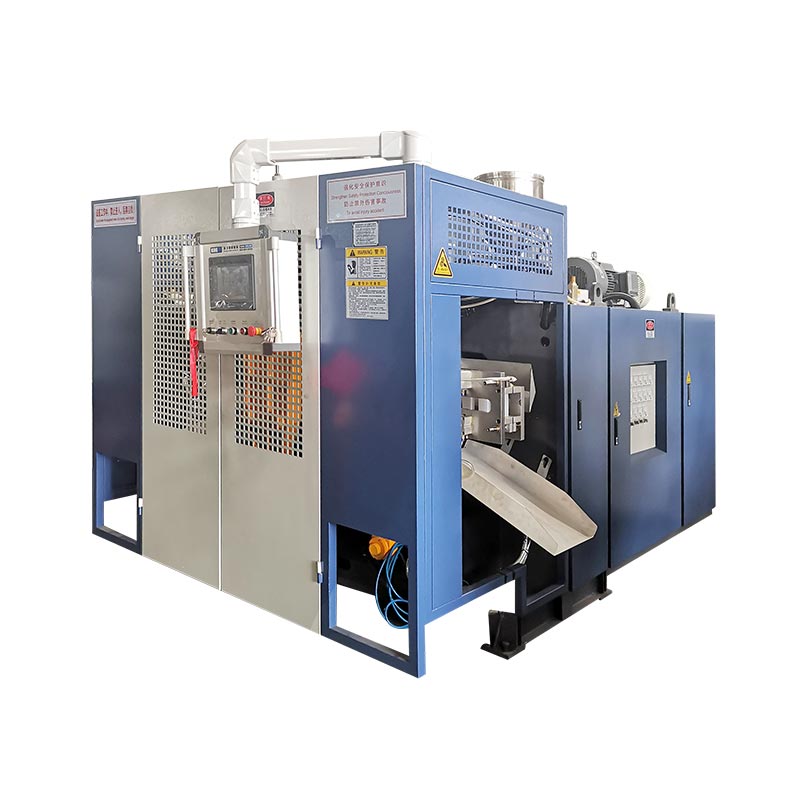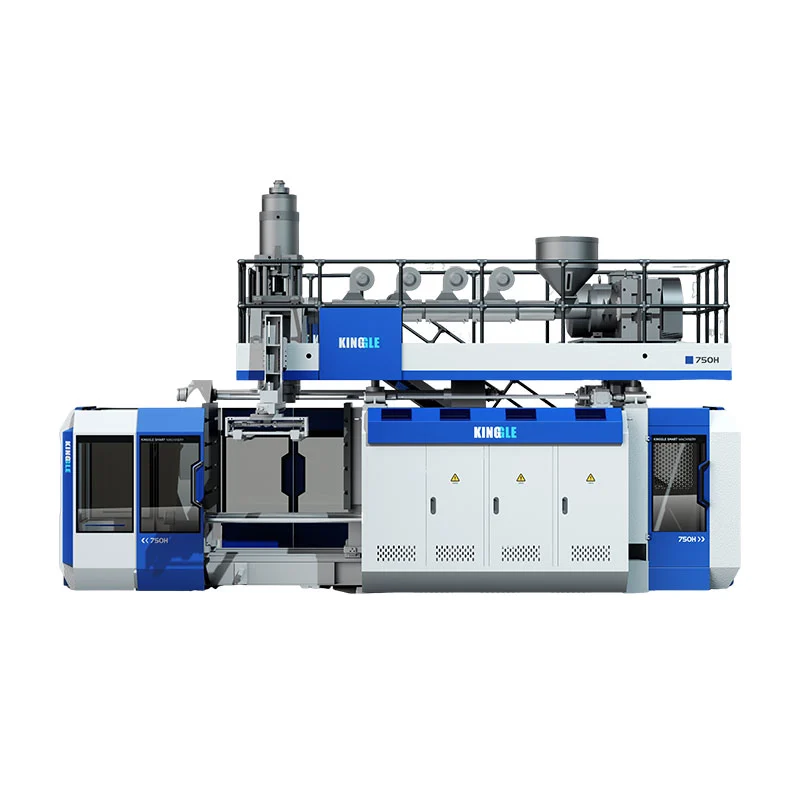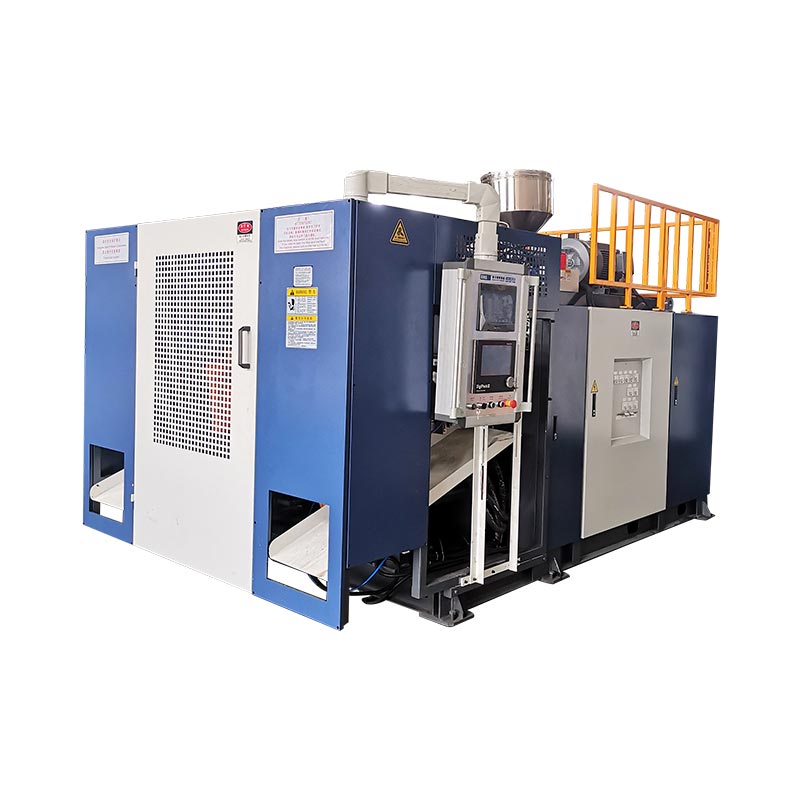
La KGB200L/LP est la plate-forme de moulage par soufflage d'accumulateurs de classe 250 L de Kinggle pour fûts chimiques à double anneau de 220 L. Un projet de travail nécessite plus que la machine à mouler. Il nécessite également une spécification de tambour approuvée, un HMWHDPE adapté, une conception de moule et de refroidissement, un programme de paraison, un retrait et un ébavurage, des tests d'étanchéité, des contrôles de qualité traçables et un plan d'acceptation en usine.
Une ligne de fûts de produits chimiques doit être planifiée à partir du colis fini vers l'arrière. Le tambour doit contenir le contenu prévu. Il doit résister aux tests de manutention et de transport définis. Ses fermetures, sa carte murale et ses enregistrements de production doivent rester sous contrôle. Un cycle de séchage rapide ne prouve à lui seul rien de tout cela.
Ce guide suit un tambour à travers la cellule complète. Il sépare les données machine publiées des entrées du projet. Il montre également quels résultats doivent être prouvés lors d'un essai de production.

- Gelez le dessin du tambour, les fermetures, le matériau, le poids net et la carte murale.
- Convertissez le poids fini en masse brute de paraison, y compris toutes les garnitures.
- Faites correspondre la tête, le programme de paraison, le moule et le refroidissement aux zones critiques.
- Définir la manipulation, l'ébavurage et l'inspection dans le cadre du cycle.
- Acceptez la ligne avec une résine approuvée, des paramètres de production et des critères de réussite mesurables.
Ce que comprend réellement un fût chimique complet de 220 L
La machine forme le corps creux. La cellule produit des tambours reproductibles et acceptés. Cette distinction modifie la liste d'achat. Cela change également les questions posées lors de l’ingénierie.
L'équipement en amont peut inclure le stockage, le transport, le séchage ou le mélange de la résine lorsque la formulation l'exige. Le dosage des couleurs et des additifs nécessite des recettes contrôlées. Le rebroyage nécessite une source définie, un état de particules et un rapport autorisé. Ces éléments déterminent ce qui atteint l'extrudeuse. Un aliment instable ne peut pas produire une paraison stable.
La cellule centrale contient le système d'extrudeuse, la tête d'accumulateur, l'unité de serrage, le moule, les goupilles de soufflage ou l'agencement de soufflage par le bas, le système hydraulique et les commandes. Kinggle'sPage produit KGB200L/LPrépertorie également un contrôleur d'épaisseur MOOG 100, un bras robotisé et un système de soufflage inférieur dans sa description publiée. La commande finale doit identifier les versions exactes fournies.
Le travail en aval commence dès l’ouverture du moule. Le tambour chaud doit être retiré de manière contrôlée. Les bavettes supérieure et inférieure doivent être coupées sans endommager les surfaces d'étanchéité. Les ouvertures peuvent nécessiter un usinage ou une finition. Les fermetures peuvent avoir besoin d’être ajustées. Chaque fût accepté doit ensuite faire l'objet de contrôles convenus en termes de dimensions, de poids, de paroi et d'étanchéité.
L'équipement de refroidissement, l'air comprimé, la manutention des matériaux, la collecte des déchets et un accès sécurisé se trouvent autour de cette cellule. Un laboratoire ou une zone qualité peut se trouver à l’extérieur. Cette zone gère les tests plus longs, les échantillons conservés et l'examen des dossiers.
Une portée complète nomme également chaque limite. Qui fournit le refroidisseur de moules ? Qui fournit le compresseur et le récepteur ? Qui connecte le robot de garde ? Qui fournit le testeur de fuite ? Si une limite n’a pas de propriétaire, cela devient souvent un retard de démarrage.
Verrouillez les spécifications du tambour avant de sélectionner la configuration finale
L’expression « fût de 220 litres » ne constitue pas une spécification complète. Deux fûts peuvent partager un volume nominal tout en nécessitant des conditions de traitement différentes. Un tambour à double anneau à tête fermée présente des cols et des zones de manipulation différents d'une conception à tête ouverte. Le système de fermeture, le contenu et l'itinéraire de transport affectent également les tests.
Commencez par un dessin contrôlé. Incluez les dimensions hors tout, la capacité nominale et à ras bord, les ouvertures, les détails de fermeture, les carillons, les anneaux, les poignées et les zones d'étiquette. Marquez la ligne de séparation et pincez. Identifiez chaque dimension qui affecte le remplissage, la palettisation, l’empilage ou l’ajustement des bouchons.
Ajoutez une carte numérotée de l’épaisseur des murs. La carte doit couvrir l'anneau supérieur, l'épaulement, la paroi latérale, l'anneau inférieur, la base, les cols et les zones de pincement. Un numéro de mur moyen ne peut pas montrer comment la résine est distribuée. La page de Kinggle répertorie 3,5 à 4 mm pour son application 200L publiée. Utilisez-le comme référence spécifique à une page, et non comme substitut à la carte murale approuvée.
Enregistrez le poids net moulé. N’incluez pas les fermetures assemblées séparément. Estimez ensuite la bavure supérieure, la queue inférieure, les restes de col et tout autre matériau coupé. Cela crée l'objectif de paraison brute. Un fût fini de 12 kg peut nécessiter une grenaille supérieure à 12 kg car le processus doit également former un matériau amovible.
Le contenu prévu appartient au fichier. Ajoutez la densité, la viscosité, la température de remplissage, la pression de vapeur, les exigences de compatibilité chimique et la durée de stockage prévue. L'acheteur doit également indiquer si le fût transportera des marchandises dangereuses réglementées. Cette réponse change le chemin de validation.
Kinggle'sprocessus de ventedemande des photos, des dessins, le poids, la taille, le matériau, l'épaisseur, le rendement quotidien et la résistance chimique. Ces entrées doivent être un dossier tambour dont les révisions sont contrôlées. Le devis, la conception du moule et le plan d’acceptation doivent tous indiquer la même révision.
Lire les données publiées du KGB200L/LP comme un seul ensemble correspondant
La page KGB200L/LP fournit une enveloppe de départ utile. Il identifie une classe de conteneurs de 250 L maximum, une machine de 39 t et un dispositif fixe d'ouverture-fermeture. Il indique également une force de serrage de 760 kN, un plateau de 1 300 x 1 500 mm et une taille de moule maximale de 1 100 x 1 700 mm.
La table d'extrusion publique montre deux vis de 100 mm avec 32 rapports L/D. La capacité de fusion publiée du PEHD est de 180 kg/h par vis. Le tableau répertorie également un accumulateur de 25 L et une référence de poids d'accumulateur PE de 18 kg. Ce sont des valeurs de page machine. Ils ne prouvent pas un tambour, une résine ou un cycle particulier sans un essai correspondant.
| Article KGB200L/LP publié | Valeur du site Web | Ce que le projet doit encore vérifier |
|---|---|---|
| Capacité maximale du conteneur | 250 litres | Moule réel, demande de tir, géométrie et chemin de retrait |
| Taille et poids de la machine | 9,5 x 4,1 x 6,5 m ; 39 tonnes | Dégagement de service, fondation, répartition du transport et plan de levage |
| Force de serrage | 760 kN | Surface projetée, pression de soufflage, charge de pincement et marge |
| Taille maximale du moule | 1100x1700mm | Enveloppe complète du moule, flexibles, collecteurs et pièces mobiles |
| Épaisseur du moule | 810 à 950 mm | Dessin de la pile de moules fermés et de l'interface du plateau |
| Vis et L/D | 100 mmx2 ; 32 L/D | Architecture de couches ordonnées, qualité de résine et système de couleurs |
| Capacité de fusion du PEHD publiée | 180 kg/h x 2 | Sortie stable avec la formulation HMWHDPE approuvée |
| Accumulateur | 25 L ; Référence PE 18 kg | Masse brute de paraison, réserve et profil programmé |
| Souffler de l'air | 0,8 MPa ; 1,8 m³/min | Qualité de l'air requise, débit de pointe, récepteur et pression au niveau de la machine |
| Eau de refroidissement | 0,3 MPa ; 120 L/min | Température de départ, température de retour, qualité et charge thermique |
| Référence de puissance publiée | 70 à 80 kW en moyenne | Limite de mesure, produit, paramètres et état de production |
La page affiche également 300 pièces/h comme « Sortie (cycle sec) ». Cela ne correspond pas à la production de fûts chimiques. Il décrit une référence de mouvement de machine à sec. La même page publie séparément 17 à 20 tambours par heure pour son application en baril de produits chimiques. Gardez les deux étiquettes intactes.
L’objectif d’acceptation correct n’est ni un nombre en lui-même. Il est accepté des fûts selon un délai convenu dans des conditions de production approuvées. Le parcours doit inclure l'extrusion, le soufflage, le refroidissement, le retrait, le parage, l'inspection et les arrêts comptés.
Lisez les données dans les groupes connectés. Les dimensions du moule appartiennent à la course d'ouverture et au chemin de retrait. La masse de l'accumulateur appartient à la masse brute de grenaille et à la résine. Le débit d'air appartient à la pression au niveau de la machine. Une seule valeur élevée ne peut pas compenser une faible correspondance ailleurs dans la cellule.
Pourquoi le suffixe /LP ne doit pas disparaître de la citation
Kinggle publie actuellement deux pages de produits connexes. L’un d’entre eux nomme la plate-forme spécialisée de barils chimiques KGB200L/LP. L'autre nomme la machine à tambour en plastique KGB200L de 220 litres. Leur classe commune de 250 L ne rend pas les noms de modèles interchangeables.
La page KGB200L/LP répertorie une machine de 39 t et deux vis de 100 mm. Sa description est centrée sur une tête d'accumulateur à double couche. La page KGB200L répertorie une machine de 36 t et une vis de 120 mm. Elle publie 320 kg/h pour le PEHD. Les deux pages montrent la même enveloppe de moule large et la même référence de pince de 760 kN.
Cette différence met en évidence l’architecture, pas seulement la capacité. Une disposition à deux extrudeuses peut prendre en charge une structure de couches ordonnée ou une répartition des matériaux. Une configuration à extrudeuse unique sert un chemin de fusion différent. La fonction exacte de chaque couche nécessite toujours un diagramme de processus écrit. Ne présumez jamais que deux extrudeuses créent automatiquement une barrière, une structure de contenu recyclé ou une disposition de couleurs requise.
Positionnement public KGB200L/LP
Plate-forme spécialisée pour fûts chimiques à double anneau de 220 L. La page répertorie deux vis de 100 mm, une description de tête double couche et un poids de machine de 39 t.
Positionnement public du KGB200L
Machine à tambour en plastique de 220 litres. La page répertorie une vis de 120 mm, une capacité de fusion du PEHD de 320 kg/h et un poids de machine de 36 t.
Un bon de commande doit inclure le modèle complet, la révision et la configuration. Joignez un schéma de flux de processus. Répertoriez chaque extrudeuse, moteur, vis, passage de tête et contrôleur. Montrez quel matériau alimente chaque passage. Si le rapport des couches est contrôlé, définissez sa plage de travail et sa méthode de vérification.
Ce contrôle protège les deux côtés. L'acheteur reçoit l'architecture prévue. Le fournisseur reçoit un objectif technique stable. Il conserve également les listes de pièces de rechange, les schémas électriques et la formation des opérateurs en fonction de la machine installée.
Contrôler le HMWHDPE comme intrant de production et non comme étiquette générique
Les noms de référence des applications de Kinggle sont HMWHDPE. L'acronyme décrit le polyéthylène haute densité à poids moléculaire élevé. Il n’identifie pas une note exacte. Les performances du tambour dépendent de la résine sélectionnée, de la formulation, de l’historique du traitement et de la conception de l’emballage.
Le dossier de matériau approuvé doit nommer le fournisseur et la qualité. Ajoutez la fiche technique du matériau, le mélange maître de couleur, les additifs et les règles de contrôle des modifications. Enregistrez comment les lots entrants sont identifiés. Si une qualité alternative est autorisée, indiquez le test d'approbation avant qu'elle n'entre en production normale.
Regrind a besoin de sa propre règle. Séparez les garnitures propres en cours de processus des matériaux recyclés après utilisation. Définir la source autorisée, la préparation, la taille des particules, le stockage et le rapport de mélange. Enregistrez la réaction des opérateurs lorsque le broyeur ou le convoyeur s'arrête. Un pourcentage sur un écran de recette n’a que peu de valeur si le flux d’alimentation réel n’est pas contrôlé.
L'humidité, la contamination et les fines peuvent perturber l'alimentation ou la qualité de la surface. La température du matériau et le comportement en vrac peuvent également modifier la récupération. Inspectez le système réel pendant l’essai de production. La résine doit traverser la trémie, le mélangeur, le convoyeur et la boucle de rebroyage prévus.
Si le fût doit contenir des produits chimiques, la compatibilité appartient au programme du package fini. La machine de moulage ne peut pas établir elle-même la compatibilité. La substance prévue, la durée de stockage, l'exposition environnementale et les règles applicables déterminent les preuves.
Un changement de matériau peut modifier la résistance à la fusion et l'affaissement. Cela peut modifier la façon dont la paraison s'étend autour des anneaux et des coins. C'est pourquoi l'approbation matérielle etprogrammation paraisonne doivent pas être gérés comme des projets distincts.
Construisez la paraison autour des anneaux, des épaulements, de la base et des fermetures
Un gros tambour ne s'étire pas uniformément. L'épaule parcourt une partie du moule. Le coin inférieur se déplace sur un autre. Les anneaux, les contacts de base et les zones du cou demandent chacun à la paraison un matériau différent. Un espace de dé ne peut pas desservir chaque zone de manière égale.
Commencez par la messe. Ajoutez le tambour fini, le flash supérieur, le flash inférieur, les restes de col et autres garnitures. Il s’agit de la masse brute de paraison. Comparez-la avec la capacité de l'accumulateur commandée sur la base de résine approuvée. Laissez une réserve technique au lieu de correspondre exactement au maximum publié.
masse du tambour fini + bavure supérieure + queue inférieure + chute de col ou de poignée + autre matériau découpé
Ensuite, cartographiez la paraison sur toute sa longueur. Utilisez la carte murale numérotée du tambour approuvé. Connectez chaque emplacement critique du tambour à une position dans le programme de paraison. Le premier profil n'est qu'une recette de départ. L'essai de production devrait le mettre à jour à partir des résultats mesurés sur les murs.
Surveillez les zones à double anneau. Trop peu de matériau peut réduire la paroi locale ou modifier la géométrie de l'anneau. Trop de produit peut augmenter le poids, le temps de refroidissement et le flash. Les cols et les fermetures nécessitent une géométrie stable. La base a besoin de suffisamment de matériau pour les performances de contact et d'impact. Aucun de ces objectifs n’est résolu en alourdissant l’ensemble du tambour.
La décharge de l’accumulateur est également importante. La paraison doit entrer dans le moule dans un délai contrôlé. La température de fusion, la vitesse de décharge, le mouvement de l'espace de matrice et le moment de fermeture du moule interagissent. Si la paraison reste trop longtemps, l'affaissement modifie la carte murale avant que le moule ne se ferme.

Stockez le profil final avec un numéro de révision. Enregistrez l’outillage de matrice, la résine, les points de consigne de température, le temps de décharge et l’échantillon de carte murale. Un profil sans ces conditions est difficile à reproduire.
Considérez le moule à tambour et le circuit de refroidissement comme une seule décision de conception
L'enveloppe publique du moule n'est qu'un contrôle d'ajustement. Cela ne prouve pas que le moule refroidira uniformément, libérera le tambour ou dégagera le robot. Passez en revue l’ensemble complet du moule. Inclut les collecteurs, les coudes de tuyaux, le matériel de soufflage, les inserts mobiles, les blocs de pincement et les points de levage.
Le plan de joint et le pincement doivent gérer une paraison lourde. La coupe doit se sceller de manière constante sans emprisonner un excès de matériau. Les poches flash ont besoin de place pour la masse attendue. Les détails du col et du soufflage inférieur doivent correspondre au dessin du tambour et à la méthode de finition en aval.
Le refroidissement doit suivre la charge thermique du tambour. Les anneaux et les transitions épaisses peuvent retenir la chaleur. Les parois latérales larges peuvent se déformer lors du retrait. Les zones de base et de fermeture peuvent nécessiter un contrôle de température plus strict. Concevez des canaux autour de ces besoins au lieu d’utiliser un simple circuit pour l’ensemble du moule.
Divisez le moule en zones de refroidissement nommées. Attribuez à chaque zone un débit cible et une condition d’entrée. Prévoir des branchements accessibles et un plan de chasse d’eau. Pendant l’essai, enregistrez les températures d’alimentation et de retour. Une lecture de pression à elle seule ne peut pas indiquer si la chaleur quitte chaque circuit.
La température de retrait fait partie du cycle. Une libération anticipée peut augmenter le rendement alors que le tambour est encore mou. Le robot, le convoyeur ou l'opérateur peuvent alors déformer les bagues ou les surfaces d'étanchéité. Définissez une condition de retrait en toute sécurité avec des preuves dimensionnelles et fonctionnelles.
La page Kinggle répertorie 0,3 MPa et 120 L/min comme références d'eau de refroidissement de la machine. Ces valeurs aident à dimensionner la connexion. Il ne s’agit pas d’une spécification complète du refroidisseur. L'ensemble de refroidissement final nécessite la température de l'eau, les conditions ambiantes de conception, la charge thermique du moule, la charge thermique de la machine, la stabilité du débit et la qualité de l'eau.
Utilisez leGuide de conception de moules d'extrusion-soufflagepour revoir la ventilation, le pincement, le refroidissement et la libération. Mettez le dessin du moule accepté dans le même dossier technique que le plan de la machine.
Planifier le retrait, le déflagrage et les tests d'étanchéité à l'intérieur du cycle
Le cycle de moulage ne se termine pas à l’ouverture du moule. Un gros tambour doit toujours être retiré en toute sécurité et fini de manière contrôlée. Ces étapes peuvent devenir la véritable limite de rendement si elles sont ajoutées après la construction de la machine.
Commencez par les plats à emporter. Définissez l'emplacement de la poignée, la température du tambour, la charge utile et la trajectoire de mouvement. Le robot doit dégager le moule, le gardiennage et le matériel de soufflage. Sa prise ne doit pas écraser un anneau chaud ni marquer un panneau d'étiquette. Le point de transfert doit soutenir le tambour sans rouler de manière incontrôlée.
Ensuite, cartographiez chaque coupe. Le matériau du flash supérieur, de la queue inférieure et du cou peut nécessiter des outils différents. Protégez les faces de fermeture et les dimensions critiques. Récupérez les garnitures sans les mélanger avec les débris du sol. Si une garniture propre revient au processus, indiquez l’itinéraire vers le broyeur et le mélangeur.
Les tests de fuite nécessitent une limite écrite. Définir les ouvertures testées, la condition de fermeture, la méthode de pression ou de vide, le temps de stabilisation, le temps de test et le seuil de rejet. Définissez également ce qui se passe après un échec. Un fût rejeté doit rester traçable jusqu'à sa cavité, sa fenêtre temporelle et son enregistrement de processus.
| Gare | Saisir | Sortir | Des preuves à capturer |
|---|---|---|---|
| Robot à emporter | Tambour moulé chaud | Tambour supporté à la station de trim | Jeu, marques de préhension, temps de cycle et répétabilité |
| Déflagrant | Fût avec garniture de processus | Bords finis propres | Qualité de coupe, dommages au tambour et masse de coupe |
| Finition d'ouverture | Cols moulés | Interfaces prêtes à être fermées | Dimensions, résultats de surface et de jauge |
| Test de fuite | Fût fini et fermetures de test | Réussite ou rejet traçable | Recette, résultat, ID de l'instrument et horodatage |
| Inspection finale | Tambour testé | Produit accepté ou rejet contrôlé | Poids, carte murale, dimensions et apparence |
Chronométrez chaque station pendant l’essai en usine. Une machine de moulage peut attendre parce que le trajet de sortie est long ou que la station de découpe est pleine. Ces retards appartiennent à la sortie acceptée. Ils ne doivent pas être cachés derrière le numéro de cycle de séchage.
Séparer la capacité de la machine de l'approbation d'emballage de l'ONU
La page produit de Kinggle indique que les tambours de l'application publiée peuvent passer un test de chute de 3 m et obtenir la certification UN. Gardez cette réclamation liée à l’application déclarée. Ne le réécrivez pas comme une garantie pour chaque fût, substance de remplissage ou marché.
Une machine ne peut pas accorder une marque d'emballage UN. L'approbation s'applique à un modèle type d'emballage dans le cadre du système concerné. Le fût fini, les fermetures, le contenu ou les milieux de test, la préparation, le conditionnement et les résultats des tests sont tous importants. Les contrôles de fabrication continus sont également importants une fois la conception passée.
La Commission économique des Nations Unies pour l'Europe publie leRèglement type de l'ONU. La Révision 24 a été publiée en 2025. Les règles nationales ou modales applicables peuvent utiliser une édition particulière ou ajouter des exigences. Confirmez l'autorité, le laboratoire de test et la voie d'approbation pour le marché de destination.
Construisez deux couches de preuves. Le premier est le test d’acceptation de la machine en usine. Cela prouve que la cellule commandée fait fonctionner le tambour convenu dans des conditions définies. Le deuxième concerne les tests de conception d’emballage. Il prouve l'emballage fini par rapport au programme applicable. L'un ne remplace pas l'autre.
Pendant les essais de la machine, mesurez les fonctionnalités qui prennent en charge les tests ultérieurs. Enregistrez la masse nette, la masse brute du tir, la carte murale, les dimensions de la fermeture, la géométrie de l'anneau, le résultat de la fuite et les paramètres du processus. Conserver les échantillons étiquetés. Cela donne à l’équipe de test d’emballage un lot de départ traçable.
Pour plus de détails sur l'intention des tests de produits, utilisez le modèle existant de Kinggleguide de test de chute dans un fût de produits chimiques. Gardez le présent article centré sur la cellule de production. Cette séparation aide les acheteurs à trouver soit la réponse à l’intégration machine, soit la réponse aux tests sans lire deux pages qui disent la même chose.
Calculer la sortie acceptée à partir d'événements de production réels
La page produit publie 17 à 20 tambours par heure pour son application nommée. C'est une référence de planification utile. Il ne s'agit pas d'un tarif garanti pour un tambour différent. Le poids, la carte murale, la résine, le refroidissement du moule, le retrait et l'inspection peuvent tous modifier le résultat.
Commencez par une course chronométrée. Comptez chaque événement de moulage. Classez ensuite chaque fût comme accepté, rejeté ou en attente de test. Enregistrez chaque arrêt et sa cause. Utilisez le même plan qualité qui régira la production.
fûts acceptés ÷ minutes de production observées x 60
Calculez également la demande brute de matières. Multipliez la masse brute de la paraison par les événements de moulage par heure. Ne multipliez pas le poids du tambour fini par un tarif catalogue. Ce raccourci ignore les flashs, les rejets, les matériaux de démarrage et autres pertes de processus.
masse brute de paraison x événements de moulage par heure
Séparez le rendement du premier passage de la retouche ou du nouveau test. Un fût qui échoue à la station de fuite et qui passe ensuite après le réglage de la fermeture ne doit pas disparaître du journal des événements. La raison compte. Il peut s'agir du moulage, de la finition, de l'assemblage de la fermeture ou du testeur.
Le refroidissement contrôle souvent le cycle. Si quelques secondes supplémentaires protègent la géométrie de l’anneau, ce temps fait partie du tarif accepté. Une libération plus rapide qui crée des cols ovales ou des dimensions instables ne constitue pas un gain de productivité.
Utilisez une exécution suffisamment longue pour exposer la récupération et l’équilibre en aval. Enregistrez les paramètres de la machine au début et à la fin. Leguide des temps de cycleexplique comment séparer la récupération par extrusion, le moulage, le refroidissement et la manipulation. Leguide énergétiqueexplique pourquoi la puissance et l'énergie par fût accepté nécessitent une limite de mesure indiquée.
Un ensemble KPI final utile comprend les fûts acceptés par heure, le rendement du premier passage, les kilogrammes bruts par fût accepté, les kilogrammes de coupe par fût, le temps d'arrêt compté et l'énergie par fût accepté. Chaque numéro nécessite une règle de démarrage et d'arrêt convenue.
Planifier les limites de l'usine autour des pics, des accès et de l'évacuation de la chaleur
Les dimensions de la machine publique sont de 9,5 sur 4,1 sur 6,5 m. Cette boîte n'est pas l'espace d'installation. Les opérateurs, les changements de moules, les plates-formes, les armoires, les canalisations, les convoyeurs et les dispositifs de protection s'étendent au-delà. La toiture doit également permettre le montage et l'entretien.
Commencez par le dessin de disposition de l’équipement. Ajoutez un espace de maintenance pour les vis et les composants hydrauliques. Marquez le chemin du moule depuis le camion ou la zone de stockage jusqu'aux plateaux. Vérifiez la capacité de la grue ou du chariot élévateur à chaque point. Montrez où les tambours chauds et le flash retirés se déplaceront.
L'air comprimé a besoin de pression et de débit au niveau du raccordement de la machine. Kinggle publie 0,8 MPa et 1,8 m³/min. La salle des compresseurs doit tenir compte des pertes de conduites, des autres utilisateurs, de la demande de pointe, du volume du récepteur et du traitement de l'air. Le processus de soufflage nécessite également la qualité de l'air convenue.
Le refroidissement nécessite une température et un débit stables. La page publique indique 0,3 MPa et 120 L/min. Demandez une feuille de charge thermique qui sépare le moule, le système hydraulique et les autres consommateurs. Dimensionnez le refroidisseur ou la tour de refroidissement en fonction des conditions ambiantes locales et de la qualité de l'eau.
La planification électrique nécessite la charge connectée, la tension, la fréquence, le cheminement des câbles, la protection et la vérification du transformateur. La ligne « consommation moyenne d'énergie » de 70 à 80 kW de la page est une référence de puissance. Il ne s'agit pas de la charge installée ni de l'énergie par tambour.

Revoir l'intégralitéplan d'utilité de moulage par soufflageavec les fournisseurs de machines et d'auxiliaires. Insérez toutes les conditions et limites de livraison dans l’accord technique.
Exécutez un essai d'acceptation qui suit un lot de fûts traçable
Le test d'acceptation en usine doit utiliser le dessin du tambour, le moule et le matériau approuvés. Si la résine de production n'est pas disponible, documentez le substitut et les limites du résultat. N'appelez pas un mouvement de machine à sec un test d'acceptation du produit.
Convenez du plan de test avant la visite. Nommez les instruments, la taille de l’échantillon, la durée de l’analyse et les limites d’acceptation. Décidez comment les arrêts sont comptés. Définissez les paramètres qui peuvent changer pendant l'exécution et qui approuve une modification.
- Vérifiez la construction.Vérifiez le modèle complet KGB200L/LP, les extrudeuses, la tête, le contrôleur, la pince, le robot, le soufflage par le bas, la protection et les auxiliaires commandés par rapport au contrat.
- Vérifiez l’étalonnage et les utilitaires.Enregistrez les identifiants des instruments. Confirmez les conditions d’alimentation, d’air et de refroidissement aux limites de la machine.
- Chargez le matériel approuvé.Enregistrez la qualité de la résine, le lot, la couleur, l’additif et la recette de rebroyage. Suivez le chemin de transport prévu.
- Stabilisez le processus.Atteignez des conditions de fusion, de récupération de l'accumulateur, de comportement de décharge, de refroidissement et de retrait reproductibles avant de commencer l'analyse formelle.
- Congelez la recette de départ.Enregistrez les températures, les vitesses, le profil de paraison, les timings, les pressions et les paramètres en aval avec un seul numéro de révision.
- Exécutez la fenêtre convenue.Compter les fûts moulés, acceptés et rejetés. Enregistrez chaque arrêt avec la durée et la cause.
- Mesurez le plan d'échantillonnage.Vérifiez la masse, les dimensions, la carte murale, la géométrie de l'anneau et du col, la qualité des garnitures, l'apparence et le résultat des fuites.
- Auditer le solde en aval.Confirmez que le robot, le parage, le testeur et les convoyeurs peuvent maintenir le taux de moulage sans accumulation dangereuse.
- Fermez chaque écart.Enregistrez le résultat, le propriétaire et la méthode de nouveau test. Ne cachez pas un problème ouvert dans une déclaration générale « test réussi ».
Conservez les échantillons du début, du milieu et de la fin. Étiquetez chaque tambour avec la durée, la recette et le résultat. Conservez la carte murale et l’enregistrement des fuites avec le rapport d’essai. Cela transforme une visite d'usine en preuve qui peut faciliter un démarrage et un dépannage ultérieurs.
Photographiez les échantillons approuvés et leurs étiquettes. Exportez la recette finale avant l’arrêt. Le rapport doit également énumérer les observations non résolues qui n'ont pas entraîné de rejet. Ces détails donnent à l'équipe du site un point de redémarrage clair après l'installation.
Des tests fonctionnels de packages peuvent être observés pendant le projet de machine si la méthode est convenue. Pourtant, l’approbation formelle du type de conception peut avoir lieu ailleurs. Gardez ces rapports séparés. Chaque rapport doit indiquer exactement ce qu'il prouve.
Le processus de vente de Kinggle comprend une inspection, des tests et une invitation à participer au test. Profitez de cette opportunité pour suivre leguide de test d'acceptation en usine. Après la livraison, répétez une acceptation sur site définie avec les utilitaires installés et le système de matériaux local.
Créez un appel d'offres prêt à être proposé pour la cellule KGB200L/LP
Une enquête utile permet au fournisseur de vérifier l'ensemble du parcours de production. Commencez par le fichier de batterie. Ajoutez un dessin, des photos et un échantillon physique si disponible. Indiquez si le produit est de 200 L, 220 L ou d'une autre taille dans la classe proposée.
Fournir le poids net moulé, l’estimation brute du tir et la carte murale numérotée. Nommez la qualité, la couleur, les additifs et la règle de rebroyage du HMWHDPE. Indiquer le contenu, le système de fermeture, les exigences de résistance chimique et les tests d'emballage applicables.
Définissez la production en fûts acceptés par heure. Ajoutez le volume annuel, les horaires de travail et les changements planifiés. Décrire le retrait, le parage, la finition de l'ouverture, le test d'étanchéité, l'inspection, le marquage et la palettisation. Marquez les articles que Kinggle doit proposer et ceux que l'acheteur fournira.
Joignez les données d'usine. Incluez la tension, la fréquence, la capacité d'air comprimé, la source de refroidissement, la plage ambiante, l'altitude, la hauteur du bâtiment, la capacité de la grue et le plan d'étage disponible. Ajoutez l’orientation préférée de la machine et le débit du tambour.
Demandez une réponse écrite avec la configuration complète du KGB200L/LP. Il doit inclure l'enveloppe du moule, l'architecture de l'extrudeuse et de la tête, la base de l'accumulateur, les utilitaires, la liste auxiliaire, la disposition, le plan d'acceptation et le transfert des données. N'acceptez pas la « configuration standard » comme seule description.
La décision finale doit relier chaque exigence importante relative au tambour à une fonctionnalité ou à un test de la machine. Si une exigence n’a pas de propriétaire, fermez-la avant le lancement de la commande. Si vous collectez toujours des fichiers, utilisez Kinggle'scentre de téléchargementetvidéos de machinespour les références disponibles. Envoyez ensuite le package de projet contrôlé via leformulaire de contact.
Questions fréquemment posées
Ces réponses couvrent les questions d'achat qui modifient le plus souvent la configuration ou le plan d'acceptation. Ils utilisent les pages produits Kinggle actuelles comme référence de la machine. Les documents du projet doivent contrôler la commande finale.
Pour quels produits le KGB200L/LP est-il conçu ?
Kinggle positionne le KGB200L/LP comme une machine spécialisée de classe 250 L pour les fûts chimiques bleus à double anneau de 220 L. Un tambour différent nécessite encore des contrôles pour la masse brute de la paraison, l'ajustement du moule, la distribution des parois, les fermetures, le refroidissement, le retrait et les tests d'emballage requis.
Est-ce que 300 pièces/h signifie que la machine produit 300 fûts de produits chimiques par heure ?
Non. Le tableau des produits indique 300 pièces/h comme cycle de séchage. La même page publie 17 à 20 pièces par heure pour son application nommée tambour chimique. Le résultat final accepté doit être prouvé avec le plan de production du moule, de la résine, du refroidissement, de l'automatisation et de la qualité.
Le KGB200L/LP peut-il fabriquer un fût fini de 15 kg ?
La page répertorie une référence de fût fini de 12 à 15 kg et une référence de poids d'accumulateur PE de 18 kg. La masse brute de la paraison comprend également le flash et autres garnitures. Confirmez le bilan de masse complet, la base de résine, la réserve et la carte murale avant de geler la configuration de la tête.
Le KGB200L/LP est-il la même machine que le KGB200L ?
Non. Kinggle les publie sous forme de configurations liées mais distinctes. La page KGB200L/LP répertorie deux vis de 100 mm, une description double couche et un poids de machine de 39 t. La page KGB200L répertorie une vis de 120 mm et un poids de machine de 36 t.
L'achat de cette machine donne-t-il la certification UN aux fûts ?
Non. Une machine n’accorde pas de marque d’emballage UN. L’approbation s’applique au modèle type d’emballage testé selon les règles applicables. Le fût fini, les fermetures, le contenu prévu ou les milieux de test, la préparation, les résultats des tests et les contrôles de production en cours sont tous importants.
Que dois-je envoyer pour un devis KGB200L/LP ?
Envoyez le dessin du tambour, les photos, l'échantillon, les dimensions, les ouvertures, le poids net, la carte murale, la qualité HMWHDPE, l'estimation des garnitures, les fermetures, le contenu, les tests, l'objectif de sortie accepté, la portée en aval et les utilitaires d'usine. Indiquez également la structure des couches requise et les limites de l'automatisation.
Transformez un fût approuvé en une spécification de machine complète
Envoyez à Kinggle le dessin du tambour, le matériel, la carte murale, les fermetures, le plan de test, l'objectif de sortie et les utilitaires d'usine. L'équipe d'ingénierie peut alors confirmer la configuration du KGB200L/LP, le moule, les auxiliaires et la portée d'acceptation.
Demander une solution KGB200L/LP